


Изготовление деталей на заказ по вашему чертежу
DEK выполняет изготовление деталей на заказ по вашим чертежам из более чем 50 металлов и пластиков — от одной штуки до 10 000+, с точностью до ±0,005 мм. Инженер проверяет каждый чертёж и готовит расчёт в течение 6 часов.
-
±0.005 мм
Допуск по металлу
-
6 часов
Расчёт от инженера
-
1–10,000+
Деталей, без минимальной партии
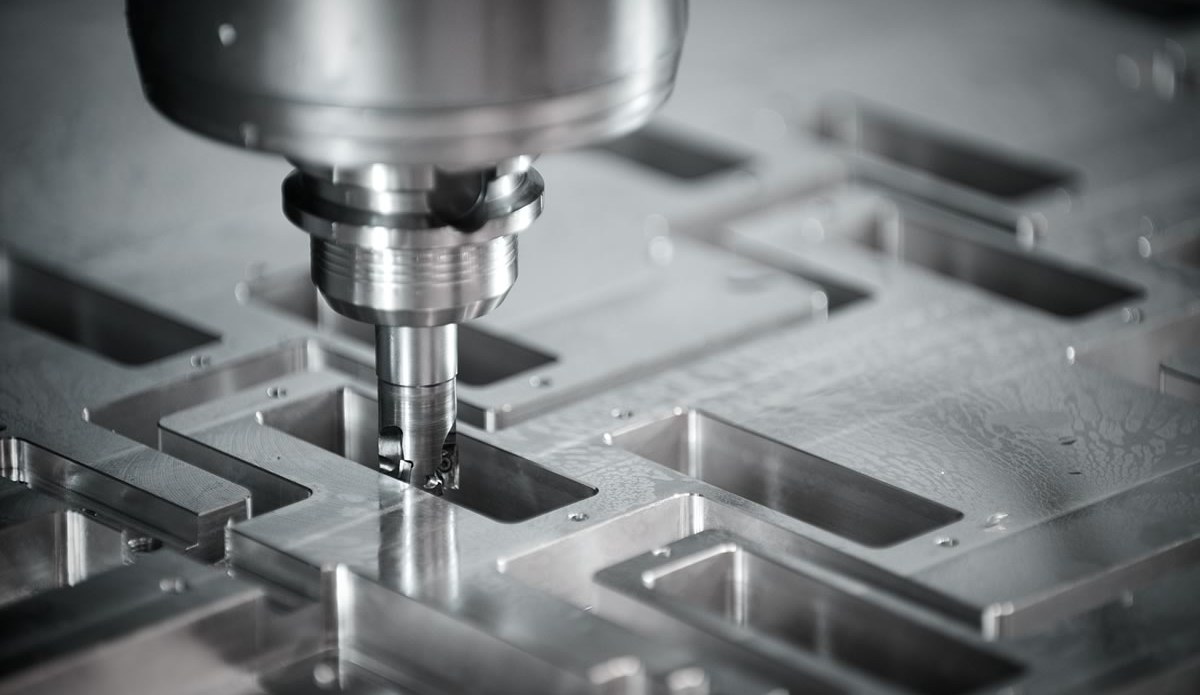

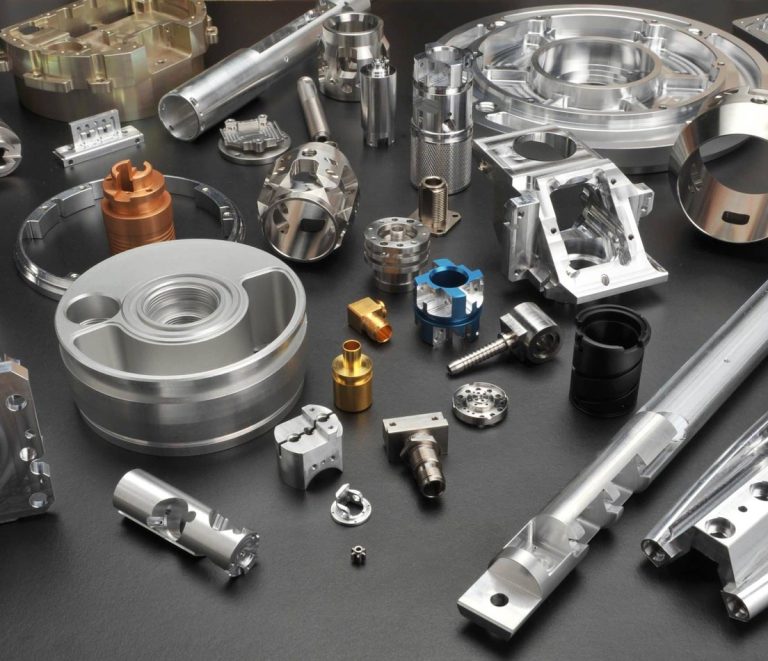
Изготовление деталей по чертежам заказчика на станках с ЧПУ
Детали на заказ — это кронштейны, валы, корпуса, коллекторы, штифты, приспособления, ручки и рукоятки, из которых собирают изделие или машину. DEK ведёт изготовление деталей по чертежам из более чем 50 металлов и пластиков — от одной штуки до 10 000+, без минимальной партии.
Эта страница посвящена самой детали: что мы изготавливаем, как чертёж превращается в готовый компонент и как сконструировать деталь, чтобы её было проще обработать. Процессы описаны на странице услуги обработки на станках с ЧПУ; зубообработке и алюминиевым радиаторам на заказ посвящены отдельные страницы.
Почему заказчики передают изготовление деталей в DEK
Более 2 300 клиентов в Северной Америке, Европе и Австралии перевели механообработку на заказ в DEK по этим причинам.
-

Точность с 2002 года
Основана в 2002 году на изготовлении знаков и направляющих втулок для пресс-форм, где ±0,005 мм — исходное требование, а не опция.
-

Все процессы на собственном производстве
Фрезерование, токарная обработка, в том числе на автоматах швейцарского типа, электроэрозия, шлифование и финишная обработка на одной площадке, поэтому шлифование и финишную обработку мы не передаём сторонним подрядчикам.
-

Масштабируется свыше 50 штук
Один и тот же чертёж переходит от прототипа к 10 000+ штукам; архивные программы, приспособления и планы контроля обеспечивают идентичность повторных заказов.
-

Документация, готовая к аудиту
ISO 9001:2015, ISO 13485 и AS9100D (TÜV): записи контроля уже существуют в формате, который запрашивают покупатели в медицинской и аэрокосмической отраслях.

DFM с проверкой инженером включён
Инженер вручную проверяет каждый чертёж на тонкие стенки, глубокие карманы, недоступные внутренние углы и допуски, требующие шлифования. Вы получаете замечания DFM до цены, а не после.


Семейства деталей, материалы и допуски
Что мы обрабатываем, какие материалы подходят для каждой детали, какие допуски мы выдерживаем и как масштабируются объёмы от одной штуки до серии.
Детали на заказ или закупка по отдельным операциям
Деталь на заказ направляется на те операции, которые нужны для её элементов, в рамках одного заказа. Электроэрозия обрабатывает закалённые элементы и острые углы.
| Criteria | Этот процессДетали на заказ | Фрезерование с ЧПУ | Токарная обработка с ЧПУ | Шлифование |
|---|---|---|---|---|
| Оптимально для | Готовая деталь по чертежу | Карманы, 5-осевые поверхности | Круглые детали | Посадки и отделка |
| Варианты | Все операции распределены | 3-, 4-, 5-осевая | ЧПУ или швейцарского типа | Диаметры и торцы |
| Допуск | ±0.005 mm металл | ±0.005 mm металл | ±0.003 mm элементы швейцарского типа | ±0,002 мм |
| Шероховатость поверхности | Ra 0.2–1.6 µm | Ra 0.2–0.4 µm | Ra 0.2–0.4 µm | Ra 0.2–0.4 µm |
| Когда выбирать | Один поставщик, все этапы | Многосторонние элементы | Точение диаметров | Посадочные места подшипников, прессовые посадки |
Детали на заказ для любой отрасли
Покупатели из медицинской и аэрокосмической отраслей в Северной Америке, Европе и Австралии получают протоколы контроля в формате, который требуют их аудиты.
-

Телекоммуникации
-

Горнодобывающая отрасль
-

Военная и оборонная отрасль
-

Судостроение
-

Потребительские товары
-

Строительство
-

Сельское хозяйство
-

Дроны и БПЛА
-

Электроника
-

Автомобилестроение
-

Нефть и газ
-

Энергетика
-

Промышленное оборудование
-

Полупроводники
-

Робототехника
-

Медицина
-

Аэрокосмическая отрасль
-
 ТелекоммуникацииКомпоненты волноводов, корпуса фильтров и RF-корпуса из алюминия и медных сплавов, с серебряным или никелевым покрытием для проводимости.Подробнее
-
 Горнодобывающая отрасльПлиты износа, втулки, детали дробилок и гидравлические фитинги из закалённой легированной стали, бронзы и нержавеющей стали для условий пыли и вибрации.Подробнее
-
 Военная и оборонная отрасльОптические крепления, корпуса и направляющие для аксессуаров из алюминия, стали и титана с сертификатами на материал и отчётами FAI.Подробнее
-
 СудостроениеГребные валы, детали насосов и палубная оснастка из нержавеющей стали 316, бронзы и алюминиевой бронзы, выбранных в первую очередь за коррозионную стойкость.Подробнее
-
 Потребительские товарыРучки, рычаги, детали корпусов и аудиооборудование, где видна обработанная поверхность — анодирование, дробеструйная обработка или полировка по образцу.Подробнее
-
 СтроительствоКонструкционные кронштейны, анкерный крепёж и гидравлические фитинги из мягкой и легированной стали и алюминия с цинковым покрытием или порошковой окраской.Подробнее
-
 Сельское хозяйствоКорпуса редукторов, валы, корпуса форсунок опрыскивателей и крепления датчиков из чугуна, стали и нержавеющей стали для работы в условиях абразивного износа и влаги.Подробнее
-
 Дроны и БПЛАКрепления двигателей, рамы карданов и фитинги шасси из алюминия 7075, титана и магния для снижения веса без потери жёсткости.Подробнее
-
 ЭлектроникаКорпуса разъёмов, радиаторы, RF-экраны и прецизионные штифты из алюминия, латуни и меди, с допуском ±0.01 mm на контактных элементах.Подробнее
-
 АвтомобилестроениеКорпуса датчиков, корпуса клапанов и валы из алюминия, легированной стали 4140 и 4340, нержавеющей стали и латуни — от прототипов до мелких и средних серий.Подробнее
-
 Нефть и газКомпоненты клапанов, блоки коллекторов, детали скважинного инструмента и фланцы из 4140, 17-4 PH, дуплексной стали 2205 и Inconel, с требованиями по твёрдости.Подробнее
-
 ЭнергетикаКонцевые пластины аккумуляторов, шины, корпуса инверторов и фитинги топливных элементов из алюминия, меди и нержавеющей стали, обработанные плоско и без заусенцев.Подробнее
-
 Промышленное оборудованиеПластины захватов, крепления линейных направляющих, кулачковые ролики и рамы станков из алюминия и стали, с сохранением оснастки для повторных заказов.Подробнее
-
 ПолупроводникиКомпоненты камер, оснастка для обработки пластин и вакуумные фланцы из алюминия 6061, 316L, PEEK и Kovar, с кромками без заусенцев.Подробнее
-
 РобототехникаКорпуса шарниров, фланцы волновых передач и пальцы захватов из алюминия и закалённой стали, с 5-осевой обработкой за один установ.Подробнее
-
 МедицинаВалы приборов, рукоятки и канюли из нержавеющей стали 316L, титана и PEEK по ISO 13485, с прослеживаемостью партии в стандартной комплектации.Подробнее
-
 Аэрокосмическая отрасльНе критичные для полёта кронштейны, детали салона и фитинги по AS9100D из алюминия 7075, Ti-6Al-4V и Inconel 718, с FAI.Подробнее
Рекомендации по проектированию деталей, изготовленных на заказ
Небольшие изменения на этапе чертежа устраняют большую часть затрат и рисков; наши инженеры отмечают каждое из них в ходе DFM-анализа.
-

Радиусы внутренних углов
Указывайте радиус не менее одной трети глубины кармана (R10 или больше при глубине 30 мм). Острые внутренние углы требуют электроэрозионной обработки.
-

Толщина стенок
Стенки из металла делайте толщиной 0,8 мм и более, из пластика — 1,5 мм и более; более тонкие стенки деформируются и теряют точность.
-

Глубина резьбы
Глубина нарезания резьбы свыше 2,5× номинального диаметра увеличивает стоимость, но не прочность; указывайте минимальную глубину полного профиля резьбы.
-

Допуск там, где это важно
Назначайте ±0,005 мм на сопрягаемые поверхности, а остальное оставьте на ISO 2768-m; единый допуск на весь чертёж удорожает расчёт.
-

Стандартные размеры отверстий
Используйте диаметры свёрл и развёрток (Ø3 H7, Ø6 H7, Ø8 H7) вместо Ø6,2 или Ø7,9, а также стандартные резьбы.
-
Доступ к элементам
Проектируйте элементы так, чтобы к ним можно было подобраться с минимального числа направлений; каждая дополнительная установка добавляет время и накопление допусков.
Риски элементов, которые мы отмечаем в DFM
-
Текст и маркировка
Гравировка текста с толщиной штриха менее 0,5 мм выполняется медленно; лазерная маркировка быстрее и чётче для идентификаторов деталей.
-
Перекрестно просверленные каналы
Каналы коллекторов из 6061, 316 или латуни требуют удаления заусенцев в местах пересечений и испытания на герметичность — и то и другое закладывается в расчёт.
-
Закалённые детали пресс-форм
Компоненты пресс-форм из H13, S7, D2 и 420 требуют заданной твёрдости, электроэрозионной обработки мелких элементов и шлифованных посадок; термообработка выполняется первой.
-
Биение валов
Для валов из 1045, 4140, 17-4 PH и 316 критичны биение и шпоночные пазы; посадочные места под подшипники доводятся шлифованием.
Сертифицированное качество каждой детали
Материал, проверенный на спектрометре, первые образцы на CMM и выходной контроль с фотографиями.
-
 AS9100D
Система менеджмента качества для аэрокосмической отрасли
-
 ISO 9001:2015
Стандарт системы менеджмента качества
-
 ISO 13485
Менеджмент качества медицинских изделий
Более 50 металлов и пластиков, включая финишную обработку
Выберите металл, пластик и финишную обработку для ваших деталей с ЧПУ; финишная обработка и термообработка рассчитываются вместе с обработанной деталью.
Металлы
Финишная обработка поверхности
Инженерные пластики
Нужна марка, которой нет в списке? Просмотреть все материалы для обработки на станках с ЧПУ
Смотреть материалыКак заказать детали по чертежам
Часто задаваемые вопросы
Файлы, объёмы заказа, сроки и допуски для деталей на заказ.
Запросить расчёт на изготовление деталей на заказ
Отправьте чертёж с указанием количества, материала и финишной обработки поверхности. Замечания DFM и цена приходят в течение 6 часов — их проверяет инженер, а не алгоритм.
- Расчёт, проверенный инженером, в течение 6 часов
- Без минимальной партии, от одной штуки до 10 000+
- ±0,005 мм стандартно на металлических деталях
- Первое изделие измеряется на CMM
- Доставка по всему миру за 3–7 дней
Смежные возможности







Готовы масштабировать проект?
Начните со стабильного процесса и контролируемого качества. Давайте обсудим ваш проект.








