


Многоосевая и токарно-фрезерная обработка
Многоосевая обработка в DEK: деталь обрабатывается за один установ с точностью ±0.005 мм между элементами на пяти гранях. 4-осевая, 3+2, одновременная 5-осевая и токарно-фрезерная обработка — всё на собственном производстве.
-
±0.005 мм
Позиционирование за одну установку
-
3–5 дней
Прототипы
-
6 часов
Расчёт от инженера
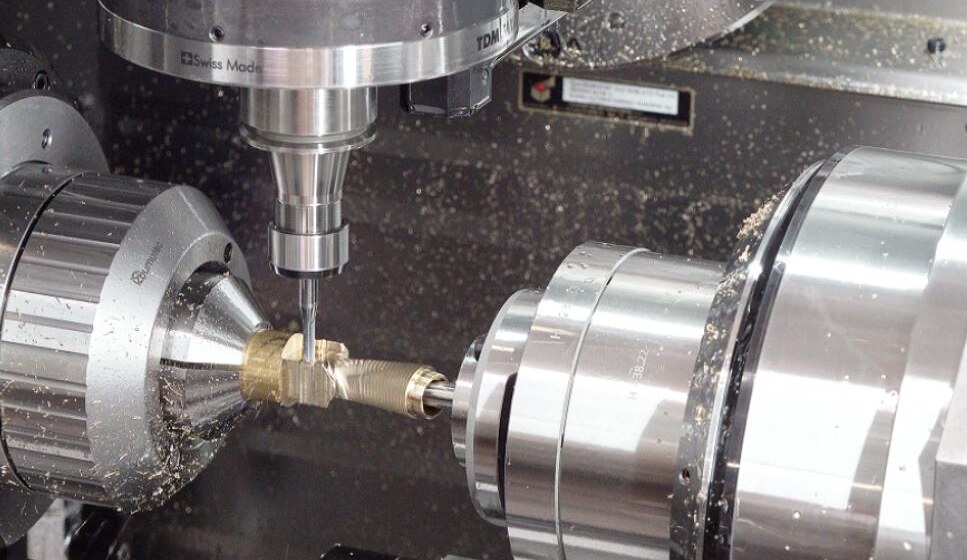

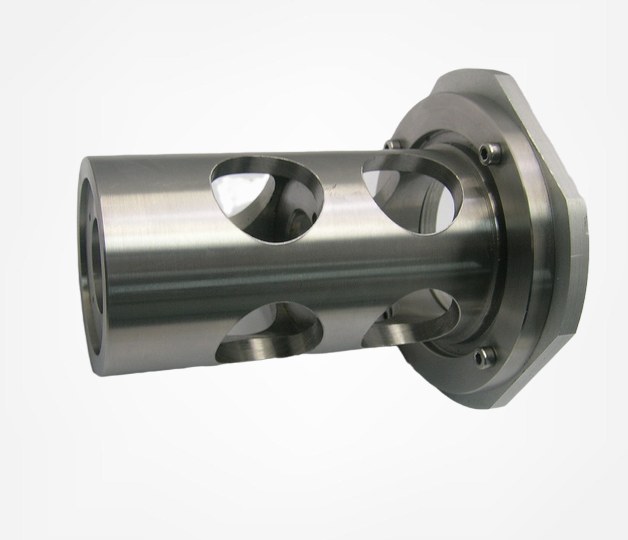
Многоосевая и токарно-фрезерная обработка за один установ
Многоосевая обработка на станках с ЧПУ добавляет к осям X, Y и Z одну или две поворотные оси, поэтому элементы на нескольких гранях привязаны к одной базе и не накапливают погрешность при перезакреплении. Подробнее — на страницах 4-осевая обработка на станках с ЧПУ и 5-осевая обработка.
Типичные детали — рабочие колёса, коллекторы с наклонными каналами, медицинские имплантаты, лопатки турбин и точёные валы с фрезерованными лысками и поперечными отверстиями. Многоосевые работы выполняются наряду с 3-осевым фрезерованием, токарной обработкой, электроэрозией и шлифованием в рамках наших услуг обработки на станках с ЧПУ, а кинематика описана в руководстве по 5-осевой обработке.
Почему DEK для многоосевой обработки
Один цех, одна запись качества: от черновой обработки корпуса на 5 осях до шлифованного отверстия — каждая деталь проверяется инженером перед расчётом.
-

Все процессы на собственном производстве
3-, 4-, 5-осевое фрезерование и токарно-фрезерная обработка наряду с токарной обработкой швейцарского типа, электроэрозией и шлифованием, поэтому деталь с несколькими операциями остаётся в рамках одной записи качества.
-

Допуск, подтверждённый на CMM
Стандартный допуск ±0.005 mm, проверяется на CMM с контролем первой детали (FAI) на первой партии перед продолжением производства.
-

Сертифицировано с 2002 года
Сертификаты ISO 9001:2015, ISO 13485 и AS9100D от TÜV; более 20 лет прецизионной механообработки с 2002 года.
-

Быстро, без минимальной партии
Без минимальной партии: прототипы за 3–5 дней, малые партии за 4–7 дней, доставка по всему миру за 3–7 дней.

Инженерная проверка каждого чертежа
Инженер вручную проверяет каждый чертёж, поэтому расчёт отражает реальное количество установок. Детали направляются на самый экономичный процесс, обеспечивающий соответствие чертежу, даже если это 3-осевая обработка.


Возможности многоосевой обработки
Четыре конфигурации осей и одна задача: минимум установов при соблюдении чертежа — от индексируемых валов до непрерывных 5-осевых контуров.
Многоосевая обработка в сравнении с 3-осевой и токарной обработкой
Многоосевая обработка оправдана, когда детали нужно четыре и более установов на 3-осевом станке или составные углы; простые детали дешевле изготовить на 3-осевом станке или с помощью стандартной токарной обработки.
| Criteria | Этот процессМногоосевая обработка | 3-осевое фрезерование | Токарная обработка с ЧПУ | Токарная обработка швейцарского типа |
|---|---|---|---|---|
| Оптимально для | Составные углы, контуры | Плиты, кронштейны, крышки | Простая токарная геометрия | Длинные детали малого диаметра |
| Обрабатываемые грани | Пять граней за один установ | Одна или две грани | Диаметры и торцы | Диаметры и торцы |
| Погрешность на каждый дополнительный установ | Отсутствует (один установ) | 0.01–0.02 mm | Требуется второе приспособление | Не указано |
| Стоимость нормо-часа | Выше | Ниже | Ниже | Не указано |
| Когда выбирать | 4+ установов на 3-осевом станке | Простые призматические детали | Нет фрезерованных элементов | Тонкие токарные детали |
Отрасли, которые мы обслуживаем
Многоосевые детали применяются в корпусах шарниров и картерах редукторов роботов, оборудовании для полупроводников, дронах, энергетических и автомобильных программах.
-

Телекоммуникации
-

Горнодобывающая отрасль
-

Военная и оборонная отрасль
-

Судостроение
-

Потребительские товары
-

Строительство
-

Сельское хозяйство
-

Дроны и БПЛА
-

Электроника
-

Автомобилестроение
-

Нефть и газ
-

Энергетика
-

Промышленное оборудование
-

Полупроводники
-

Робототехника
-

Медицина
-

Аэрокосмическая отрасль
-
 ТелекоммуникацииКомпоненты волноводов, корпуса фильтров и RF-корпуса из алюминия и медных сплавов, с серебряным или никелевым покрытием для проводимости.Подробнее
-
 Горнодобывающая отрасльПлиты износа, втулки, детали дробилок и гидравлические фитинги из закалённой легированной стали, бронзы и нержавеющей стали для условий пыли и вибрации.Подробнее
-
 Военная и оборонная отрасльОптические крепления, корпуса и направляющие для аксессуаров из алюминия, стали и титана с сертификатами на материал и отчётами FAI.Подробнее
-
 СудостроениеГребные валы, детали насосов и палубная оснастка из нержавеющей стали 316, бронзы и алюминиевой бронзы, выбранных в первую очередь за коррозионную стойкость.Подробнее
-
 Потребительские товарыРучки, рычаги, детали корпусов и аудиооборудование, где видна обработанная поверхность — анодирование, дробеструйная обработка или полировка по образцу.Подробнее
-
 СтроительствоКонструкционные кронштейны, анкерный крепёж и гидравлические фитинги из мягкой и легированной стали и алюминия с цинковым покрытием или порошковой окраской.Подробнее
-
 Сельское хозяйствоКорпуса редукторов, валы, корпуса форсунок опрыскивателей и крепления датчиков из чугуна, стали и нержавеющей стали для работы в условиях абразивного износа и влаги.Подробнее
-
 Дроны и БПЛАКрепления двигателей, рамы карданов и фитинги шасси из алюминия 7075, титана и магния для снижения веса без потери жёсткости.Подробнее
-
 ЭлектроникаКорпуса разъёмов, радиаторы, RF-экраны и прецизионные штифты из алюминия, латуни и меди, с допуском ±0.01 mm на контактных элементах.Подробнее
-
 АвтомобилестроениеКорпуса датчиков, корпуса клапанов и валы из алюминия, легированной стали 4140 и 4340, нержавеющей стали и латуни — от прототипов до мелких и средних серий.Подробнее
-
 Нефть и газКомпоненты клапанов, блоки коллекторов, детали скважинного инструмента и фланцы из 4140, 17-4 PH, дуплексной стали 2205 и Inconel, с требованиями по твёрдости.Подробнее
-
 ЭнергетикаКонцевые пластины аккумуляторов, шины, корпуса инверторов и фитинги топливных элементов из алюминия, меди и нержавеющей стали, обработанные плоско и без заусенцев.Подробнее
-
 Промышленное оборудованиеПластины захватов, крепления линейных направляющих, кулачковые ролики и рамы станков из алюминия и стали, с сохранением оснастки для повторных заказов.Подробнее
-
 ПолупроводникиКомпоненты камер, оснастка для обработки пластин и вакуумные фланцы из алюминия 6061, 316L, PEEK и Kovar, с кромками без заусенцев.Подробнее
-
 РобототехникаКорпуса шарниров, фланцы волновых передач и пальцы захватов из алюминия и закалённой стали, с 5-осевой обработкой за один установ.Подробнее
-
 МедицинаВалы приборов, рукоятки и канюли из нержавеющей стали 316L, титана и PEEK по ISO 13485, с прослеживаемостью партии в стандартной комплектации.Подробнее
-
 Аэрокосмическая отрасльНе критичные для полёта кронштейны, детали салона и фитинги по AS9100D из алюминия 7075, Ti-6Al-4V и Inconel 718, с FAI.Подробнее
Когда многоосевая обработка оправдана
Многоосевая обработка оправдывает более высокую стоимость станко-часа на геометрии, для которой потребовались бы угловые плиты, синусные приспособления или четыре и более 3-осевых установки.
-

Элементы со сложными углами
Наклонные каналы коллекторов, наклонные бобышки, отверстия под 37° к двум базам: одна траектория 3+2 вместо угловых плит или синусных приспособлений.
-

Контурные поверхности
Рабочие колёса, гребные винты, лопатки турбин, формообразующие вставки пресс-форм и ортопедические имплантаты, обрабатываемые одновременным 5-осевым движением коротким инструментом.
-

Детали, требующие 4+ установок
Каждая 3-осевая установка стоит 15–45 минут и добавляет погрешность 0.01–0.02 мм; свыше четырёх 5-осевая обработка обычно дешевле и точнее.
-

Соосные отверстия за одну установку
Посадочные отверстия под подшипники на противоположных сторонах, соосные в пределах 0.01 мм, или крепёжная схема, привязанная к элементу на обратной стороне, обрабатываются без переустановки детали.
-

Сложные детали с несколькими гранями
Корпуса и кронштейны с элементами на пяти гранях: см. нашу страницу обработки на станках с ЧПУ сложных деталей.
Рекомендации по проектированию многоосевых деталей
-
Обеспечьте доступ инструменту
Оставьте зазор вокруг глубоких элементов, чтобы головка могла наклоняться; карман, окружённый со всех сторон высокими стенками, вынуждает применять длинный инструмент.
-
Моделируйте сложные углы
Наклонные отверстия и поверхности требуют указания углов и чёткой базы на чертеже; «по модели» подходит для геометрии, но не для допусков.
-
Допуски в пределах одной установки
Если два элемента должны быть в пределах 0.01 мм друг от друга, обеспечьте доступ к обоим за один зажим; наш DFM-анализ отмечает случаи, когда это не так.
-
Оставьте поверхность для зажима
Предусмотрите поверхность или бобышку для зажима; технологический прилив, удаляемый после обработки, вполне подходит и часто дешевле специального приспособления.
Сертифицированное качество многоосевой обработки
Сертификаты ISO 9001:2015, ISO 13485 и AS9100D от TÜV, с контролем на CMM и FAI на первых партиях.
-
 AS9100D
Система менеджмента качества для аэрокосмической отрасли
-
 ISO 9001:2015
Стандарт системы менеджмента качества
-
 ISO 13485
Менеджмент качества медицинских изделий
Материалы для многоосевых деталей
Алюминий, стали, титан, Inconel, медные сплавы и инженерные пластики, а также более 40 других материалов, обрабатываемых на любых конфигурациях осей.
Металлы
Инженерные пластики
Нужен другой из наших 40+ материалов? Смотреть все материалы
Смотреть всеКак заказать многоосевые детали
Вопросы и ответы по многоосевой обработке
Прямые ответы о 3+2 и 5-осевой обработке, стоимости, токарно-фрезерной обработке и допусках.
Запросить расчёт многоосевой обработки
Пришлите чертёж с допусками и количеством; инженер выберет конфигурацию осей и вернёт расчёт в течение 6 часов для большинства деталей.
- Принимаются STEP, STP, IGES, SLDPRT или PDF
- Без минимальной партии, от 1 до 10 000+ деталей
- Прототипы за 3–5 дней
- Малые партии за 4–7 дней
- Ручная инженерная проверка каждого чертежа
Смежные возможности







Готовы масштабировать проект?
Начните со стабильного процесса и контролируемого качества. Давайте обсудим ваш проект.








