


Прецизионная токарная обработка алюминия
Токарная обработка алюминия в DEK: обработанные диаметры с допуском до ±0.005 мм, микроточёные детали до ±0.003 мм. Без минимальной партии, прототипы примерно за 3 дня с момента подтверждения заказа.
-
±0.005 mm
Точность точения
-
~3 дня
Срок изготовления прототипа
-
98.6%+
Поставки в срок
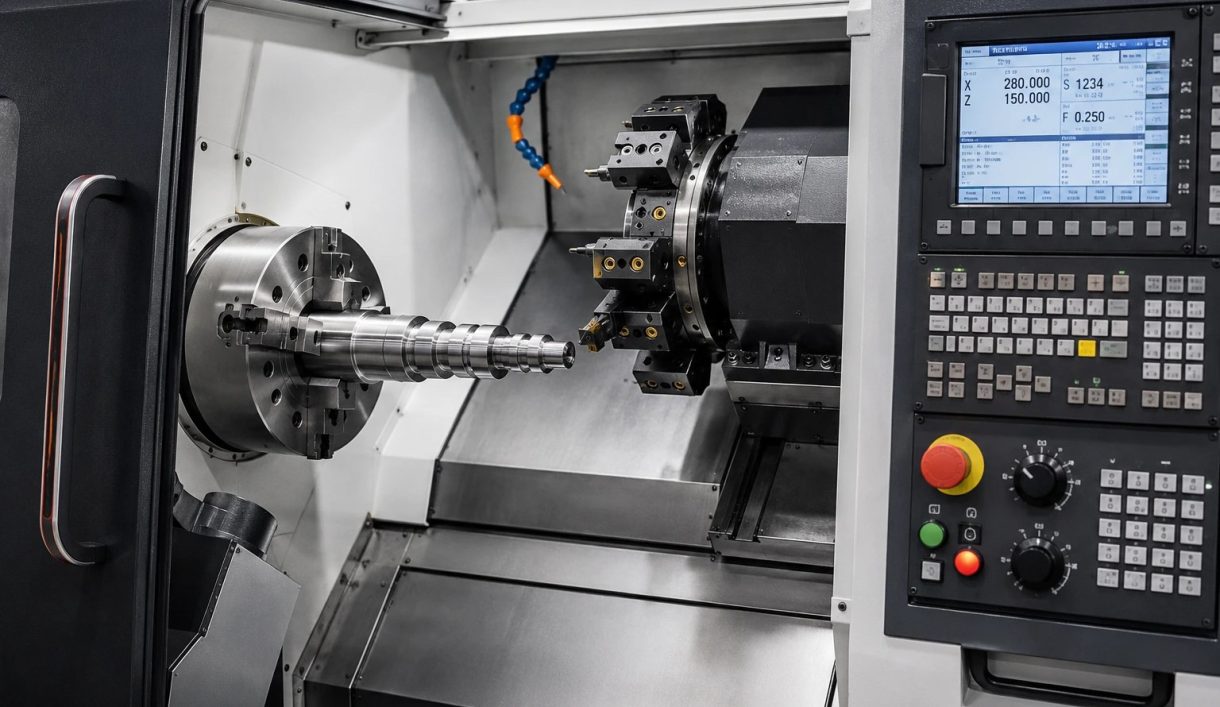

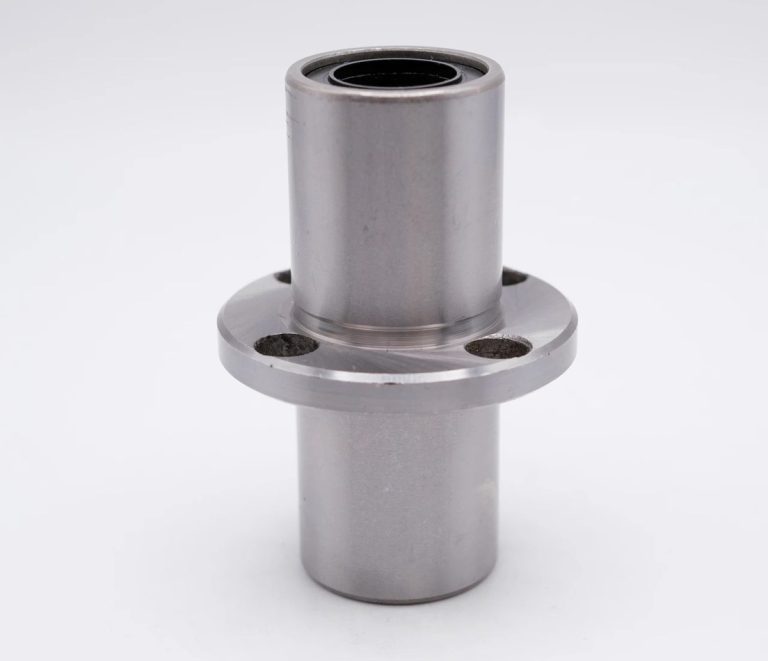
Токарные детали из алюминия по вашему чертежу
Точение алюминия выполняется на токарном станке: прутковая или штучная заготовка вращается, а резец формирует валы, втулки, шпиндели, стойки и резьбовые фитинги. DEK считает цену по критическим размерам вашего чертежа, а не по фиксированной ставке за геометрию.
Нужны карманы, лыски или пазы на той же детали? Фрезерование с ЧПУ совмещаем с точением в одном чертеже и одном расчёте. Если деталь в основном фрезерная, см. обработку алюминия, для других металлов: токарная обработка с ЧПУ.
Почему стоит заказывать токарную обработку алюминия в DEK
Инженеры OEM, отделы закупок и стартапы заказывают как единичные прототипы, так и серийные партии на одних и тех же токарных ячейках.
-

Более 20 лет механообработки
Более 20 лет в прецизионной механообработке, свыше 1,2 млн деталей в год в рамках прототипных и серийных работ.
-

Более 2 300 клиентов OEM
Клиенты OEM по всему миру в аэрокосмической, медицинской, робототехнической отраслях и производстве промышленного оборудования доверяют DEK свои токарные детали из алюминия.
-

Доставка в срок 98,6%+
Показатель доставки в срок 98.6%+ позволяет держать прототипные итерации и серийные запуски по графику от расчёта до отгрузки.
-

Без минимальной партии, прототипы за 3 дня
Закажите один вал из 6061 сегодня и партию из 500 штук в следующем квартале; прототипы приходят примерно через 3 дня с момента подтверждения заказа.

Расчёты с проверкой инженером
Каждый файл вручную проверяет инженер-механик. Поведение материала, накопление допусков и этапы финишной обработки поверхности влияют на цену, поэтому ваш расчёт не формирует автоматический калькулятор.


Возможности токарной обработки алюминия
Обрабатываемость алюминия позволяет выполнять весь спектр токарных операций с расчётом и контролем по размерам, которые ваш чертёж отмечает как критические.
Токарная обработка алюминия в сравнении с другими методами механообработки
Выбирайте токарную обработку для осесимметричных алюминиевых деталей, которые должны быть лёгкими и коррозионностойкими. См. как работает токарная обработка с ЧПУ.
| Criteria | Этот процессТокарная обработка алюминия | Фрезерование с ЧПУ | Токарные детали из латуни | Токарные детали из углеродистой стали |
|---|---|---|---|---|
| Оптимально для | Валов, втулок, стоек | Карманов, плоскостей, пазов | Разъёмов, фитингов | Та же посадка и отделка в стали |
| Геометрия | Осесимметричная | Преимущественно фрезерованные детали | Токарные детали | Токарные детали |
| Свойство материала | Лёгкий, коррозионностойкий | Полный набор фрезерования алюминия | Электропроводность, износ подшипников | Углеродистая сталь |
| Когда выбирать | Важен вес | Деталь преимущественно фрезерованная | Алюминию не хватает электропроводности | Задана сталь |
Отрасли, использующие токарные детали из алюминия
Команды аэрокосмической, медицинской, робототехнической и полупроводниковой отраслей закупают токарные алюминиевые детали там, где детали должны быть лёгкими и коррозионностойкими.
-

Телекоммуникации
-

Горнодобывающая отрасль
-

Военная и оборонная отрасль
-

Судостроение
-

Потребительские товары
-

Строительство
-

Сельское хозяйство
-

Дроны и БПЛА
-

Электроника
-

Автомобилестроение
-

Нефть и газ
-

Энергетика
-

Промышленное оборудование
-

Полупроводники
-

Робототехника
-

Медицина
-

Аэрокосмическая отрасль
-
 ТелекоммуникацииКомпоненты волноводов, корпуса фильтров и RF-корпуса из алюминия и медных сплавов, с серебряным или никелевым покрытием для проводимости.Подробнее
-
 Горнодобывающая отрасльПлиты износа, втулки, детали дробилок и гидравлические фитинги из закалённой легированной стали, бронзы и нержавеющей стали для условий пыли и вибрации.Подробнее
-
 Военная и оборонная отрасльОптические крепления, корпуса и направляющие для аксессуаров из алюминия, стали и титана с сертификатами на материал и отчётами FAI.Подробнее
-
 СудостроениеГребные валы, детали насосов и палубная оснастка из нержавеющей стали 316, бронзы и алюминиевой бронзы, выбранных в первую очередь за коррозионную стойкость.Подробнее
-
 Потребительские товарыРучки, рычаги, детали корпусов и аудиооборудование, где видна обработанная поверхность — анодирование, дробеструйная обработка или полировка по образцу.Подробнее
-
 СтроительствоКонструкционные кронштейны, анкерный крепёж и гидравлические фитинги из мягкой и легированной стали и алюминия с цинковым покрытием или порошковой окраской.Подробнее
-
 Сельское хозяйствоКорпуса редукторов, валы, корпуса форсунок опрыскивателей и крепления датчиков из чугуна, стали и нержавеющей стали для работы в условиях абразивного износа и влаги.Подробнее
-
 Дроны и БПЛАКрепления двигателей, рамы карданов и фитинги шасси из алюминия 7075, титана и магния для снижения веса без потери жёсткости.Подробнее
-
 ЭлектроникаКорпуса разъёмов, радиаторы, RF-экраны и прецизионные штифты из алюминия, латуни и меди, с допуском ±0.01 mm на контактных элементах.Подробнее
-
 АвтомобилестроениеКорпуса датчиков, корпуса клапанов и валы из алюминия, легированной стали 4140 и 4340, нержавеющей стали и латуни — от прототипов до мелких и средних серий.Подробнее
-
 Нефть и газКомпоненты клапанов, блоки коллекторов, детали скважинного инструмента и фланцы из 4140, 17-4 PH, дуплексной стали 2205 и Inconel, с требованиями по твёрдости.Подробнее
-
 ЭнергетикаКонцевые пластины аккумуляторов, шины, корпуса инверторов и фитинги топливных элементов из алюминия, меди и нержавеющей стали, обработанные плоско и без заусенцев.Подробнее
-
 Промышленное оборудованиеПластины захватов, крепления линейных направляющих, кулачковые ролики и рамы станков из алюминия и стали, с сохранением оснастки для повторных заказов.Подробнее
-
 ПолупроводникиКомпоненты камер, оснастка для обработки пластин и вакуумные фланцы из алюминия 6061, 316L, PEEK и Kovar, с кромками без заусенцев.Подробнее
-
 РобототехникаКорпуса шарниров, фланцы волновых передач и пальцы захватов из алюминия и закалённой стали, с 5-осевой обработкой за один установ.Подробнее
-
 МедицинаВалы приборов, рукоятки и канюли из нержавеющей стали 316L, титана и PEEK по ISO 13485, с прослеживаемостью партии в стандартной комплектации.Подробнее
-
 Аэрокосмическая отрасльНе критичные для полёта кронштейны, детали салона и фитинги по AS9100D из алюминия 7075, Ti-6Al-4V и Inconel 718, с FAI.Подробнее
Токарные элементы и задачи, которые мы решаем
От ступенчатых валов до микроточёных деталей: какие алюминиевые детали мы точим и какие проблемы держим под контролем.
-

Валы и ступенчатые диаметры
Контурное, прямое и конусное точение валов на заказ, ступенчатых диаметров и конических фитингов.
-

Резьба и накатка
Резьба и накатка для крепежа, поверхностей захвата и ответных разъёмов; средний диаметр на критичных посадках с допуском ±0.005 мм.
-

Поперечные отверстия, лыски и шпоночные пазы
Приводной инструмент выполняет вторичные фрезерные элементы за одну установку, без перезакрепления, с контролем профиля ±0.01 мм.
-

Микроточёные детали
Наружные диаметры менее 10 мм выдерживаются с допуском ±0.003 мм, контроль на CMM при FAI. Подробнее: микрообработка.
-

Крупногабаритные точёные детали
Токарные конструкционные детали длиной до ~1000 мм. См. также обработку крупногабаритных деталей.
-
Втулки и стойки
Втулки, муфты и стойки для подвижных узлов и гидравлических линий.
Типовые задачи, которые мы решаем
-
Деформация тонких стенок
Мы снижаем силы резания, поддерживаем стенку в зажимном приспособлении и выполняем финишную обработку лёгкими проходами, чтобы тонкие стенки оставались круглыми в пределах допуска.
-
Соосность вала и отверстия
Соосные элементы и прессовые посадки выдерживаются с допуском ±0.005 мм и проверяются на CMM при FAI и OQC, а не выборочно по программе обработки.
-
Следы инструмента перед покрытием
Полировальный или дробеструйный проход перед анодированием удаляет видимые следы инструмента для равномерного цвета и коррозионной защиты.
-
Открытый металл после анодирования
Резьба, отверстия и ответные поверхности маскируются лентой или заглушками, чтобы оставаться открытыми для прессовых посадок, электрической проводимости или заземления.
Сертифицированное качество в каждой партии
Сертификация ISO 9001, AS9100D и ISO 13485 через TÜV с собственным контролем на CMM.
-
 AS9100D
Система менеджмента качества для аэрокосмической отрасли
-
 ISO 9001:2015
Стандарт системы менеджмента качества
-
 ISO 13485
Менеджмент качества медицинских изделий
Марки алюминия и финишная обработка поверхности
Четыре марки алюминия на складе, другие металлы для точения и покрытия, которые мы наносим после токарной обработки с ЧПУ.
Металлы
Финишная обработка поверхности
Нужен другой сплав или покрытие для вашей детали? Обратитесь за помощью к нашим инженерам.
Смотреть материалыКак заказать точеные алюминиевые детали
Вопросы и ответы по токарной обработке алюминия
Ответы о резьбах, соосности, тонких стенках, маскировании и сроках изготовления точеных алюминиевых деталей.
Запросить расчёт токарной обработки алюминия
Отправьте 2D-чертёж и 3D CAD-файл с отмеченными размерами, критичными для посадки. Инженер вручную проверяет его и присылает расчёт до запуска в производство.
- Без минимальной партии, от одного прототипа до серии
- Прототипы примерно через 3 дня после заказа
- Допуски до ±0.005 мм
- Контроль на CMM при FAI и OQC
- Анодирование, гальваническое покрытие или порошковая окраска
Смежные возможности







Готовы масштабировать проект?
Начните со стабильного процесса и контролируемого качества. Давайте обсудим ваш проект.








