


Изготовление втулок на заказ
Изготовление втулок на заказ с допуском ±0.005 mm по отверстию и наружному диаметру и соосностью 0.005 mm. Без минимальной партии, расчёт с проверкой инженером в течение 6 часов, прототипы за 3–5 дней.
-
±0.005 мм
Отверстие и наружный диаметр
-
Ra 0.2 µm
Шлифованное отверстие
-
3–5 дней
Отгрузка прототипов
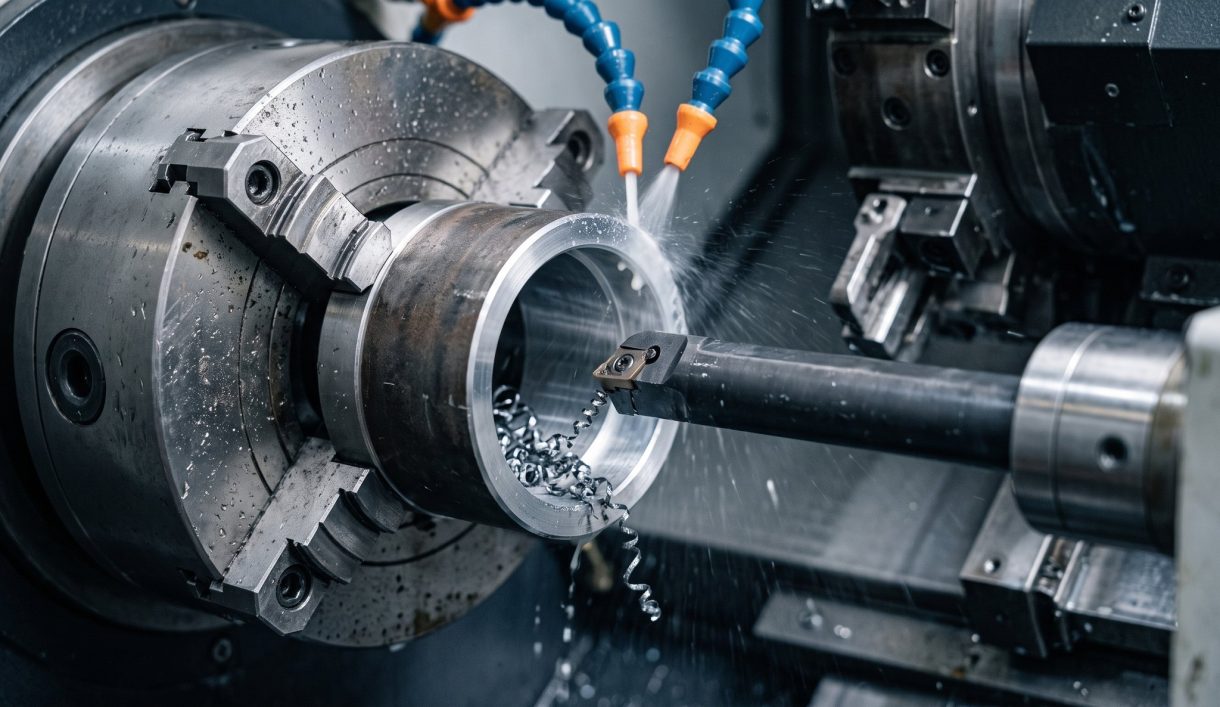

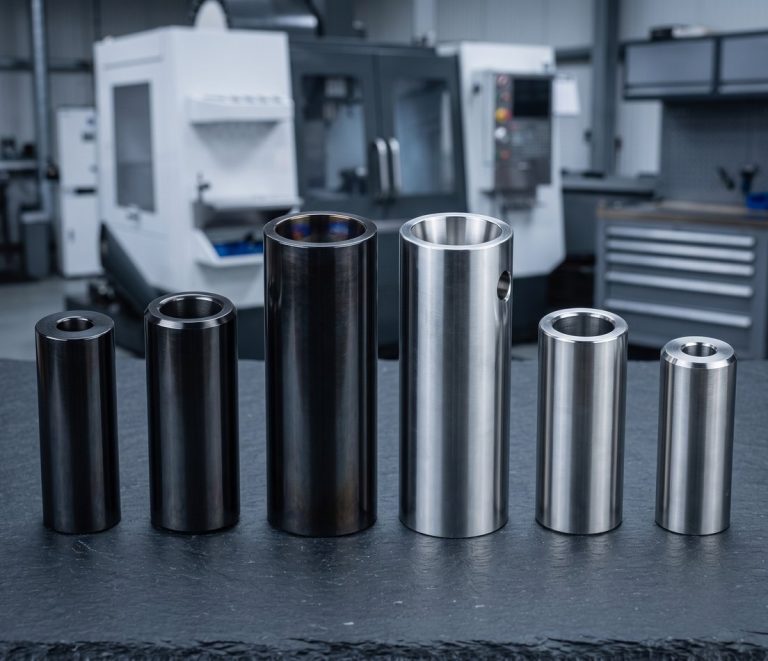
Втулки и гильзы на заказ
DEK изготавливает гладкие втулки, втулки с буртиком, направляющие втулки, переходные и износостойкие гильзы из бронзы, латуни, стали, нержавеющей стали и инженерных пластиков. Размер отверстия и соосность определяют, будет ли вал вращаться плавно или заклинит.
Мы выдерживаем ±0.005 mm по отверстию и наружному диаметру, а отверстия шлифуем до Ra 0.2–0.4 µm, если это указано в чертеже. Втулки представлены вместе с валы и штифты в нашем каталоге каталог деталей, обработанных на станках с ЧПУ на заказ .
Типы втулок, которые мы обрабатываем
От гладких втулок до самосмазывающихся, точеных из прутка бронзы, латуни, стали, нержавеющей стали и пластика по вашему чертежу.
-
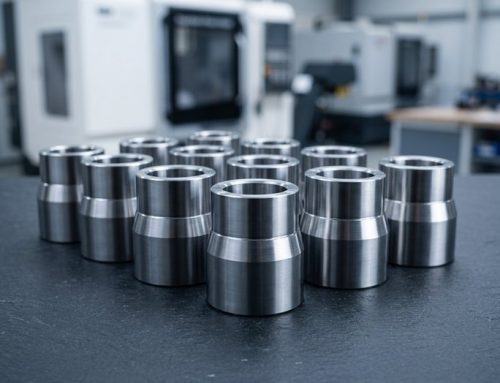 Гладкие втулкиВтулки подшипников скольжения для вращающихся или перемещающихся валов.
-
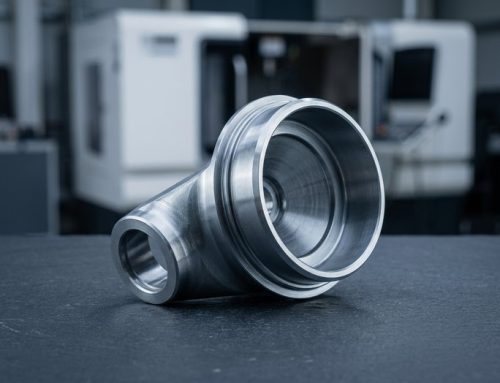 Втулки с буртиком, обработанные на ЧПУБуртик воспринимает осевую нагрузку и фиксирует втулку в корпусе.
-
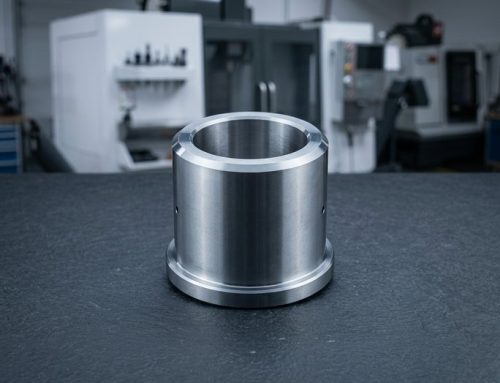 Направляющие втулки и втулки направляющих колонокДля пресс-форм, штампов и приспособлений; закалённые и шлифованные.
-
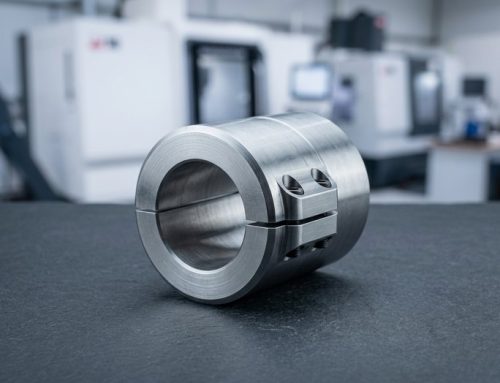 Разрезные и зажимные втулкиРазрезные и зажимные конструкции, устанавливаемые без пресса.
-
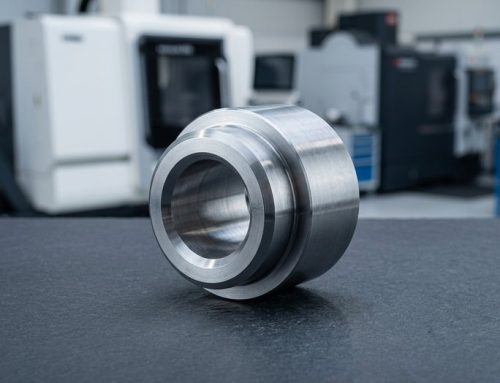 Переходные и адаптерные гильзыГильзы, позволяющие установить малый вал в большое отверстие.
-
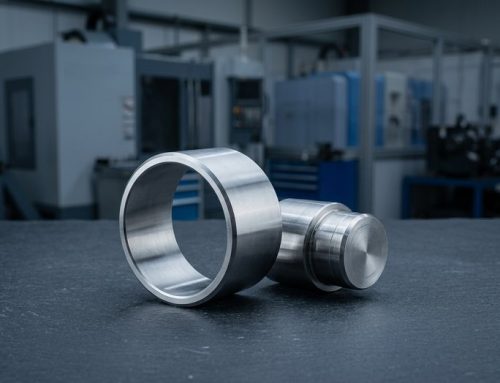 Износостойкие и ремонтные гильзыГильзы для восстановления изношенных валов из закалённой или нержавеющей стали.
-
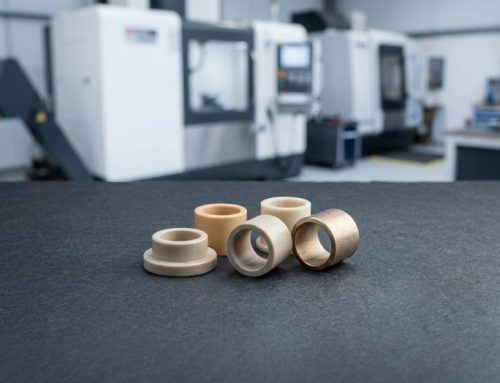 Пластиковые и самосмазывающиеся втулкиИзоляторы из Delrin, PTFE или PEEK; спечённая бронза с самосмазыванием.


Материалы, процессы и допуски для втулок
От подшипниковых бронз до закалённой стали и PTFE, точение за один установ и шлифование, когда посадка требует H6.
Рекомендации по проектированию втулок на заказ
Посадки, толщина стенок и фаски определяют, установится ли втулка чисто и сохранит ли округлость в работе.
-

Прессовая посадка по классу допуска
Указывайте натяг по классу (Ø20 s6). В бронзе отверстие уменьшается примерно на 70–90% величины натяга.
-

Толщина стенки в бронзе
Поддерживайте толщину стенки 8–12% от диаметра вала в бронзе, чтобы втулка сохраняла округлость при запрессовке.
-

Входные фаски
Добавьте входную фаску 0.5 × 45° на отверстии и наружном диаметре, чтобы не срезать материал корпуса при установке.
-

Биение фланца относительно отверстия
На втулках с фланцем нормируйте биение фланца относительно отверстия (0.02 mm практично), а не только толщину фланца.
-

Концы масляных канавок
Заканчивайте масляные канавки за 1–2 мм до обоих торцов, чтобы смазка оставалась внутри втулки при работе.
-
Рабочий зазор для пластика
Для пластиковых втулок задавайте рабочий зазор на 0.5–1% больше, чем для металлических, с учётом теплового расширения и влагопоглощения.
Что указывать на чертеже
-
Класс отверстия и наружного диаметра
Укажите класс допуска отверстия и наружного диаметра, например H7 или H6 для отверстия и p6, s6 или h6 для наружного диаметра, чтобы посадка была однозначной.
-
Посадка до или после
Укажите, относится ли посадка отверстия к состоянию до или после установки; если важен размер отверстия после установки, задавайте его именно так.
-
Материал и твёрдость
Укажите марку и твёрдость: 4140 при 28–32 HRC, 440C при 56–58 HRC или цементируемая 8620 при 58–62 HRC.
-
Требуемое количество
Укажите количество: одна сменная втулка или партия из 10 000 штук — в обоих случаях вы получите расчёт, проверенный инженером.
Применение и отрасли
Механообработка втулок для шарниров сельхозтехники и строительной техники, направляющих втулок автоматизации, судовых втулок руля и шлюпбалок, а также медицинских втулок сухого трения.
-

Телекоммуникации
-

Горнодобывающая отрасль
-

Военная и оборонная отрасль
-

Судостроение
-

Потребительские товары
-

Строительство
-

Сельское хозяйство
-

Дроны и БПЛА
-

Электроника
-

Автомобилестроение
-

Нефть и газ
-

Энергетика
-

Промышленное оборудование
-

Полупроводники
-

Робототехника
-

Медицина
-

Аэрокосмическая отрасль
-
 ТелекоммуникацииКомпоненты волноводов, корпуса фильтров и RF-корпуса из алюминия и медных сплавов, с серебряным или никелевым покрытием для проводимости.Подробнее
-
 Горнодобывающая отрасльПлиты износа, втулки, детали дробилок и гидравлические фитинги из закалённой легированной стали, бронзы и нержавеющей стали для условий пыли и вибрации.Подробнее
-
 Военная и оборонная отрасльОптические крепления, корпуса и направляющие для аксессуаров из алюминия, стали и титана с сертификатами на материал и отчётами FAI.Подробнее
-
 СудостроениеГребные валы, детали насосов и палубная оснастка из нержавеющей стали 316, бронзы и алюминиевой бронзы, выбранных в первую очередь за коррозионную стойкость.Подробнее
-
 Потребительские товарыРучки, рычаги, детали корпусов и аудиооборудование, где видна обработанная поверхность — анодирование, дробеструйная обработка или полировка по образцу.Подробнее
-
 СтроительствоКонструкционные кронштейны, анкерный крепёж и гидравлические фитинги из мягкой и легированной стали и алюминия с цинковым покрытием или порошковой окраской.Подробнее
-
 Сельское хозяйствоКорпуса редукторов, валы, корпуса форсунок опрыскивателей и крепления датчиков из чугуна, стали и нержавеющей стали для работы в условиях абразивного износа и влаги.Подробнее
-
 Дроны и БПЛАКрепления двигателей, рамы карданов и фитинги шасси из алюминия 7075, титана и магния для снижения веса без потери жёсткости.Подробнее
-
 ЭлектроникаКорпуса разъёмов, радиаторы, RF-экраны и прецизионные штифты из алюминия, латуни и меди, с допуском ±0.01 mm на контактных элементах.Подробнее
-
 АвтомобилестроениеКорпуса датчиков, корпуса клапанов и валы из алюминия, легированной стали 4140 и 4340, нержавеющей стали и латуни — от прототипов до мелких и средних серий.Подробнее
-
 Нефть и газКомпоненты клапанов, блоки коллекторов, детали скважинного инструмента и фланцы из 4140, 17-4 PH, дуплексной стали 2205 и Inconel, с требованиями по твёрдости.Подробнее
-
 ЭнергетикаКонцевые пластины аккумуляторов, шины, корпуса инверторов и фитинги топливных элементов из алюминия, меди и нержавеющей стали, обработанные плоско и без заусенцев.Подробнее
-
 Промышленное оборудованиеПластины захватов, крепления линейных направляющих, кулачковые ролики и рамы станков из алюминия и стали, с сохранением оснастки для повторных заказов.Подробнее
-
 ПолупроводникиКомпоненты камер, оснастка для обработки пластин и вакуумные фланцы из алюминия 6061, 316L, PEEK и Kovar, с кромками без заусенцев.Подробнее
-
 РобототехникаКорпуса шарниров, фланцы волновых передач и пальцы захватов из алюминия и закалённой стали, с 5-осевой обработкой за один установ.Подробнее
-
 МедицинаВалы приборов, рукоятки и канюли из нержавеющей стали 316L, титана и PEEK по ISO 13485, с прослеживаемостью партии в стандартной комплектации.Подробнее
-
 Аэрокосмическая отрасльНе критичные для полёта кронштейны, детали салона и фитинги по AS9100D из алюминия 7075, Ti-6Al-4V и Inconel 718, с FAI.Подробнее
Почему DEK для изготовления втулок на заказ
Дисциплина шлифованных отверстий с 2002 года, проверенные материалы и документированный контроль для каждого заказа втулок.
-

Изготавливаем втулки с 2002 года
Направляющие втулки для изготовителей пресс-форм были среди первых деталей, которые DEK выпустил в 2002 году; та же дисциплина шлифованных отверстий применяется и сегодня.
-

Материалы со склада с проверкой на спектрометре
Поступающие бронза и сталь проверяются на спектрометре перед обработкой, поэтому марка на чертеже — это марка, которую вы получаете.
-

Калибры-пробки и CMM
Отверстия проверяются калибрами-пробками и на CMM, протоколы контроля доступны до отгрузки.
-

Без минимальной партии, расчёт за 6 часов
Одна втулка или 10 000 штук — расчёт с проверкой инженером в течение 6 часов; прототипы отгружаются за 3–5 дней.

Сертифицированное качество от TÜV
DEK сертифицирован по ISO 9001:2015, ISO 13485 и AS9100D компанией TÜV. Каждая втулка выдерживается с допуском ±0.005 mm по отверстию и наружному диаметру при соосности 0.005 mm, что документируется в отчётах, которые вы можете проверить до отгрузки.
Сертифицированное качество для каждой втулки
Втулки изготавливаются по ISO 9001:2015, ISO 13485 и AS9100D, сертифицированным TÜV.
-
 СМК, проверенная TÜV, с IQC, IPQC, FAI, OQC, SPC и CAPA по каждому заказу.
Система менеджмента качества для аэрокосмической отрасли
-
 Система менеджмента качества аэрокосмической отрасли
Стандарт системы менеджмента качества
-
 Стандарт системы менеджмента качества
Менеджмент качества медицинских изделий
Материалы и отделка втулок
Подшипниковые бронзы, стали и антифрикционные пластики в сочетании с отделкой, необходимой каждой втулке после обработки.
Металлы
Финишная обработка поверхности
Инженерные пластики
Не уверены, какой материал втулки подходит? Спросите наших инженеров.
Смотреть всеЧасто задаваемые вопросы
Ответы о нестандартных размерах, втулках и гильзах, а также о малых заказах втулок с фланцем.
Запросить расчёт на изготовление втулок по чертежу
Отправьте чертёж и получите расчёт, проверенный инженером, в течение 6 часов — для одной сменной втулки или партии из 10 000 штук.
- Класс допуска отверстия и наружного диаметра
- Материал и твёрдость
- Количество, без минимальной партии
- Посадка отверстия до или после установки
- Прототипы отгружаются за 3–5 дней
Смежные возможности







Готовы масштабировать проект?
Начните со стабильного процесса и контролируемого качества. Давайте обсудим ваш проект.








