


Снятие заусенцев на деталях, обработанных на станках с ЧПУ
Снятие заусенцев выполняется на каждой детали, которую DEK обрабатывает собственными силами: от притупления кромок 0,1 мм до термического удаления заусенцев в пересекающихся отверстиях. Притупление кромок не увеличивает срок изготовления; галтовка или термический метод добавляют один день.
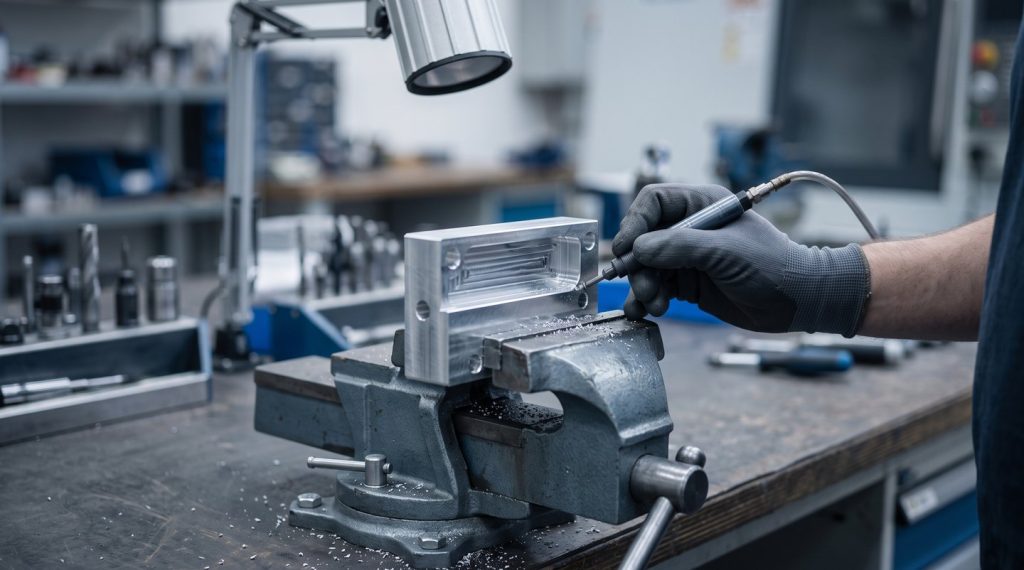
- 0,1 mm Притупление кромок от
- +1 день Галтовка или термический метод
- 10× Контроль под увеличением


Процесс удаления заусенцев в нашей компании
Обработка кромок деталей после ЧПУ убирает заусенцы и притупляет острые кромки до заданного размера. Её закладывают в программу обработки и контролируют в рамках того же заказа; отдельные заказы только на удаление заусенцев не принимаются.
Что даёт удаление заусенцев и на что обратить внимание
Чистые, заданные кромки защищают сборку, уплотнения и усталостную долговечность, но у каждого метода есть ограничения по геометрии, материалу и размерам.
-

Ключевые преимущества
- Чистая сборка: нет заусенцев на кромках отверстий и в начале резьбы, которые мешают посадке штифтов или царапают сопрягаемые поверхности
- Защита уплотнений: канавки под O-ring без заусенцев, чтобы уплотнение не повреждалось при установке
- Выше усталостная долговечность: заданный радиус кромки устраняет концентраторы напряжений на валах и кронштейнах
- Нет отрывающихся частиц: заусенцы внутри коллекторов и клапанов не отломятся и не заклинят золотники
- Без увеличения срока изготовления: стандартное притупление кромок заложено в каждую обработанную деталь
- Готовность к следующей отделке: кромки обрабатываются до дробеструйной обработки или анодирования
-

Ограничения и альтернативы
- Галтовка скругляет все кромки: она снимает 2–10 мкм; не применяйте её на посадках ±0,01 мм или закрывайте эти элементы заглушками
- Термический метод оставляет оксидную плёнку: плёнку необходимо удалить; для пластиков метод не подходит
- ECD и AFM требуют оснастки: одна оснастка на деталь; ECD экономична примерно от 50 штук
- Медицинская нержавеющая сталь и титан: после ручного удаления заусенцев выполните электрополирование для удаления мелких заусенцев
- Блестящая поверхность, а не только кромки: выберите полирование для гладкой блестящей поверхности
- Однородная матовая текстура: добавьте дробеструйную обработку после удаления заусенцев, затем анодирование
Результаты по кромкам и поверхности
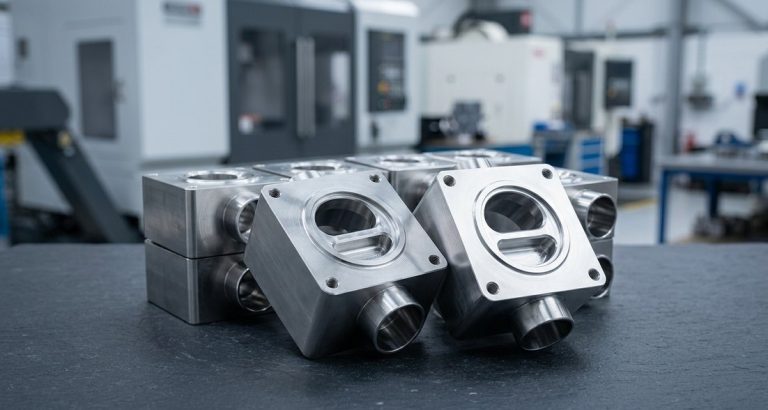
Каждый метод удаления заусенцев оставляет разное состояние кромки: от заданной фаски до слегка скруглённого пересекающегося отверстия без заусенцев.
-

Заданные фаски
Снятие фаски в программе обработки даёт кромки 0,1–0,5 мм × 45° или R с допуском ±0,05 мм, контролируемые как размер на каждой доступной кромке.
-

Галтованные кромки
Вибрационная галтовка скругляет все кромки до радиуса 0,05–0,3 мм и оставляет лёгкий сатиновый блеск на мелких деталях, обрабатываемых партиями.
-

Кромки после щёточной обработки
Абразивные нейлоновые или проволочные щётки дают кромку 0,05–0,2 мм на плоских поверхностях, кромках пересекающихся отверстий и зубьях шестерён; операция автоматизирована на станке.
-

Пересекающиеся отверстия без заусенцев
Термическое удаление заусенцев выжигает заусенцы за миллисекунды, включая внутренние пересекающиеся отверстия, при этом кромка слегка скругляется без изменения размеров.
-

Целевой радиус
Электрохимическое удаление заусенцев растворяет металл на одной целевой кромке и даёт точный радиус 0,1–0,5 мм, например на конкретном пересекающемся отверстии коллектора.
-

Гладкие каналы
Абразивно-экструзионная обработка скругляет пересекающиеся внутренние кромки и доводит шероховатость стенок до Ra 0,2 мкм в форсунках и медицинских каналах.
Сравнение методов удаления заусенцев
| Метод | Принцип работы | Результат на кромке | Оптимально для | Ограничения |
|---|---|---|---|---|
| Снятие фаски в программе обработки | Инструмент для снятия фаски или скругления в цикле ЧПУ | Заданные 0,1–0,5 мм × 45° или R, ±0,05 мм | Все доступные кромки; наиболее повторяемый метод | Требуется доступ инструмента; увеличивает время цикла |
| Ручное удаление заусенцев | Ручной инструмент, шаберы, абразивные подушечки под увеличением | Притупление 0,1–0,5 мм, зависит от оператора | Прототипы, сложные детали, декоративные кромки | Стоимость на деталь; зависит от квалификации персонала |
| Вибрационная галтовка | Детали и керамическая или пластиковая среда вибрируют в чаше 1–8 часов | Радиус 0,05–0,3 мм на всех кромках | Мелкие детали партиями: штифты, проставки, фитинги | Скругляет все кромки; не подходит для тонких стенок и мелких резьб без заглушек |
| Щёточное удаление заусенцев | Абразивные нейлоновые или проволочные щётки на станке или верстаке | 0,05–0,2 мм | Плоские поверхности, кромки пересекающихся отверстий, зубья шестерён; автоматизация на станке | Ограниченный доступ внутрь отверстий |
| Термическое удаление заусенцев (TEM) | Газовая смесь воспламеняется в герметичной камере и выжигает заусенцы за миллисекунды | Заусенец удалён, кромка слегка скруглена; размеры не меняются | Внутренние пересекающиеся отверстия в стальных, алюминиевых и цинковых корпусах | Оставляет оксидную плёнку, которую нужно удалять; не для пластиков |
| Электрохимическое удаление заусенцев (ECD) | Электролит и профилированный катод растворяют металл на целевой кромке | Точный радиус 0,1–0,5 мм в одном месте | Пересекающиеся отверстия гидравлических коллекторов, зубья шестерён, медицинские детали | Инструмент на каждую деталь; экономично от примерно 50 штук |
| Абразивная струйная обработка (AFM) | Полимер с абразивом продавливается через каналы | Внутренние кромки скруглены; внутренняя Ra до 0,2 µm | Пересекающиеся внутренние каналы, форсунки, медицинские просветы | Инструмент на каждую деталь; снимает материал со стенок каналов |
Материалы, с которых DEK удаляет заусенцы после обработки
DEK удаляет заусенцы на всех металлах, которые обрабатывает, включая алюминий, сталь, нержавеющую сталь и титан.
Термическое удаление заусенцев подходит для корпусов из стали, алюминия и цинка, но не для пластиков; медицинские детали из нержавеющей стали и титана обрабатывают вручную под увеличением, затем электрополируют.
-
АлюминийТермическое удаление заусенцев для блоков коллекторов; снятие фаски и ручная отделка декоративных корпусов перед дробеструйной обработкой и анодированием.Рекомендуется
-
СтальТермическое удаление заусенцев очищает внутренние пересекающиеся отверстия в стальных блоках и корпусах без изменения размеров.Рекомендуется
-
Нержавеющая стальРучное удаление заусенцев под увеличением на медицинских инструментах, затем электрополирование для удаления мелких заусенцев.Подходит
-
ТитанМедицинские титановые детали обрабатывают вручную под увеличением, а следующим этапом идёт электрополирование.Подходит
-
ЦинкЦинковые корпуса с внутренними пересекающимися отверстиями поддаются термическому удалению заусенцев; оставшуюся оксидную плёнку необходимо удалить.С оговорками
-
ПластикиТермическое удаление заусенцев не подходит для пластиков; кромки вместо этого притупляют снятием фаски в программе обработки или вручную.Без термического метода
Выбор правильного подхода к удалению заусенцев
Правильный способ зависит от детали: декоративные корпуса, мелкие точеные детали в объёме, гидравлические коллекторы или медицинские инструменты — каждый требует своего метода.
-
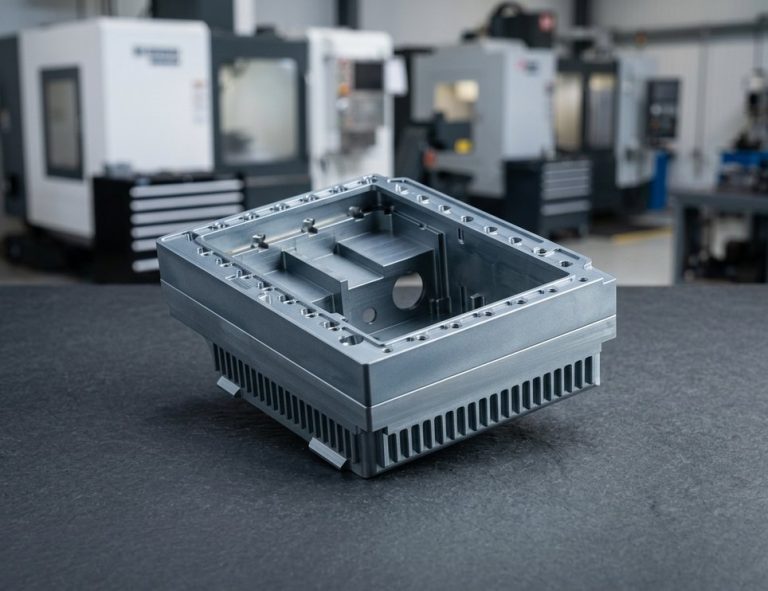 Алюминиевые корпусаСнятие фаски в программе обработки на видимых кромках, ручная отделка, затем дробеструйная обработка и анодирование декоративных алюминиевых корпусов и кронштейнов.Запросить расчёт
-
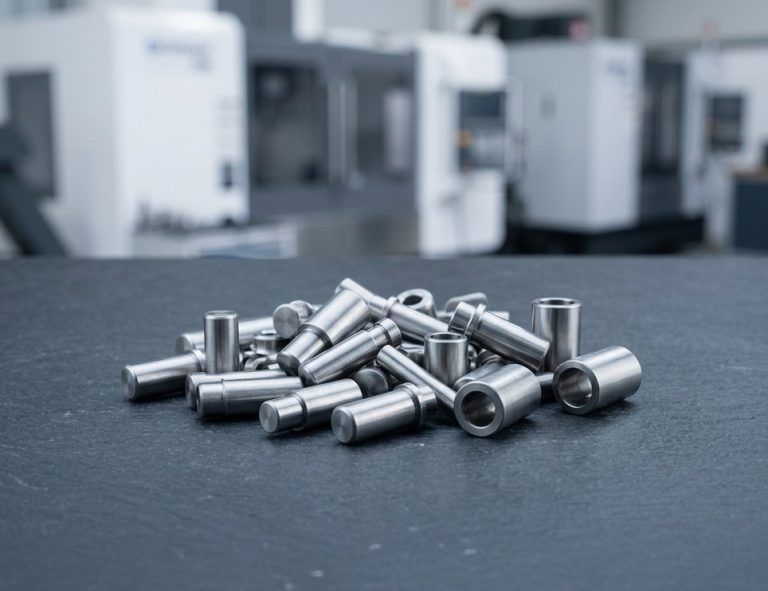 Галтованные мелкие деталиШтифты, проставки и фитинги: вибрационная галтовка с керамической средой — самый экономичный способ при партиях от примерно 200 штук.Запросить расчёт
-
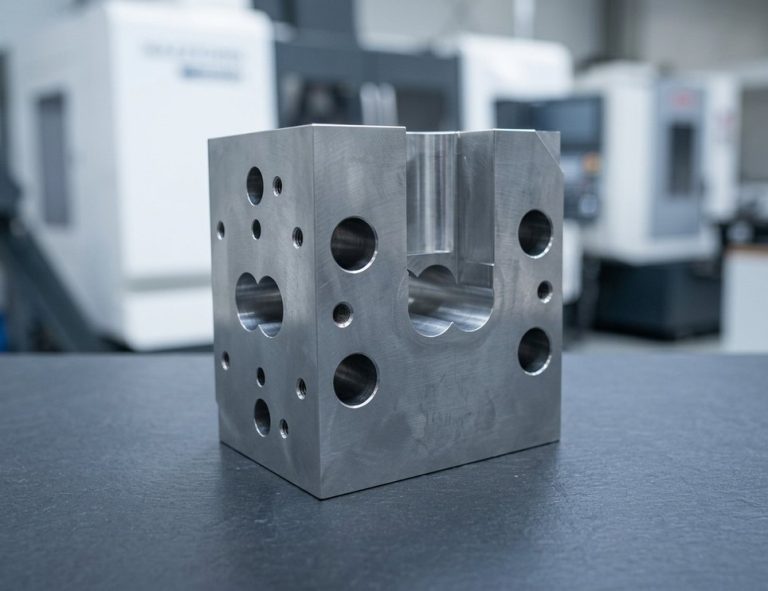 Гидравлические коллекторыТермическое удаление заусенцев для алюминиевых и стальных блоков, электрохимическое для одного заданного радиуса пересекающегося отверстия, затем проверка чистоты.Запросить расчёт
-
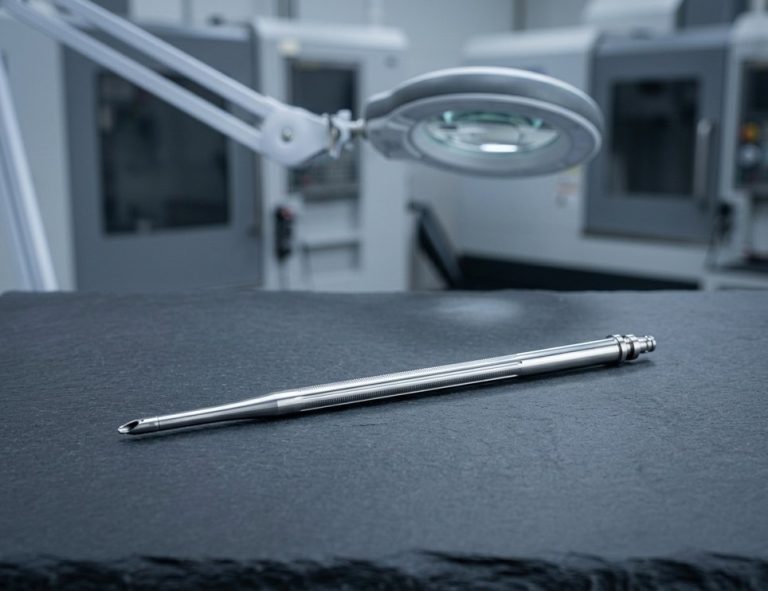 Медицинские инструментыИнструменты из нержавеющей стали и титана обрабатывают вручную под увеличением, затем электрополируют для удаления мелких заусенцев.Запросить расчёт
Снятие заусенцев и притупление кромок на обработанных деталях: примечания на чертеже
Притупление кромок на обработанных деталях часто оставляют на усмотрение исполнителя. Эти примечания помогут вам задать определённое состояние кромки и понять, как каждый метод влияет на размеры.
-
Используйте общее примечание
«Притупить все острые кромки 0,1–0,3 мм» или «Удалить все заусенцы и острые кромки» по ASME Y14.5 — это минимум, и он позволяет DEK применить самый экономичный метод.
-
ISO 13715 для ответственных кромок
Символ со значением задаёт допустимое состояние кромки, например «от −0,1 до −0,3» для притупления и «+0,05» для максимального заусенца. См. наше руководство по условным обозначениям на чертежах.
-
Проставьте размеры на сопрягаемых кромках
Укажите «C0,2», «0,3 × 45°» или «R0,2» на кромках, контактирующих с уплотнениями, подшипниками или приспособлениями, чтобы кромка обрабатывалась по программе и контролировалась как размер.
-
Отметьте острые кромки
Укажите «без притупления, острая кромка» на режущих кромках, уплотняющих ножевых кромках и декоративных углах, которые должны оставаться чёткими.
-
Задайте внутренние каналы
Напишите «Пересекающиеся отверстия без заусенцев, контроль боровидеоскопом» и добавьте требование к чистоте, например ISO 16232 или ISO 4406, для гидравлических и топливных деталей.
-
Учтите съём материала
Фаска, ручная обработка, термический метод и ECD не меняют размеры, резьбы и Ra; галтовка снимает 2–10 мкм, а абразивно-экструзионная обработка — 5–50 мкм со стенок каналов.
Спецификации удаления заусенцев
- Кромка с фаской 0,1–0,5 мм × 45° или R, ±0,05 мм
- Ручное притупление 0,1–0,5 мм
- Радиус при галтовке 0,05–0,3 мм
- Съём при галтовке 2–10 мкм, все поверхности
- Цикл галтовки 1–8 часов
- Кромка после щётки 0,05–0,2 мм
- Радиус при ECD 0,1–0,5 мм
- Съём при AFM 5–50 мкм со стенок каналов
- Внутренний Ra при AFM До 0,2 µm
- Стандарты чертежей ASME Y14.5, ISO 13715
- Чистота ISO 16232, ISO 4406
- Контроль Визуальный контроль 10×, компаратор, боровидеоскоп
- Дополнительный срок Галтовка или термический метод: один день
- Сертификаты ISO 9001:2015, ISO 13485, AS9100D


Термическое и электрохимическое удаление заусенцев
Для внутренних пересекающихся отверстий и каналов DEK предлагает эти методы, когда их оправдывают количество или геометрия.
Часто задаваемые вопросы
Ответы о притуплении кромок, методах удаления заусенцев и о том, как DEK выполняет удаление заусенцев в вашем заказе на механообработку.

Готовы масштабировать проект?
Начните со стабильного процесса и контролируемого качества. Давайте обсудим ваш проект.








