


Прецизионная расточная обработка с ЧПУ
Расточная обработка с ЧПУ в DEK доводит просверленные и литые отверстия с допуском до ±0,005 мм: точный диаметр, гладкая поверхность и соосность. Расчёт с проверкой инженером — в течение 6 часов, от единичного прототипа до серийного выпуска.
-
±0.005 mm
Допуск на расточку
-
6 часов
Срок подготовки расчёта
-
2300+
Клиентов-инженеров
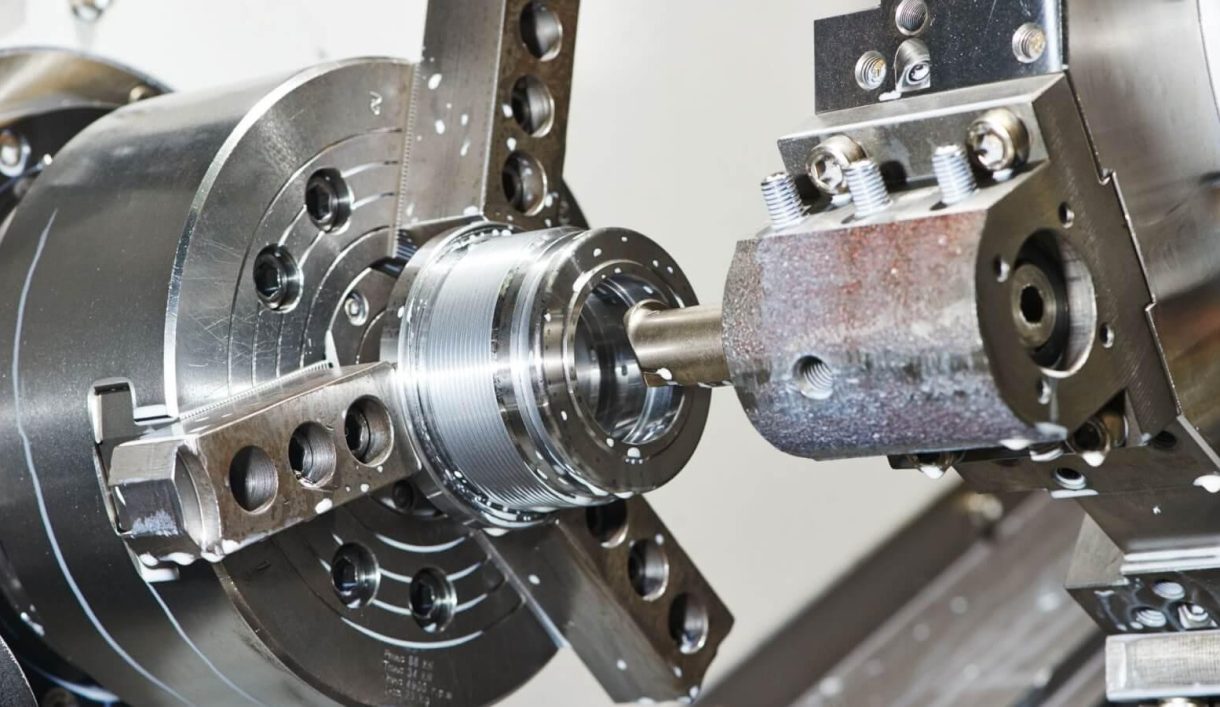

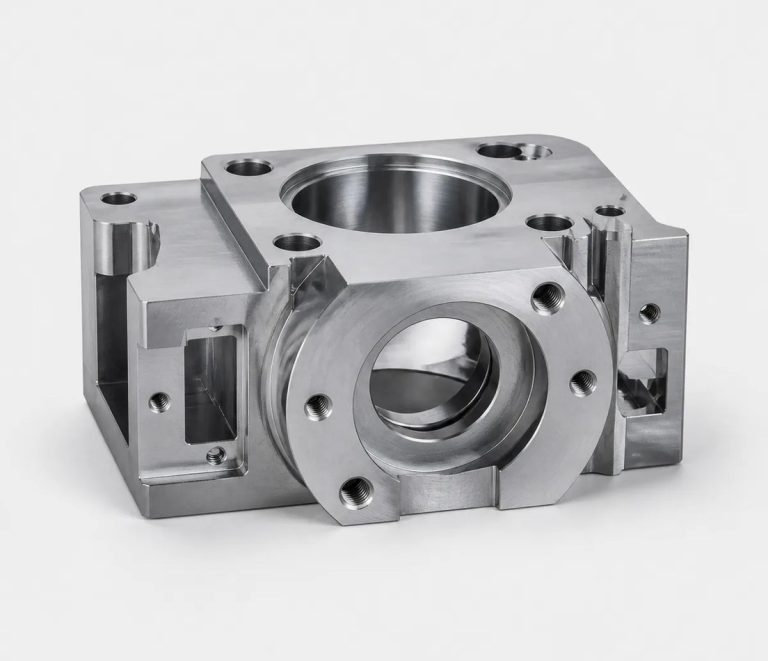
Расточная обработка с ЧПУ для деталей с точной посадкой
Расточка на станках с ЧПУ увеличивает и доводит уже существующие отверстия — просверленные или литые. В отличие от сверления с ЧПУ, при котором появляется новое отверстие, расточка исправляет диаметр, круглость, соосность и качество поверхности, чтобы валы, подшипники и крепёж садились так, как задумано конструктором.
Наши современные расточные станки с ЧПУ обрабатывают как небольшие прецизионные детали, так и крупные тяжёлые компоненты — от единичных прототипов до крупносерийного производства. Типичные расточные работы: блоки двигателей, корпуса редукторов, гидравлические компоненты и станины станков. Все детали проходят контроль на нашем производстве.
Почему инженеры выбирают DEK для расточки
Расчёт с проверкой инженером, заказы без минимальной партии и многоосевое оборудование — вот что отличает DEK при расточке деталей.
-

Расчёты с проверкой инженером
Каждый чертёж проверяют инженеры-механики с опытом более 10 лет, включая требования к термообработке и жёстким допускам, и готовят расчёт в течение 6 часов.
-

Без ограничений по заказу
Заказы на расточку на станках с ЧПУ принимаются без минимальной партии. Единичный прототип и полная серия получают одинаковый уровень качества и точности.
-

Расточка с жёсткими допусками
Допуски до ±0,005 мм обеспечивают точную соосность отверстий и контроль диаметра — это критично для автомобильных и аэрокосмических деталей, где малейшее отклонение приводит к отказу.
-

Экономичные наладки
Оптимизированные наладки станков и отлаженные процессы сокращают отходы и время обработки, а наш собственный опыт позволяет передать эту экономию напрямую вам.

Контроль качества на производстве
Строгий контроль качества ведётся в ходе производства, после чего проводится финальная инспекция высокоточными измерительными инструментами. Каждый заказ проходит через нашу систему качества ISO 9001:2015, а детали отгружаются с идентификационными ярлыками.


Возможности расточки, материалы и отделка
От отверстий с жёсткими допусками до сложных внутренних геометрий — вот что обеспечивают наши расточные участки по металлам и инженерным пластикам.
Расточка на станках с ЧПУ в сравнении со сверлением и ручной обработкой
Выбирайте расточку, когда существующее отверстие должно получить точный размер, круглость и соосность. Сравнение этапов — в нашей статье «Сверление, растачивание и развёртывание».
| Criteria | Этот процессРасточка с ЧПУ | Сверление с ЧПУ | Ручная обработка |
|---|---|---|---|
| Роль | Увеличивает существующие отверстия | Создаёт новые отверстия | Резка с ручным управлением |
| Итоговое качество отверстия | Точный диаметр, гладкая поверхность отверстия | Может потребовать доработки | Менее стабильно |
| Допуск | До ±0.005 mm | Дорабатывается расточкой | Зависит от оператора |
| Крупные, тяжёлые детали | Подходит | н/д | Нецелесообразно |
| Переделка | Значительно снижена | н/д | Ручная доработка |
| Когда выбирать | Посадка и соосность критичны | Требуется новое отверстие | н/д |
Отрасли, которые полагаются на расточенные детали
Автомобильные, аэрокосмические, энергетические и тяжёлые машиностроительные программы направляют нам расточенные детали, где критичны посадка, соосность и долговременная надёжность.
-

Телекоммуникации
-

Горнодобывающая отрасль
-

Военная и оборонная отрасль
-

Судостроение
-

Потребительские товары
-

Строительство
-

Сельское хозяйство
-

Дроны и БПЛА
-

Электроника
-

Автомобилестроение
-

Нефть и газ
-

Энергетика
-

Промышленное оборудование
-

Полупроводники
-

Робототехника
-

Медицина
-

Аэрокосмическая отрасль
-
 ТелекоммуникацииКомпоненты волноводов, корпуса фильтров и RF-корпуса из алюминия и медных сплавов, с серебряным или никелевым покрытием для проводимости.Подробнее
-
 Горнодобывающая отрасльПлиты износа, втулки, детали дробилок и гидравлические фитинги из закалённой легированной стали, бронзы и нержавеющей стали для условий пыли и вибрации.Подробнее
-
 Военная и оборонная отрасльОптические крепления, корпуса и направляющие для аксессуаров из алюминия, стали и титана с сертификатами на материал и отчётами FAI.Подробнее
-
 СудостроениеГребные валы, детали насосов и палубная оснастка из нержавеющей стали 316, бронзы и алюминиевой бронзы, выбранных в первую очередь за коррозионную стойкость.Подробнее
-
 Потребительские товарыРучки, рычаги, детали корпусов и аудиооборудование, где видна обработанная поверхность — анодирование, дробеструйная обработка или полировка по образцу.Подробнее
-
 СтроительствоКонструкционные кронштейны, анкерный крепёж и гидравлические фитинги из мягкой и легированной стали и алюминия с цинковым покрытием или порошковой окраской.Подробнее
-
 Сельское хозяйствоКорпуса редукторов, валы, корпуса форсунок опрыскивателей и крепления датчиков из чугуна, стали и нержавеющей стали для работы в условиях абразивного износа и влаги.Подробнее
-
 Дроны и БПЛАКрепления двигателей, рамы карданов и фитинги шасси из алюминия 7075, титана и магния для снижения веса без потери жёсткости.Подробнее
-
 ЭлектроникаКорпуса разъёмов, радиаторы, RF-экраны и прецизионные штифты из алюминия, латуни и меди, с допуском ±0.01 mm на контактных элементах.Подробнее
-
 АвтомобилестроениеКорпуса датчиков, корпуса клапанов и валы из алюминия, легированной стали 4140 и 4340, нержавеющей стали и латуни — от прототипов до мелких и средних серий.Подробнее
-
 Нефть и газКомпоненты клапанов, блоки коллекторов, детали скважинного инструмента и фланцы из 4140, 17-4 PH, дуплексной стали 2205 и Inconel, с требованиями по твёрдости.Подробнее
-
 ЭнергетикаКонцевые пластины аккумуляторов, шины, корпуса инверторов и фитинги топливных элементов из алюминия, меди и нержавеющей стали, обработанные плоско и без заусенцев.Подробнее
-
 Промышленное оборудованиеПластины захватов, крепления линейных направляющих, кулачковые ролики и рамы станков из алюминия и стали, с сохранением оснастки для повторных заказов.Подробнее
-
 ПолупроводникиКомпоненты камер, оснастка для обработки пластин и вакуумные фланцы из алюминия 6061, 316L, PEEK и Kovar, с кромками без заусенцев.Подробнее
-
 РобототехникаКорпуса шарниров, фланцы волновых передач и пальцы захватов из алюминия и закалённой стали, с 5-осевой обработкой за один установ.Подробнее
-
 МедицинаВалы приборов, рукоятки и канюли из нержавеющей стали 316L, титана и PEEK по ISO 13485, с прослеживаемостью партии в стандартной комплектации.Подробнее
-
 Аэрокосмическая отрасльНе критичные для полёта кронштейны, детали салона и фитинги по AS9100D из алюминия 7075, Ti-6Al-4V и Inconel 718, с FAI.Подробнее
Виды отверстий и задачи, которые мы решаем
От блоков двигателей до подводных фитингов — это типы отверстий и задачи, которые наши инженеры решают при расточке на станках с ЧПУ.
-

Глубокое растачивание
Глубокие отверстия выполняются на современном многоосевом оборудовании — то, чего стандартная механообработка не позволяет достичь с такой же точностью.
-

Наклонные отверстия
Наклонные отверстия в сложных внутренних геометриях на современном оборудовании для многоосевой обработки.
-

Совмещение по нескольким поверхностям
Отверстия, совмещённые по нескольким поверхностям, чтобы валы и подшипники вставали как задумано, — ключевое для корпусов редукторов и станин станков.
-

Крупные и тяжёлые детали
Крупные отливки и тяжёлые детали растачиваются с точными размерами отверстий и стабильным качеством поверхности.
-

Малые прецизионные детали
Малые прецизионные компоненты растачиваются с той же повторяемостью — от разъёмов и фитингов до хирургических имплантатов.
-
Доработка просверленных и литых отверстий
Отверстия с овальностью, шероховатостью или выходом за допуск доводятся до точного диаметра и глубины под сопрягаемые валы и крепёж.
Типовые задачи, которые мы решаем
-
Мягкая, термочувствительная медь
Мягкость и термочувствительность меди требуют аккуратной обработки; мы обеспечиваем чистые точные отверстия для электрических контактов, шин и радиаторов.
-
Деформация пластиков
Нейлон требует осторожного обращения при растачивании во избежание деформации; PEEK растачивается с минимальным короблением и гладкой внутренней поверхностью.
-
Труднообрабатываемые марки
Нержавеющая сталь и титан растачиваются с соблюдением жёстких допусков на станках, минимизирующих износ инструмента, для корпусов насосов, клапанов и авиационных компонентов.
-
Термообработанные детали
Деформация после термообработки и шлифование после термообработки анализируются нашими инженерами на этапе расчёта, чтобы цена отражала реальный технологический процесс.
Сертифицировано, измерено, задокументировано
Каждая операция растачивания проходит через одну и ту же сертифицированную систему качества вплоть до финального контроля.
-
 AS9100D
Система менеджмента качества для аэрокосмической отрасли
-
 ISO 9001:2015
Стандарт системы менеджмента качества
-
 ISO 13485
Менеджмент качества медицинских изделий
Материалы и отделка для расточки на станках с ЧПУ
Металлы и инженерные пластики с расточкой в жёстких допусках и финишной обработкой после механообработки — для износостойкости, защиты от коррозии и внешнего вида.
Металлы
Финишная обработка поверхности
Инженерные пластики
Нужен материал, которого здесь нет? Спросите наших инженеров
Все материалыКак заказать расточенные детали с ЧПУ
Запросить расчёт на услуги расточки с ЧПУ
Металл или пластик, простые или сложные детали: отправьте чертежи и получите точный расчёт, проверенный инженером, в течение 6 часов. Без минимальной партии.
- Допуски до ±0,005 мм
- Инженеры с опытом более 10 лет
- От единичных прототипов до полной серии
- Собственная инспекция качества
- Анодирование, гальваническое покрытие и порошковая окраска
Смежные возможности
-
 Прецизионные фитинги сверхвысокой чистотыПодробнее
-
 Прецизионные услуги координатного растачиванияПодробнее
-
 Прецизионные услуги проволочной электроэрозииПодробнее
-
 Прецизионное нарезание резьбы на станках с ЧПУПодробнее
-
 Прецизионное плоское шлифованиеПодробнее
-
 Прецизионная электроэрозионная прошивкаПодробнее

Готовы масштабировать проект?
Начните со стабильного процесса и контролируемого качества. Давайте обсудим ваш проект.








