


Пескоструйная обработка деталей, изготовленных на станках с ЧПУ
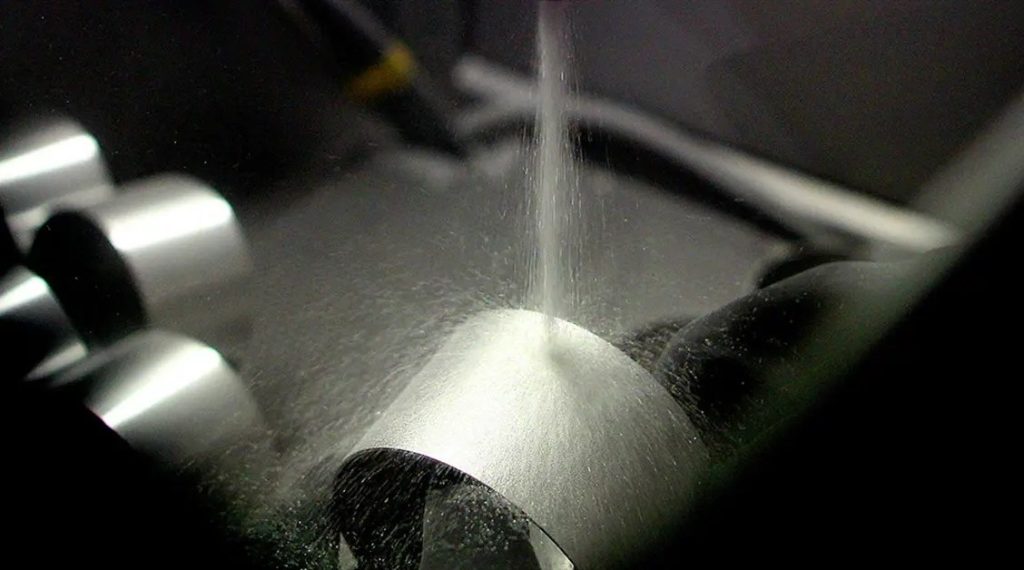
Пескоструйная обработка деталей, которые DEK изготавливает на собственном производстве, выполняется в рамках того же заказа: стеклянными шариками, оксидом алюминия или керамической микрофракцией, а также дробеструйное упрочнение. Обработка добавляет к сроку не более одного дня, минимальной партии нет.
- Ra 0.8–3 µm Ra матовой отделки
- AMS 2430 Стандарт дробеупрочнения
- ±0.005 мм Допуск на элемент


Пескоструйная обработка деталей в DEK
Сжатый воздух разгоняет абразивную среду к обработанной поверхности, оставляя равномерную ненаправленную текстуру. Обработка планируется вместе с механообработкой в рамках одного заказа; заказы только на пескоструйную обработку не принимаются.
Что даёт пескоструйная обработка и на что обратить внимание
Обработка меняет текстуру и чистоту поверхности, но не геометрию. Прежде чем назначать её на обработанную деталь, учтите её возможности и ограничения.
-

Ключевые преимущества
- Следы инструмента исчезают: траектории фрезы и линии шага заменяются равномерной ненаправленной текстурой
- Скрывает отпечатки пальцев: матовая поверхность сохраняет опрятный вид на корпусах и деталях, которые берут в руки
- Удаляются лёгкие заусенцы: обработка сбивает лёгкие заусенцы, оставшиеся после механообработки
- Чистая поверхность: окалина, цвета побежалости и переплавленный слой после электроэрозии удаляются перед следующей отделкой
- Основа под краску и порошковое покрытие: оксид алюминия оставляет травлёную текстуру с хорошей адгезией краски
- Повышенная усталостная долговечность: дробеструйное упрочнение создаёт сжимающие напряжения на глубине 0,1–0,5 мм
-

Ограничения и альтернативы
- Точность не повышается: обработка не улучшает плоскостность, круглость или Ra прецизионной поверхности
- Гладкая или блестящая поверхность: для нержавеющей стали выберите полировку или электрополировку; абразивоструйная обработка даёт обратный эффект
- Внутренние каналы: абразив не достигает пересекающихся отверстий; для кромок внутри см. удаление заусенцев
- Мелкие детали большими партиями: вибрационная галтовка даёт похожий мат при меньшей стоимости за штуку
- Съём материала на посадках: оксид алюминия снимает 5–10 мкм на алюминии, поэтому точные отверстия маскируют
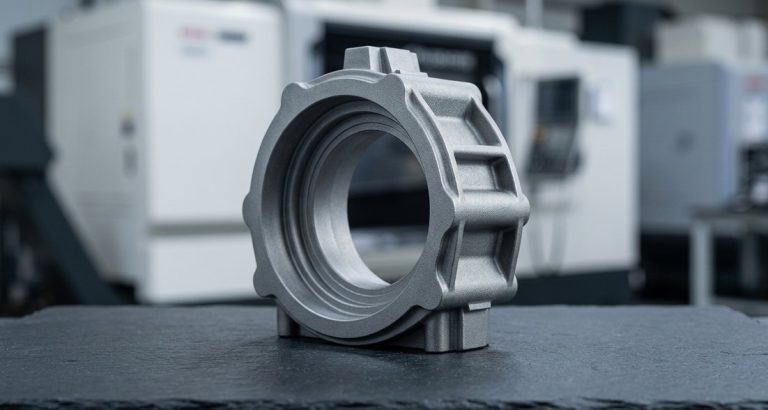
Матовая отделка и результаты обработки поверхности
Каждая среда даёт измеримый результат на обработанной детали: текстуру, шероховатость, чистоту или усталостную стойкость, согласованные со следующей отделкой.
-

Равномерная сатиновая матовость
Стеклянные шарики #80–#170 дают Ra 0,8–1,6 мкм при пренебрежимо малом изменении размеров (< 2 мкм) на декоративных деталях из алюминия и нержавеющей стали.
-

Более блестящий сатин
Керамические шарики 60–150 мкм дают Ra 0,4–1,0 мкм: более тонкую и стабильную от партии к партии поверхность на нержавеющей стали, титане и алюминии.
-

Травлёная основа для краски
Оксид алюминия зернистостью 60–220 оставляет Ra 1,5–4 мкм для адгезии краски и порошкового покрытия, а также удаляет окалину на стали и титане.
-

Усталостная стойкость
Дробеупрочнение закрывает поверхностные микротрещины и задерживает зарождение усталостных трещин, обычно увеличивая усталостную долговечность в несколько раз.
-

Щадящая очистка
Пластиковая среда Type II / Type V, 20–40 mesh даёт Ra ≤ 0,8 мкм без изменения размеров на пластиках и тонком алюминии.
-

Сталь без окалины
Стальная дробь S110–S330 даёт Ra 2–6 мкм с небольшим приростом размеров; на алюминии и нержавеющей стали её не применяют (загрязнение железом).
Сравнение абразивных сред для обработки
| Среда | Зернистость / размер | Получаемое Ra | Влияние на размеры | Назначение и типичные материалы |
|---|---|---|---|---|
| Стеклянная микрофракция | #80–#170 | 0,8–1,6 µm | Negligible (< 2 µm) | Матовый сатин; декоративный алюминий и нержавеющая сталь; перед анодированием; лёгкая дробеструйная обработка |
| Керамическая микрофракция | 60–150 µm | 0,4–1,0 µm | Незначительный | Более тонкий, яркий сатин; стабильность от партии к партии; нержавеющая сталь, титан, алюминий |
| Оксид алюминия | Зернистость 60–220 | 1,5–4 µm | Снятие 5–10 µm на алюминии; скругление кромок ~0,05 мм | Агрессивное травление; подготовка под краску/порошковое покрытие; удаление окалины; сталь, титан, чугун |
| Стальная дробь | S110–S330 | 2–6 µm | Небольшое увеличение, поверхность с лунками | Дробеструйная обработка и удаление окалины со стали; никогда не применять на алюминии и нержавеющей стали |
| Пластиковая микрофракция | Type II / Type V, 20–40 mesh | ≤ 0,8 µm | Нет | Щадящая очистка, снятие краски, удаление заусенцев на пластиках и тонком алюминии |
Подходящие материалы для абразивоструйной обработки
Стеклянная и керамическая микрофракция подходит для алюминия, нержавеющей стали и титана; оксид алюминия и стальная дробь — для стали и чугуна.
Нержавеющую сталь и алюминий никогда не обрабатывают и не упрочняют стальной дробью, чтобы исключить загрязнение железом. Кварцевый песок не используется: указание «пескоструйная обработка» (sandblasting) на чертеже выполняется оксидом алюминия или стеклянными шариками, что согласуется при проверке расчёта.
-
Алюминий 6061Струйная обработка стеклянной микрофракцией #120 скрывает следы фрезы перед прозрачным или чёрным анодированием; перед ванной проводится дезоксидация.Рекомендуется
-
Алюминий 6063Как и 6061, после обработки шариками получает ровный мат с низким блеском перед анодированием; подходит для декоративных корпусов.Рекомендуется
-
Нержавеющая стальСтеклянные или керамические шарики дают матовый сатин; упрочнение — только нержавеющей, керамической или стеклянной дробью.Без стальной дроби
-
ТитанКерамические шарики дают яркий, стабильный сатин; оксид алюминия создаёт травлёную основу под краску.Подходит
-
Легированная стальОксид алюминия удаляет окалину; литая стальная дробь S110–S330 применяется для упрочнения и очистки от окалины.Упрочнение
-
ЧугунОксид алюминия даёт агрессивное травление и удаление окалины перед покраской или порошковым покрытием.Подходит
Типичные применения
Абразивоструйная обработка применяется для декоративной алюминиевой фурнитуры и ответственных по усталости валов и шестерён — от потребительской электроники до шасси авиационной техники.
-
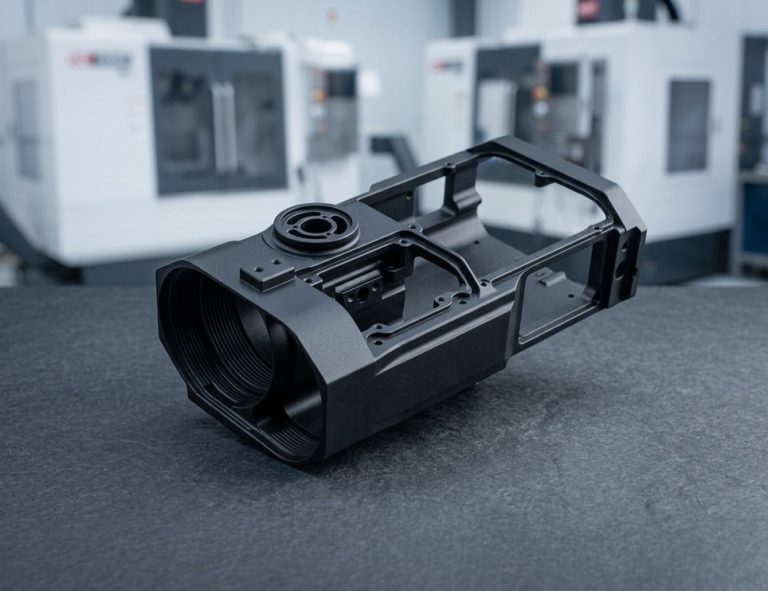 Корпуса электроникиКорпуса из 6061 или 6063 обрабатывают стеклянными шариками #120 и затем анодируют в прозрачный или чёрный цвет: ровный мат с низким блеском.Запросить расчёт
-
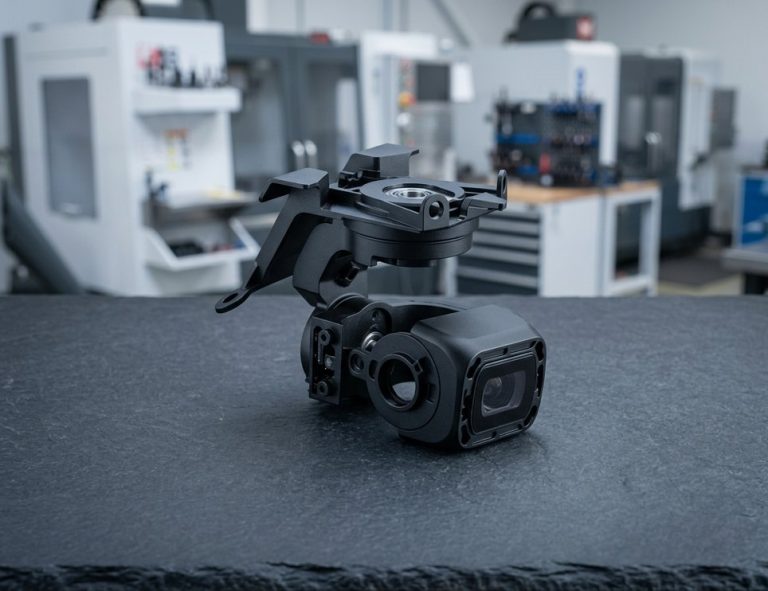 Детали фототехникиОбработка шариками перед анодированием скрывает все следы фрезы на видимых деталях фототехники.Запросить расчёт
-
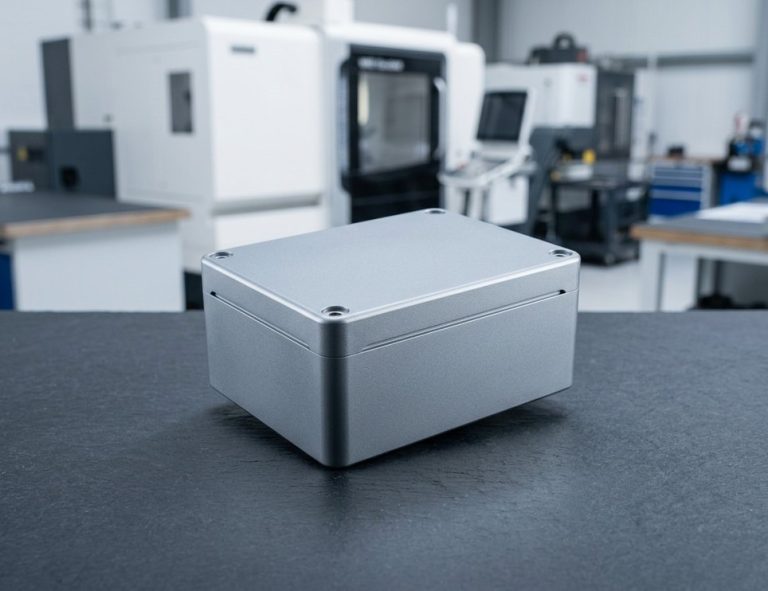 Корпуса инструментовРавномерный мат, скрывающий следы инструмента и отпечатки пальцев на обработанных корпусах приборов.Запросить расчёт
-
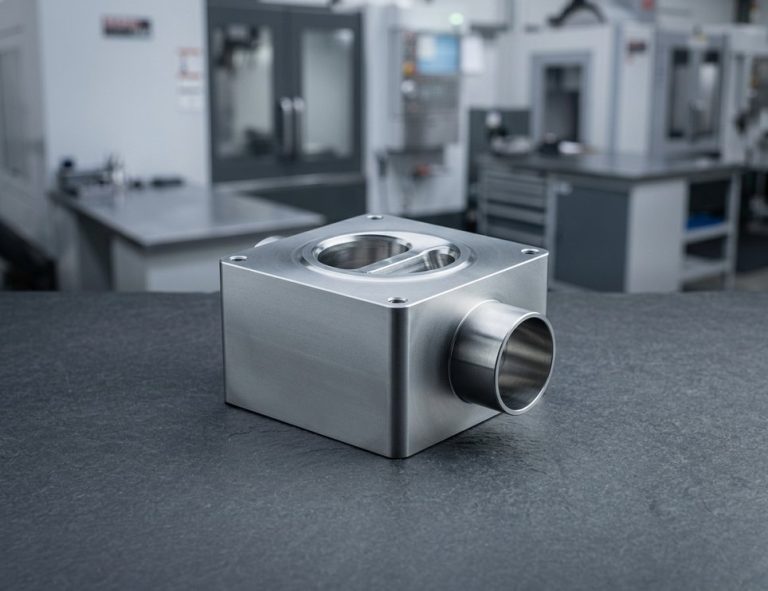 Медицинские деталиКерамическая микрофракция даёт яркий сатин на медицинских деталях из нержавеющей стали, титана и алюминия, стабильный от партии к партии.Запросить расчёт
-
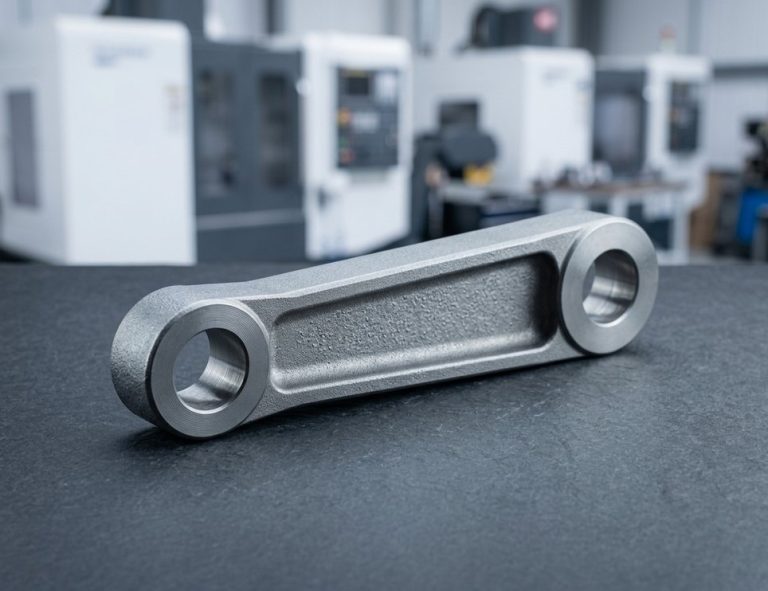 Аэрокосмические компонентыДробеструйное упрочнение — стандартное требование для шасси и деталей турбин авиационной техники.Запросить расчёт
-
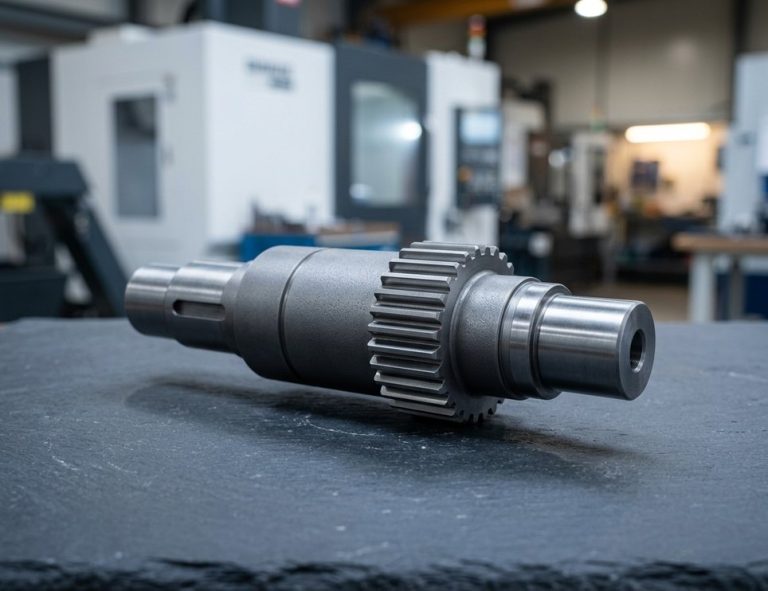 Упрочнённые валы и шестерниПружины, шестерни и валы, разрушающиеся при изгибе или кручении, упрочняют дробью после окончательного шлифования.Запросить расчёт
Примечания по проектированию и допускам
Абразивоструйная обработка затрагивает все открытые поверхности и может снимать материал, поэтому на чертеже указывают абразив, обрабатываемые поверхности, маскирование и последующую отделку.
-
Маскируйте ответственные посадки
Маскируйте отверстия и валы с посадками H7/g6 и точнее, резьбы, уплотнительные поверхности, канавки под уплотнительные кольца, притёртые и базовые поверхности, а также зоны лазерной маркировки.
-
Учитывайте скругление кромок
Детали без маскирования после обработки оксидом алюминия получают радиус кромки 0,05 мм; полированные элементы теряют часть блеска.
-
Составьте примечание на чертеже
Пример: «Обработка стеклянными шариками #120 по всем наружным поверхностям; маскировать отверстие Ø12 H7, резьбы и поверхность А». Если важна однородность внешнего вида, приложите эталонный образец.
-
Укажите последующую отделку
Укажите «затем анодирование Type II, прозрачное» или «затем пассивация»; та же обработка подходит и перед чёрным оксидированием стали для матового неотражающего чёрного цвета.
-
Последовательность для упрочнённых деталей
Механообработка, термообработка, шлифование, дробеструйное упрочнение, затем гальваническое или иное покрытие; лёгкая полировка может снять менее 10% глубины слоя сжимающих напряжений.
-
Как задать дробеструйное упрочнение
Укажите на чертеже стандарт, среду, интенсивность по Алмену, степень покрытия и упрочняемые поверхности.
Параметры абразивоструйной обработки и упрочнения
- Зернистость стеклянных шариков #80–#170 (#120 — стандартный сатин)
- Ra после стеклянных шариков 0,8–1,6 µm
- Ra после керамических шариков 0,4–1,0 µm
- Съём оксидом алюминия 5–10 µm на алюминии
- Съём шариками < 2 µm
- Глубина упрочнения 0,1–0,5 мм, сжимающие напряжения
- Интенсивность по Алмену 0,008–0,012 A / 0,006–0,010 N
- Степень покрытия 100% мин., 200% для критичных зон
- Стандарт упрочнения AMS 2430 или SAE J2441
- Ra после упрочнения 2–6 µm
- Допуск на элемент ±0.005 мм
- Дополнительный срок Не более одного дня
- Сертификаты ISO 9001:2015, ISO 13485, AS9100D


Обработка стеклянными шариками и дробеструйное упрочнение
Два процесса с разными задачами: обработка шариками — для внешнего вида перед анодированием, упрочнение — для усталостной долговечности.
Часто задаваемые вопросы
Ответы о выборе среды, размерах, анодировании и дробеструйном упрочнении обработанных деталей.

Готовы масштабировать проект?
Начните со стабильного процесса и контролируемого качества. Давайте обсудим ваш проект.








