


Изготовление валов на заказ
Изготовление валов на заказ от Ø1 до 200 мм и длиной до 1 000 мм с допуском ±0.005 mm. Шейки под подшипники шлифуются до h5/h6 с биением 0.005 mm, без минимальной партии.
-
±0.005 мм
Точение по диаметру
-
0,005 мм
Биение шеек
-
3–5 дней
Отгрузка прототипов
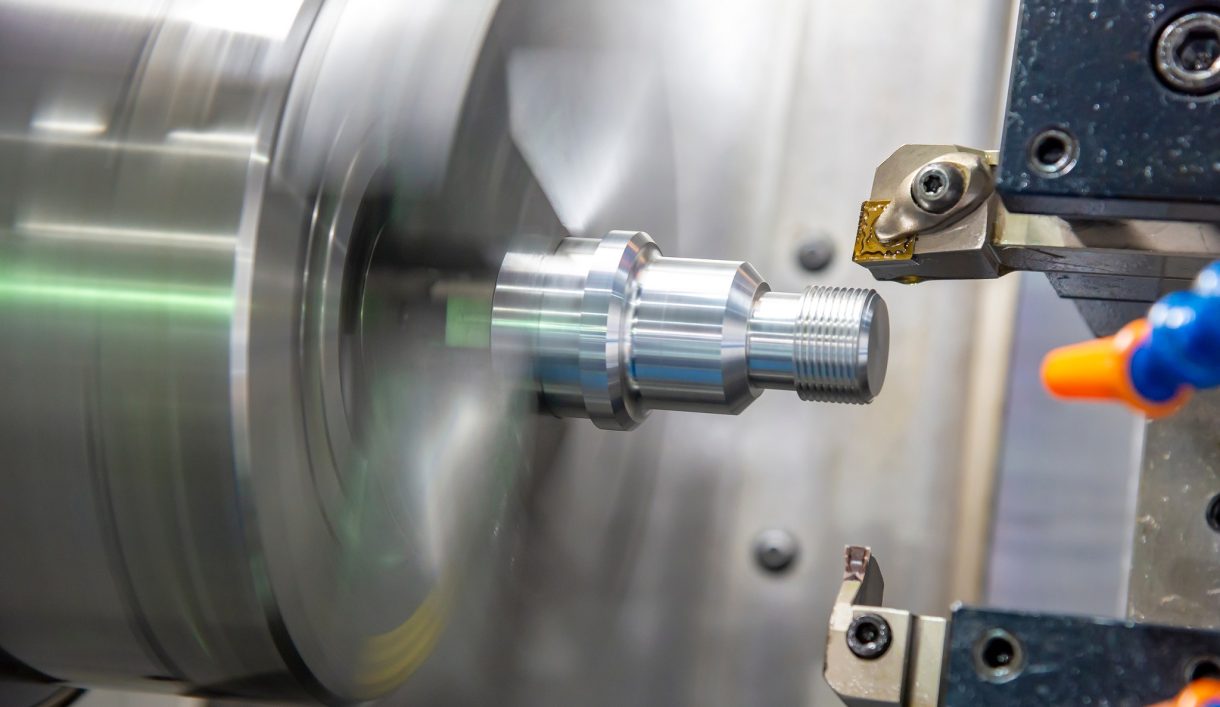

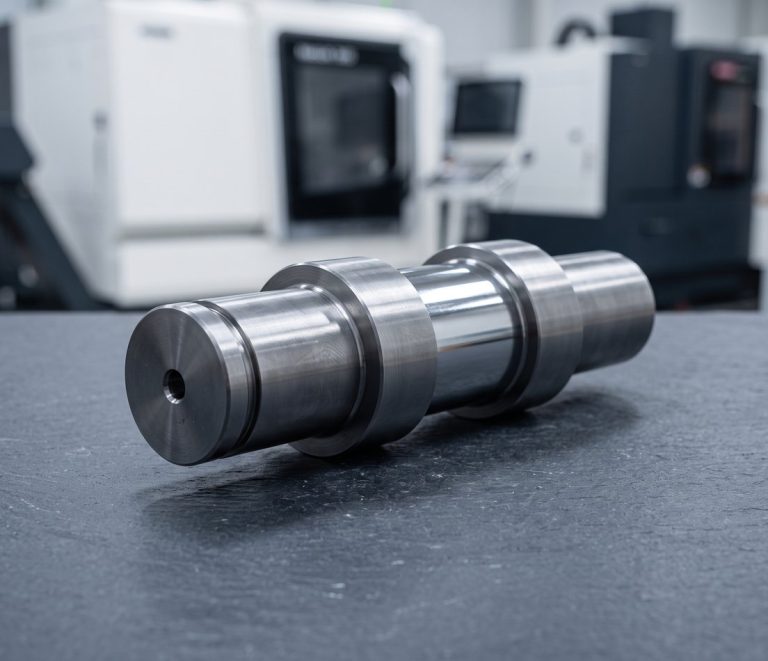
Прецизионное производство валов по вашим чертежам
DEK выполняет токарную обработку и шлифование гладких, ступенчатых, шпоночных, шлицевых, резьбовых и полых валов из 4140, 1045, 303, 17-4 PH, 440C и титана. Валы — одна из ключевых категорий в нашем каталог деталей, обработанных на станках с ЧПУ на заказ .
Вал выходит из строя именно в шейках, поэтому посадочные места под подшипники шлифуются до h5/h6 с Ra 0.2–0.4 µm; все остальные размеры выдерживаются в пределах ±0.005 mm. Каждый чертёж проверяет инженер перед расчётом стоимости. О типах и функциях валов см. что такое вал.
Типы валов, которые мы обрабатываем
От гладких шеек до цельных зубчатых венцов — каждый тип вала точится из прутка, затем фрезеруется, режется или шлифуется согласно требованиям чертежа.
-
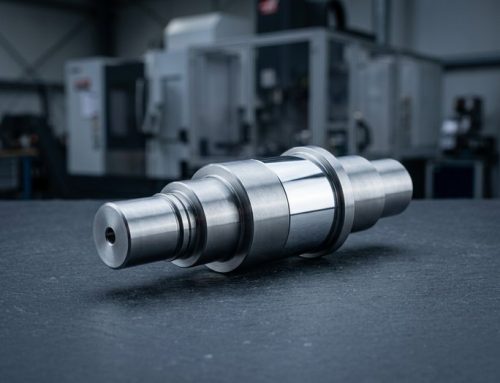 Гладкие и ступенчатые валыШлифованные шейки под подшипники, канавки под стопорные кольца и центровые отверстия.
-
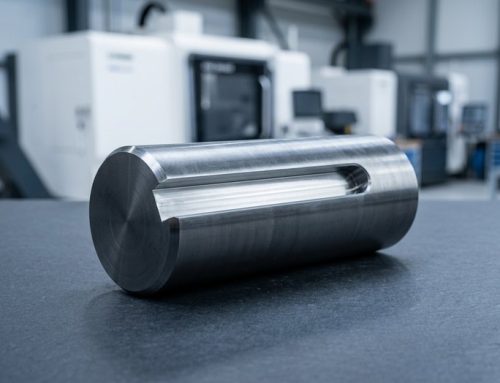 Шпоночные валы, детали с ЧПУШпоночные пазы по DIN 6885 или ANSI B17.1, фрезерованные с шириной N9/P9.
-
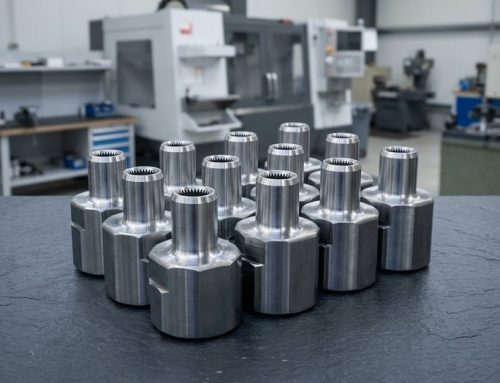 Обработка шлицевых валовЭвольвентные шлицы по DIN 5480 или ANSI B92.1 и прямобочные шлицы.
-
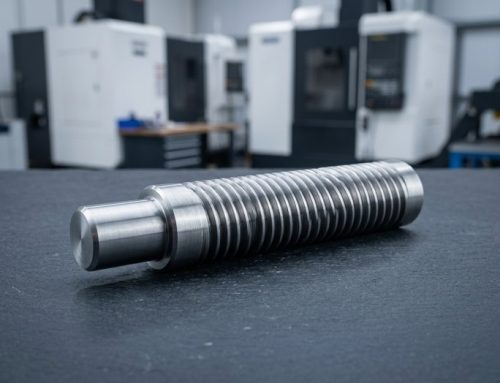 Резьбовые валы и ходовые винтыТрапецеидальные Tr и ACME ходовые винты и шпильки, накатанная или нарезанная резьба.
-
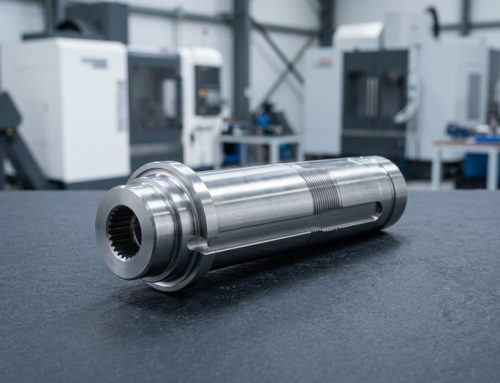 Валы двигателей и роторовЛыски, поперечные отверстия и ступени под запрессовку для приводов двигателей и роторов.
-
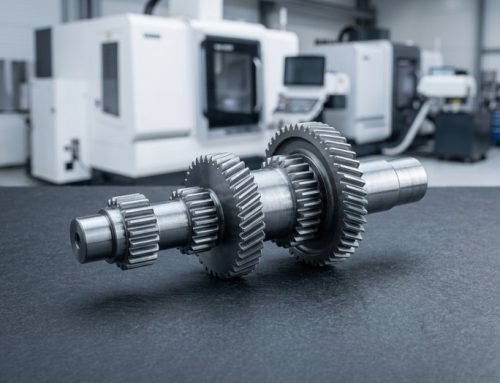 Валы-шестерни и шестерниВалы-шестерни с зубьями, нарезанными заодно с телом вала.


Материалы, процессы и допуски для валов
Стали и сплавы для валов, маршрут точения и шлифования, а также допуски, резьбы и твёрдость, которые DEK выдерживает на каждой шейке.
Рекомендации по проектированию валов на заказ
Шесть решений в чертеже, от которых зависит, будет ли вал чисто шлифоваться, выдержит ли биение и выдержит ли усталостные нагрузки в эксплуатации.
-

Поднутрения на каждом уступе
Добавляйте поднутрения или радиусы на уступах: острый перепад на шлифованной шейке становится источником усталостных трещин и мешает шлифовальному кругу.
-

Класс шейки и база
Указывайте допуск шейки по классу (Ø25 h6), а биение — относительно общей базовой оси (A–B), а не соседних ступеней.
-

Допуск по ширине шпоночного паза
Указывайте N9 для неподвижной шпонки или P9 для шпонки с прессовой посадкой, а также допуск положения шпоночного паза относительно оси вала.
-

Закаливайте только шейки
Указывайте индукционную закалку зон шеек; сквозная закалка длинного вала вызывает деформации, которые приходится устранять шлифованием.
Что указывать на чертеже
-
Центровые отверстия с обоих торцов
Предусмотрите центровые отверстия DIN 332 формы B с обоих торцов, чтобы вал можно было шлифовать в центрах с биением 0,005 мм.
-
Посадка и измерение шлицев
Для шлицевых валов указывайте класс посадки и способ измерения шлицев по роликам: от этого зависит выбор фрезерования или долбления.
-
Твёрдость и количество
Пришлите файл STEP и чертёж с допусками шеек, твёрдостью и количеством, чтобы инженерная проверка охватила весь маршрут обработки.
Применение и отрасли для валов
Шарнирные и приводные валы для робототехники, шпиндельные и конвейерные валы для автоматизации, валы роторов для новой энергетики и автомобильные приводные валы.
-

Телекоммуникации
-

Горнодобывающая отрасль
-

Военная и оборонная отрасль
-

Судостроение
-

Потребительские товары
-

Строительство
-

Сельское хозяйство
-

Дроны и БПЛА
-

Электроника
-

Автомобилестроение
-

Нефть и газ
-

Энергетика
-

Промышленное оборудование
-

Полупроводники
-

Робототехника
-

Медицина
-

Аэрокосмическая отрасль
-
 ТелекоммуникацииКомпоненты волноводов, корпуса фильтров и RF-корпуса из алюминия и медных сплавов, с серебряным или никелевым покрытием для проводимости.Подробнее
-
 Горнодобывающая отрасльПлиты износа, втулки, детали дробилок и гидравлические фитинги из закалённой легированной стали, бронзы и нержавеющей стали для условий пыли и вибрации.Подробнее
-
 Военная и оборонная отрасльОптические крепления, корпуса и направляющие для аксессуаров из алюминия, стали и титана с сертификатами на материал и отчётами FAI.Подробнее
-
 СудостроениеГребные валы, детали насосов и палубная оснастка из нержавеющей стали 316, бронзы и алюминиевой бронзы, выбранных в первую очередь за коррозионную стойкость.Подробнее
-
 Потребительские товарыРучки, рычаги, детали корпусов и аудиооборудование, где видна обработанная поверхность — анодирование, дробеструйная обработка или полировка по образцу.Подробнее
-
 СтроительствоКонструкционные кронштейны, анкерный крепёж и гидравлические фитинги из мягкой и легированной стали и алюминия с цинковым покрытием или порошковой окраской.Подробнее
-
 Сельское хозяйствоКорпуса редукторов, валы, корпуса форсунок опрыскивателей и крепления датчиков из чугуна, стали и нержавеющей стали для работы в условиях абразивного износа и влаги.Подробнее
-
 Дроны и БПЛАКрепления двигателей, рамы карданов и фитинги шасси из алюминия 7075, титана и магния для снижения веса без потери жёсткости.Подробнее
-
 ЭлектроникаКорпуса разъёмов, радиаторы, RF-экраны и прецизионные штифты из алюминия, латуни и меди, с допуском ±0.01 mm на контактных элементах.Подробнее
-
 АвтомобилестроениеКорпуса датчиков, корпуса клапанов и валы из алюминия, легированной стали 4140 и 4340, нержавеющей стали и латуни — от прототипов до мелких и средних серий.Подробнее
-
 Нефть и газКомпоненты клапанов, блоки коллекторов, детали скважинного инструмента и фланцы из 4140, 17-4 PH, дуплексной стали 2205 и Inconel, с требованиями по твёрдости.Подробнее
-
 ЭнергетикаКонцевые пластины аккумуляторов, шины, корпуса инверторов и фитинги топливных элементов из алюминия, меди и нержавеющей стали, обработанные плоско и без заусенцев.Подробнее
-
 Промышленное оборудованиеПластины захватов, крепления линейных направляющих, кулачковые ролики и рамы станков из алюминия и стали, с сохранением оснастки для повторных заказов.Подробнее
-
 ПолупроводникиКомпоненты камер, оснастка для обработки пластин и вакуумные фланцы из алюминия 6061, 316L, PEEK и Kovar, с кромками без заусенцев.Подробнее
-
 РобототехникаКорпуса шарниров, фланцы волновых передач и пальцы захватов из алюминия и закалённой стали, с 5-осевой обработкой за один установ.Подробнее
-
 МедицинаВалы приборов, рукоятки и канюли из нержавеющей стали 316L, титана и PEEK по ISO 13485, с прослеживаемостью партии в стандартной комплектации.Подробнее
-
 Аэрокосмическая отрасльНе критичные для полёта кронштейны, детали салона и фитинги по AS9100D из алюминия 7075, Ti-6Al-4V и Inconel 718, с FAI.Подробнее
Почему DEK для изготовления валов на заказ
Токарная обработка, шлифование, нарезание зубьев и контроль выполняются на одном предприятии, поэтому каждый вал — это один заказ и один ответственный поставщик.
-

Одно предприятие — один заказ
Токарная обработка, токарная обработка швейцарского типа, нарезание зубьев, координация термообработки и круглое шлифование на месте: закалённый шлифованный шлицевой вал — это один заказ, а не три поставщика.
-

Проверенный прутковый прокат
Прутковый прокат проверяется на спектрометре при приёмке, поэтому валы из 4140, 17-4 PH или 440C начинаются с подтверждённого материала.
-

Проверка биения при FAI
Биение проверяется на призмах и CMM при контроле первого изделия относительно целевого значения TIR шлифованной шейки 0.005 mm.
-

Без минимальной партии, быстрые прототипы
Минимальная партия отсутствует, прототипные валы отгружаются за 3–5 дней — от одной детали до пилотных партий.

Расчёты с проверкой инженером
Каждый чертёж проверяется инженером перед расчётом. Протоколы контроля по запросу отгружаются вместе с деталями в рамках сертификации ISO 9001:2015, ISO 13485 и AS9100D.
Сертифицированное качество для каждого вала
Валы изготавливаются в рамках систем качества ISO 9001:2015, ISO 13485 и AS9100D.
-
 СМК, проверенная TÜV, с IQC, IPQC, FAI, OQC, SPC и CAPA по каждому заказу.
Система менеджмента качества для аэрокосмической отрасли
-
 Система менеджмента качества аэрокосмической отрасли
Стандарт системы менеджмента качества
-
 Стандарт системы менеджмента качества
Менеджмент качества медицинских изделий
Материалы валов и финишная обработка поверхности
Стали для валов, марки нержавеющей стали и титан в сочетании с закалкой и защитными покрытиями для изготавливаемых нами валов.
Металлы
Финишная обработка поверхности
Нужна другая конфигурация вала? Читайте наш гид по валам
Смотреть всеВопросы и ответы по валам на заказ
Допуски, шлицы и валы двигателей: вопросы, которые задают закупщики перед отправкой чертежа.
Запросить расчёт обработки валов на заказ
Отправьте STEP-файл и чертёж с допусками на шейки, твёрдостью и количеством. Инженер рассмотрит заявку и подготовит расчёт в течение 6 часов.
- Сложные шлицевые валы: до 3 дней
- Без минимальной партии
- Прототипы отгружаются за 3–5 дней
- Точность точеных диаметров ±0.005 mm
- Протоколы контроля по запросу
Смежные возможности







Готовы масштабировать проект?
Начните со стабильного процесса и контролируемого качества. Давайте обсудим ваш проект.








