


Обработка 17-4 PH (H900, H1025, H1150)
Также известна как UNS S17400 · EN 1.4542 · SUS630Обработка 17-4 PH в DEK означает резку в мягком состоянии Condition A, старение до твёрдости, указанной в вашем чертеже, и затем финишную обработку только тех мест, которые нарушила усадка при старении. По запросу мы выдерживаем ±0.005 mm, выполняем термическую обработку и пассивацию на обрабатываемых нами деталях, без минимальной партии и с прототипами за 3–5 дней.
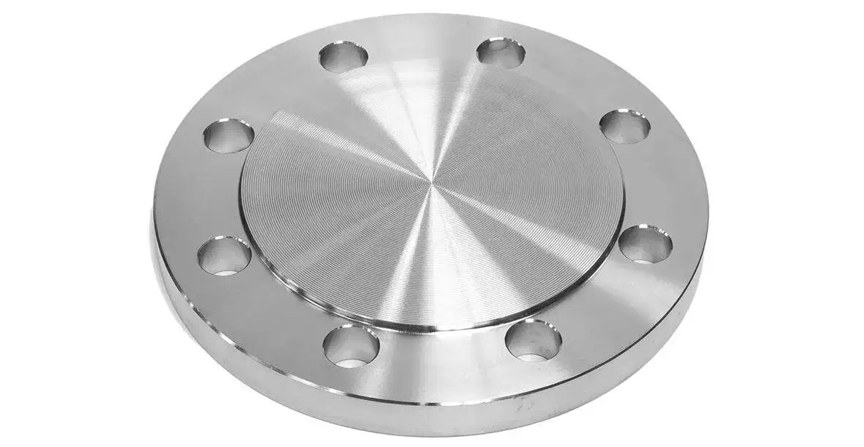
-
1 310 МПаПредел прочности (H900)
-
1 170 МПаПредел текучести (H900)
-
40–47 HRCТвёрдость (H900)
-
33–38 HRCСостояние A
Допуски DEK при обработке 17-4 PH на станках с ЧПУ
Допуски и финишная обработка поверхности, которые DEK выдерживает на 17-4 PH до и после старения, на фрезерных, токарных и швейцарских станках, электроэрозии и шлифовальных станках.
-

До старения
±0.025 мм±0.005 mm по запросу
-

После старения
±0.005 ммточение или фрезерование
-

Шлифование после старения
±0.003 mmвалы, после старения
-

Отверстия и посадки валов
H7 / g6типично
-

Мелкие швейцарские элементы
±0.003 mmтокарной обработке швейцарского типа
-

Финишная обработка после механообработки
Ra 0.2–0.4 µmфрезерование или точение
-

Шероховатость после шлифования
Ra 0.2–0.4 µmили электрохимическое полирование
-

Размер фрезеруемой детали
1000 ммдо примерно
Свойства и эквивалентные обозначения 17-4 PH
17-4 PH — мартенситная нержавеющая сталь с выделительным твердением: медные выделения обеспечивают прочность до 1 310 МПа, а коррозионная стойкость близка к 304.
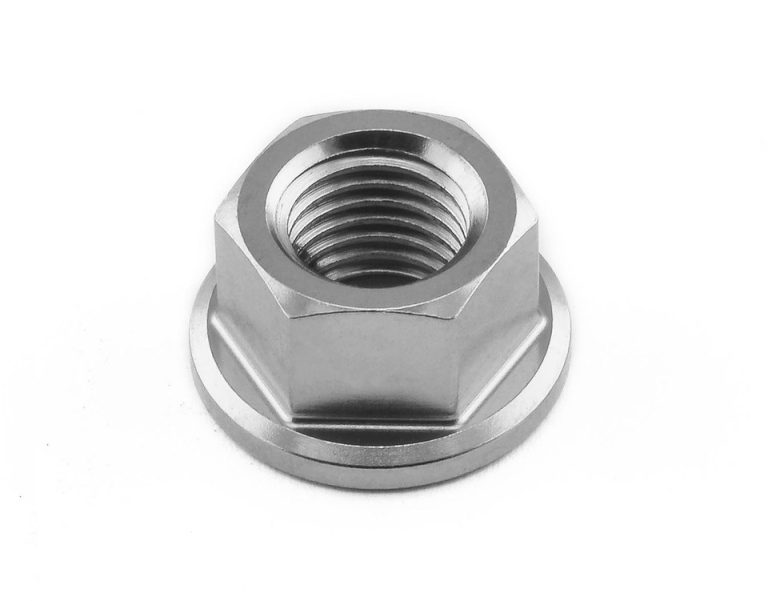
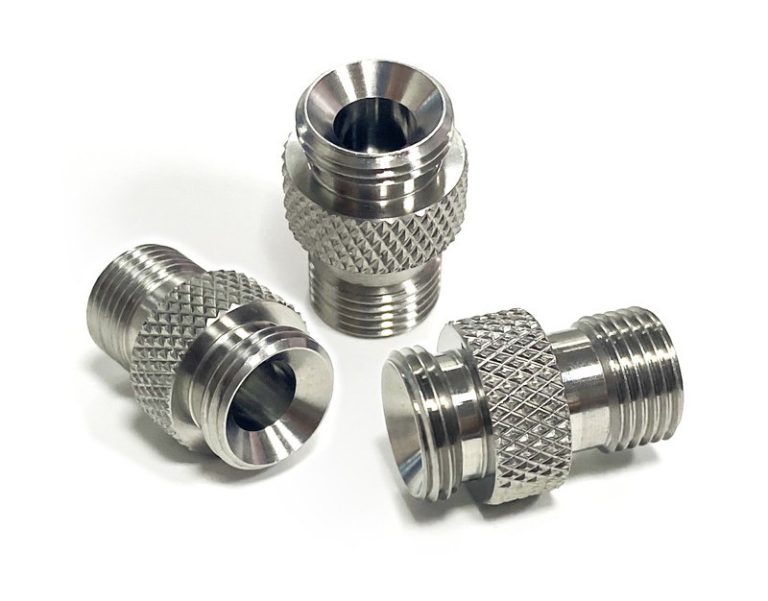
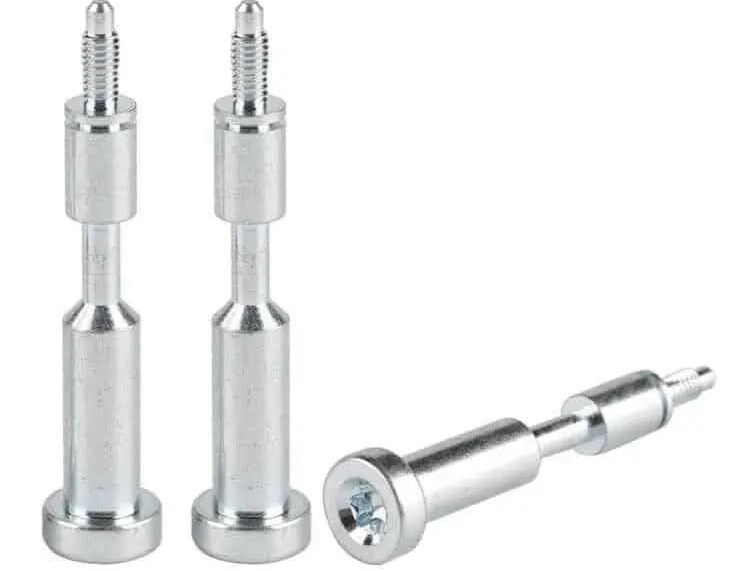

- Предел прочности, Condition A 1 030 МПа (типично)
- Предел прочности, H900 1 310 МПа (мин.)
- Предел прочности, H1025 1 070 МПа (мин.)
- Предел прочности, H1150 930 МПа (мин.)
- Предел текучести, Condition A 760 МПа (типично)
- Предел текучести, H900 1 170 МПа (мин.)
- Предел текучести, H1025 1 000 МПа (мин.)
- Предел текучести, H1150 725 МПа (мин.)

- Состояние A 33–38 HRC (1 040 °C)
- H900 40–47 HRC (482 °C, 1 ч)
- H1025 35–42 HRC (552 °C, 4 ч)
- H1150 28–33 HRC (621 °C, 4 ч)
- Усадка, H900 −0.04…−0.06%
- Усадка, H1025 −0.05…−0.08%
- Усадка, H1150 −0.08…−0.10%

- Cr 15–17.5%
- Ni 3–5%
- Cu 3–5%
- Nb+Ta 0.15–0.45%
- C ≤0.07%

- Состояние A Для механообработки, не для эксплуатации
- H900 Старение до максимальной прочности
- H1025 Баланс для аэрокосмической отрасли
- H1150 / H1150M Вязкость, NACE MR0175
- Обозначение по EN X5CrNiCuNb16-4
Технологический маршрут обработки нержавеющей стали 17-4 PH
Как DEK выстраивает последовательность для 17-4 PH: механообработка в Condition A, упрочняющее старение, затем финишная обработка только критичных элементов и пассивация.
В состоянии Condition A при 33–38 HRC сталь 17-4 PH обрабатывается с покрытыми твердосплавными пластинами примерно при 48% обрабатываемости стали 1212, что близко к 4140 при 30 HRC. Мы используем пластины с положительным передним углом, стружколомы и обильное охлаждение; наклёп слабее, чем у 304 или 316.
Старение даёт усадку детали на 0.04–0.10%, равномерно и предсказуемо. Старение — это цикл охлаждения на воздухе без закалки, поэтому коробление плоской детали 150 mm обычно менее 0.03 mm.
- Посадки точнее ±0.02 mm оставляются с припуском 0.1–0.2 mm или смещаются с учётом усадки
- Детали проходят термообработки до H900, H1025 или H1150
- При H900 — прецизионное шлифование до ±0.003 mm и проволочная электроэрозия для профилей
- Пассивация по ASTM A967, затем контроль на CMM и испытание твёрдости
-
Обрабатываемость, Cond. A
~48%1212 = 100%
-
Обрабатываемость, H1150
~40%1212 = 100%
-
Обрабатываемость, H1025
~35%1212 = 100%
-
Обрабатываемость, H900
~25–30%предпочтительно шлифование
-
Наклёп
Умеренныйпо сравнению с 304 или 316
-
Коробление при старении
< 0,03 ммплоская деталь 150 мм, типично
Типичные детали из 17-4 PH после механообработки
Детали из 17-4 PH, которые DEK изготавливает для заказчиков в аэрокосмической, медицинской и нефтегазовой отраслях, в состоянии, требуемом для каждого применения.
-
 Аэрокосмические приводыПоршни приводов, клапанные компоненты и детали шасси в состоянии H1025 и H1075, обработанные по AS9100D с полной прослеживаемостью.
-
 Конструкционные фитингиАэрокосмические и оборонные конструкционные фитинги в состоянии H1025 — распространённый баланс прочности и вязкости — с полной прослеживаемостью.
-
 Хирургические инструментыХирургические инструменты, направляющие для сверления и режущие блоки в состоянии H900 для стойкости кромки, обработанные по ISO 13485.
-
 Нефтегазовые деталиВалы насосов, штоки клапанов и корпуса скважинных инструментов в состоянии H1150 или H1150M для соответствия ограничениям твёрдости NACE MR0175.
17-4 PH против 15-5 PH, 316 и 304
Выбирайте 17-4 PH для предела текучести выше 700 МПа с коррозионной стойкостью; 15-5 PH для аэрокосмических поковок и толстых сечений; 316 или 304, когда прочность не является определяющим фактором.
Обработка на станках с ЧПУ + финишная обработка поверхности для 17-4 PH
Термообработка и финишная обработка поверхности, которые DEK применяет к деталям из 17-4 PH, до или после старения.
-
Термообработка ДоступноОбработанные детали состариваются до H900, H1025 или H1150 с низкотемпературным циклом охлаждения на воздухе без закалки, поэтому деформация остаётся минимальной.
-
Пассивация ДоступноАзотная или лимонная пассивация по ASTM A967 удаляет вкраплённое свободное железо и восстанавливает слой оксида хрома после старения и шлифования.
-
Электрополировка ДоступноПрименяется к деталям из 17-4 PH, которые мы обрабатываем, с достижением Ra 0.2–0.4 µm — того же диапазона, что и у шлифованных поверхностей.
-
Дробеструйная обработка ДоступноПредлагается для деталей из 17-4 PH, обрабатываемых в DEK, в рамках того же заказа и срока, что и механообработка со старением.
-
PVD-покрытие ДоступноPVD-покрытие наносится на детали из 17-4 PH, которые мы обрабатываем, с согласованием старения и финишной обработки после старения.
-
Шлифование ДоступноПлоское, круглое и бесцентровое шлифование после старения: ±0.003 mm на валах, плоскостность 0,005 мм, Ra 0.2–0.4 µm.
Запросить расчёт обработки 17-4 PH
Отправьте чертёж в формате STEP, IGES или PDF с указанием состояния, допусков и спецификации пассивации. Инженер подтвердит особенности до и после старения и вернёт цены в течение 6 часов.
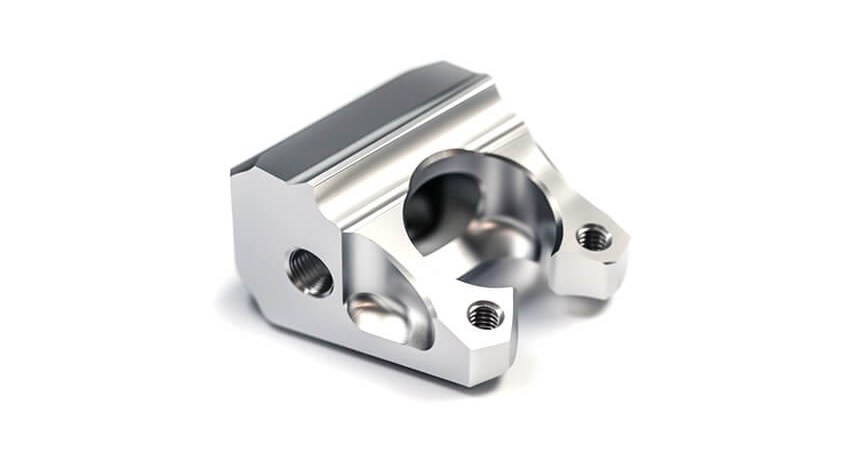
Обработка дисперсионно-твердеющей нержавеющей стали
DEK обрабатывает 17-4 PH на 3-, 4- и 5-осевых фрезерных станках, токарных станках с ЧПУ и швейцарского типа, на электроэрозионных и шлифовальных станках, согласовывая старение и финишную обработку после старения в единый срок.
DEK сертифицирован по AS9100D, ISO 13485 и ISO 9001:2015 компанией TÜV и имеет более 20 лет опыта обработки дисперсионно-твердеющей нержавеющей стали. Термообработка, шлифование, проволочная электроэрозия и пассивация согласуются внутри компании, поэтому старение и финишная обработка после старения выполняются в один срок.
- Спектрометрический контроль каждого входящего прутка; проверка твёрдости каждой партии после старения
- Контроль на CMM с IQC, IPQC, FAI и OQC
- Расчёт в течение 6 часов с учётом припуска на усадку; без минимальной партии; прототипы за 3–5 дней плюс старение
Выбирайте 17-4 PH, когда нужен предел текучести выше 700 МПа с коррозионной стойкостью или когда деталь должна быть обработана с жёсткими допусками и затем упрочнена с минимальной деформацией.
Не выбирайте её для работы при температуре выше 315 °C (перестаривание снижает прочность), для сред с высоким содержанием хлоридов, где 316 или дуплексная 2205 безопаснее, или для сварных сборок, которые невозможно повторно состарить после сварки.
-
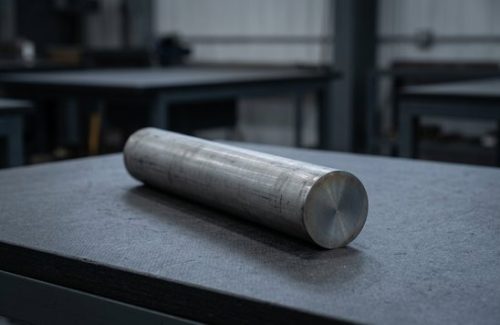 Исходная заготовка
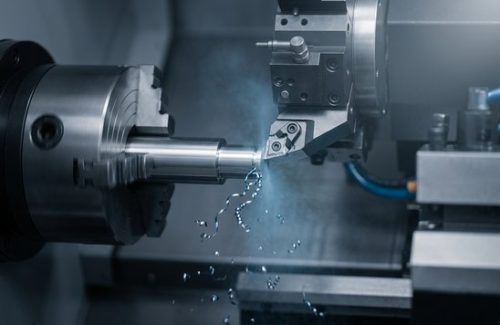 Обработано на станках с ЧПУ
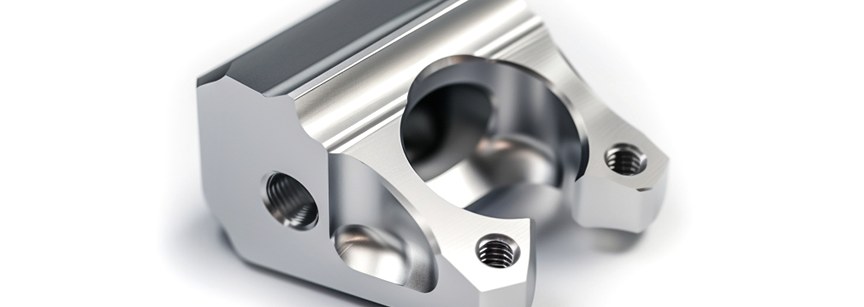 Готовые детали
-
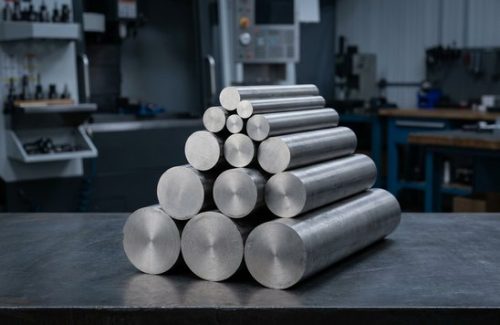 Исходная заготовка
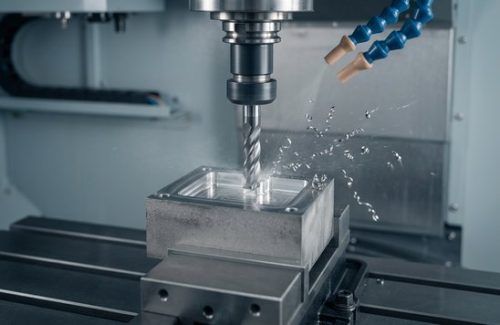 Обработано на станках с ЧПУ
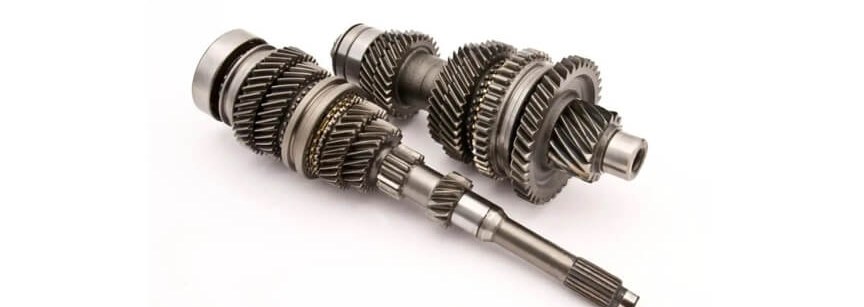 Готовые детали
Вопросы и ответы по обработке 17-4 PH
Распространённые вопросы о последовательности обработки, состоянии Condition A и H900, а также пассивации.
Другие материалы
-
 Нержавеющая сталь Nitronic 60Nitronic 60 — это разновидность нержавеющей стали, упрочнённой азотом по всей структуре, что обеспечивает повышенную прочность по всему материалу.Подробнее
-
 Нержавеющая сталь A286Нержавеющая сталь A286 — это высокопрочный дисперсионно-твердеющий сплав с превосходной коррозионной стойкостью, особенно при повышенных температурах.Подробнее
-
 Нержавеющая сталь 440CНержавеющая сталь 440C — это высокоуглеродистая хромистая сталь. Она обладает превосходной твёрдостью, износостойкостью и коррозионной стойкостью.Подробнее

Готовы масштабировать проект?
Начните со стабильного процесса и контролируемого качества. Давайте обсудим ваш проект.








