


Прецизионная токарная обработка с ЧПУ на заказ
Токарная обработка с ЧПУ от DEK: валы, штифты, втулки и резьбовые фитинги с точностью ±0,005 мм из более чем 50 металлов и пластиков. Без минимальной партии, прототипы — от 3 дней.
-
±0.005 mm
Жёсткий допуск
-
50+
Металлы и пластики
-
3 дня
Самый быстрый прототип
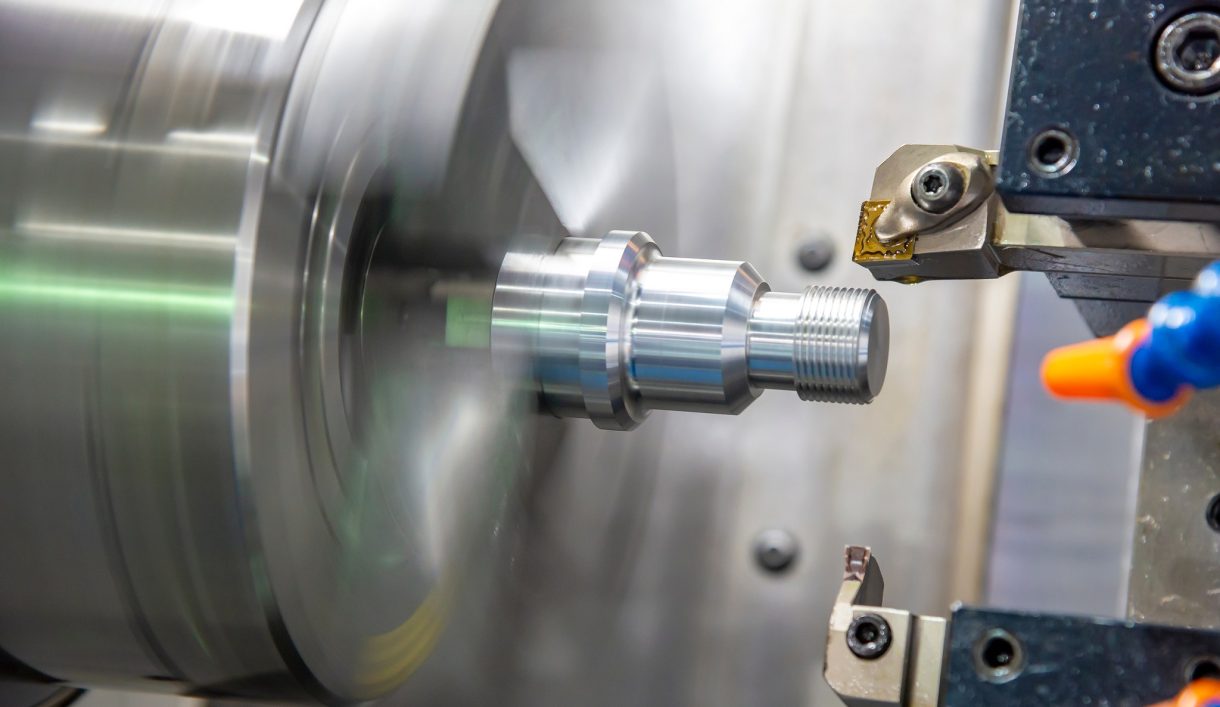

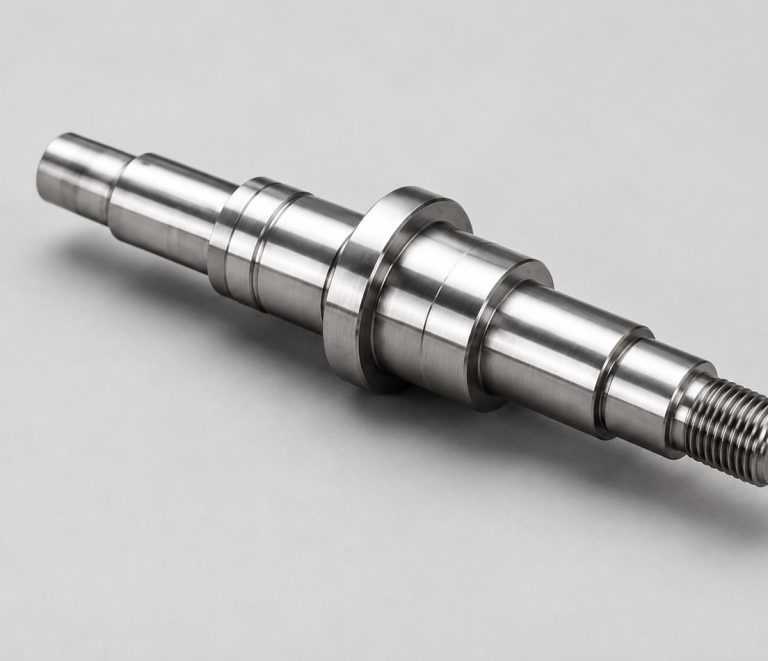
Токарная обработка на заказ для тел вращения
При токарной обработке с ЧПУ заготовка вращается, а неподвижный резец формирует цилиндрические, конические и фасонные поверхности: так изготавливают валы, втулки и резьбовые фитинги. В нашем базовом руководстве по токарной обработке с ЧПУ разобраны вращение шпинделя, траектории инструмента и режимы резания.
Мы изготавливаем как единичные прототипы, так и серийные партии без минимального объёма заказа, по процессам, сертифицированным по ISO 9001, AS9100D и ISO 13485. Длинные тонкие детали передаются на токарную обработку швейцарского типа, а детали с фрезерными и токарными операциями ведутся одним проектом в рамках услуг обработки на станках с ЧПУ.
Почему стоит выбрать DEK для токарной обработки с ЧПУ
Более 20 лет прецизионной механообработки для стартапов, малых и средних предприятий и закупочных команд OEM по всей Европе и Северной Америке.
-

Высокая производительность
Более 1,2 млн деталей в год — от единичного прототипа до серийного выпуска по заводским ценам с нашего предприятия в Китае.
-

Поставки в срок
Своевременная поставка 98,6%+, стандартная отгрузка — от 1 дня после финального контроля, через DHL, FedEx или UPS.
-

Без минимальной партии в любом проекте
Без минимальной партии в любом токарном проекте: сначала прототип или сразу серия — стоимость наладки распределяется по мере роста партий.
-

Быстрые прототипы
Прототипы токарных деталей отгружаются от 3 дней, обычно 3–5 дней для большинства единичных или мелкосерийных заказов.

Расчёты с проверкой инженером
Каждый чертёж вручную проверяет инженер, отмечая всё, что влияет на технологичность, ещё до расчёта. По большинству деталей расчёт предоставляется в течение 6 часов с обратной связью по DFM.


Токарная обработка с ЧПУ: возможности и допуски
От точения наружных и внутренних поверхностей и нарезания резьбы до приводного инструмента и работ швейцарского типа — вот что охватывают наши токарные станки и какие допуски они выдерживают.
Токарная обработка на станках с ЧПУ в сравнении с другими процессами
Выбирайте точение для осесимметричных деталей; плоские, асимметричные или очень тонкие детали лучше обрабатывать иначе. См. стоимость токарной обработки с ЧПУ для факторов ценообразования.
| Criteria | Этот процессТокарная обработка с ЧПУ | Фрезерование с ЧПУ | Токарная обработка швейцарского типа | Бесцентровое шлифование |
|---|---|---|---|---|
| Оптимально для | Валы, штифты, втулки | Пластины, кронштейны | Прецизионные детали субмиллиметрового размера | Готовые круглые детали |
| Геометрия | Осесимметричная | Глубокие 3D-карманы, асимметрия | Длинные, тонкие, с высоким L:D | Наружный диаметр |
| Закрепление заготовки | Патрон на токарном станке | Заготовка в приспособлении | Пруток с направлением у зоны резания | Без фиксированного центра |
| Когда выбирать | Резьба, отверстия, круглые посадки | Деталь плоская или некруглая | Необходимо контролировать прогиб | Только снятие припуска по наружному диаметру |
Токарные детали с ЧПУ для любой отрасли
Команды аэрокосмической, медицинской, робототехнической и полупроводниковой отраслей полагаются на наши точеные валы, фитинги, втулки и цилиндрические детали с жёсткими допусками.
-

Телекоммуникации
-

Горнодобывающая отрасль
-

Военная и оборонная отрасль
-

Судостроение
-

Потребительские товары
-

Строительство
-

Сельское хозяйство
-

Дроны и БПЛА
-

Электроника
-

Автомобилестроение
-

Нефть и газ
-

Энергетика
-

Промышленное оборудование
-

Полупроводники
-

Робототехника
-

Медицина
-

Аэрокосмическая отрасль
-
 ТелекоммуникацииКомпоненты волноводов, корпуса фильтров и RF-корпуса из алюминия и медных сплавов, с серебряным или никелевым покрытием для проводимости.Подробнее
-
 Горнодобывающая отрасльПлиты износа, втулки, детали дробилок и гидравлические фитинги из закалённой легированной стали, бронзы и нержавеющей стали для условий пыли и вибрации.Подробнее
-
 Военная и оборонная отрасльОптические крепления, корпуса и направляющие для аксессуаров из алюминия, стали и титана с сертификатами на материал и отчётами FAI.Подробнее
-
 СудостроениеГребные валы, детали насосов и палубная оснастка из нержавеющей стали 316, бронзы и алюминиевой бронзы, выбранных в первую очередь за коррозионную стойкость.Подробнее
-
 Потребительские товарыРучки, рычаги, детали корпусов и аудиооборудование, где видна обработанная поверхность — анодирование, дробеструйная обработка или полировка по образцу.Подробнее
-
 СтроительствоКонструкционные кронштейны, анкерный крепёж и гидравлические фитинги из мягкой и легированной стали и алюминия с цинковым покрытием или порошковой окраской.Подробнее
-
 Сельское хозяйствоКорпуса редукторов, валы, корпуса форсунок опрыскивателей и крепления датчиков из чугуна, стали и нержавеющей стали для работы в условиях абразивного износа и влаги.Подробнее
-
 Дроны и БПЛАКрепления двигателей, рамы карданов и фитинги шасси из алюминия 7075, титана и магния для снижения веса без потери жёсткости.Подробнее
-
 ЭлектроникаКорпуса разъёмов, радиаторы, RF-экраны и прецизионные штифты из алюминия, латуни и меди, с допуском ±0.01 mm на контактных элементах.Подробнее
-
 АвтомобилестроениеКорпуса датчиков, корпуса клапанов и валы из алюминия, легированной стали 4140 и 4340, нержавеющей стали и латуни — от прототипов до мелких и средних серий.Подробнее
-
 Нефть и газКомпоненты клапанов, блоки коллекторов, детали скважинного инструмента и фланцы из 4140, 17-4 PH, дуплексной стали 2205 и Inconel, с требованиями по твёрдости.Подробнее
-
 ЭнергетикаКонцевые пластины аккумуляторов, шины, корпуса инверторов и фитинги топливных элементов из алюминия, меди и нержавеющей стали, обработанные плоско и без заусенцев.Подробнее
-
 Промышленное оборудованиеПластины захватов, крепления линейных направляющих, кулачковые ролики и рамы станков из алюминия и стали, с сохранением оснастки для повторных заказов.Подробнее
-
 ПолупроводникиКомпоненты камер, оснастка для обработки пластин и вакуумные фланцы из алюминия 6061, 316L, PEEK и Kovar, с кромками без заусенцев.Подробнее
-
 РобототехникаКорпуса шарниров, фланцы волновых передач и пальцы захватов из алюминия и закалённой стали, с 5-осевой обработкой за один установ.Подробнее
-
 МедицинаВалы приборов, рукоятки и канюли из нержавеющей стали 316L, титана и PEEK по ISO 13485, с прослеживаемостью партии в стандартной комплектации.Подробнее
-
 Аэрокосмическая отрасльНе критичные для полёта кронштейны, детали салона и фитинги по AS9100D из алюминия 7075, Ti-6Al-4V и Inconel 718, с FAI.Подробнее
Токарные элементы и задачи, которые мы решаем
Типовые токарные геометрии, которые мы изготавливаем ежедневно, и случаи, когда для детали лучше подходит другой процесс.
-

Прецизионные валы
Наружное точение с соосностью элементов; посадочные шейки валов выдерживаются в пределах ±0,005 мм.
-

Втулки и гильзы
Расточка отверстий до точного диаметра для втулок и гильз из латуни, бронзы или нейлона.
-

Резьбовые фитинги
Нарезание резьбы резцом и профильным инструментом для фитингов, проточка посадочных мест под O-ring и канавок под стопорные кольца.
-

Ручки с накаткой
Накатка наносит рифление на ручки и рукоятки прямо на токарном станке, без дополнительной операции.
-

Штифты и приводные детали
Штифты и приводные детали для знакопеременных нагрузок точатся из стали 1018, 4140 и 4340.
-
Микротокарные детали
Микродетали менее 10 мм обрабатываются на станках швейцарского типа с точностью до ±0,003 мм, если позволяет геометрия.
Детали, которым подходит другой процесс
-
Некруглые внутренние элементы
Некруглые карманы и внутренние шпоночные пазы, недоступные токарному резцу, вырезаются проволочной электроэрозией независимо от доступа инструмента.
-
Невращающийся алюминий
Кронштейны, швеллеры и профильные детали выгоднее делать из чёрного алюминиевого прессованного профиля, чем точить из круглого прутка.
-
Тонкостенные керамические формы
Некруглые или тонкостенные керамические геометрии лучше соответствуют керамической 3D-печати, чем токарной обработке.
-
Детали с преобладанием фрезерования
Объёмное фрезерование при наличии токарных элементов выполняется 3-осевой обработкой на станках с ЧПУ, а не приводным инструментом.
Сертифицированное качество на каждом этапе
Каждая токарная деталь проходит IQC, IPQC, FAI, SPC и финальный OQC в рамках единой документированной СМК.
-
 AS9100D
Система менеджмента качества для аэрокосмической отрасли
-
 ISO 9001:2015
Стандарт системы менеджмента качества
-
 ISO 13485
Менеджмент качества медицинских изделий
Более 50 металлов и пластиков для токарной обработки
Подберите сплав или полимер под механизм отказа, а затем дополните токарную обработку с ЧПУ финишной обработкой, требуемой вашим применением.
Металлы
Финишная обработка поверхности
Инженерные пластики
Нужен полный перечень марок? См. обработка металла на станках с ЧПУ.
Все материалыКак получить расчёт на токарную обработку с ЧПУ
Вопросы и ответы по услугам токарной обработки с ЧПУ
Стоимость, допуски, сроки и размеры деталей: вопросы, которые покупатели задают чаще всего перед заказом.
Запросить расчёт на услуги токарной обработки с ЧПУ
Загрузите чертёж: инженер проверит его вручную и для большинства деталей вернёт расчёт с замечаниями по DFM в течение 6 часов. Узнайте, как устроена наша обработка на станках с ЧПУ в Китае.
- Без минимальной партии для любого токарного проекта
- Прототипы уже через 3 дня
- Допуски до ±0,005 мм
- Своевременная доставка 98,6%+
- Сертификаты ISO 9001, ISO 13485, AS9100D
Смежные возможности







Готовы масштабировать проект?
Начните со стабильного процесса и контролируемого качества. Давайте обсудим ваш проект.








