


PVD-покрытие деталей
PVD-покрытие от DEK — керамическая плёнка нитрида титана (TiN), TiCN, TiAlN или CrN толщиной 1–4 мкм и твёрдостью 2 000–3 500 HV на деталях из стали, нержавеющей стали, титана и твёрдого сплава, которые мы обрабатываем на собственном производстве. Покрытие наносится только в составе заказа на механообработку.
- 1–4 µm Толщина покрытия
- 3 500 HV Макс. твёрдость
- 7–10 дней Прототип с покрытием


Этапы работ: от обработки до покрытия
PVD осаждает плотную нитридную плёнку на твёрдую, чистую и гладкую деталь. Покрытие планируется вместе с механообработкой, термообработкой и шлифованием в рамках одного заказа и одного технологического плана.
Возможности и ограничения PVD
Нитриды PVD придают точной детали твёрдость, термостойкость и цвет, но именно основа и условия эксплуатации определяют, подходит ли это покрытие.
-

Ключевые преимущества
- Высокая поверхностная твёрдость: 2 000–3 500 HV в зависимости от состава плёнки, для узлов скольжения, формообразования и резания
- Тонкая точная плёнка: 1–4 мкм, повторяет основу, Ra, плоскостность и круглость не меняются
- Рабочая температура: TiN до 600 °C и TiAlN до 800–900 °C для деталей, работающих в горячем режиме или без смазки
- Стабильный цвет: золотой, бронзовый, фиолетовый или почти чёрный, без потускнения и без разброса от партии к партии
- Единый технологический план: механообработка, термообработка, шлифование и покрытие в рамках наших услуги обработки на станках с ЧПУ
-

Ограничения и альтернативы
- Низкое трение ниже 300 °C: выберите покрытие DLC для защиты от задиров на поршнях и уплотнениях скольжения
- Чёрный цвет без требований к износостойкости: чёрное оксидирование — экономичный вариант
- Износ на алюминии: твёрдое анодирование Type III на мягкой основе обычно работает лучше PVD
- Мягкие основы: 304, 316, алюминий, латунь и медь принимают декоративную плёнку с ограниченной несущей способностью
- Шероховатые поверхности: плёнка подчёркивает следы инструмента, поэтому сначала полируйте до Ra 0,2–0,4 мкм
- Пластиковые детали: DEK не наносит PVD на пластики, независимо от марки и назначения
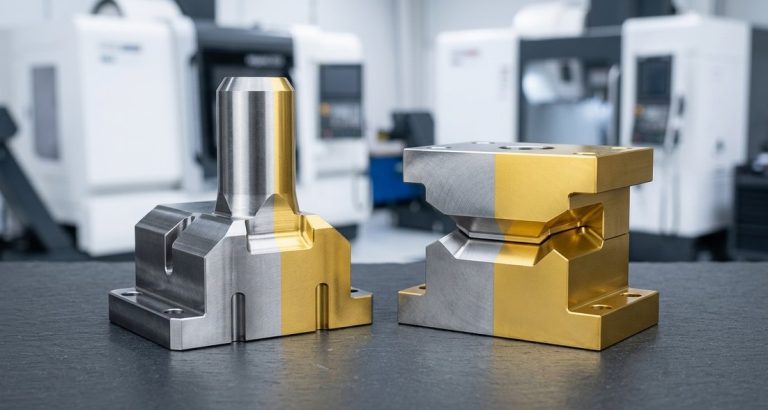
Что меняет PVD-покрытие: износ, цвет и нагрев
Нитрид PVD меняет то, как обработанная деталь изнашивается, выглядит и переносит нагрев, сохраняя при этом её геометрию и шероховатость поверхности.
-

Износостойкость
TiN достигает 2 200–2 400 HV, а TiCN — 3 000 HV, с надёжной адгезией для узлов скольжения, формообразования и абразивного износа.
-

Золотое покрытие
Золотой TiN — самое распространённое декоративное PVD-покрытие: стабильный цвет от партии к партии, отсутствие потускнения и стойкость к царапинам при повседневном обращении.
-

Тёмные цвета
ZrN даёт более бледное золото, TiCN — тёмную бронзу или фиолетовый, а TiAlN — почти чёрный; цвет равномерен на сложной геометрии, поскольку определяется химическим составом плёнки.
-

Термостойкость
Покрытие TiAlN сохраняет твёрдость до 800–900 °C, CrN — до 700 °C, а TiN — до 600 °C, для деталей, работающих в горячем режиме или без смазки.
-

Коррозия плюс износ
CrN твёрдостью 1 800–2 200 HV и толщиной 2–6 мкм сочетает коррозионную стойкость и износостойкость с низкой адгезией к мягким металлам.
-

Сохранение геометрии
Плёнка 1–4 мкм точно повторяет основу: Ra, плоскостность и круглость не меняются, а 2–3 мкм на боковых сторонах профиля резьбы укладываются в поле допуска 6H/6g.
Сравнение TiN, TiCN, TiAlN и CrN
| Покрытие | Цвет | Твёрдость | Макс. рабочая температура | Толщина | Оптимально для |
|---|---|---|---|---|---|
| TiN (нитрид титана) | Золото | 2 200–2 400 HV | 600 °C | 1–4 µm | Общий износ, декоративное золото, медицинские инструменты, пуансоны |
| TiCN (карбонитрид титана) | От сине-серого до фиолетового | 3 000 HV | 400 °C | 1–4 µm | Абразивный износ, формообразующие штампы, вырубные пуансоны |
| TiAlN / AlTiN | От фиолетово-серого до чёрного | 3 300–3 500 HV | 800–900 °C | 1–4 µm | Детали, работающие в горячем режиме, знаки пресс-форм, оснастка для работы без смазки |
| CrN (нитрид хрома) | Серебристо-серый | 1 800–2 200 HV | 700 °C | 2–6 µm | Коррозия в сочетании с износом, низкая адгезия к мягким металлам |
Материалы-основы для PVD-покрытия
Стандартная основа — закалённая инструментальная сталь или легированная сталь твёрдостью 45 HRC и выше с температурой отпуска выше температуры камеры; для марок с низким отпуском, таких как O1, DEK назначает цикл при 200 °C.
Закалённая нержавеющая сталь, титан и вольфрамовый твёрдый сплав хорошо принимают покрытие. На алюминий, латунь и медь наносят только декоративные TiN или ZrN в низкотемпературном цикле.
-
Инструментальная сталь D2Стандартная основа, как и A2, H13, S7 и M2; покрывается TiAlN или CrN для штампов и вставок пресс-форм.Рекомендуется
-
Нержавеющая сталь 440CХорошо покрывается в закалённом состоянии; применяется для медицинских ножниц и пинцетов с TiN и ZrN.Рекомендуется
-
Нержавеющая сталь 17-4 PHЗакалённые 17-4 PH и 420 хорошо покрываются; часто применяются для ортопедических инструментов по ISO 13485.Рекомендуется
-
Титан Ti-6Al-4VПринимает TiN и ZrN напрямую; часто применяется для хирургических инструментов и аэрокосмического крепежа.Подходит
-
Карбид вольфрамаХорошо покрывается для режущих и формообразующих инструментов, таких как пуансоны, формообразующие штампы и развёртки.Подходит
-
Нержавеющая сталь 304/316Принимает PVD и выдерживает температуру, но мягкая основа ограничивает применение декоративными и лёгкими износостойкими задачами.Лёгкий износ
Применение обработанных деталей с PVD-покрытием
Нитридные PVD-покрытия служат для деталей, которые должны противостоять износу, нагреву или эрозии, а также для деталей, которым нужна долговечная золотая или тёмная отделка — от знаков пресс-форм до хирургических инструментов.
-
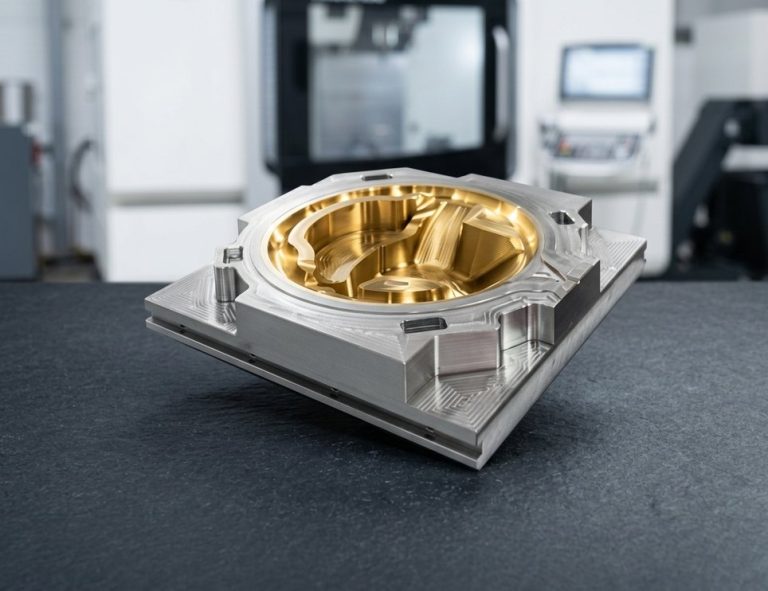 Компоненты пресс-формЗнаки, выталкивающие штифты, ползуны и вставки из H13 и D2 с покрытием TiAlN или CrN против эрозии и налипания алюминия.Запросить расчёт
-
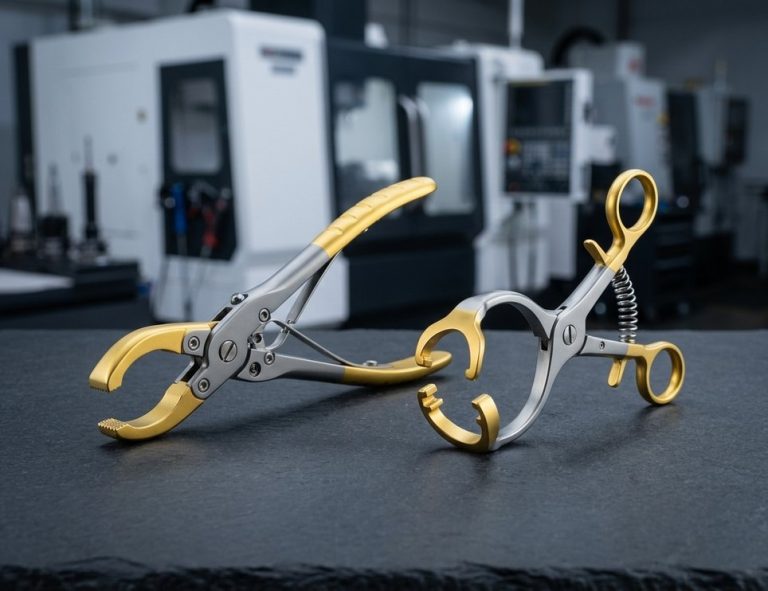 Медицинские инструментыTiN и ZrN на ножницах, пинцетах и ортопедических инструментах из 440C, 17-4 PH и титана по ISO 13485.Запросить расчёт
-
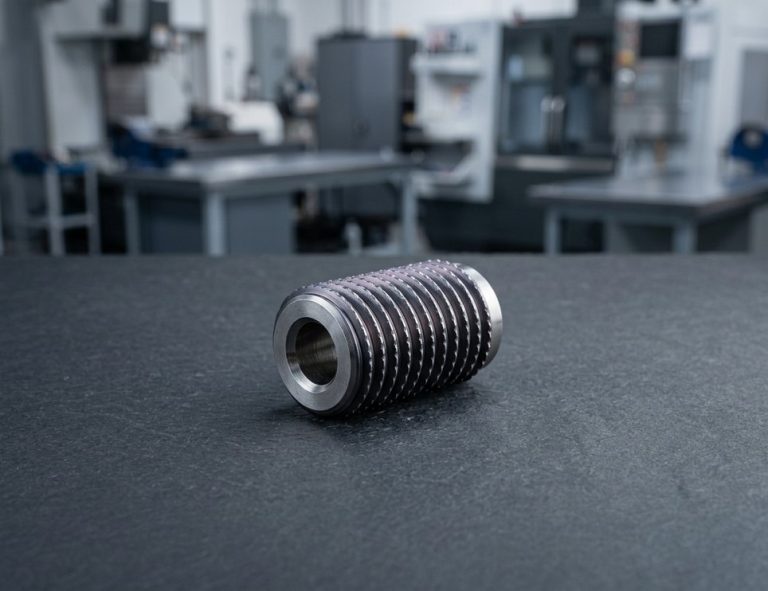 Пуансоны и формообразующие штампыПуансоны, формообразующие штампы и развёртки из M2 и твёрдого сплава с покрытием против абразивного и формообразующего износа.Запросить расчёт
-
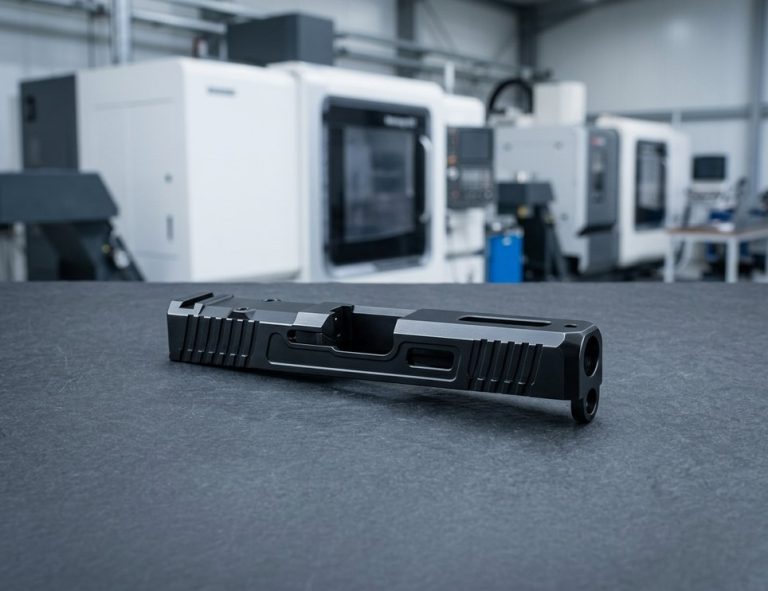 Компоненты оружияЗатворы, затворные рамы и другие компоненты оружия, работающие в горячем или сухом режиме, с золотым или тёмным PVD-покрытием.Запросить расчёт
-
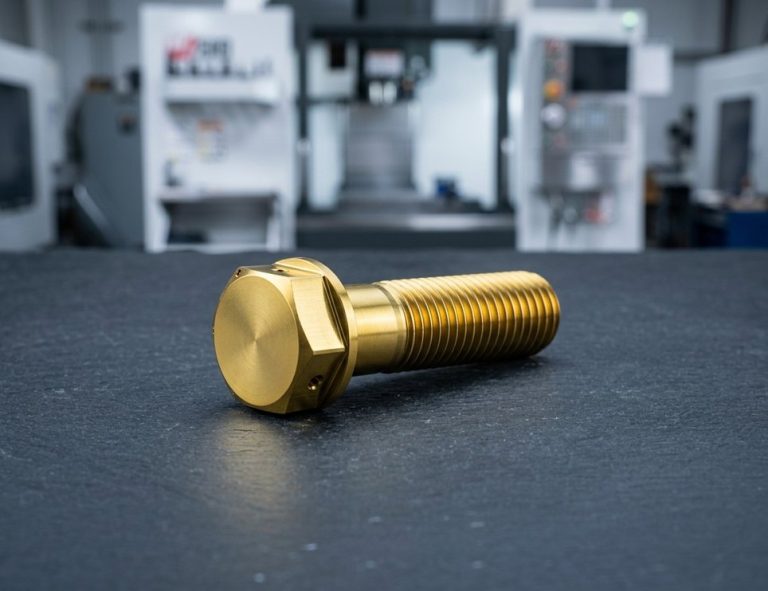 Аэрокосмический крепёжКрепёж и клапанные компоненты из Ti-6Al-4V с покрытием TiN для работы в горячем или сухом режиме.Запросить расчёт
-
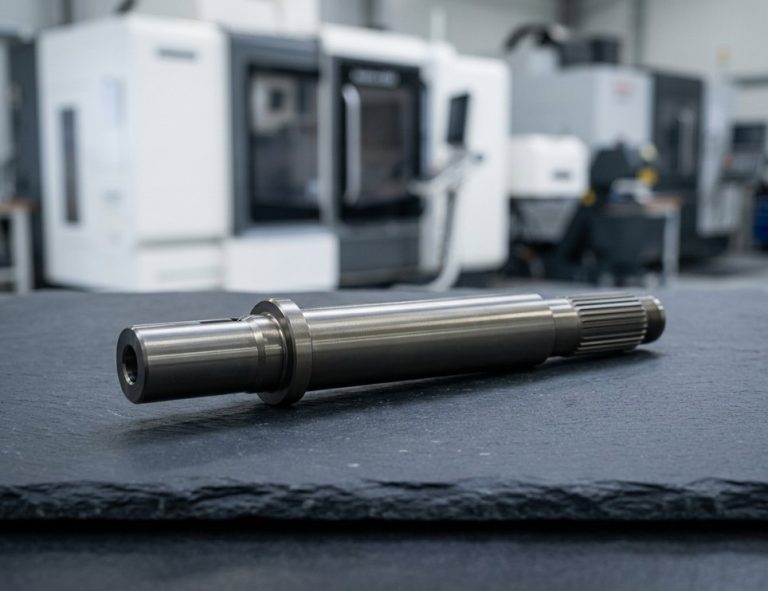 Автомобильные валыВалы и клапанные компоненты, работающие в горячем или сухом режиме и требующие твёрдой тонкой нитридной плёнки.Запросить расчёт
-
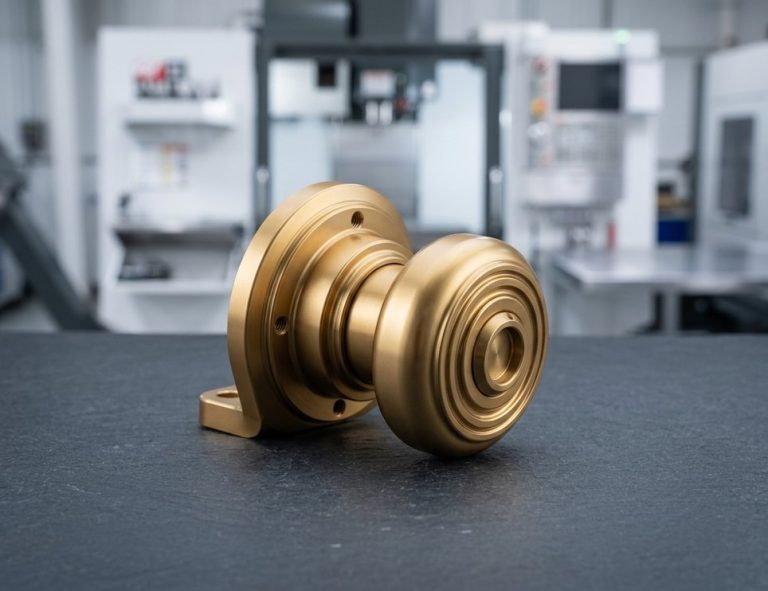 Декоративная фурнитураРучки, часовая фурнитура и потребительские изделия, которым нужен вид латуни без латунной коррозии.Запросить расчёт
Указания по проектированию и чертежам для PVD
PVD-плёнка тонкая, но не нулевая: планируйте основу, отделку до покрытия, кромки и покрываемые поверхности на чертеже, чтобы DEK мог обработать посадки под компенсированный размер.
-
Учитывайте толщину плёнки
Плёнка добавляет 1–4 мкм на каждую покрываемую поверхность. Пуансон Ø8,000 мм с TiN 3 мкм после покрытия будет около Ø8,006 мм; для точных посадок указывайте 1–2 мкм.
-
Укажите: до или после покрытия
Укажите, к какому состоянию относятся размеры: до или после покрытия. При надписи «Размеры после покрытия» DEK шлифует посадки в минус под толщину плёнки.
-
Отделка до покрытия
Покрытие не скрывает следов инструмента: поверхности, которые после покрытия должны быть гладкими, сначала шлифуют или полируют до Ra 0,2–0,4 мкм (на чертеже «Ra ≤ 0,4 мкм»).
-
Притупление острых кромок
Плёнка не держится на острой кромке, поэтому перед покрытием кромки притупляют радиусом не менее 0,05 мм.
-
Маскировать или покрывать полностью
Маскируйте резьбу, отверстия под запрессовку и базовые поверхности либо покрывайте деталь полностью: 2–3 мкм на боковых сторонах профиля резьбы укладываются в поле допуска 6H/6g. Укажите «Везде, кроме резьбы» или заштрихуйте поверхности.
-
Учитывайте температуру отпуска
Укажите «Закалить и отпустить до 58–60 HRC перед нанесением покрытия» и отметьте максимальную температуру процесса при низком отпуске, например для O1.
Характеристики PVD-покрытия
- Твёрдость TiN 2 200–2 400 HV (требование ≥ 2 000 HV)
- Твёрдость TiCN 3 000 HV
- Твёрдость TiAlN 3 300–3 500 HV
- Твёрдость CrN 1 800–2 200 HV
- Толщина плёнки 1–4 мкм (CrN 2–6 мкм)
- Толщина для точной посадки 1–2 µm
- Температура камеры 200–500 °C
- Твёрдость основы 45 HRC и выше
- Шероховатость перед покрытием Ra ≤ 0,4 µm
- Радиус кромки ≥ 0,05 мм
- Резьба после покрытия В пределах 6H/6g при 2–3 мкм
- Прототип с покрытием Около 7–10 дней, без минимальной партии
- Расчёт Проверка инженером в течение 6 часов
- Сертификаты ISO 9001:2015, ISO 13485, AS9100D
Часто задаваемые вопросы
Ответы о TiN, TiAlN и PVD-покрытии для деталей, которые DEK обрабатывает собственными силами.

Готовы масштабировать проект?
Начните со стабильного процесса и контролируемого качества. Давайте обсудим ваш проект.








