


Обработка формообразующих пуансонов и матриц
Обработка формообразующих пуансонов и матриц из H13, S7, D2 и A2 с допуском ±0.005 mm и полированными поверхностями до Ra 0.2 µm. Без минимальной партии, прототипы за 3–5 дней, каждый чертёж проверяется инженером.
-
±0.005 мм
Фрезерование и шлифование
-
Ra 0.2 µm
Полированная отделка
-
3–5 дней
Срок изготовления прототипа
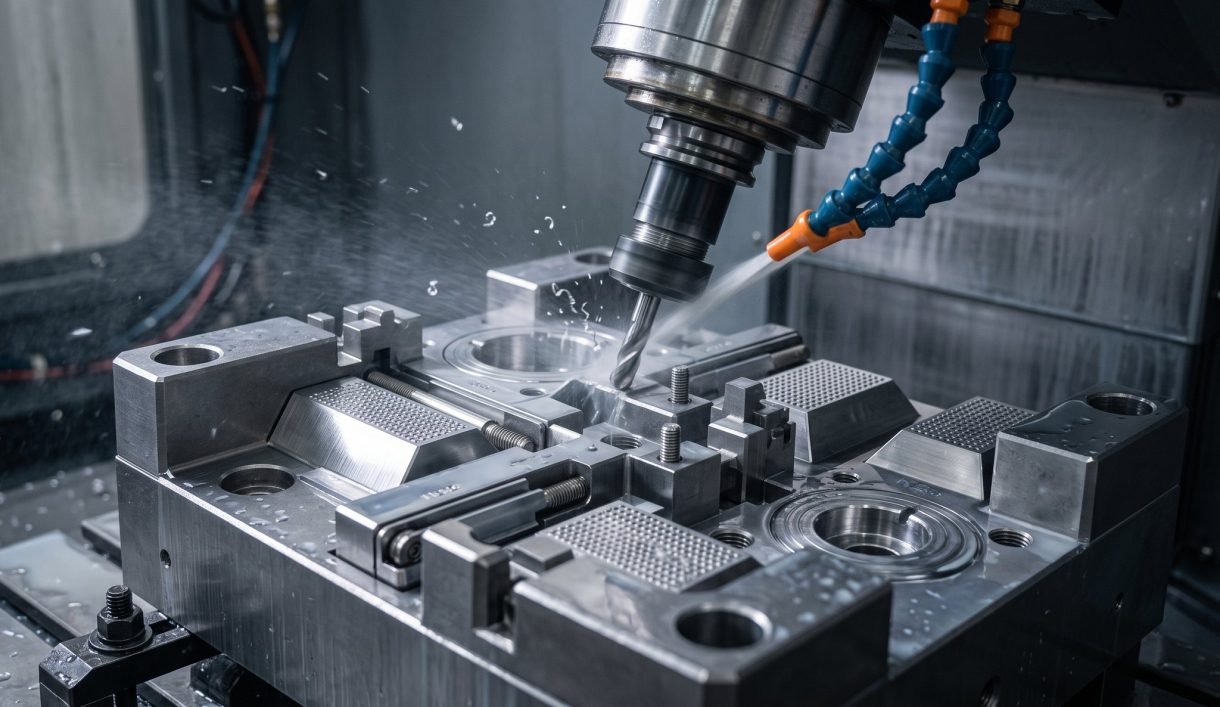

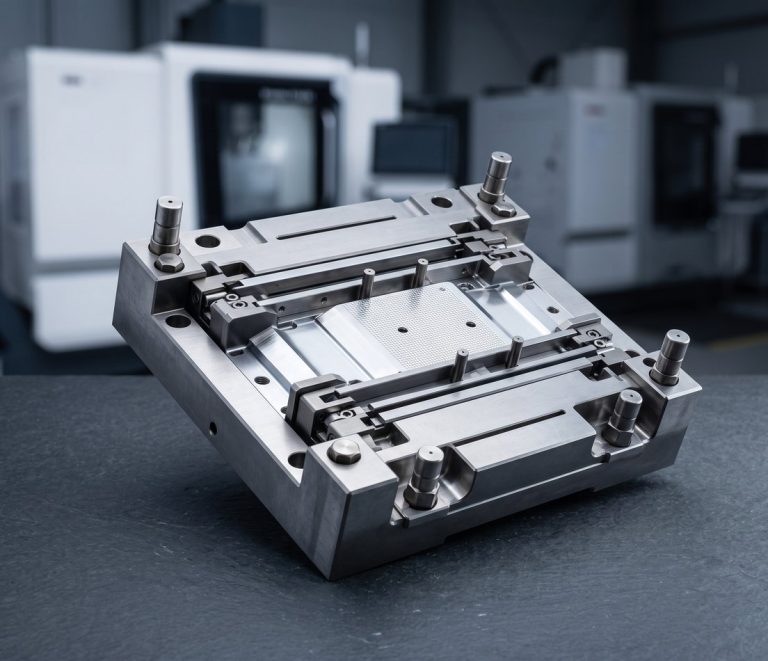
Производство элементов пресс-форм с 2002 года
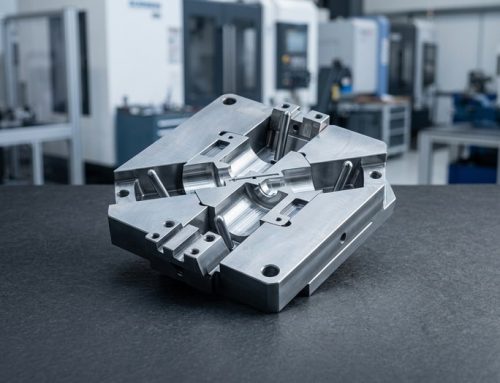
Обработка формообразующих пуансонов и матриц — старейшее направление DEK: с момента основания в 2002 году мы поставляли стержневые и выталкивающие штифты и направляющие втулки производителям пресс-форм. Сегодня мы обрабатываем пуансоны, матрицы, вставки, ползуны, наклонные толкатели и выталкивающие штифты из H13, S7, D2, A2, O1 и нержавеющей стали 420.
Элементы пресс-форм входят в наш каталог каталог деталей, обработанных на станках с ЧПУ на заказ , изготавливаемых по вашему проекту с помощью проволочной электроэрозии и шлифования. Проектирование пресс-форм и литьё под давлением здесь не рассматриваются.
Типы элементов пресс-форм, которые мы обрабатываем
Пуансоны, матрицы, вставки, штифты, электроды и детали штампов, обработанные из закалённых, предварительно закалённых или отожжённых блоков инструментальной стали.
-
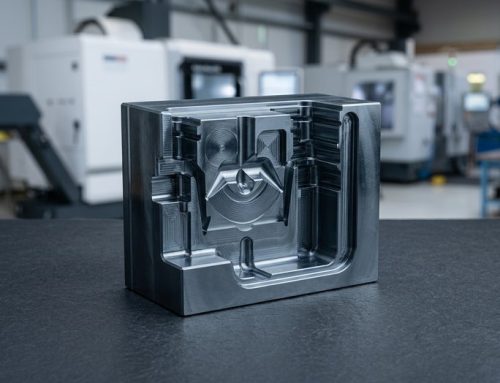 Пуансоны и матрицыИз закалённых или предварительно закалённых блоков, твёрдое фрезерование после термообработки.
-
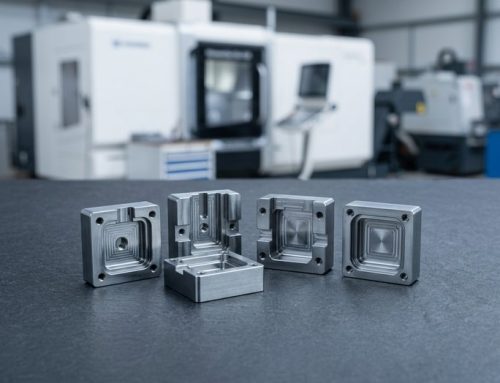 Вставки пресс-форм, обработанные на станках с ЧПУВставки полостей, пуансонов, литников и вентиляционных каналов, фрезерованные с ЧПУ и вырезанные проволочной электроэрозией.
-
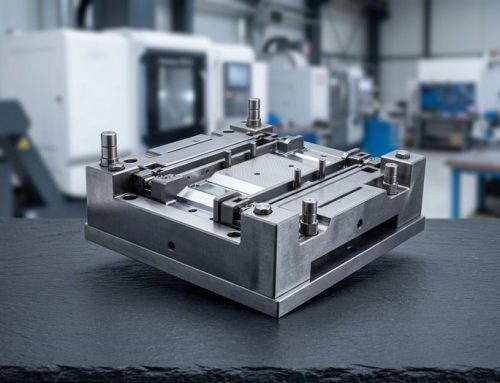 Ползуны, наклонные толкатели и клиньяПолзуны, наклонные толкатели, клинья и износостойкие пластины со шлифованными наклонными поверхностями.
-
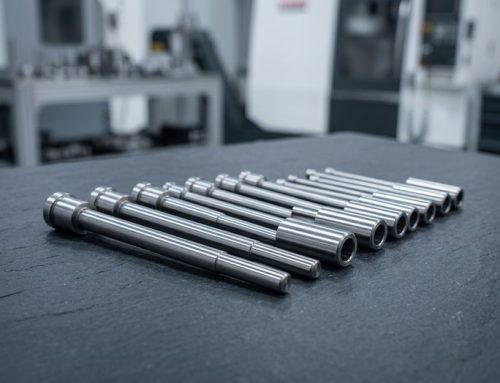 Выталкивающие штифты и втулкиВыталкивающие штифты, выталкивающие втулки, стержневые штифты и пластинчатые выталкиватели.
-
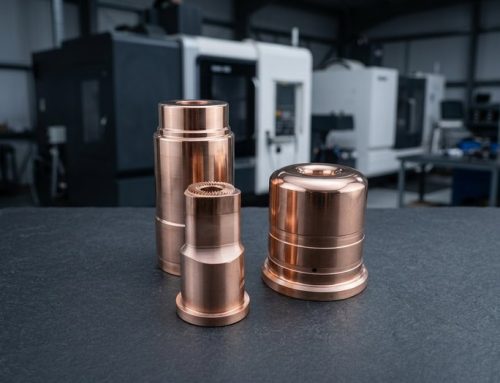 Электроды для прошивной электроэрозииЭлектроды из меди C110, изготовленные собственными силами для прошивной электроэрозии.
-
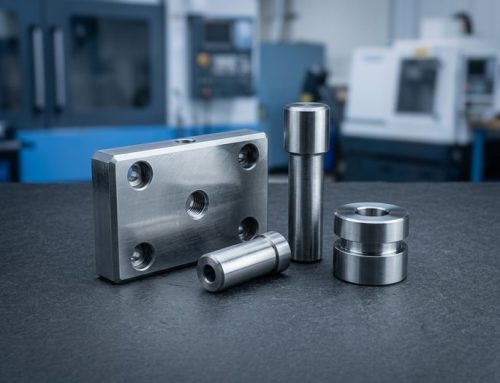 Элементы штампов для штамповкиПуансоны, матричные вставки, съёмные плиты и формовочные блоки для штамповки.
-
 Вставки для быстрого изготовления оснасткиВставки из алюминия или предварительно закалённой стали для программ быстрого изготовления оснастки.


Технические характеристики обработки формообразующих пуансонов и матриц
Инструментальные стали, маршруты электроэрозии и шлифования, измеряемые допуски и отделка для пуансонов, матриц, вставок и деталей штампов.
Рекомендации по проектированию компонентов пресс-форм и штампов
Обозначения на чертеже, которые определяют стоимость, маршрут обработки и стойкость инструмента для знаков, полостей, вставок и выталкивающих штифтов.
-

Твёрдость и порядок обработки
Укажите твёрдость и выполняется ли чистовая обработка после термообработки; это дороже, но устраняет риск деформации.
-

Радиусы внутренних углов
Радиусы менее 0.2 mm подразумевают электроэрозию, поэтому укажите на чертеже, какие поверхности допустимо обрабатывать электроэрозией.
-

Схемы отверстий под выталкивающие штифты
Задайте отверстия как схему от одной базы с посадкой H7 и допуском на длину цековки.
-

Класс и направление полирования
Указывайте уклон, класс SPI или VDI 3400 и направление на каждой формообразующей поверхности; одного слова «полировать» недостаточно.
-

Сменные вставки
Проектируйте вставки ворот и изнашиваемых знаков как сменные детали, чтобы не переобрабатывать весь блок полости.
Что указывать на чертеже
-
STEP-модель и чертёж
Пришлите STEP-модель вместе с чертежом; каждая вставка проверяется на CMM по модели перед отгрузкой.
-
Марка стали и твёрдость
Укажите марку (H13, S7, D2, A2, O1, 420) и целевую твёрдость HRC; твёрдость проверяется после термообработки.
-
Класс полирования
Укажите SPI или VDI 3400 для каждой поверхности: Ra 0.8 µm после фрезерования, Ra 0.2–0.4 µm после полирования, зеркальное полирование по запросу.
-
Количество и срок изготовления
без минимальной партии: одна сменная вставка или комплект выталкивающих штифтов рассчитывается и отгружается за 3–5 дней плюс термообработка.
Услуги обработки пресс-форм по отраслям
Услуги обработки пресс-форм и изготовление нестандартной оснастки для производителей пресс-форм в автомобильной отрасли и производстве потребительских товаров, а также вставки из нержавеющей стали 420 для медицины.
-

Телекоммуникации
-

Горнодобывающая отрасль
-

Военная и оборонная отрасль
-

Судостроение
-

Потребительские товары
-

Строительство
-

Сельское хозяйство
-

Дроны и БПЛА
-

Электроника
-

Автомобилестроение
-

Нефть и газ
-

Энергетика
-

Промышленное оборудование
-

Полупроводники
-

Робототехника
-

Медицина
-

Аэрокосмическая отрасль
-
 ТелекоммуникацииКомпоненты волноводов, корпуса фильтров и RF-корпуса из алюминия и медных сплавов, с серебряным или никелевым покрытием для проводимости.Подробнее
-
 Горнодобывающая отрасльПлиты износа, втулки, детали дробилок и гидравлические фитинги из закалённой легированной стали, бронзы и нержавеющей стали для условий пыли и вибрации.Подробнее
-
 Военная и оборонная отрасльОптические крепления, корпуса и направляющие для аксессуаров из алюминия, стали и титана с сертификатами на материал и отчётами FAI.Подробнее
-
 СудостроениеГребные валы, детали насосов и палубная оснастка из нержавеющей стали 316, бронзы и алюминиевой бронзы, выбранных в первую очередь за коррозионную стойкость.Подробнее
-
 Потребительские товарыРучки, рычаги, детали корпусов и аудиооборудование, где видна обработанная поверхность — анодирование, дробеструйная обработка или полировка по образцу.Подробнее
-
 СтроительствоКонструкционные кронштейны, анкерный крепёж и гидравлические фитинги из мягкой и легированной стали и алюминия с цинковым покрытием или порошковой окраской.Подробнее
-
 Сельское хозяйствоКорпуса редукторов, валы, корпуса форсунок опрыскивателей и крепления датчиков из чугуна, стали и нержавеющей стали для работы в условиях абразивного износа и влаги.Подробнее
-
 Дроны и БПЛАКрепления двигателей, рамы карданов и фитинги шасси из алюминия 7075, титана и магния для снижения веса без потери жёсткости.Подробнее
-
 ЭлектроникаКорпуса разъёмов, радиаторы, RF-экраны и прецизионные штифты из алюминия, латуни и меди, с допуском ±0.01 mm на контактных элементах.Подробнее
-
 АвтомобилестроениеКорпуса датчиков, корпуса клапанов и валы из алюминия, легированной стали 4140 и 4340, нержавеющей стали и латуни — от прототипов до мелких и средних серий.Подробнее
-
 Нефть и газКомпоненты клапанов, блоки коллекторов, детали скважинного инструмента и фланцы из 4140, 17-4 PH, дуплексной стали 2205 и Inconel, с требованиями по твёрдости.Подробнее
-
 ЭнергетикаКонцевые пластины аккумуляторов, шины, корпуса инверторов и фитинги топливных элементов из алюминия, меди и нержавеющей стали, обработанные плоско и без заусенцев.Подробнее
-
 Промышленное оборудованиеПластины захватов, крепления линейных направляющих, кулачковые ролики и рамы станков из алюминия и стали, с сохранением оснастки для повторных заказов.Подробнее
-
 ПолупроводникиКомпоненты камер, оснастка для обработки пластин и вакуумные фланцы из алюминия 6061, 316L, PEEK и Kovar, с кромками без заусенцев.Подробнее
-
 РобототехникаКорпуса шарниров, фланцы волновых передач и пальцы захватов из алюминия и закалённой стали, с 5-осевой обработкой за один установ.Подробнее
-
 МедицинаВалы приборов, рукоятки и канюли из нержавеющей стали 316L, титана и PEEK по ISO 13485, с прослеживаемостью партии в стандартной комплектации.Подробнее
-
 Аэрокосмическая отрасльНе критичные для полёта кронштейны, детали салона и фитинги по AS9100D из алюминия 7075, Ti-6Al-4V и Inconel 718, с FAI.Подробнее
Почему DEK для производства деталей пресс-форм
Более 20 лет работы с изготовителями пресс-форм и навыки контроля, выстроенные под детали оснастки.
-

Более 20 лет с изготовителями пресс-форм
С 2002 года поставляем знаки, выталкивающие штифты и направляющие втулки изготовителям пресс-форм; ISO 9001 получен в 2005 году.
-

Поставщик Misumi с 2012 года
С 2012 года — поставщик в цепочке поставок Misumi, поэтому процедуры контроля деталей оснастки давно отработаны.
-

Контроль на CMM и проверка твёрдости
Каждая вставка проверяется на CMM по модели, штифты калибруются, а твёрдость подтверждается после термообработки.
-

Всё под одной крышей, один маршрут
Фрезерование, проволочная и прошивная электроэрозия, шлифование и полирование выполняются на месте с точностью ±0.005 mm на готовых поверхностях.

Проверка инженером каждого чертежа
Каждый чертёж проверяется инженером до расчёта. DEK сертифицирован по ISO 9001:2015, ISO 13485 и AS9100D компанией TÜV и обрабатывает детали пресс-форм и штампов по вашему проекту.
Сертифицированное качество для оснастки
Сертификация ISO 9001:2015, ISO 13485 и AS9100D от TÜV.
-
 СМК, проверенная TÜV, с IQC, IPQC, FAI, OQC, SPC и CAPA по каждому заказу.
Система менеджмента качества для аэрокосмической отрасли
-
 Система менеджмента качества аэрокосмической отрасли
Стандарт системы менеджмента качества
-
 Стандарт системы менеджмента качества
Менеджмент качества медицинских изделий
Инструментальные стали и отделка пресс-форм
Стали, медь и виды отделки, которые мы применяем для знаков, полостей, вставок, электродов и деталей штампов.
Металлы
Финишная обработка поверхности
Нужна другая сталь или отделка? Спросите наших инженеров
Все материалыВопросы и ответы по деталям пресс-форм
Закалённая сталь, единичные вставки и объём работ: ответы для изготовителей пресс-форм.
Запросить расчёт услуг по изготовлению инструмента и штампов
Отправьте STEP-модель и чертёж с указанием марки стали, твёрдости, класса полировки и количества. Каждый чертёж проверяется инженером.
- Расчёт простых вставок и штифтов в течение 6 часов
- Расчёт комплектов пуансонов и матриц в течение 3 дней
- без минимальной партии, принимаем заказы на отдельные вставки
- Прототипы отгружаются за 3–5 дней
- ±0.005 mm при фрезеровании, шлифовании, электроэрозионной резке
Смежные возможности







Готовы масштабировать проект?
Начните со стабильного процесса и контролируемого качества. Давайте обсудим ваш проект.








