


Прецизионное круглое шлифование на заказ
Круглое шлифование в DEK доводит валы, пальцы и отверстия до круглости и соосности ±0,005 мм после токарной обработки или фрезерования. Шлифование выполняется в том же заказе, поэтому детали не покидают цех.
-
±0.005 mm
Круглость
-
~1000 мм
Макс. размер детали
-
50+
Материалы
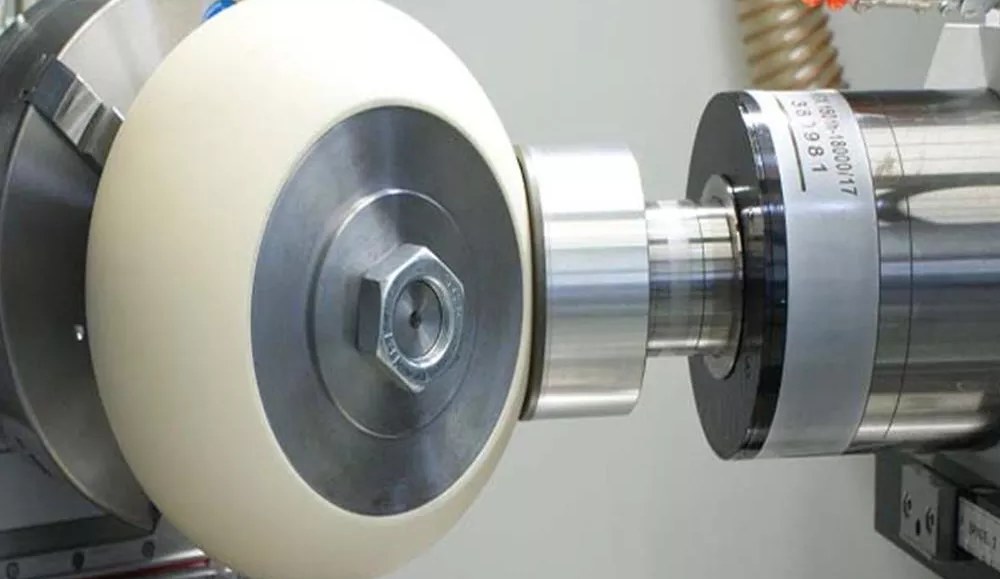

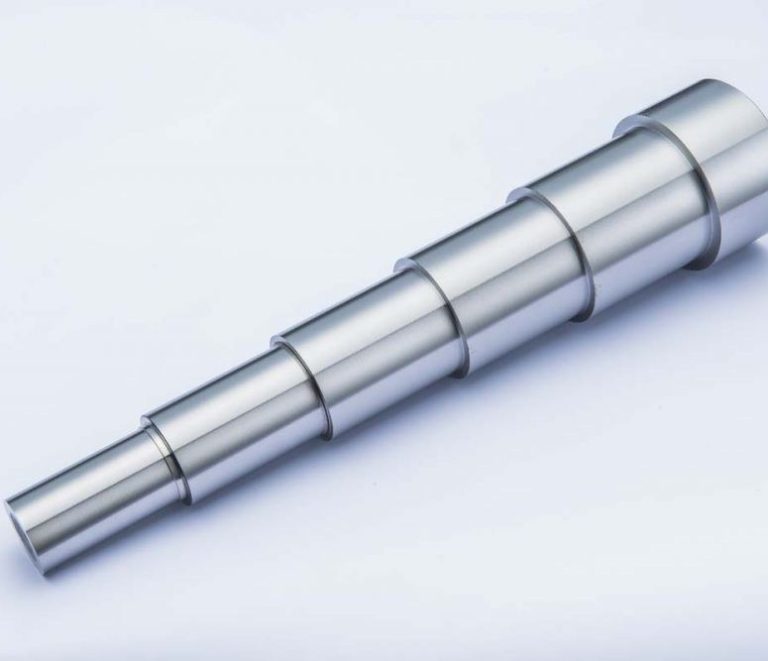
Прецизионное круглое шлифование после механообработки
При круглом шлифовании вращающийся абразивный круг с врезной или продольной подачей доводит диаметр детали типа тела вращения до окончательного размера, круглости и шероховатости. В нашем руководстве Что такое круглое шлифование разобраны выбор круга, правка и схемы наружного и внутреннего шлифования.
В DEK шлифование выполняется как финишная операция сразу после токарной обработки с ЧПУ и фрезерования с ЧПУ на наших линиях. Детали приходят почти в окончательный размер, шлифование снимает лишь небольшой припуск, и ради посадочного размера деталь не приходится отправлять стороннему подрядчику.
Преимущества шлифования в DEK
Шлифование — часть нашего производства на станках с ЧПУ, а не переданная на сторону операция со своим сроком и своим файлом качества.
-

Один заказ, один срок
Шлифование продолжает питающий его токарный или фрезерный заказ, поэтому рассчитывается в рамках одного срока, а не отслеживается как отдельная позиция.
-

Сертифицированная система качества
Сертификация ISO 9001, ISO 13485 и AS9100D, полученная через TUV, распространяется как на шлифованные элементы, так и на основную механообработку.
-

Полная прослеживаемость СМК
Каждый заказ проходит через IQC, IPQC, FAI, OQC, SPC и CAPA, обеспечивая единую запись контроля от токарной обработки до финального шлифования.
-

Без минимальной партии
Одна и та же линия обрабатывает и единичный прототип вала, и серийную партию корпусов, без минимального объёма заказа.

Собственный контроль на CMM
Шлифованные элементы проверяются на нашей собственной CMM, а не только основные операции механообработки. Единый набор баз переносится через токарную обработку, фрезерование и шлифование, поэтому соосность внутреннего и наружного диаметров проверяется без переустановки в другом цехе.


Возможности и допуски наружного и внутреннего шлифования
От наружных диаметров валов до внутренних отверстий и закалённой стали — вот что обеспечивает наша шлифовальная ячейка на критичных для посадки круглых деталях.
Сравнение: круглое шлифование, точение и бесцентровое шлифование
Выбирайте круглое шлифование, когда допуск, круглость или чистота не выдерживаются одной токарной обработкой; для крупносерийных валов без центровых отверстий лучше подходит бесцентровое шлифование.
| Criteria | Этот процессКруглое шлифование | Токарная обработка с ЧПУ | Бесцентровое шлифование |
|---|---|---|---|
| Оптимально для | Посадочные наружные и внутренние диаметры | Круглые детали близкие к конечному размеру | Крупносерийные валы |
| Элементы | Наружные и внутренние диаметры | Точение диаметров | Наружные диаметры |
| Типовой допуск | ±0.005 мм | Широкий конец стандартного диапазона | Подтверждается при расчёте |
| Базирование заготовки | Фиксированные центры | Наладка токарного станка | Опорный нож, без центров |
| Объём | От прототипа до серии | От прототипа до серии | Крупная серия |
| Когда выбирать | Посадка, круглость или чистота | Более свободные допуски | Центровые отверстия не нужны |
Шлифованные детали для любой отрасли
Предприятия аэрокосмической, медицинской, робототехнической и полупроводниковой отраслей заказывают шлифованные детали там, где одной токарной обработкой посадку не выдержать.
-

Телекоммуникации
-

Горнодобывающая отрасль
-

Военная и оборонная отрасль
-

Судостроение
-

Потребительские товары
-

Строительство
-

Сельское хозяйство
-

Дроны и БПЛА
-

Электроника
-

Автомобилестроение
-

Нефть и газ
-

Энергетика
-

Промышленное оборудование
-

Полупроводники
-

Робототехника
-

Медицина
-

Аэрокосмическая отрасль
-
 ТелекоммуникацииКомпоненты волноводов, корпуса фильтров и RF-корпуса из алюминия и медных сплавов, с серебряным или никелевым покрытием для проводимости.Подробнее
-
 Горнодобывающая отрасльПлиты износа, втулки, детали дробилок и гидравлические фитинги из закалённой легированной стали, бронзы и нержавеющей стали для условий пыли и вибрации.Подробнее
-
 Военная и оборонная отрасльОптические крепления, корпуса и направляющие для аксессуаров из алюминия, стали и титана с сертификатами на материал и отчётами FAI.Подробнее
-
 СудостроениеГребные валы, детали насосов и палубная оснастка из нержавеющей стали 316, бронзы и алюминиевой бронзы, выбранных в первую очередь за коррозионную стойкость.Подробнее
-
 Потребительские товарыРучки, рычаги, детали корпусов и аудиооборудование, где видна обработанная поверхность — анодирование, дробеструйная обработка или полировка по образцу.Подробнее
-
 СтроительствоКонструкционные кронштейны, анкерный крепёж и гидравлические фитинги из мягкой и легированной стали и алюминия с цинковым покрытием или порошковой окраской.Подробнее
-
 Сельское хозяйствоКорпуса редукторов, валы, корпуса форсунок опрыскивателей и крепления датчиков из чугуна, стали и нержавеющей стали для работы в условиях абразивного износа и влаги.Подробнее
-
 Дроны и БПЛАКрепления двигателей, рамы карданов и фитинги шасси из алюминия 7075, титана и магния для снижения веса без потери жёсткости.Подробнее
-
 ЭлектроникаКорпуса разъёмов, радиаторы, RF-экраны и прецизионные штифты из алюминия, латуни и меди, с допуском ±0.01 mm на контактных элементах.Подробнее
-
 АвтомобилестроениеКорпуса датчиков, корпуса клапанов и валы из алюминия, легированной стали 4140 и 4340, нержавеющей стали и латуни — от прототипов до мелких и средних серий.Подробнее
-
 Нефть и газКомпоненты клапанов, блоки коллекторов, детали скважинного инструмента и фланцы из 4140, 17-4 PH, дуплексной стали 2205 и Inconel, с требованиями по твёрдости.Подробнее
-
 ЭнергетикаКонцевые пластины аккумуляторов, шины, корпуса инверторов и фитинги топливных элементов из алюминия, меди и нержавеющей стали, обработанные плоско и без заусенцев.Подробнее
-
 Промышленное оборудованиеПластины захватов, крепления линейных направляющих, кулачковые ролики и рамы станков из алюминия и стали, с сохранением оснастки для повторных заказов.Подробнее
-
 ПолупроводникиКомпоненты камер, оснастка для обработки пластин и вакуумные фланцы из алюминия 6061, 316L, PEEK и Kovar, с кромками без заусенцев.Подробнее
-
 РобототехникаКорпуса шарниров, фланцы волновых передач и пальцы захватов из алюминия и закалённой стали, с 5-осевой обработкой за один установ.Подробнее
-
 МедицинаВалы приборов, рукоятки и канюли из нержавеющей стали 316L, титана и PEEK по ISO 13485, с прослеживаемостью партии в стандартной комплектации.Подробнее
-
 Аэрокосмическая отрасльНе критичные для полёта кронштейны, детали салона и фитинги по AS9100D из алюминия 7075, Ti-6Al-4V и Inconel 718, с FAI.Подробнее
Типичные шлифуемые детали и задачи
Круглое шлифование доводит вращающиеся и ответственные по посадке поверхности, которым нужны более жёсткие допуски, чем даёт одна токарная обработка.
-

Валы и шпиндели
Приводные и приборные валы и шпиндели шлифуются до окончательного наружного диаметра, чтобы посадочные места под подшипники и прессовые посадки держались надёжно.
-

Пальцы и ролики
Пальцы и ролики шлифуются после токарной обработки; алюминиевые валы и ролики сразу переходят к окончательной доводке наружного диаметра.
-

Отверстия и втулки
Внутренние диаметры втулок и корпусов доводятся под посадку вала, которая определяет работу узла.
-

Гильзы и корпуса клапанов
Отверстия золотниковых клапанов и гильзы шлифуются для надёжной работы уплотнения, при этом внутренний диаметр выдерживается соосно с ответным наружным диаметром.
-

Микроэлементы
Элементы деталей размером менее 10 мм выдерживаются с допуском ±0,003 мм и доводятся в рамках того же заказа, что и предшествующая механообработка.
-
Алюминиевые валы и ролики
Точение и фрезерование в рамках обработки алюминия на станках с ЧПУ, затем шлифование без повторного расчёта.
Типовые задачи, которые мы решаем
-
Коробление при термообработке
Закалка смещает отверстия и наружные диаметры; шлифование после термообработки инструментальной и легированной стали возвращает их к допуску по чертежу.
-
Соосность внутреннего и наружного диаметров
Подшипники работают точно только при совпадении внутреннего и наружного диаметров; один поставщик и единая база на всех этапах точения, фрезерования и шлифования упрощают выдерживание этого условия.
-
Отделка сверх возможностей точения
Когда шероховатость поверхности нельзя гарантировать фрезерованием или точением, шлифование снимает небольшой припуск для её достижения.
-
Отказ от повторного базирования
Шлифование на том же производстве, что и обработка на станках с ЧПУ, избавляет от передачи детали другому подрядчику и её повторного базирования.
Сертифицированное качество шлифованных деталей
Сертификация ISO 9001, ISO 13485 и AS9100D через TÜV, с контролем шлифованных элементов на CMM.
-
 AS9100D
Система менеджмента качества для аэрокосмической отрасли
-
 ISO 9001:2015
Стандарт системы менеджмента качества
-
 ISO 13485
Менеджмент качества медицинских изделий
Металлы для прецизионного круглого шлифования
Мы шлифуем те же металлы, которые обрабатываем, — из библиотеки более 50 металлов и инженерных пластиков.
Стали
Цветные металлы
Нужно отшлифовать другой сплав или закалённую деталь? Пришлите нам ваш чертёж.
Все металлыКак заказать шлифованные детали
Частые вопросы о круглом шлифовании
Краткие ответы о процессе, типах шлифовальных станков и о том, когда шлифование стоит указывать в заказе.
Запросить расчёт круглого шлифования
Пришлите чертёж и CAD-файл с допусками, базами и примечаниями о термообработке. Мы рассчитаем шлифование вместе с механообработкой остальной части детали.
- Единый срок изготовления для механообработки и шлифования
- Единый протокол контроля, измерение шлифованных элементов на CMM
- Круглость и соосность ±0,005 мм
- Без минимальной партии, от одного прототипа вала
- Сертификаты ISO 9001, ISO 13485, AS9100D
Смежные возможности







Готовы масштабировать проект?
Начните со стабильного процесса и контролируемого качества. Давайте обсудим ваш проект.








