


Токарная обработка с ЧПУ: базовое руководство по процессу
АВТОР
Bing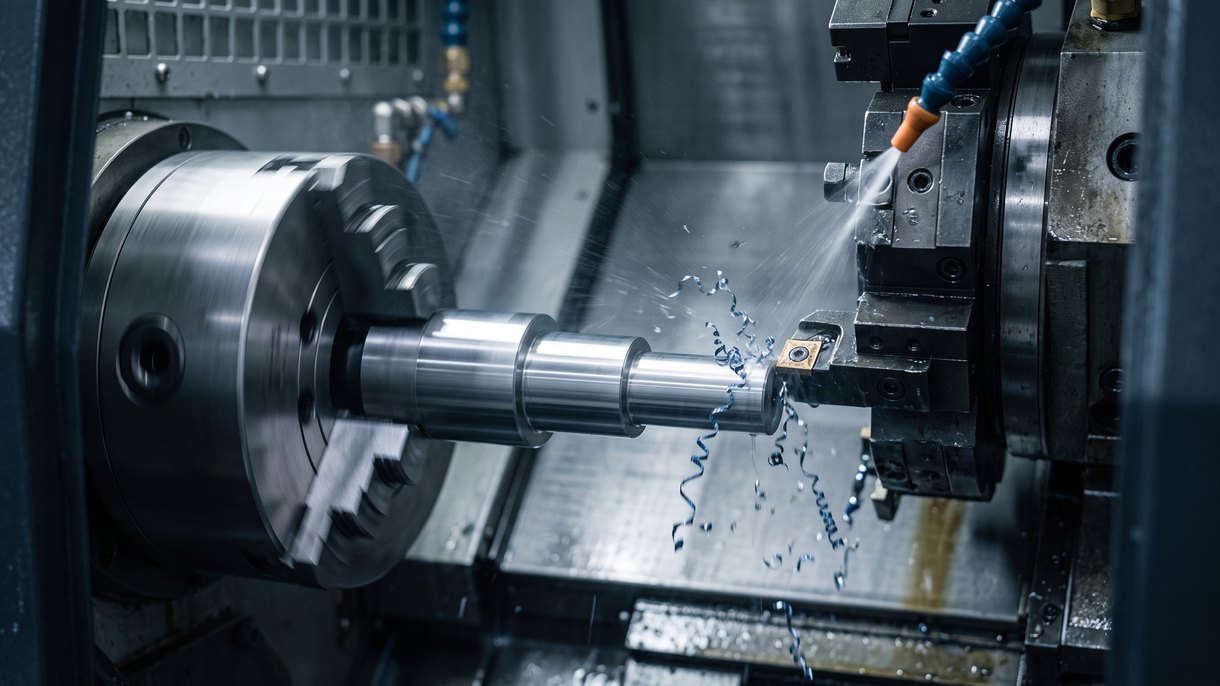
Что такое токарная обработка с ЧПУ?
Токарная обработка с ЧПУ — это процесс субтрактивной механообработки, при котором материал снимается с вращающейся заготовки, придавая ей цилиндрическую или иную осесимметричную форму. Режущий инструмент (неподвижный или перемещаемый по управляемой траектории) контактирует с вращающейся заготовкой и срезает материал до достижения готового профиля. Процесс выполняется на токарном станке с ЧПУ или токарном обрабатывающем центре, где компьютерная программа управляет положением инструмента, скоростью и подачей вместо оператора, вращающего маховики вручную.
Поскольку вращается заготовка, а не инструмент, токарная обработка естественно подходит для деталей типа тел вращения: валы, штифты, втулки, дистанционные стойки и резьбовые фитинги изготавливают из пруткового проката, зажатого в патроне токарного станка.
Как работает токарная обработка с ЧПУ?
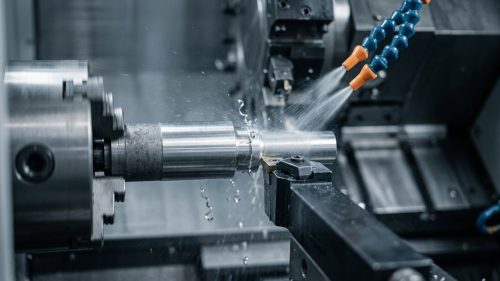
Заготовка зажимается в патроне, закреплённом на шпинделе станка, который вращает её с заданной программой скоростью. Режущий инструмент, установленный в револьверной головке, перемещается по двум основным осям: Z (параллельно шпинделю, отвечает за длину) и X (перпендикулярно шпинделю, отвечает за диаметр), следуя траектории, заданной в программе ЧПУ. По мере врезания во вращающуюся заготовку инструмент снимает материал тонкими слоями, пока деталь не достигнет запрограммированных размеров. Поскольку каждым перемещением управляет компьютер, одна и та же траектория инструмента в точности повторяется на протяжении всей серии, а роль оператора сводится к загрузке заготовок и контролю первых деталей.
Токарная обработка с ЧПУ, фрезерование и универсальный токарный станок: в чём разница
Станок — это токарный станок; токарная обработка с ЧПУ — это автоматизированный процесс, выполняемый на нём. На ручном токарном станке оператор вращает маховики, перемещая режущий инструмент и задавая глубину резания: процесс, зависящий от квалификации, где стабильность от детали к детали определяется оператором. Токарная обработка с ЧПУ заменяет эти маховики сервоприводными осями, управляемыми программой, поэтому первая и тысячная детали получаются одинаковыми.
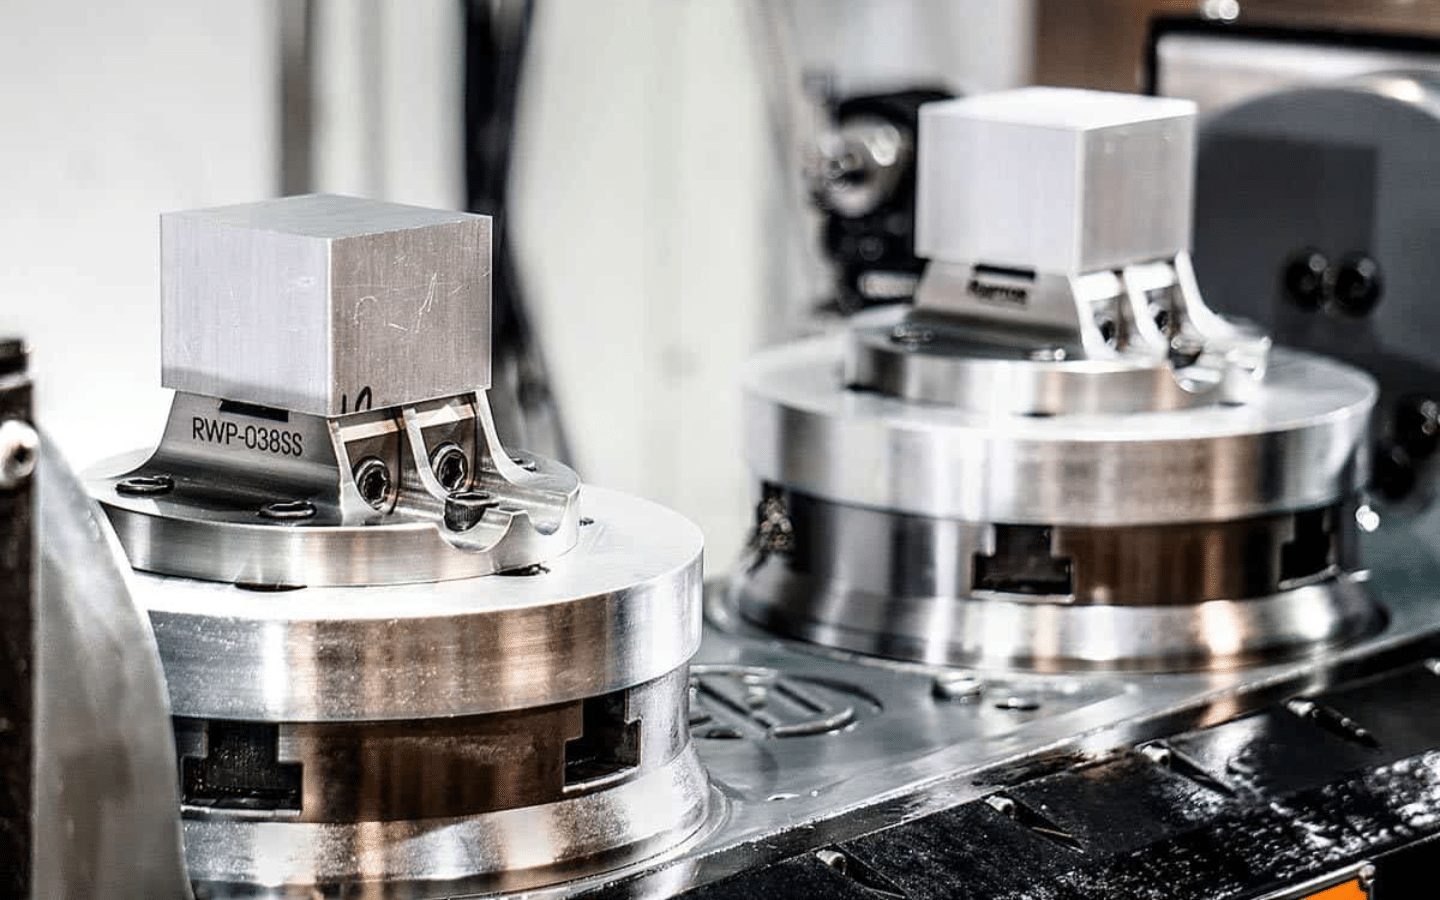
Разница между токарной обработкой и фрезерованием определяется тем, что движется. При токарной обработке вращается заготовка, а инструмент остаётся преимущественно неподвижным, что подходит для круглой, цилиндрической или конической геометрии. При фрезеровании вращается инструмент, а заготовка остаётся неподвижной или перемещается по ограниченным осям, что подходит для плоских поверхностей, карманов, пазов и нерегулярных форм, не являющихся круглыми. Многие токарные центры теперь оснащаются ограниченными возможностями фрезерования, позволяя цеху выполнить плоскую поверхность или поперечное отверстие в круглой детали без второй установки; именно это разделение — круглое против всего остального — и есть разница между фрезерованием с ЧПУ и токарной обработкой с ЧПУ на практике.
Типовые операции токарной обработки с ЧПУ
Одна токарная установка обычно позволяет совместить несколько из этих операций без перемещения детали на другой станок:
- Подрезка торца: срезание плоской поверхности на торце вращающейся заготовки.
- Наружное точение: уменьшение наружного диаметра по длине детали.
- Нарезание резьбы: нарезание винтовых канавок для винтов, фитингов или крепежа.
- Проточка канавок и отрезка: прорезание узких углублений или отрезание готовой детали от оставшегося пруткового проката.
- Накатка: вдавливание текстурированного рисунка в поверхность для лучшего сцепления.
- Растачивание: увеличение или чистовое оформление существующего внутреннего отверстия резцом.
Сверление часто выполняется на том же станке, чтобы открыть отверстие перед растачиванием или нарезанием резьбы, хотя это и отдельная операция резания сама по себе.
Токарные автоматы швейцарского типа и патронные станки: допуски, шероховатость и предельные размеры
Большинство точеных деталей охватываются двумя архитектурами станков, и выбор определяется главным образом диаметром и отношением длины к диаметру (L:D).
Токарная обработка швейцарского типа подаёт прутковый прокат через направляющую втулку, расположенную непосредственно рядом с режущим инструментом, поддерживая материал почти по всей его длине. Такая поддержка позволяет швейцарским станкам выдерживать жёсткие допуски на малодиаметральных, длинных и тонких деталях с отношением L:D, значительно превышающим то, что может выдержать установка без поддержки без вибрации или прогиба. Это стандартный выбор для контактных штифтов, небольших валов и других длинных, тонких высокоточных компонентов; Токарная обработка швейцарского типа с ЧПУ изначально построена вокруг такой схемы с направляющей втулкой.
Патронная (с фиксированным шпинделем) токарная обработка заготовка зажимается в патроне без направляющей втулки по всей длине. Это позволяет обрабатывать прутки большего диаметра, но неподдерживаемая длина ограничена относительно диаметра; детали с высоким соотношением L:D становятся склонны к прогибу, вибрации и конусности, если не добавить заднюю бабку или люнет. Настройки с патроном — стандартный вариант для более коротких деталей большего диаметра: фланцев, ступиц, крупных втулок и корпусов.
Если деталь имеет малый диаметр и большую длину относительно этого диаметра, токарная обработка швейцарского типа обычно является более точным решением. Короткие детали большего диаметра лучше подходят для токарного станка с патроном.
| Параметр | Типовой диапазон |
|---|---|
| Общий допуск токарной обработки с ЧПУ | обычно ±0.02–0.05 mm; до ±0.005 mm на стандартных работах DEK |
| Микропрецизионные детали (менее 10 mm) | до ±0.003 mm при токарной обработке швейцарского типа на DEK |
| Шероховатость поверхности после точения (Ra) | 0.8–3.2 μm; тоньше при лёгком финишном проходе |
| Диаметр прутка при токарной обработке швейцарского типа | примерно до 32 mm (1.25 in) |
| Диаметр детали на станке с патроном/фиксированным шпинделем | примерно до 1000 mm при возможностях DEK для крупных деталей |
| Соотношение L:D, швейцарский тип (с поддержкой направляющей втулки) | примерно до 20:1 |
| Соотношение L:D, патрон (без поддержки) | обычно 4:1–6:1 без задней бабки или люнета |
Материалы для токарной обработки с ЧПУ
Токарная обработка с ЧПУ подходит для большинства металлов и инженерных пластиков, используемых в серийных деталях. К распространённым металлам относятся алюминий, нержавеющая сталь, латунь и титан, а также более твёрдые сплавы, такие как Inconel, где выбор инструмента и скорость резания требуют корректировки под твёрдость материала. Обрабатываемые пластики (PEEK, PTFE, Delrin и аналогичные инженерные полимеры) также регулярно точатся, когда деталь должна быть лёгкой, химически стойкой или непроводящей.
Ограничения токарной обработки с ЧПУ
Точение подходит не для каждой круглой детали и не лишено собственных видов отказов:
- Тонкие стенки деформируются под действием силы резания и давления зажима патрона, из-за чего после снятия с патрона деталь может получиться некруглой. Для тонкостенных деталей часто требуются мягкие кулачки или дополнительная поддержка вместо стандартного трёхкулачкового патрона.
- Глубокие отверстия теряют точность по мере того, как расточная оправка уходит глубже в отверстие и теряет жёсткость, что приводит к вибрации и конусности на готовом диаметре. Очень глубокие отверстия малого диаметра лучше обрабатывать методом глубокого сверления, который использует длинный инструмент с поддержкой, рассчитанный на такой вылет.
- Стоимость наладки на единичные детали не уменьшается с количеством; программирование, выбор инструмента и оснастка занимают одинаковое время независимо от того, изготавливаете вы одну деталь или тысячу. Именно из-за этих накладных расходов точение наиболее экономично, когда они распределяются на партию, а не на один прототип.
- Некруглая геометрия (плоские поверхности, отверстия вне оси или асимметричные карманы) требует добавления фрезерных операций к токарной наладке или отдельного этапа фрезерования.
Если ваша деталь близка к одному из этих ограничений (тонкие стенки, глубокое отверстие или единичный прототип) пришлите нам чертёж и мы подтвердим, подходит ли точение или лучше подойдёт другой подход.
Подходит ли токарная обработка с ЧПУ для вашей детали?
Если деталь цилиндрическая или осесимметричная (вал, палец, втулка, стойка или резьбовой фитинг), токарная обработка с ЧПУ обычно является правильным процессом для начала. Детали, которым нужны плоские поверхности, карманы или элементы вне оси, обычно требуют фрезерования или токарно-фрезерной наладки, объединяющей оба процесса в одной операции.
DEK выполняет прецизионную токарную обработку с ЧПУ, включая токарную обработку швейцарского типа для меньших компонентов с более жёсткими допусками, с допусками до ±0.005 mm на стандартных работах и до ±0.003 mm на деталях менее 10 mm. Когда вы знаете геометрию и материал, наши услуги прецизионной токарной обработки с ЧПУ позволяют рассчитать деталь напрямую, а факторы стоимости токарной обработки с ЧПУ задают ожидания по цене до отправки чертежа.
Часто задаваемые вопросы
Что такое токарная обработка с ЧПУ?
Токарная обработка с ЧПУ — это процесс механообработки, при котором режущий инструмент с компьютерным управлением снимает материал с вращающейся заготовки, придавая ей цилиндрическую или осесимметричную форму. Она выполняется на токарном станке с ЧПУ или токарном обрабатывающем центре, а не на станке с ручным управлением.
Сложна ли токарная обработка с ЧПУ?
Настройка траектории инструмента, оснастки и режимов резания требует реальных знаний в области механообработки — это квалифицированная работа. Но как только программа отлажена, автоматика станка с ЧПУ выполняет резание одинаково каждый раз, поэтому получение стабильных деталей в партии требует гораздо меньше усилий, чем при ручной работе.
Токарная обработка с ЧПУ и токарный станок — это одно и то же?
Нет: токарный станок — это оборудование, а точение — процесс, выполняемый на нём. На ручном токарном станке оператор перемещает режущий инструмент вручную; токарная обработка с ЧПУ автоматизирует то же самое резание с помощью компьютерной программы и осей с сервоприводами.
Какие недостатки у токарной обработки с ЧПУ?
Точение основано на телах вращения, поэтому оно не подходит для деталей с плоскими поверхностями, неосевыми отверстиями или сложными многогранными элементами — для них обычно требуется фрезерование или токарно-фрезерная/5-осевая обработка. Тонкие стенки, глубокие расточки и разовые затраты на наладку — другие распространённые ограничения, которые нужно учитывать.
Свяжитесь с нашей командой и пришлите чертёж, материал и требования к допускам для расчёта стоимости.
АВТОР
Bing manages daily production, covering scheduling, workflow coordination, and shop-floor control. He has strong experience in machining processes, tooling, and practical problem-solving. In his free time, he likes outdoor exploration and adventure trips.
Похожие статьи
-
 303 или 304 нержавеющая сталь: в чём разница
-
 Руководство по шлицевым валам
-
 Цинкование и никелирование: в чём разница?
-
 Цековка и зенковка отверстий: ключевые различия
-
 Посадка с натягом и посадка с зазором: в чём разница?
-
 Руководство по гребному валу
-
 Полное руководство по винтовому валу
-
 Полное руководство по покрытию DLC (алмазоподобное покрытие)
-
 Покрытие Alodine (химическая плёнка): подробное руководство по хроматному конверсионному покрытию

Готовы масштабировать проект?
Начните со стабильного процесса и контролируемого качества. Давайте обсудим ваш проект.








