


Изготовление ручек и рукояток на заказ
Изготовление ручек и рукояток на заказ: точение и фрезерование с отверстиями по H7 и размерами ±0.005 mm. Без минимальной партии, прототипы за 3–5 дней, накатка выполнена точно по отверстию.
-
H7
Посадка отверстия
-
3–5 дней
Прототипы
-
±0.003 mm
Швейцарские элементы
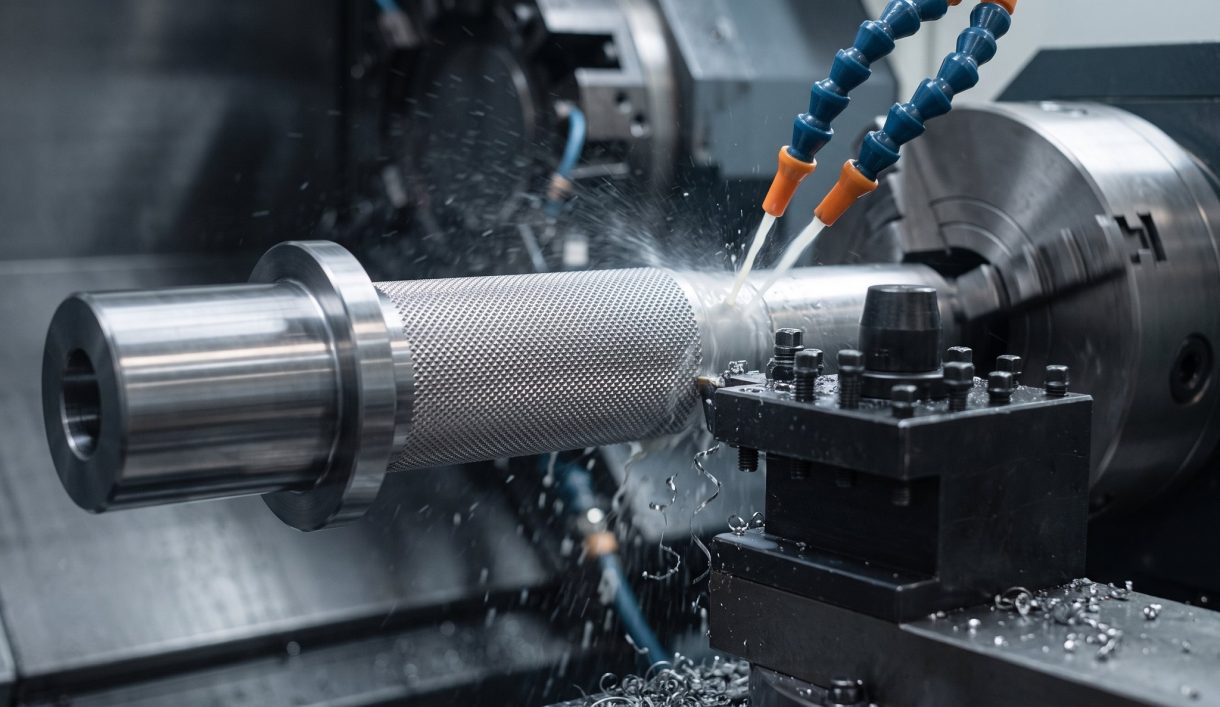

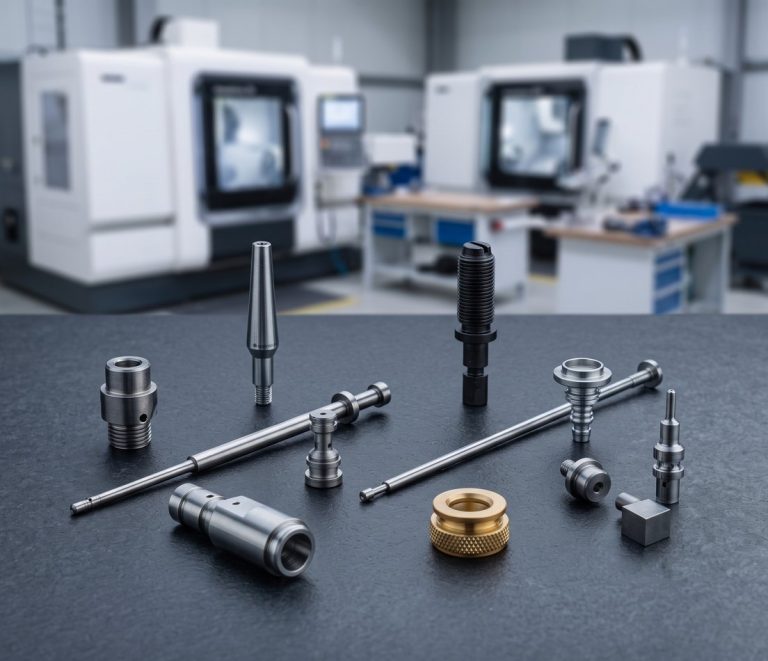
Изготовление ручек и рукояток на заказ и обработанная крепёжная фурнитура
DEK обрабатывает ручки управления и приборов, накатанные барашковые ручки, маховики, T-образные рукоятки, L-образные рукоятки и ручки-скобы из алюминия 6061 и 7075, латуни, нержавеющей стали 303 и 316, титана и Тефлон.
Это детали, которых касается пользователь, поэтому спецификация — наполовину функция, наполовину тактильное ощущение: посадка отверстия, зажим установочным винтом или цангой, шаг накатки, радиусы кромок и долговечное покрытие. Они представлены в нашем каталог деталей, обработанных на станках с ЧПУ на заказ , с токарной обработке швейцарского типа элементами до ±0.003 mm.
Типы ручек и рукояток, которые мы обрабатываем
Ручки, рукоятки и соответствующая фурнитура, точеные и фрезерованные из прутков алюминия, латуни, нержавеющей стали, титана и Delrin.
-
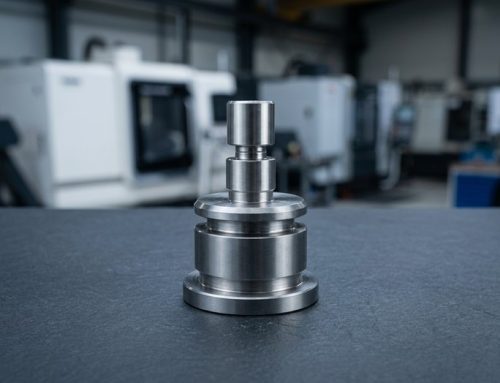 Ручки управления на заказУказательные, с юбкой и лимбовые ручки для переключателей, энкодеров и потенциометров.
-
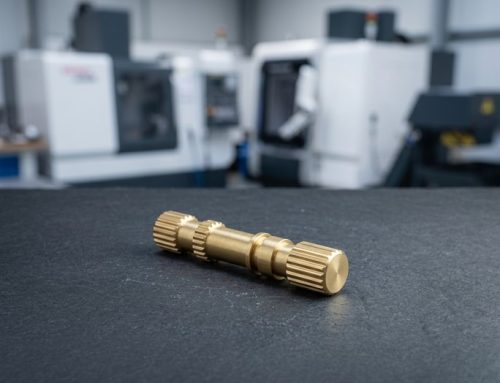 Накатанные ручки, точеные с ЧПУПрямая, ромбическая или винтовая накатка, гладкие или с резьбовой шпилькой.
-
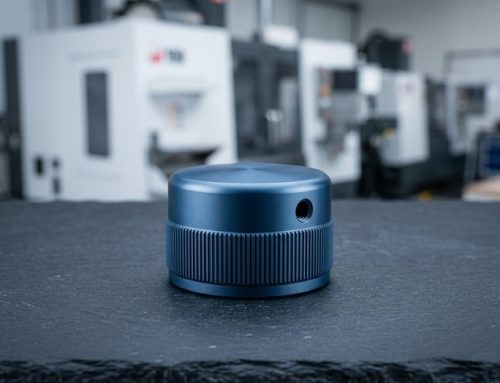 Фрезерованные алюминиевые ручкиРучки для аудио, приборов, камер и лабораторного оборудования, анодированные в цвет.
-
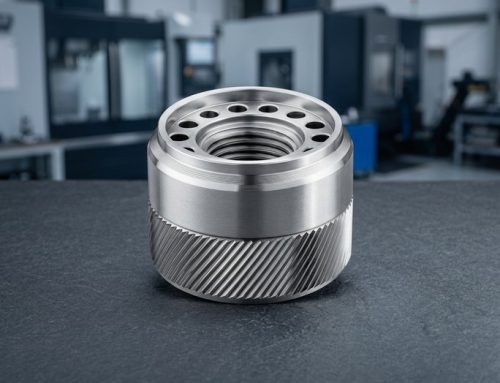 Маховики и барашковые колёсаКолёса и регулировочные лимбы с гравированными или лазерно-маркированными делениями.
-
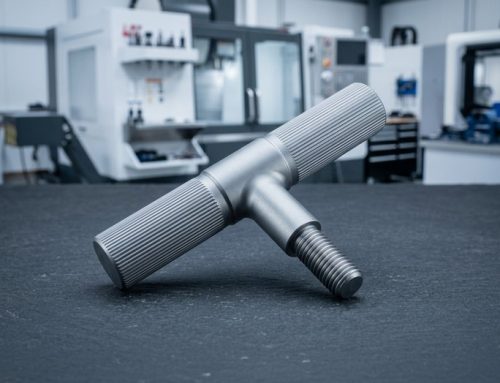 T-образные и L-образные рукояткиT-образные, L-образные и рычажные рукоятки для зажимов, клапанов и защёлок.
-
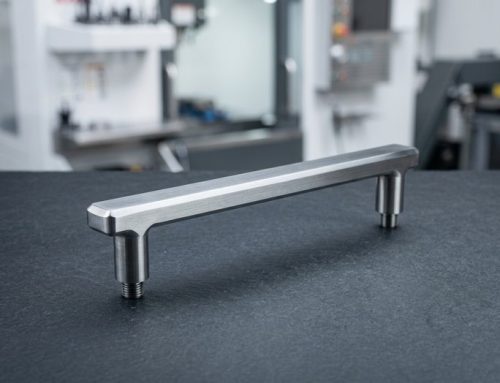 Ручки-скобы и стоечные ручкиРучки-скобы, стержневые ручки и стоечные ручки для корпусов и кейсов.
-
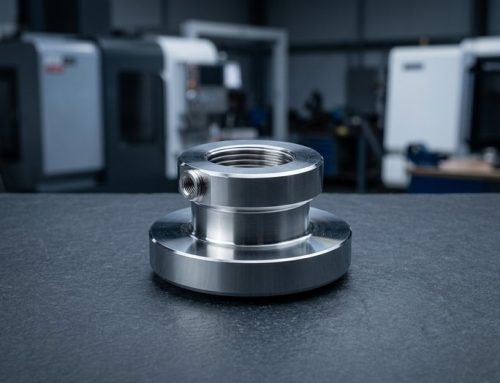 Соответствующая обработанная фурнитураБарашковые винты, ножки, безе́ли, торцевые заглушки и втулки в комплект к ручкам.


Материалы, процессы и допуски для ручек
Как мы точим, фрезеруем и отделываем ручки и рукоятки: материалы, станки, выдерживаемые характеристики и покрытия.
Советы по проектированию заказных головок и ручек
Пять правил, которые определяют, как головка садится на вал, ложится в руку и сохраняет цвет после анодирования.
-

Задайте посадку на вал
Укажите диаметр вала, глубину D-лыски, длину и способ фиксации; «отверстие 6 мм» без лыски или положения установочного винта оставляет посадку неопределённой.
-

Подберите шаг накатки под размер
Используйте ромбическую накатку 0.8 мм на головках 10–25 мм и 1.0–1.2 мм на более крупных. См. накатка и шлицы.
-

Скруглите все захватываемые кромки
Добавьте радиус кромки 0.5–1.0 мм на захватываемых кромках; острая анодированная кромка ощущается как лезвие и скалывается.
-

Учтите прирост при анодировании
Анодирование добавляет 10–15 µm на поверхность и затемняет накатку; если важен цвет, утвердите образец до производства.
-

Соблюдайте стенку отверстия 2 мм
Держите стенку между отверстием и наружным диаметром не менее 2 мм в алюминии, чтобы момент установочного винта не деформировал головку.
Что указывать на чертеже
-
Вал и фиксация
Диаметр вала и D-лыска, затем установочный винт (M2–M6), цанга или прессовая посадка; отверстие выполняем по H7.
-
Тип накатки
Прямая, ромбическая или винтовая по DIN 82, с шагом от 0.5 до 1.6 мм и диаметром, на котором она выполняется.
-
Отделка и цвет
Дробеструйная, цветное анодирование или полирование, а также лазерная маркировка; можем утвердить цветной образец до запуска партии.
-
Количество и размер партии
От одного прототипа без минимальной партии до согласованного производственного комплекта головок, ручек и винтов-барашков, отгружаемых вместе.
Применение и отрасли
Механообработка заказных ручек и головок для производителей аудиотехники, фототехники и приборов, передних панелей электроники и стоечных ручек, а также автоклавируемых медицинских головок.
-

Телекоммуникации
-

Горнодобывающая отрасль
-

Военная и оборонная отрасль
-

Судостроение
-

Потребительские товары
-

Строительство
-

Сельское хозяйство
-

Дроны и БПЛА
-

Электроника
-

Автомобилестроение
-

Нефть и газ
-

Энергетика
-

Промышленное оборудование
-

Полупроводники
-

Робототехника
-

Медицина
-

Аэрокосмическая отрасль
-
 ТелекоммуникацииКомпоненты волноводов, корпуса фильтров и RF-корпуса из алюминия и медных сплавов, с серебряным или никелевым покрытием для проводимости.Подробнее
-
 Горнодобывающая отрасльПлиты износа, втулки, детали дробилок и гидравлические фитинги из закалённой легированной стали, бронзы и нержавеющей стали для условий пыли и вибрации.Подробнее
-
 Военная и оборонная отрасльОптические крепления, корпуса и направляющие для аксессуаров из алюминия, стали и титана с сертификатами на материал и отчётами FAI.Подробнее
-
 СудостроениеГребные валы, детали насосов и палубная оснастка из нержавеющей стали 316, бронзы и алюминиевой бронзы, выбранных в первую очередь за коррозионную стойкость.Подробнее
-
 Потребительские товарыРучки, рычаги, детали корпусов и аудиооборудование, где видна обработанная поверхность — анодирование, дробеструйная обработка или полировка по образцу.Подробнее
-
 СтроительствоКонструкционные кронштейны, анкерный крепёж и гидравлические фитинги из мягкой и легированной стали и алюминия с цинковым покрытием или порошковой окраской.Подробнее
-
 Сельское хозяйствоКорпуса редукторов, валы, корпуса форсунок опрыскивателей и крепления датчиков из чугуна, стали и нержавеющей стали для работы в условиях абразивного износа и влаги.Подробнее
-
 Дроны и БПЛАКрепления двигателей, рамы карданов и фитинги шасси из алюминия 7075, титана и магния для снижения веса без потери жёсткости.Подробнее
-
 ЭлектроникаКорпуса разъёмов, радиаторы, RF-экраны и прецизионные штифты из алюминия, латуни и меди, с допуском ±0.01 mm на контактных элементах.Подробнее
-
 АвтомобилестроениеКорпуса датчиков, корпуса клапанов и валы из алюминия, легированной стали 4140 и 4340, нержавеющей стали и латуни — от прототипов до мелких и средних серий.Подробнее
-
 Нефть и газКомпоненты клапанов, блоки коллекторов, детали скважинного инструмента и фланцы из 4140, 17-4 PH, дуплексной стали 2205 и Inconel, с требованиями по твёрдости.Подробнее
-
 ЭнергетикаКонцевые пластины аккумуляторов, шины, корпуса инверторов и фитинги топливных элементов из алюминия, меди и нержавеющей стали, обработанные плоско и без заусенцев.Подробнее
-
 Промышленное оборудованиеПластины захватов, крепления линейных направляющих, кулачковые ролики и рамы станков из алюминия и стали, с сохранением оснастки для повторных заказов.Подробнее
-
 ПолупроводникиКомпоненты камер, оснастка для обработки пластин и вакуумные фланцы из алюминия 6061, 316L, PEEK и Kovar, с кромками без заусенцев.Подробнее
-
 РобототехникаКорпуса шарниров, фланцы волновых передач и пальцы захватов из алюминия и закалённой стали, с 5-осевой обработкой за один установ.Подробнее
-
 МедицинаВалы приборов, рукоятки и канюли из нержавеющей стали 316L, титана и PEEK по ISO 13485, с прослеживаемостью партии в стандартной комплектации.Подробнее
-
 Аэрокосмическая отрасльНе критичные для полёта кронштейны, детали салона и фитинги по AS9100D из алюминия 7075, Ti-6Al-4V и Inconel 718, с FAI.Подробнее
Почему DEK для обработанных алюминиевых ручек
Декоративные детали от производства, ориентированного на точность, где все процессы для комплекта выполняются под одной крышей.
-

Накатка, соосная отверстию
Накатка и отверстие обрабатываются за один установ на токарном станке, поэтому рисунок идёт точно по валу с биением наружного диаметра относительно отверстия 0.02 mm.
-

Согласованные цвета анодирования
Цвета анодирования сверяются с утверждённым образцом, и каждая партия фотографируется перед отгрузкой.
-

Процессы на собственном производстве
Токарная обработка, токарная обработка швейцарского типа, фрезерование, дробеструйная обработка, анодирование и лазерная маркировка выполняются на собственном производстве, поэтому ручки, рукоятки и винты с накаткой отгружаются вместе.
-

Сертифицированное качество
Ручки и рукоятки изготавливаются в рамках систем качества, сертифицированных по ISO 9001:2015, ISO 13485 и AS9100D, включая медицинские ручки.

Расчёты с проверкой инженером
Каждый расчёт проверяет инженер: он сверяет посадку на вал, тип накатки и отделку и возвращает цену в течение 6 часов, без минимальной партии и с прототипами за 3–5 дней.
Сертифицированное качество для каждой ручки
Ручки и рукоятки изготавливаются в соответствии с ISO 9001:2015, ISO 13485 и AS9100D.
-
 СМК, проверенная TÜV, с IQC, IPQC, FAI, OQC, SPC и CAPA по каждому заказу.
Система менеджмента качества для аэрокосмической отрасли
-
 Система менеджмента качества аэрокосмической отрасли
Стандарт системы менеджмента качества
-
 Стандарт системы менеджмента качества
Менеджмент качества медицинских изделий
Материалы и отделка для ручек и рукояток
Металлы, пластики и отделка, которые мы применяем для ручек и рукояток, — каждый на деталях, которые мы обрабатываем.
Металлы
Финишная обработка поверхности
Инженерные пластики
Нужен другой сплав или отделка? Спросите наших инженеров.
Смотреть всеЧасто задаваемые вопросы
Посадки на вал, рисунки накатки и цвета анодирования для индивидуальных ручек.
Запросить расчёт на изготовление индивидуальных ручек
Отправьте чертёж или модель с параметрами вала, типом накатки, отделкой и цветом, а также количеством. Расчёты, проверенные инженером, предоставляются в течение 6 часов.
- без минимальной партии, прототипы за 3–5 дней
- Отверстия с допуском H7, ±0.005 mm для металла
- Образец цвета утверждается до производства
- Каждая партия фотографируется перед отгрузкой
Смежные возможности







Готовы масштабировать проект?
Начните со стабильного процесса и контролируемого качества. Давайте обсудим ваш проект.








