


Изготовление коллекторов на заказ
Обработка коллекторов с позиционированием каналов ±0.05 mm, поперечные каналы сверлятся в соотношении 20:1, а порты нарезаются под SAE ORB, BSPP, NPT и ISO 6149. Без минимальной партии; прототипы отгружаются за 3–5 дней.
-
±0.05 мм
Позиционирование каналов
-
20:1
Глубина каналов
-
3–5 дней
Срок изготовления прототипа
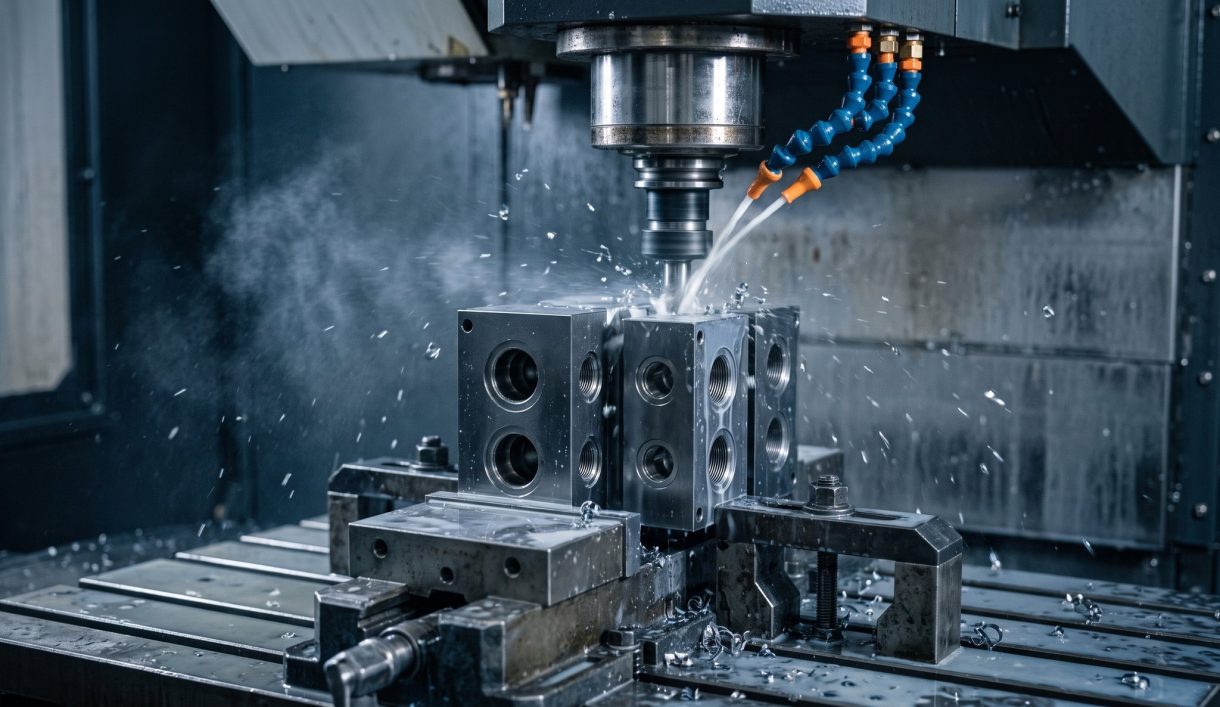

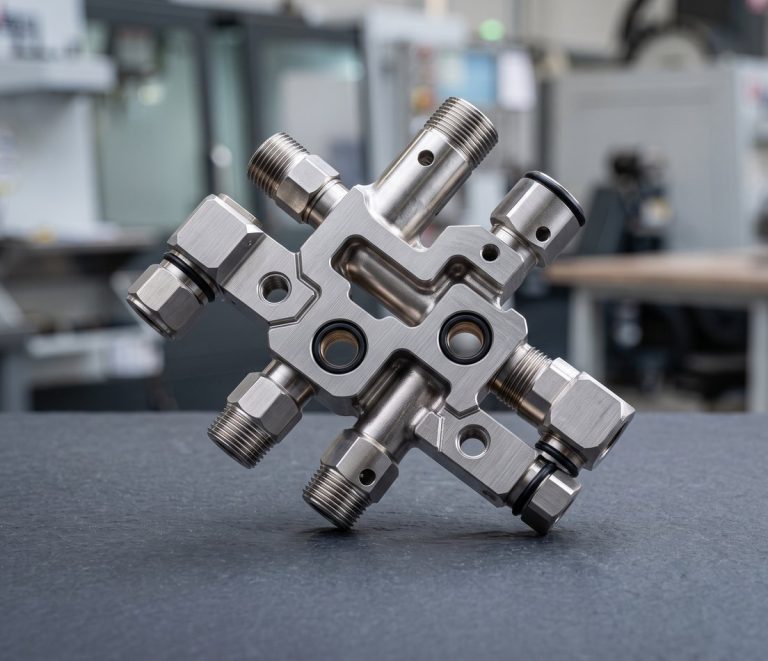
Обработка гидравлических коллекторов и гидроблоков
DEK обрабатывает гидравлические клапанные коллекторы, пневматические коллекторы, блоки распределения охлаждающей жидкости и рабочих жидкостей, а также газовые коллекторы из 6061 и алюминия 6082, нержавеющей стали 304/316 и высокопрочного чугуна.
Коллектор — это блок из пересекающихся отверстий, поэтому важны позиционирование каналов, толщина стенки между каналами, качество резьбы портов и удаление заусенцев в местах пересечений. Длинные каналы выполняются глубоким сверлением методом глубоком сверлении. Коллекторы входят в наш каталог каталог деталей, обработанных на станках с ЧПУ на заказ .
Типы коллекторов, которые мы обрабатываем
Гидравлические, пневматические коллекторы, коллекторы охлаждающей жидкости, рабочих жидкостей и газовые коллекторы, обрабатываемые из цельных блоков алюминия, нержавеющей стали, чугуна, латуни или PEEK.
-
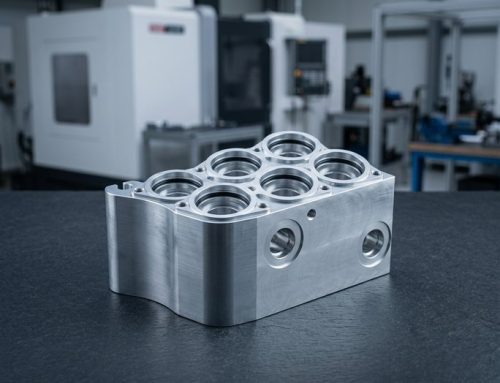 Гидравлические коллекторные блокиГнёзда картриджных клапанов фрезеруются по спецификации формообразующего инструмента производителя клапанов.
-
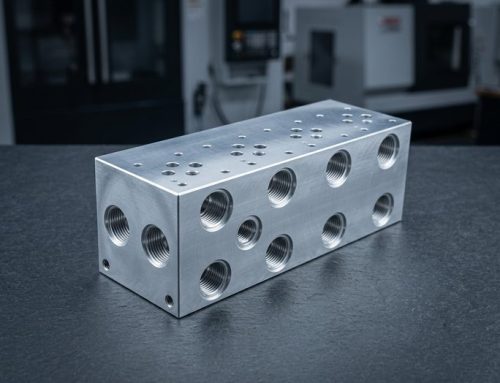 Плиты-основания и сэндвич-коллекторыКлапанные схемы по ISO 4401 (CETOP 3/5, D03/D05) для стыкуемых клапанов.
-
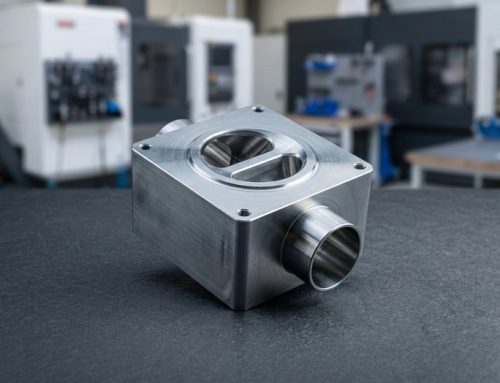 Пневматические коллекторные блоки с ЧПУДля островков электромагнитных клапанов, захватов и оснастки на конце манипулятора.
-
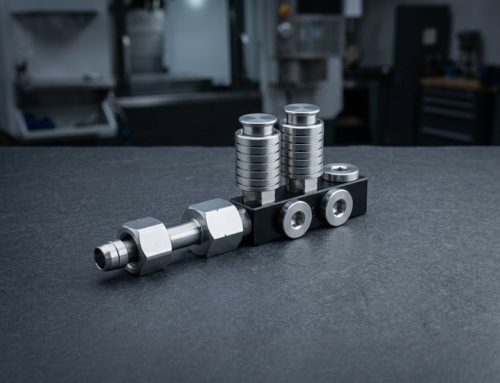 Коллекторы охлаждающей жидкости и термоколлекторыРаспределение охлаждающей жидкости для станков, лазеров и аккумуляторных батарей.
-
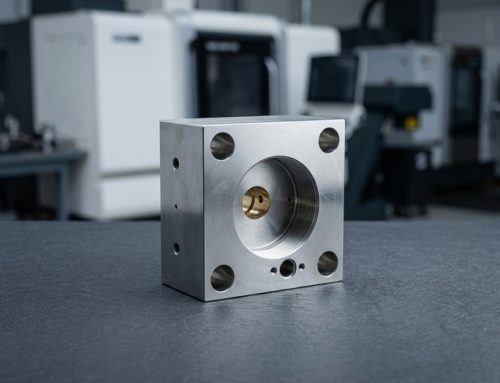 Блок коллектора рабочих жидкостейДля аналитических, медицинских и дозирующих приборов из 316L, PEEK или Delrin.
-
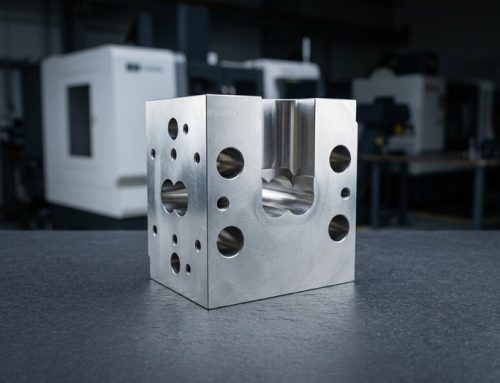 Газораспределительные коллекторыГазовые коллекторы и коллекторы проб, включая детали высокой чистоты для полупроводникового оборудования.


Материалы, процессы и характеристики коллекторов
От выбора материала до стандартов портов и испытаний давлением — характеристики, определяющие обработанный коллекторный блок.
Рекомендации по проектированию заказных коллекторов
Стоимость и надёжность коллектора определяются на чертеже: доступ для сверления, толщина стенок, тип присоединений и требования к чистоте.
-

Прямые каналы, доступные для сверления
Сверлите каждый канал прямо с наружной грани и заглушайте вход пробкой SAE; избегайте недоступных наклонных или глухих пересечений.
-

Стенка между каналами
Выдерживайте 2 mm стенки между каналами в алюминии при 210 бар, 3 mm до полости; увод сверла на глубине свыше 20:1 съедает тонкие стенки.
-

Предпочитайте присоединения ORB или BSPP
Выбирайте SAE ORB или BSPP вместо NPT: конические резьбы NPT герметизируются за счёт деформации, и в алюминии добиться герметичности сложнее.
-

Укажите код полости
Указывайте код полости производителя клапана (например, Sun T-11A), чтобы мы использовали соответствующий формообразующий инструмент, а не интерпретировали профиль.
Что указывать на чертеже
-
Удаление заусенцев и чистота
Явно указывайте удаление заусенцев в пересечениях, а также промывку и установку заглушек; и то и другое — контрольные точки в маршрутном листе, а не допущения.
-
Рабочее давление
Указывайте рабочее давление, чтобы минимальная стенка 2 mm проверялась при анализе чертежа и выбирался материал (алюминий до 210 бар, чугун выше).
-
Условия испытания давлением
Указывайте на чертеже испытательное давление, среду и время выдержки; тогда гидростатическое испытание при 1,5× рабочего давления, до 350 бар, включается в цену.
-
Обозначения присоединений
Указывайте стандарт каждого присоединения (SAE J1926 ORB, ISO 1179 BSPP, ISO 6149, NPT) и любую присоединительную схему клапана ISO 4401 в модели STEP и на чертеже.
Применение и отрасли
Механообработка гидравлических коллекторов для сельскохозяйственной и строительной техники, клапанных островов автоматизации, газовых коллекторов для полупроводников и устьевых блоков для нефтегазовой отрасли.
-

Телекоммуникации
-

Горнодобывающая отрасль
-

Военная и оборонная отрасль
-

Судостроение
-

Потребительские товары
-

Строительство
-

Сельское хозяйство
-

Дроны и БПЛА
-

Электроника
-

Автомобилестроение
-

Нефть и газ
-

Энергетика
-

Промышленное оборудование
-

Полупроводники
-

Робототехника
-

Медицина
-

Аэрокосмическая отрасль
-
 ТелекоммуникацииКомпоненты волноводов, корпуса фильтров и RF-корпуса из алюминия и медных сплавов, с серебряным или никелевым покрытием для проводимости.Подробнее
-
 Горнодобывающая отрасльПлиты износа, втулки, детали дробилок и гидравлические фитинги из закалённой легированной стали, бронзы и нержавеющей стали для условий пыли и вибрации.Подробнее
-
 Военная и оборонная отрасльОптические крепления, корпуса и направляющие для аксессуаров из алюминия, стали и титана с сертификатами на материал и отчётами FAI.Подробнее
-
 СудостроениеГребные валы, детали насосов и палубная оснастка из нержавеющей стали 316, бронзы и алюминиевой бронзы, выбранных в первую очередь за коррозионную стойкость.Подробнее
-
 Потребительские товарыРучки, рычаги, детали корпусов и аудиооборудование, где видна обработанная поверхность — анодирование, дробеструйная обработка или полировка по образцу.Подробнее
-
 СтроительствоКонструкционные кронштейны, анкерный крепёж и гидравлические фитинги из мягкой и легированной стали и алюминия с цинковым покрытием или порошковой окраской.Подробнее
-
 Сельское хозяйствоКорпуса редукторов, валы, корпуса форсунок опрыскивателей и крепления датчиков из чугуна, стали и нержавеющей стали для работы в условиях абразивного износа и влаги.Подробнее
-
 Дроны и БПЛАКрепления двигателей, рамы карданов и фитинги шасси из алюминия 7075, титана и магния для снижения веса без потери жёсткости.Подробнее
-
 ЭлектроникаКорпуса разъёмов, радиаторы, RF-экраны и прецизионные штифты из алюминия, латуни и меди, с допуском ±0.01 mm на контактных элементах.Подробнее
-
 АвтомобилестроениеКорпуса датчиков, корпуса клапанов и валы из алюминия, легированной стали 4140 и 4340, нержавеющей стали и латуни — от прототипов до мелких и средних серий.Подробнее
-
 Нефть и газКомпоненты клапанов, блоки коллекторов, детали скважинного инструмента и фланцы из 4140, 17-4 PH, дуплексной стали 2205 и Inconel, с требованиями по твёрдости.Подробнее
-
 ЭнергетикаКонцевые пластины аккумуляторов, шины, корпуса инверторов и фитинги топливных элементов из алюминия, меди и нержавеющей стали, обработанные плоско и без заусенцев.Подробнее
-
 Промышленное оборудованиеПластины захватов, крепления линейных направляющих, кулачковые ролики и рамы станков из алюминия и стали, с сохранением оснастки для повторных заказов.Подробнее
-
 ПолупроводникиКомпоненты камер, оснастка для обработки пластин и вакуумные фланцы из алюминия 6061, 316L, PEEK и Kovar, с кромками без заусенцев.Подробнее
-
 РобототехникаКорпуса шарниров, фланцы волновых передач и пальцы захватов из алюминия и закалённой стали, с 5-осевой обработкой за один установ.Подробнее
-
 МедицинаВалы приборов, рукоятки и канюли из нержавеющей стали 316L, титана и PEEK по ISO 13485, с прослеживаемостью партии в стандартной комплектации.Подробнее
-
 Аэрокосмическая отрасльНе критичные для полёта кронштейны, детали салона и фитинги по AS9100D из алюминия 7075, Ti-6Al-4V и Inconel 718, с FAI.Подробнее
Почему DEK для обработки коллекторов
Глубокое сверление, удаление заусенцев и испытания определяют стоимость коллектора, поэтому каждый чертёж проверяет инженер, а не калькулятор.
-

Расчёты с проверкой инженером
Инженер вручную проверяет каждый чертёж коллектора, контролируя толщину стенок и доступ для сверления, и предоставляет расчёт в течение 6 часов.
-

Все операции на месте
Глубокое сверление, нарезание резьбы, удаление заусенцев и финишная обработка выполняются на месте, поэтому соосность каналов не теряется между подрядчиками.
-

Каналы с проверкой на CMM
Положение каналов проверяется на CMM, а резьбы отверстий — калибрами; протоколы контроля отгружаются вместе с блоком.
-

Сертифицированное качество
Коллекторы производятся по сертифицированным системам качества ISO 9001:2015, ISO 13485 и AS9100D, без минимальной партии начиная с прототипа.

Чистые, испытанные блоки
Каждое пересечение каналов очищается от заусенцев, блок промывается и его отверстия закрываются заглушками перед отгрузкой. По запросу доступно гидростатическое испытание давлением 1,5× рабочего, до 350 бар.
Сертифицированное качество коллекторов
Коллекторы обрабатываются по системам ISO 9001:2015, ISO 13485 и AS9100D.
-
 СМК, проверенная TÜV, с IQC, IPQC, FAI, OQC, SPC и CAPA по каждому заказу.
Система менеджмента качества для аэрокосмической отрасли
-
 Система менеджмента качества аэрокосмической отрасли
Стандарт системы менеджмента качества
-
 Стандарт системы менеджмента качества
Менеджмент качества медицинских изделий
Материалы и финишная обработка коллекторов
Алюминий, нержавеющая сталь, чугун и латунь в сочетании с покрытиями, применяемыми к коллекторам, которые обрабатывает DEK.
Металлы
Финишная обработка поверхности
Нужен другой сплав для вашего коллектора? Спросите наших инженеров
Все материалыВопросы и ответы по обработке коллекторов
Ответы о резьбах отверстий, внутреннем удалении заусенцев и испытаниях давлением обработанных коллекторов.
Запросить расчёт стоимости изготовления коллекторов на заказ
Отправьте файлы для механообработки коллектора: инженер проверит толщину стенок и доступ для сверления, затем подготовит расчёт в течение 6 часов.
- Модель STEP с сетью каналов
- Обозначения портов и коды гнёзд
- Рабочее и испытательное давление
- Количество: без минимальной партии
- Прототипы отгружаются за 3–5 дней
Смежные возможности







Готовы масштабировать проект?
Начните со стабильного процесса и контролируемого качества. Давайте обсудим ваш проект.








