


Изготовление оснастки: кондукторы и приспособления на заказ
Изготовление оснастки по вашим чертежам: кондукторы и приспособления с установочными отверстиями ±0,005 мм после координатного растачивания. Без минимальной партии, одно приспособление отгружается за 3–5 дней.
-
±0.005 мм
Координатно-расточные отверстия
-
0,01 мм
Плоскостность на 300 мм
-
3–5 дней
Одно приспособление
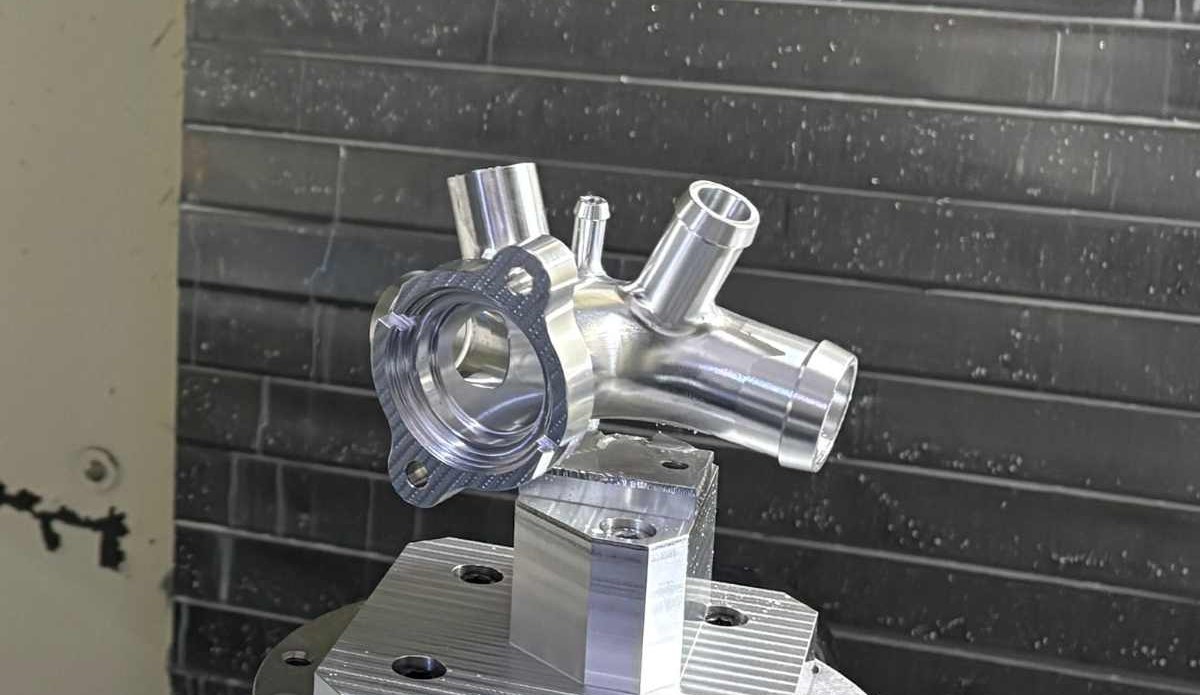

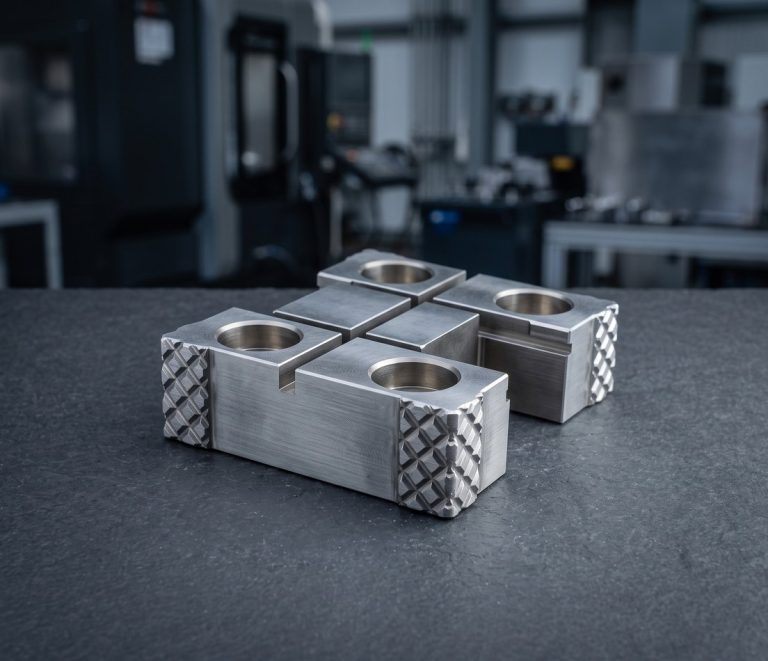
Изготовление оснастки и приспособлений по вашим чертежам
DEK изготавливает станочные приспособления и плиты приспособлений, мягкие губки, кондукторы для сверления, сварочные и сборочные приспособления, приспособления для контроля и измерений на CMM, испытательные гнёзда и пальцы захватов роботов из алюминия, инструментальной стали и Delrin.
Плиты шлифуются с плоскостностью 0,01 мм на 300 мм, отверстия растачиваются на координатно-расточном станке с точностью позиции ±0,005 мм, расстояние между штифтами выдерживается в пределах ±0,01 мм. Мы работаем по конструкторской документации заказчика и не проектируем приспособления. Страница входит в наш каталог деталей, обработанных на станках с ЧПУ на заказ.
Типы кондукторов и приспособлений, которые мы изготавливаем
От плит приспособлений и мягких губок до контрольных гнёзд и пальцев для роботов — из литой плиты, инструментальной стали и Delrin.
-
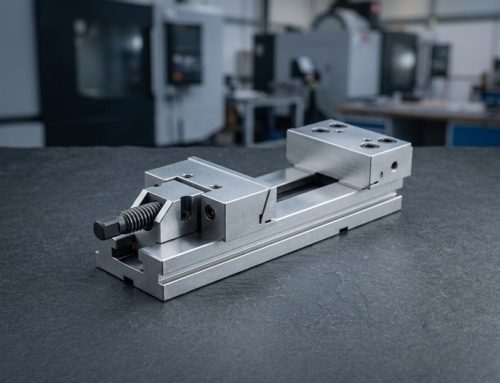 Станочные приспособленияПлиты приспособлений, переходные кубы (tombstone), мягкие губки и вакуумные патроны с уплотнением.
-
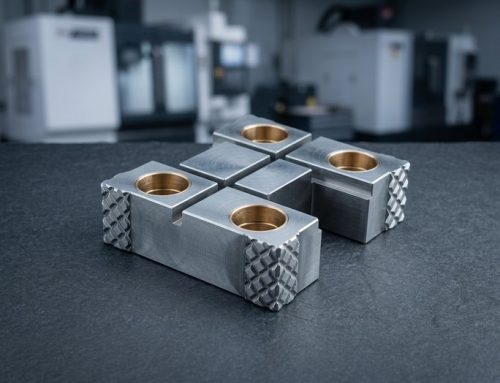 Кондукторы для сверления и развёртыванияЗакалённые шлифованные втулки в координатно-расточных позициях для многократного сверления.
-
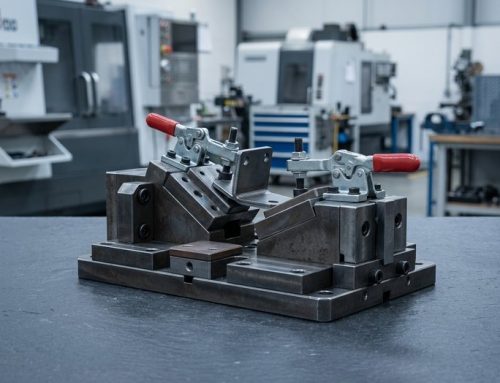 Сварочные приспособленияФиксаторы, прижимные накладки и термостойкие опорные блоки для сварочных ячеек.
-
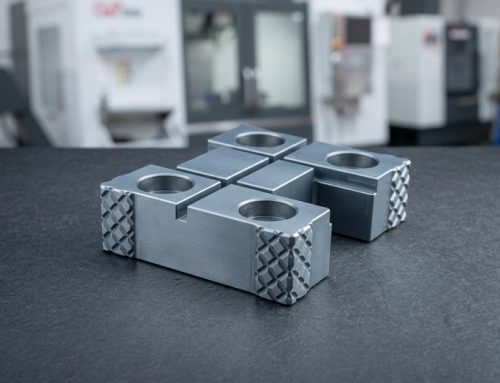 Сборочные приспособления и гнёздаГнёзда для запрессовки, склеивания и станций завинчивания.
-
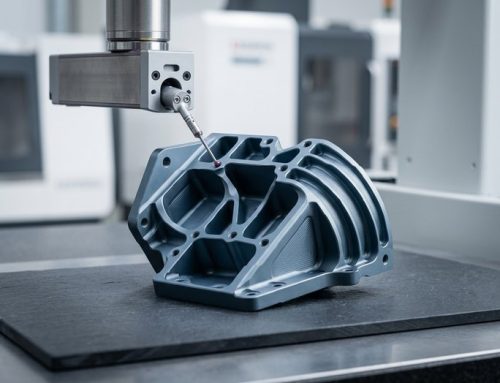 Приспособления для контроляЗажимные приспособления для CMM, калибры «годен/не годен» и контрольные приспособления с базовыми пальцами.
-
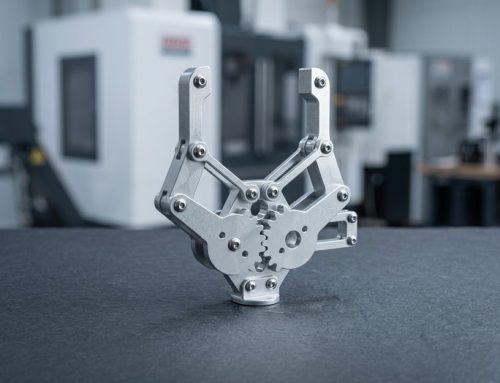 Пальцы захватов для роботовПальцы и накладки захватов, держатели вакуумных чашек для роботов.


Материалы, процессы и допуски для приспособлений
Как DEK изготавливает плиты приспособлений, фиксаторы и гнёзда: стабильная плитная заготовка, шлифованные базы, координатно-расточные отверстия и закалённые детали.
Рекомендации по проектированию заказных приспособлений и оснастки
Пять правил оформления чертежа, которые обеспечивают точность установочных элементов, плоскостность плит и заменяемость изнашиваемых поверхностей обработанной оснастки.
-

Один базовый угол
Задавайте все установочные отверстия координатами от одного базового угла; цепные размеры накапливают погрешность по плите.
-

Круглый и ромбический штифты
Базируйте по одному круглому и одному ромбическому (срезанному) штифту: два круглых штифта дают избыточное базирование и конфликтуют с допуском.
-

MIC6 для глубоких карманов
Указывайте MIC6 или 6061-T651 для плит с карманами глубже 10 мм; прессованный пруток 6061 коробится по мере снятия материала.
-

Заменяемые контактные точки
Предусматривайте закалённые заменяемые опорные кнопки или втулки в каждой контактной точке вместо изнашиваемых поверхностей в мягком основании.
Что указывать на чертеже
-
Шлифованные поверхности
Явно указывайте шлифованные поверхности с плоскостностью и Ra; фрезерованная поверхность с плоскостностью 0,05 мм на чертеже выглядит так же.
-
Схема баз
Присылайте схему баз и позиции установочных элементов; каждая плита проверяется по ней на поверочной плите и на CMM.
-
Перечень крепежа и комплектующих
Перечисляйте штифты, втулки и зажимной крепёж; DEK поставляет закалённые штифты и втулки собственного изготовления в том же заказе.
-
STEP-модель и чертёж
Присылайте STEP-модель вместе с чертежом: при проверке запроса инженер отметит проблемы вроде толщины стенок или недоступных для инструмента элементов.
Применение и отрасли
Сборочные и испытательные ячейки для автоматизации, захваты и паллеты для робототехники, тестовые гнёзда PCB для электроники и приспособления для мойки на медицинских линиях.
-

Телекоммуникации
-

Горнодобывающая отрасль
-

Военная и оборонная отрасль
-

Судостроение
-

Потребительские товары
-

Строительство
-

Сельское хозяйство
-

Дроны и БПЛА
-

Электроника
-

Автомобилестроение
-

Нефть и газ
-

Энергетика
-

Промышленное оборудование
-

Полупроводники
-

Робототехника
-

Медицина
-

Аэрокосмическая отрасль
-
 ТелекоммуникацииКомпоненты волноводов, корпуса фильтров и RF-корпуса из алюминия и медных сплавов, с серебряным или никелевым покрытием для проводимости.Подробнее
-
 Горнодобывающая отрасльПлиты износа, втулки, детали дробилок и гидравлические фитинги из закалённой легированной стали, бронзы и нержавеющей стали для условий пыли и вибрации.Подробнее
-
 Военная и оборонная отрасльОптические крепления, корпуса и направляющие для аксессуаров из алюминия, стали и титана с сертификатами на материал и отчётами FAI.Подробнее
-
 СудостроениеГребные валы, детали насосов и палубная оснастка из нержавеющей стали 316, бронзы и алюминиевой бронзы, выбранных в первую очередь за коррозионную стойкость.Подробнее
-
 Потребительские товарыРучки, рычаги, детали корпусов и аудиооборудование, где видна обработанная поверхность — анодирование, дробеструйная обработка или полировка по образцу.Подробнее
-
 СтроительствоКонструкционные кронштейны, анкерный крепёж и гидравлические фитинги из мягкой и легированной стали и алюминия с цинковым покрытием или порошковой окраской.Подробнее
-
 Сельское хозяйствоКорпуса редукторов, валы, корпуса форсунок опрыскивателей и крепления датчиков из чугуна, стали и нержавеющей стали для работы в условиях абразивного износа и влаги.Подробнее
-
 Дроны и БПЛАКрепления двигателей, рамы карданов и фитинги шасси из алюминия 7075, титана и магния для снижения веса без потери жёсткости.Подробнее
-
 ЭлектроникаКорпуса разъёмов, радиаторы, RF-экраны и прецизионные штифты из алюминия, латуни и меди, с допуском ±0.01 mm на контактных элементах.Подробнее
-
 АвтомобилестроениеКорпуса датчиков, корпуса клапанов и валы из алюминия, легированной стали 4140 и 4340, нержавеющей стали и латуни — от прототипов до мелких и средних серий.Подробнее
-
 Нефть и газКомпоненты клапанов, блоки коллекторов, детали скважинного инструмента и фланцы из 4140, 17-4 PH, дуплексной стали 2205 и Inconel, с требованиями по твёрдости.Подробнее
-
 ЭнергетикаКонцевые пластины аккумуляторов, шины, корпуса инверторов и фитинги топливных элементов из алюминия, меди и нержавеющей стали, обработанные плоско и без заусенцев.Подробнее
-
 Промышленное оборудованиеПластины захватов, крепления линейных направляющих, кулачковые ролики и рамы станков из алюминия и стали, с сохранением оснастки для повторных заказов.Подробнее
-
 ПолупроводникиКомпоненты камер, оснастка для обработки пластин и вакуумные фланцы из алюминия 6061, 316L, PEEK и Kovar, с кромками без заусенцев.Подробнее
-
 РобототехникаКорпуса шарниров, фланцы волновых передач и пальцы захватов из алюминия и закалённой стали, с 5-осевой обработкой за один установ.Подробнее
-
 МедицинаВалы приборов, рукоятки и канюли из нержавеющей стали 316L, титана и PEEK по ISO 13485, с прослеживаемостью партии в стандартной комплектации.Подробнее
-
 Аэрокосмическая отрасльНе критичные для полёта кронштейны, детали салона и фитинги по AS9100D из алюминия 7075, Ti-6Al-4V и Inconel 718, с FAI.Подробнее
Почему приспособления заказывают в DEK
Шлифование, координатное растачивание, проволочная электроэрозия и шлифованные штифты в одном заказе: этим DEK занимается с 2002 года.
-

Один цех, один заказ
DEK шлифует, выполняет координатное растачивание, проволочную электроэрозию и поставляет шлифованные штифты и втулки для вашего приспособления в рамках одного заказа.
-

Работа с приспособлениями с 2002 года
Шлифование, координатное растачивание, проволочная резка, шлифованные штифты и втулки — основной профиль DEK с 2002 года.
-

Координатный отчёт
Каждая плита приспособления проверяется на поверочной плите и на CMM по вашей схеме баз, и координатный отчёт поставляется вместе с ней.
-

Без минимальной партии, 3–5 дней
Единичные приспособления рассчитываются без минимальной партии и обычно отгружаются за 3–5 дней, включая закалённые штифты и втулки.

Расчёты с проверкой инженером
Каждый чертёж проверяется инженером перед расчётом. Мы не проектируем приспособления, но при проверке расчёта отмечаем проблемы технологичности, такие как толщина стенки или недоступные элементы.
Сертифицированное качество приспособлений
Каждое приспособление изготавливается в системе качества по ISO 9001:2015, ISO 13485 и AS9100D.
-
 AS9100D
Система менеджмента качества для аэрокосмической отрасли
-
 ISO 9001:2015
Стандарт системы менеджмента качества
-
 ISO 13485
Менеджмент качества медицинских изделий
Материалы и отделка приспособлений
Плитные материалы, инструментальные стали и виды отделки, которые мы используем для заказных приспособлений, каждый выбран ради плоскостности или износостойкости.
Металлы
Финишная обработка поверхности
Нужен другой материал для вашего приспособления? Спросите наших инженеров.
Все материалыВопросы и ответы по приспособлениям
Ответы об объёме работ, допусках и единичных заказах приспособлений.
Запросить расчёт на изготовление индивидуальных кондукторов и приспособлений
Отправьте STEP-модель и чертёж, чтобы получить проверенный инженером расчёт в течение 6 часов; расчёт на многодетальные сборочные приспособления предоставляется в течение 3 дней.
- Схема базирования и расположение фиксаторов
- Шлифованные поверхности с плоскостностью и Ra
- Перечень крепежа: штифты, втулки, зажимы
- Без минимальной партии; единичные изделия отгружаются за 3–5 дней
Смежные возможности







Готовы масштабировать проект?
Начните со стабильного процесса и контролируемого качества. Давайте обсудим ваш проект.








