


Обработка стали 4140
Также известна как 42CrMo4 · SCM440 · EN19Обработка стали 4140 в DEK охватывает отожжённый пруток твёрдостью около 200 HB, предварительно закалённую заготовку 28–32 HRC и детали после закалки и отпуска, шлифуемые при 50+ HRC. Мы выполняем точение, фрезерование, шлифование и термообработку валов, шестерён и оснастки с точностью ±0.005 mm по запросу, без минимальной партии и с прототипами за 3–5 дней.
-
655 MPaПредел прочности, отожжённая
-
28–32 HRCТвёрдость, предварительно закалённая
-
830–900 MPaПредел текучести, предварительно закалённая
-
45–55 HRCЗакалка и отпуск, высокая твёрдость
Возможности обработки 4140 и допуски
Допуски, финишная обработка поверхности и размеры деталей, которые DEK выдерживает на валах, шестернях и оснастке из 4140 при токарной обработке, фрезеровании и шлифовании.
-

Точение и фрезерование
±0.025 ммстандарт
-

Жёсткий допуск
±0.005 ммпо запросу
-

Шлифованные диаметры
±0.003 mmкруглость 0.002 mm
-

Отверстия и посадки
H7, g6, k6точение или шлифование
-

Финишная обработка поверхности после механообработки
Ra 0.2–0.4 µmточение и фрезерование
-

Шлифованная поверхность
Ra 0.2–0.4 µmзакалённые валы, поверхности
-

Диаметр точения
3–300 mmвкл. серийную обработку из прутка
-

Качество шестерён
Степень 7–8ISO 1328, зубофрезерование
Свойства 4140 и эквивалентные обозначения
Данные о свойствах хромомолибденовой стали 4140 в отожжённом, предварительно закалённом (Q&T) и высокотвёрдом состоянии Q&T, с составом и эквивалентами.
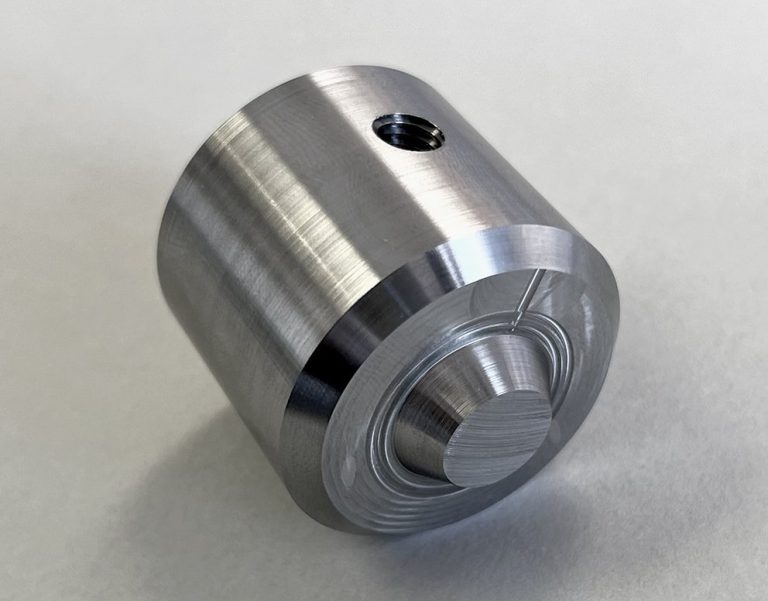

- Твёрдость, отожжённый 190–230 HB (~200)
- Твёрдость, предварительно закалённая 28–32 HRC (269–302 HB)
- Твёрдость, Q&T высокая 45–55 HRC
- Предел прочности, отожжённая 655 MPa
- Предел прочности, предварительно закалённая 950–1,050 MPa
- Предел прочности, Q&T высокая 1,500–1,900 MPa
- Предел текучести, отожжённая 415 МПа
- Предел текучести, предварительно закалённая 830–900 MPa

- Предел текучести, Q&T высокая 1,300–1,600 MPa
- Обрабатываемость, отожжённая ~66% (1212 = 100%)
- Обрабатываемость, предварительно закалённая ~55% (1212 = 100%)
- Выше 45 HRC Шлифование, твёрдое точение или электроэрозия

- C 0.38–0.43 %
- Mn 0.75–1.0 %
- Cr 0.8–1.1 %
- Mo 0.15–0.25 %
- Si 0.15–0.35 %

- UNS G41400
- EN 1.7225 (42CrMo4)
- BS EN19, 708M40
- JIS SCM440
- AMS 6382
Обрабатываемость 4140 в каждом состоянии
Как меняется обработка легированной стали 4140 от отожжённого прутка к предварительно закалённой заготовке и закалённым деталям в цехе.
Обработка отожжённой легированной стали 4140 ведёт себя как 1045 со слегка более вязкой стружкой: точение с покрытым твёрдосплавным инструментом при 150–220 m/min и простое Фрезерование с ЧПУ.
Обработка предварительно закалённой 4140 при 28–32 HRC — рутинная, но более тяжёлая работа: скорости снижаются, силы резания растут, а стружка жёсткая и горячая. Качество поверхности лучше, чем у отожжённой, потому что материал не рвётся.
- Заказывайте отожжённую сталь, когда деталь после механообработки закаливается до определённой твёрдости HRC.
- Предварительно закалённая — наиболее распространённая заготовка 4140, с которой работает DEK, для деталей, сразу поступающих в эксплуатацию.
- Выше 36 HRC обычное резание становится экономически невыгодным.
- При 45–55 HRC мы выполняем твёрдое точение инструментом CBN, шлифование или используем проволочной электроэрозии.
-
Скорость точения, отожжённая
150–220 m/minТвердосплав с покрытием
-
Скорость точения, предварительно закалённая
100–150 m/minЖёсткая оснастка, износостойкий твёрдый сплав
-
Обрабатываемость, отожжённая
~66%Относительно 1212 = 100%
-
Обрабатываемость, предварительно закалённая
~55%Рутинная, но более тяжёлая работа
-
Качество поверхности, предварительно закалённая
ЛучшеМатериал не рвётся
-
Закалённая режущая кромка
45–55 HRCCBN, шлифование или электроэрозия
Типичные детали из 4140: валы, шестерни, оснастка
Детали из 4140, которые DEK обрабатывает для заказчиков в промышленном машиностроении, автоматизации, автомобилестроении, сельском хозяйстве и горнодобывающей отрасли.
-
 Приводные и моторные валыПриводные и моторные валы, шпиндели и шлицевые валы, требующие сквозной закалки и усталостной прочности.
-
 Шестерни и звёздочкиШестерни, звёздочки и шестерни-сателлиты, нарезанные методом обкатки или долбления по ISO 1328 класс 7–8, с закалкой и отпуском для высоконагруженных режимов.
-
 Приспособления и оснасткаПриспособления, оснастка, плиты приспособлений и установочные штифты, обычно изготавливаемые из предварительно закалённой заготовки 28–32 HRC.
-
 Оснастка и блоки пресс-формДержатели пуансонов, плиты штампов и блоки пресс-форм, которые сразу идут в работу из предварительно закалённой стали 4140.
-
 Штоки гидроцилиндровШтоки гидроцилиндров, шлифованные до ±0.003 mm, с азотированной износостойкой поверхностью, если это требуется по чертежу.
-
 Муфты и ступицыМуфты и ступицы, точеные диаметром от 3 mm до 300 mm, с отверстиями и посадками по H7, g6 или k6.
-
 Корпуса инструментов для нефтегазовой отраслиКорпуса инструментов для нефтегазовой отрасли, требующие предела текучести 800–1 000 MPa и сквозной закалки в толстых сечениях.
-
 Горнодобывающая отрасль и сельское хозяйствоИзносостойкие и приводные детали для заказчиков в сельском хозяйстве и горнодобывающей отрасли, с индукционно-закалёнными шейками и зубьями шестерён.
4140 против 4130 и 4340
Выбирайте 4140 для несварных валов, шестерён и оснастки; 4130 — при сварке, 4340 — для массивных сечений. См. легированная сталь против углеродистой стали.
| Criteria | Эта марка4140 | 4130 | 4340 | 1045 |
|---|---|---|---|---|
| Углерод | 0.38–0.43% | 0.30% | – | – |
| Никель | – | – | 1.65–2.0% | – |
| Свариваемость | Не сваривается | Проще | – | – |
| Сквозная закалка | 25–100 мм | – | Наибольшая | Не для толстых сечений |
| Относительная стоимость | Базовая | – | +30–50% | На 20–30% меньше |
| Оптимально для | Валов, шестерён | Труб, фитингов | Валов >75 mm | Кронштейны |
Термообработка, азотирование и финишная обработка
Обработка на станках с ЧПУ + финишная обработка для 4140: термообработка и обработка поверхности выполняются в рамках заказа на деталях, которые мы обрабатываем.
-
Закалка и отпуск ДоступноАустенитизация при 845–870 °C, закалка в масле, отпуск: 45 HRC при 400 °C, 28–32 HRC при 540–600 °C. Оставляем припуск на шлифование 0,3–0,5 mm на коробление.
-
Азотирование ДоступноГазовое или ионное азотирование при 500–530 °C даёт слой 0,2–0,5 mm твёрдостью 55–62 HRC с ростом 0,01–0,02 mm, выполняется после финишной механообработки.
-
Индукционная закалка ДоступноШейки и зубья шестерён индукционно закаливаются до 50–58 HRC с мягкой сердцевиной, затем шлифуются до окончательного размера на обработанной детали.
-
Черное оксидирование ДоступноЧерное оксидирование наносится на готовые детали из 4140 по требованию чертежа, после завершения механообработки и любой термообработки.
-
Цинкование ДоступноЦинкование наносится на готовые детали из 4140 по требованию чертежа, после завершения механообработки и любой термообработки.
-
Фосфатирование или QPQ ДоступноФосфатирование или QPQ наносится на готовые обработанные детали из 4140 по требованию чертежа, после механообработки и любой термообработки.
Запросить расчёт обработки стали 4140
Пришлите чертёж в формате STEP, IGES или PDF с указанием состояния, обработки поверхности и допусков. Инженер подтвердит маршрут и шлифуемые элементы и вернёт цены в течение 6 часов.
Обработка на станках с ЧПУ хромомолибденовой стали 4140
4140 — это хромомолибденовая среднеуглеродистая сталь: глубокая прокаливаемость позволяет прутку 100 mm закалиться насквозь, с сохранением прочности примерно до 400 °C.
DEK имеет более 20 лет опыта обработки стали 4140 для экспортных заказчиков, независимо от того, указано ли в чертеже 42CrMo4, SCM440 или EN19. Мы сертифицированы по ISO 9001:2015, ISO 13485 и AS9100D компанией TÜV, с токарной обработкой, фрезерованием, зубонарезанием, шлифованием и электроэрозией на собственном производстве.
- Спектрометрический контроль каждой входящей партии; испытание твёрдости каждой партии после термообработки.
- Контроль на CMM с IQC, IPQC, FAI и OQC.
- Расчёт, проверенный инженером, в течение 6 часов с припуском на шлифование и компенсацией деформации; без минимальной партии; прототипы за 3–5 дней.
Выбирайте 4140 для деталей, которым нужны предел текучести 800–1 000 МПа, сквозная прокаливаемость в сечениях 25–100 мм, сопротивление усталости и поверхность, пригодная для азотирования.
Выбирайте другой материал, если деталь сваривается в производстве (4130), если требуется коррозионная стойкость (17-4 PH) или если сечения превышают 100 мм при высокой твёрдости (4340), а также для малонагруженного кронштейна, где 1018 или 1045 обходятся дешевле.
-
 Исходная заготовка
 Обработано на станках с ЧПУ
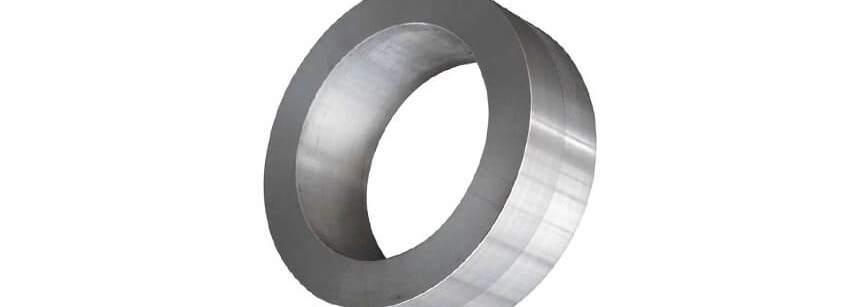 Готовые детали
-
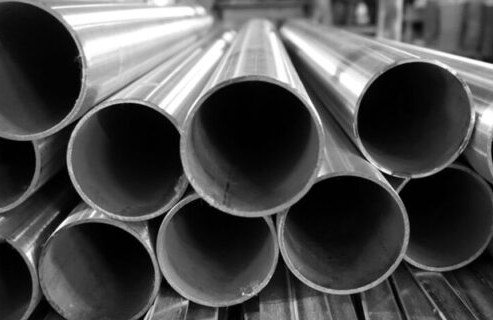 Исходная заготовка
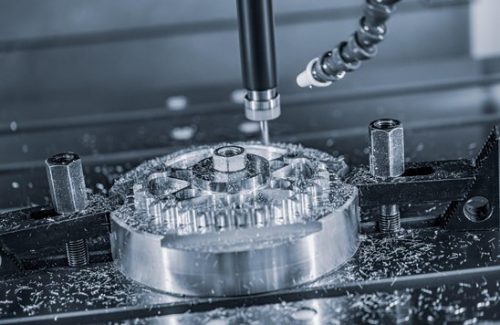 Обработано на станках с ЧПУ
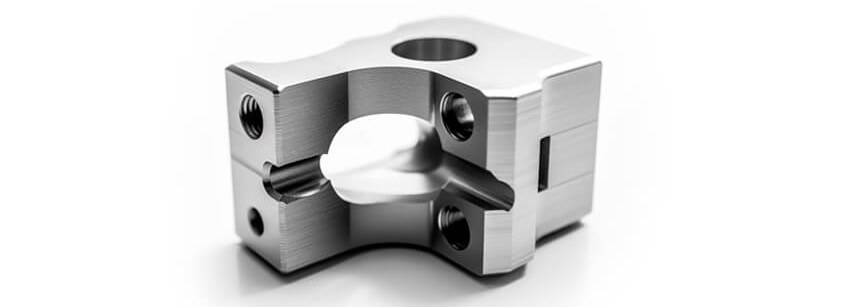 Готовые детали
Вопросы и ответы по обработке 4140
Частые вопросы инженеров, заказывающих обработку деталей из 4140 и 42CrMo4.
Другие материалы
-
 Легированная сталь A514Сталь A514 — это экономичный высокоэффективный материал, известный своей прочностью, свариваемостью и ударной вязкостью, особенно при низких температурах.Подробнее
-
 Легированная сталь 8620Легированная сталь 8620 — это низколегированная сталь, содержащая никель, хром и молибден, обладающая высокой прочностью и вязкостью. Это широко применяемая сталь, поддающаяся цементации.Подробнее
-
 Легированная сталь 4340Легированная сталь 4340 относится к серии сталей AISI 4000 — это термоупрочняемая низколегированная сталь с высокой прочностью и вязкостью.Подробнее

Готовы масштабировать проект?
Начните со стабильного процесса и контролируемого качества. Давайте обсудим ваш проект.








