


Услуги электроэрозионной обработки высокой точности
Услуги электроэрозионной обработки DEK включают проволочную и прошивную электроэрозию с допуском до ±0.005 мм, от единичных прототипов до серийного производства без минимальной партии. Один чертёж и одна инженерная проверка дают расчёт сразу по обоим процессам.
-
±0.005 mm
Общий допуск
-
±0.003 mm
Микроэлементы
-
3 дня
Срок изготовления прототипа
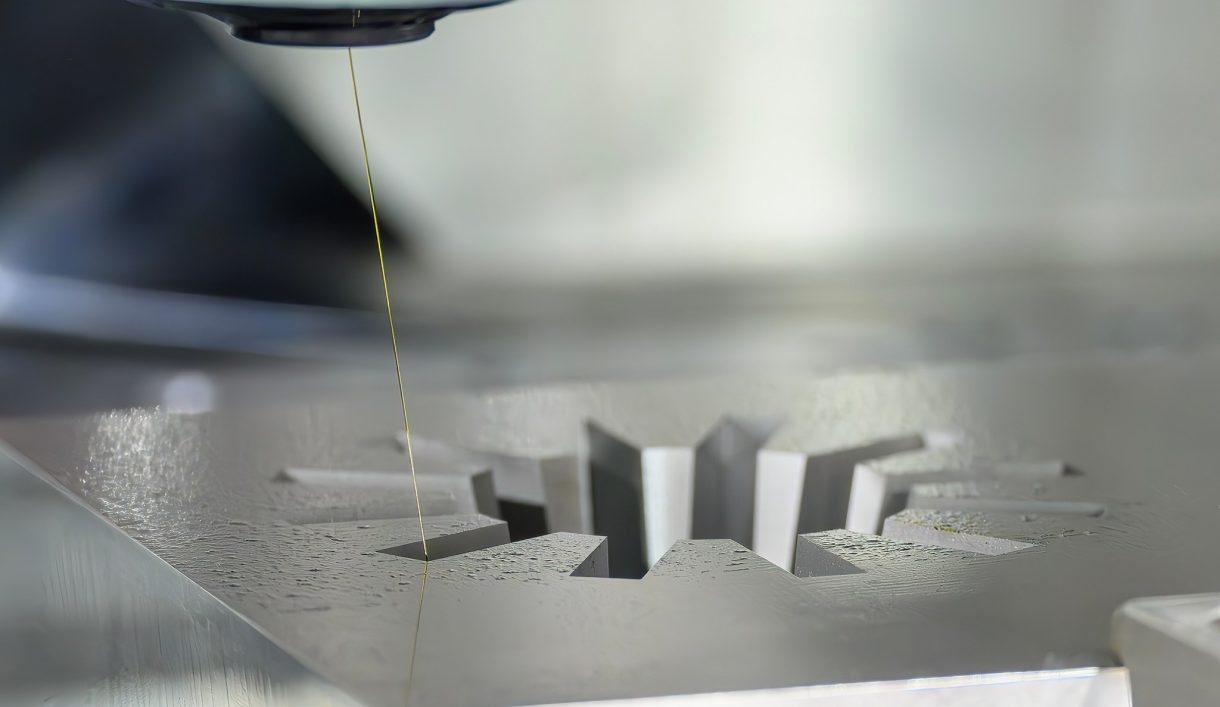

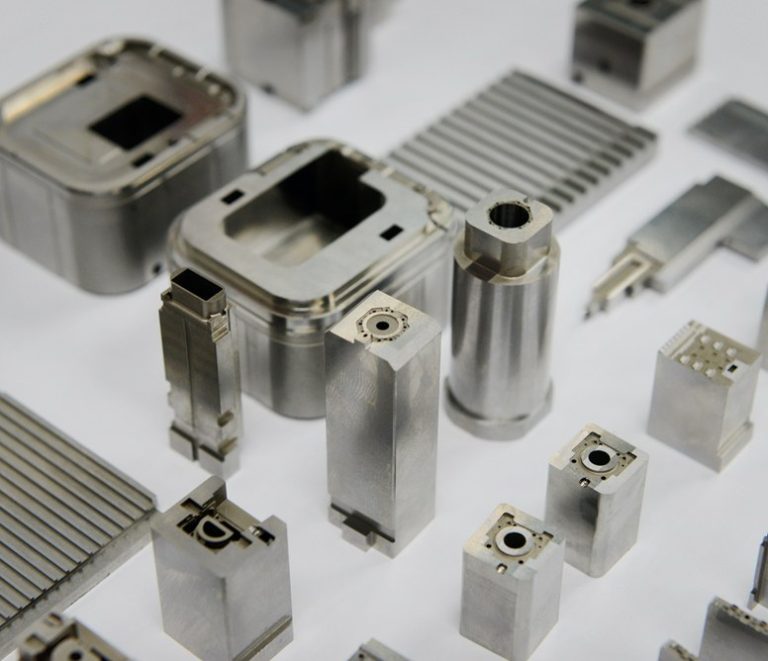
Проволочная и прошивная электроэрозионная обработка
Проволочная электроэрозия вырезает сложные 2D- и 3D-профили в токопроводящей заготовке непрерывно подаваемой проволокой в деионизированной воде; подходит для тонких стенок и острых внутренних углов. Прошивная электроэрозия погружает профилированный электрод в диэлектрическую жидкость для выжигания 3D-полостей, глубоких карманов и глухих элементов, недоступных проволоке.
Заказ обоих процессов у двух поставщиков означает две проверки чертежей, два срока и две передачи контроля качества. В DEK всё сводится к одной инженерной проверке и одной дате поставки. Общий механизм электроэрозии описан в разделе Что такое электроэрозионная обработка.
Почему стоит выбрать DEK для электроэрозионной обработки
Один цех, одна система качества и один расчёт на проволочную электроэрозию, прошивную электроэрозию и обработку малых отверстий — от прототипа до серии.
-

Один поставщик, два процесса
Проволочная и прошивная электроэрозия выполняются на собственном производстве по одному расчёту: одна инженерная проверка и одна дата поставки вместо двух поставщиков и двух передач контроля качества.
-

Точность микроэлементов
Общий допуск ±0.005 мм и ±0.003 мм на микроэлементах размером менее 10 мм. Итоговое значение определяется по вашему чертежу, а не указывается вслепую.
-

Без минимальной партии
Единичный прототип и серийная партия проходят один и тот же путь расчёта; прототипы отгружаются всего за 3 дня после подтверждения расчёта.
-

Документированное качество
Этапы IQC, IPQC, FAI, OQC, SPC и CAPA, собственный контроль на CMM и прослеживаемость от сырья до отгрузки.

Инженерная проверка включена
Каждый чертёж проверяется на пригодность для проволочной электроэрозии, прошивной электроэрозии или обеих перед расчётом. Станок, настройка электрода, диаметр проволоки и конусность подтверждаются по вашей детали, поскольку глубина полости и длина реза зависят от конкретной работы.


Возможности и характеристики электроэрозионной обработки
Проволочные профили, прошивные полости и малые отверстия на собственном специализированном электроэрозионном оборудовании; допуски подтверждаются в ходе DFM-анализа.
Электроэрозия и традиционная обработка на станках с ЧПУ
Выбирайте электроэрозию, когда элемент закалён, является глухим или слишком мелким для фрезы; элементы, не требующие электроэрозионной обработки, проходят через услуги обработки на станках с ЧПУ.
| Criteria | Этот процессЭлектроэрозионная обработка | Фрезерование с ЧПУ | Токарная обработка с ЧПУ |
|---|---|---|---|
| Метод съёма материала | Электроэрозия, без контакта | Вращающаяся фреза | Точение на токарном станке |
| Оптимально для | Полости, профили, мелкие отверстия | Элементы без необходимости в электроэрозии | Элементы без необходимости в электроэрозии |
| Глубокие мелкие отверстия | 100:1 и более | Ограничения спирального сверла | Ограничения спирального сверла |
| Термообработанные детали | Без наклёпа | Согласно странице материала | Согласно странице материала |
| Когда выбирать | Глухая полость, острый угол | Электроэрозия не требуется | Электроэрозия не требуется |
Детали электроэрозионной обработки для требовательных отраслей
Команды аэрокосмической, медицинской, полупроводниковой и автомобильной отраслей используют нашу электроэрозию для полостей, пазов и вставок оснастки.
-

Телекоммуникации
-

Горнодобывающая отрасль
-

Военная и оборонная отрасль
-

Судостроение
-

Потребительские товары
-

Строительство
-

Сельское хозяйство
-

Дроны и БПЛА
-

Электроника
-

Автомобилестроение
-

Нефть и газ
-

Энергетика
-

Промышленное оборудование
-

Полупроводники
-

Робототехника
-

Медицина
-

Аэрокосмическая отрасль
-
 ТелекоммуникацииКомпоненты волноводов, корпуса фильтров и RF-корпуса из алюминия и медных сплавов, с серебряным или никелевым покрытием для проводимости.Подробнее
-
 Горнодобывающая отрасльПлиты износа, втулки, детали дробилок и гидравлические фитинги из закалённой легированной стали, бронзы и нержавеющей стали для условий пыли и вибрации.Подробнее
-
 Военная и оборонная отрасльОптические крепления, корпуса и направляющие для аксессуаров из алюминия, стали и титана с сертификатами на материал и отчётами FAI.Подробнее
-
 СудостроениеГребные валы, детали насосов и палубная оснастка из нержавеющей стали 316, бронзы и алюминиевой бронзы, выбранных в первую очередь за коррозионную стойкость.Подробнее
-
 Потребительские товарыРучки, рычаги, детали корпусов и аудиооборудование, где видна обработанная поверхность — анодирование, дробеструйная обработка или полировка по образцу.Подробнее
-
 СтроительствоКонструкционные кронштейны, анкерный крепёж и гидравлические фитинги из мягкой и легированной стали и алюминия с цинковым покрытием или порошковой окраской.Подробнее
-
 Сельское хозяйствоКорпуса редукторов, валы, корпуса форсунок опрыскивателей и крепления датчиков из чугуна, стали и нержавеющей стали для работы в условиях абразивного износа и влаги.Подробнее
-
 Дроны и БПЛАКрепления двигателей, рамы карданов и фитинги шасси из алюминия 7075, титана и магния для снижения веса без потери жёсткости.Подробнее
-
 ЭлектроникаКорпуса разъёмов, радиаторы, RF-экраны и прецизионные штифты из алюминия, латуни и меди, с допуском ±0.01 mm на контактных элементах.Подробнее
-
 АвтомобилестроениеКорпуса датчиков, корпуса клапанов и валы из алюминия, легированной стали 4140 и 4340, нержавеющей стали и латуни — от прототипов до мелких и средних серий.Подробнее
-
 Нефть и газКомпоненты клапанов, блоки коллекторов, детали скважинного инструмента и фланцы из 4140, 17-4 PH, дуплексной стали 2205 и Inconel, с требованиями по твёрдости.Подробнее
-
 ЭнергетикаКонцевые пластины аккумуляторов, шины, корпуса инверторов и фитинги топливных элементов из алюминия, меди и нержавеющей стали, обработанные плоско и без заусенцев.Подробнее
-
 Промышленное оборудованиеПластины захватов, крепления линейных направляющих, кулачковые ролики и рамы станков из алюминия и стали, с сохранением оснастки для повторных заказов.Подробнее
-
 ПолупроводникиКомпоненты камер, оснастка для обработки пластин и вакуумные фланцы из алюминия 6061, 316L, PEEK и Kovar, с кромками без заусенцев.Подробнее
-
 РобототехникаКорпуса шарниров, фланцы волновых передач и пальцы захватов из алюминия и закалённой стали, с 5-осевой обработкой за один установ.Подробнее
-
 МедицинаВалы приборов, рукоятки и канюли из нержавеющей стали 316L, титана и PEEK по ISO 13485, с прослеживаемостью партии в стандартной комплектации.Подробнее
-
 Аэрокосмическая отрасльНе критичные для полёта кронштейны, детали салона и фитинги по AS9100D из алюминия 7075, Ti-6Al-4V и Inconel 718, с FAI.Подробнее
Элементы и задачи, которые решает электроэрозия
Электроэрозионная обработка достигает геометрии, недоступной фрезе: глухие полости, острые внутренние углы и глубокие тонкие отверстия в закалённой заготовке.
-

Тонкие стенки и острые углы
Проволочная электроэрозия прорезает тонкие стенки и острые внутренние углы там, где точность профиля важнее глубины полости.
-

Глухие полости и карманы
Прошивная электроэрозия выжигает 3D-полости и глубокие карманы без сквозного прохода для деталей пресс-форм и штампов.
-

Стартовые отверстия для проволочной электроэрозии
Электроэрозионное сверление малых отверстий даёт стартовые отверстия, чтобы проволочная резка начиналась внутри замкнутого контура в закалённой инструментальной стали.
-

Каналы охлаждения и смазки
Тонкие каналы в оснастке с соотношением глубины к диаметру 100:1 и более, без увода сверла.
-

Поперечные отверстия в деталях швейцарской токарной обработки
Поперечные отверстия без заусенцев на выходе в медицинских и аэрокосмических деталях токарной обработки швейцарского типа.
-
Отверстия форсунок и распылителей
Точные отверстия диаметром около 0,2–3 мм в твёрдом сплаве, титане и Inconel с помощью вращающегося полого электрода.
Типовые задачи, которые мы решаем
-
Износ электрода
Износ электрода в глубоких полостях прошивной электроэрозии обычно ограничивает допуск, поэтому итоговое значение устанавливается по вашему чертежу на этапе проверки.
-
Отклонение проволоки
Отклонение проволоки на высоких тонких стенках оценивается для каждого заказа отдельно, а диаметр проволоки подбирается под требуемую длину реза и радиус угла.
-
Термообработанные детали
Электрод никогда не касается заготовки: наклёпа вокруг отверстий нет, что важно, если деталь уже прошла термообработку.
-
Труднообрабатываемые сплавы
Закалённая инструментальная сталь, твёрдый сплав и Inconel 718 обрабатываются электроэрозией с той же точностью, что и более мягкие токопроводящие металлы.
Сертифицированный контроль качества электроэрозионной обработки
Этапы IQC, IPQC, FAI, OQC, SPC и CAPA с собственным контролем на CMM и полной прослеживаемостью.
-
 AS9100D
Система менеджмента качества для аэрокосмической отрасли
-
 ISO 9001:2015
Стандарт системы менеджмента качества
-
 ISO 13485
Менеджмент качества медицинских изделий
Металлы для электроэрозии и обработки на станках с ЧПУ
Электроэрозия работает с проводящими металлами — частью портфолио из более чем 50 металлов и инженерных пластиков. Выберите сплав, подходящий вашей детали.
Металлы
Металлы для обработки на станках с ЧПУ
Нужен другой проводящий сплав? Смотреть все материалы
Все металлыКак заказать услуги электроэрозионной обработки
Вопросы и ответы по электроэрозионной обработке
Сроки, проверка допусков и виды электроэрозии — отвечают наши инженеры.
Запросить расчёт электроэрозионной обработки
Загрузите чертёж с указанием материала и допусков. Инженер проверит его на возможность проволочной, прошивной или обеих операций перед расчётом.
- Проволочная и прошивная электроэрозия в одном расчёте
- Прототипы уже через 3 дня
- ±0.005 мм общего допуска, ±0.003 мм для микроэлементов
- Без минимальной партии
- Контроль на CMM с полной прослеживаемостью
Смежные возможности







Готовы масштабировать проект?
Начните со стабильного процесса и контролируемого качества. Давайте обсудим ваш проект.








