


Полное руководство по прошивной электроэрозии
АВТОР
Bing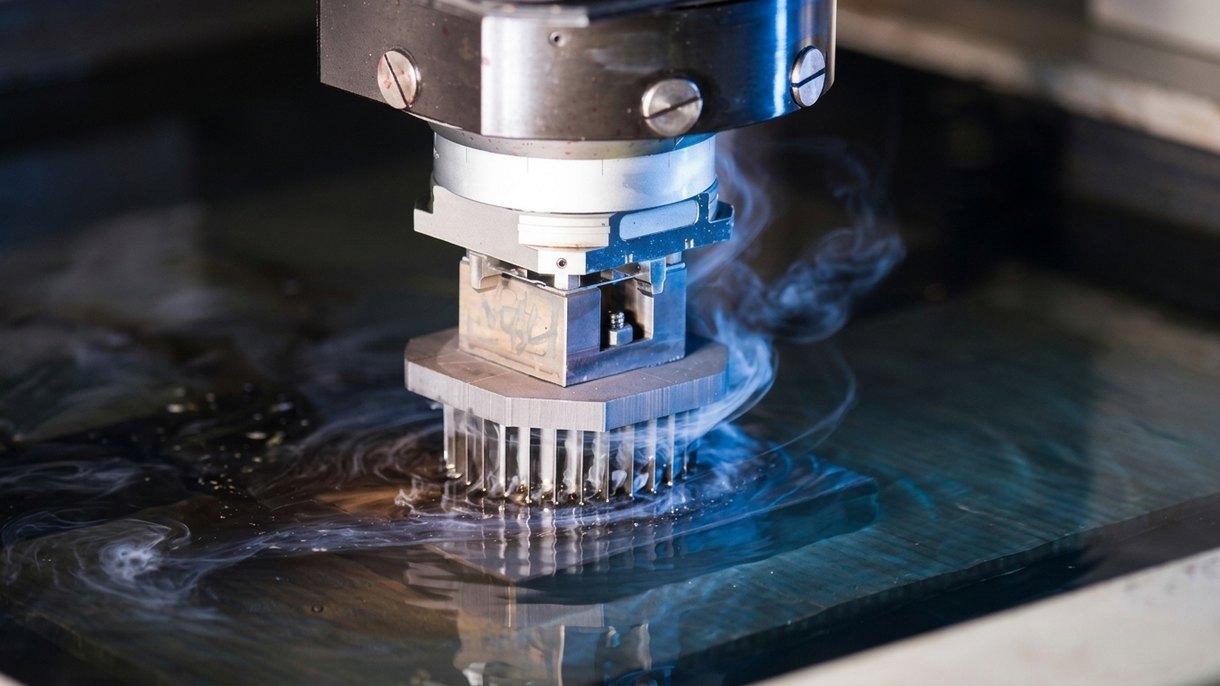
Прошивная электроэрозия (EDM, электроэрозионная обработка) — это процесс механообработки, в котором электрические разряды используются для формообразования токопроводящих материалов, прежде всего металлов. Она широко применяется во многих отраслях для точного изготовления металлических деталей, таких как пресс-формы и штампы.
Однако разобраться, когда и как лучше всего применять оборудование для прошивной электроэрозии, бывает непросто. Требуется тщательно учесть множество факторов, включая выбор материала электрода, расход диэлектрической жидкости, требования к качеству финишной обработки поверхности, контроль межэлектродного зазора и другие важные параметры, значимые для конкретной задачи.
Поэтому в этой статье мы постараемся дать понятный обзор «Основы прошивной электроэрозии», чтобы вы лучше понимали, когда может понадобиться эта сложная технология механообработки.
Узнайте, как ваши проекты могут выиграть от неё с точки зрения эффективности и точности результатов!
Что такое прошивная электроэрозия?
Прошивная электроэрозия, или электроэрозионная обработка, — это процесс обработки металла, в котором электрические разряды разрушают материал и позволяют создавать пресс-формы, штампы и детали.
Ключевое отличие прошивной электроэрозии от других процессов механообработки в том, что она использует высоковольтный электрический ток для удаления материала без прямого контакта.
Это значит, что физический режущий инструмент не требуется. Вместо него графитовый электрод формирует «позитив» полости, из которой разряды выбивают частицы заготовки. Межэлектродный зазор между ними очень мал (в среднем всего около одной десятой миллиметра), что предотвращает коробление или оплавление из-за чрезмерного нагрева в процессе обработки.
Кроме того, поскольку физические режущие инструменты не используются, ваше оборудование изнашивается меньше, чем при традиционных методах механообработки, — а значит, больше продукции за меньшие деньги!
Как работает прошивная электроэрозия?
Процесс прошивной электроэрозии, обычно называемый электроэрозионной обработкой (EDM), сочетает высоковольтное электричество и изолирующую жидкость для изготовления деталей с предельной точностью. Вот обзор процесса:
- Заготовка, как правило металлическая или из токопроводящего материала, погружается в диэлектрическую жидкость (обычно масло или деионизированную воду), чтобы предотвратить дуговой разряд и смывать продукты эрозии.
- Инструмент, или электрод, формируется в соответствии с требуемыми элементами и подключается к источнику питания. Заготовка также подключается к источнику питания.
- Электрод и заготовку сближают, но не допускают их касания. Небольшой зазор между ними заполнен диэлектрической жидкостью.
- Между электродом и заготовкой прикладывается разность потенциалов. Когда напряжение достаточно велико, через зазор возникает электрический разряд, или искра.
- Высокоэнергетические искры, возникающие при разряде, испаряют или разрушают небольшое количество материала как с электрода, так и с заготовки. Диэлектрическая жидкость помогает охлаждать процесс и смывать частицы эрозии.
- Электрод точно управляется и перемещается по заготовке, следуя заданной траектории и формируя нужную форму.
- Диэлектрическая жидкость непрерывно циркулирует, чтобы поддерживать постоянный зазор, удалять продукты эрозии и охлаждать зону обработки.
- Прошивная электроэрозия известна способностью создавать сложные и точные формы с высокой точностью. Процесс можно тонко настраивать для достижения нужной финишной обработки поверхности.
Каковы преимущества и недостатки прошивной электроэрозии?
Разобравшись в тонкостях работы прошивной электроэрозии, давайте рассмотрим её плюсы и минусы, которые принципиально важны для инженеров.
Эта технология обладает уникальными преимуществами, но имеет и определённые ограничения. Ниже — краткий разбор каждого из них, изложенный сжато для быстрого ознакомления и наглядности.
| Преимущества | Недостатки |
|---|---|
| Прошивная электроэрозия легко режет труднообрабатываемые материалы. Требует минимальной полировки после обработки или не требует её вовсе. Точно режет тонкие материалы без деформации. Эффективный процесс, повышающий производительность. Эффективно справляется с любой твёрдостью материала. Износ электрода минимален, что продлевает срок его службы. Создаёт элементы микронного размера с высокой точностью. Бесконтактный процесс исключает механические напряжения. | Для сквозного реза требуется кромка или заранее выполненное отверстие для начала обработки. Уступает некоторым другим видам механообработки по скорости съёма больших объёмов материала. Сложная наладка может потребовать квалифицированных операторов. Более высокие эксплуатационные расходы по сравнению с традиционной механообработкой. Скорость съёма материала может быть низкой для крупных заготовок. Изготовление электрода может быть трудоёмким и дорогостоящим. Не подходит для очень тонкостенных деталей из-за возможного коробления. Риск поверхностных трещин при работе вне оптимальных условий. |
Как выбрать материалы для прошивной электроэрозии?
Выбор подходящих материалов для прошивной электроэрозионной обработки (EDM) предполагает учёт нескольких факторов для обеспечения оптимальной производительности и эффективности.
Вот ключевые факторы, которые следует учитывать при выборе материалов для прошивной электроэрозии:
Электропроводность: Прошивная электроэрозия основана на электропроводности материала заготовки. Материалы с высокой электропроводностью, такие как медь и графит, обычно применяются в прошивной электроэрозии.
Температура плавления: Материал должен иметь высокую температуру плавления, чтобы выдерживать интенсивное тепло, выделяемое в процессе электроэрозионной обработки. Высокотемпературные материалы, такие как вольфрам и некоторые керамики, часто подходят для прошивной электроэрозии.
Твёрдость: Материал заготовки должен быть достаточно твёрдым, чтобы сохранять форму и допуски в процессе обработки. Обычно применяются твёрдые материалы, такие как инструментальные стали и твёрдые сплавы.
Обрабатываемость: Некоторые материалы легче обрабатывать методами электроэрозии, чем другие. Материалы с хорошей обрабатываемостью обеспечивают более быструю и эффективную электроэрозионную обработку. Например, графит известен своей превосходной обрабатываемостью в электроэрозионных операциях.
Износостойкость: Материал должен обладать хорошей износостойкостью, чтобы противостоять абразивному воздействию процесса электроэрозии. Инструментальные стали и другие износостойкие сплавы часто выбирают за их долговечность.
Теплопроводность: Высокая теплопроводность помогает отводить тепло, выделяемое в процессе электроэрозионной обработки, предотвращая чрезмерный износ электрода и сохраняя точность размеров. Медь и некоторые сплавы известны своей хорошей теплопроводностью.
Стоимость материала: Учитывайте стоимость сырья, так как она может существенно повлиять на общую стоимость производства. Важно найти баланс между требованиями к характеристикам и затратами.
Размер и сложность заготовки: Размер и сложность обрабатываемой детали могут влиять на выбор материала. Некоторые материалы могут лучше подходить для определённых форм или размеров, а также следует учитывать простоту обработки сложных геометрий.
Требования к финишной обработке поверхности: Желаемая финишная обработка поверхности готовой детали — важный фактор. Некоторые материалы естественно обеспечивают более гладкую поверхность, тогда как другие могут требовать дополнительных операций финишной обработки.
Воздействие на окружающую среду: Учитывайте воздействие выбранного материала на окружающую среду, особенно если вы работаете в отраслях с особыми нормативными требованиями или целями в области устойчивого развития.
Материал электрода-инструмента: Материал, используемый для электрода-инструмента (обычно из меди или графита), должен сочетаться с материалом заготовки для эффективного съёма материала и минимизации износа электрода.
Когда нужна прошивная электроэрозионная обработка?
Прошивная электроэрозионная обработка необходима для точной резки твёрдых металлов. Её предпочитают для резки инструментальной стали вместо обработки на станках с ЧПУ, поскольку она превосходно справляется с точной резкой сложных поверхностей.
Этот метод выгоден для создания сложных элементов, таких как тонкие рёбра или глухие полости, в твёрдых металлических деталях с исключительной точностью.
В производстве медицинских изделий прошивная электроэрозия ценна для формообразования сложных, высокоточных форм, которые трудно получить традиционными методами.
Её применение распространяется на аэрокосмическую отрасль, электронику, ювелирное дело и литьё под давлением для быстрого прототипирования, обеспечивая экономичное производство точных деталей из сложных материалов без ущерба для качества.
Разница между прошивной и проволочной электроэрозией
В этой таблице обобщены ключевые различия между прошивной и проволочной электроэрозией по типу электрода, процессу резки, съёму материала, применению, пригодности для сложных форм, срокам выполнения, универсальности, промышленному спросу, зависимости от оператора и пригодности для прототипирования.
| Характеристика | Прошивная электроэрозия | Проволочная электроэрозия |
|---|---|---|
| Тип электрода | Использует электрод | Используется тонкая проволока из латунного сплава |
| Процесс резки | Диэлектрическая жидкость инициирует разряд тока | Проволока с ЧПУ непрерывно повторяет заданный контур |
| Съём материала | Материал удаляется в виде мелкодисперсной стружки | Материал разрезается проволокой |
| Применение | Изготовление пресс-форм, инструмента, высокая точность | Быстрые и точные операции по прорезанию пазов |
| Сложные формы | Подходит для сложных форм с глубокими кромками или малыми отверстиями | Подходит для геометрически сложных форм |
| Срок изготовления | Высокая точность достигается быстро | Более короткие сроки для прототипов и серийных деталей |
| Универсальность | Электроды на заказ для сложных форм | Управление по абсолютным координатам для обеспечения точности |
| Промышленный спрос | Востребовано для прецизионных задач | Высоко востребовано в современных промышленных задачах |
| Зависимость от оператора | Требует квалифицированных операторов | Сниженная зависимость от оператора благодаря управлению с ЧПУ |
| Пригодность для прототипирования | Подходит для высокоточных прототипов | Быстрое изготовление геометрически сложных прототипов |
В чём главное сходство между прошивной и проволочной электроэрозией?
Прошивная и проволочная электроэрозия имеют ключевое сходство: обе используют электрический ток или разряды для удаления материала с заготовки.
В обоих методах электрод погружается в изолирующую жидкость, где возникают разряды, разрушающие металл.
Эта общность позволяет применять их при изготовлении пресс-форм, вырубных штампов, быстрой оснастки и создании сложных элементов, таких как глубокие рёбра и глухие полости.
Применение прошивной электроэрозии
Этот процесс механообработки обычно применяется для высокоточных сложных форм и полостей в труднообрабатываемых материалах, таких как алюминий, нержавеющая сталь и закалённые углеродистые стали, что делает его идеальным для изготовления штампов для металлической штамповки, пресс-форм для литья пластика и других сложных компонентов.
Читайте далее, чтобы узнать больше о типичных производственных применениях прошивной электроэрозии.
Изготовление пресс-форм: Прошивная электроэрозия широко применяется при изготовлении пресс-форм для создания сложных и детализированных форм, обеспечивая высокую точность воспроизведения сложных контуров для литья или формовки материалов.
Штампы: При изготовлении штампов прошивная электроэрозия используется для точной формовки и доводки штампов, что позволяет выпускать стабильную и мелкодетализированную штампованную или формованную продукцию.
Быстрая оснастка: Прошивная электроэрозия применяется в процессах быстрой оснастки, где важны быстрое и точное изготовление инструмента, часто для прототипирования или мелкосерийного производства.
Пресс-формы для литья под давлением: Технология используется при создании пресс-форм для литья под давлением, обеспечивая производство пластиковых деталей в точном соответствии со спецификациями.
Создание глубоких и тонких рёбер: Прошивная электроэрозия отлично справляется с созданием сложных элементов, таких как глубокие и тонкие рёбра, с высокой точностью, что позволяет изготавливать компоненты со сложной геометрией.
Создание глухих полостей: Глухие полости, не проходящие сквозь заготовку, можно точно обрабатывать с помощью прошивной электроэрозии, что делает её подходящей для задач, где требуются закрытые элементы.
Создание глухих шпоночных пазов: Прошивная электроэрозия применяется для изготовления глухих шпоночных пазов — углублённых канавок для фиксации шпонок в деталях машин. Метод обеспечивает точное и контролируемое формирование паза.
Внутренние шлицы: Внутренние шлицы, передающие крутящий момент в валах и шестернях, можно эффективно обрабатывать прошивной электроэрозией, обеспечивая высокую точность профиля шлицев внутри заготовки.
Каким отраслям нужна прошивная электроэрозия?
Прошивная электроэрозия — широко применяемая технология во многих отраслях, особенно связанных со сложной обработкой металла. Вот почему она важна в различных отраслях:
Изготовление пресс-форм и штампов: прошивная электроэрозия критически важна для создания сложных пресс-форм и штампов с высокой точностью и мелкими деталями. Пресс-формы предназначены для литья пластика под давлением, а штампы — для металлической штамповки.
Аэрокосмическая отрасль: Аэрокосмическая отрасль требует высокоточных компонентов, и прошивная электроэрозия обеспечивает точность при формообразовании и финишной обработке деталей. Она применяется для изготовления лопаток турбин, компонентов двигателей и сложных деталей летательных аппаратов.
Медицина: Прошивная электроэрозия незаменима при изготовлении небольших сложных компонентов медицинских изделий с жёсткими допусками. Она используется для производства компонентов кардиостимуляторов, хирургических инструментов и ортопедических имплантатов.
Электроника: Прошивная электроэрозия применяется для создания точных и сложных форм электронных компонентов, обеспечивая оптимальное функционирование. Она позволяет изготавливать сложные детали для микроэлектроники, разъёмов и малых датчиков.
Автомобилестроение: Автомобильная промышленность полагается на прошивную электроэрозию для прецизионной обработки сложных деталей с жёсткими допусками. Она позволяет изготавливать пресс-формы для автомобильных деталей, таких как компоненты двигателей или детали трансмиссии.
Ювелирное дело: Прошивная электроэрозия используется для создания сложных и детализированных дизайнов в ювелирном деле, обеспечивая высокую точность формообразования драгоценных металлов. Она применяется для изготовления изысканных ювелирных изделий со сложными узорами или замысловатым дизайном.
Заключение
Прошивная электроэрозия — незаменимая технология механообработки, применяемая в различных отраслях благодаря способности эффективно создавать точные и сложные детали. Она используется при изготовлении металлических пресс-форм, штампов, инструментов, быстроизготавливаемой оснастки, пресс-форм для литья под давлением и внутренних шлицев.
Благодаря бесконтактному процессу, возможности обработки сложных форм и сохранению точности прошивная электроэрозия ещё долгие годы останется востребованным инструментом для прецизионных задач.
АВТОР
Bing manages daily production, covering scheduling, workflow coordination, and shop-floor control. He has strong experience in machining processes, tooling, and practical problem-solving. In his free time, he likes outdoor exploration and adventure trips.
Похожие статьи
-
 Алюминий 2024 и 6061: какой лучше?
-
 Температура стеклования полимеров: полное руководство
-
 Руководство по плазменному электролитическому оксидированию (PEO)
-
 Замковые соединения: виды и преимущества
-
 Сварка латуни: полное руководство
-
 Покрытие из нитрида титана (TiN): процесс и применение
-
 Хромирование: полное руководство
-
 Латунь 360 и 260: в чём разница?
-
 Изготовление микро-винтов на заказ: полное руководство

Готовы масштабировать проект?
Начните со стабильного процесса и контролируемого качества. Давайте обсудим ваш проект.








