


Электроэрозионная обработка (EDM): как это работает, виды, материалы, допуски и стоимость
АВТОР
Bing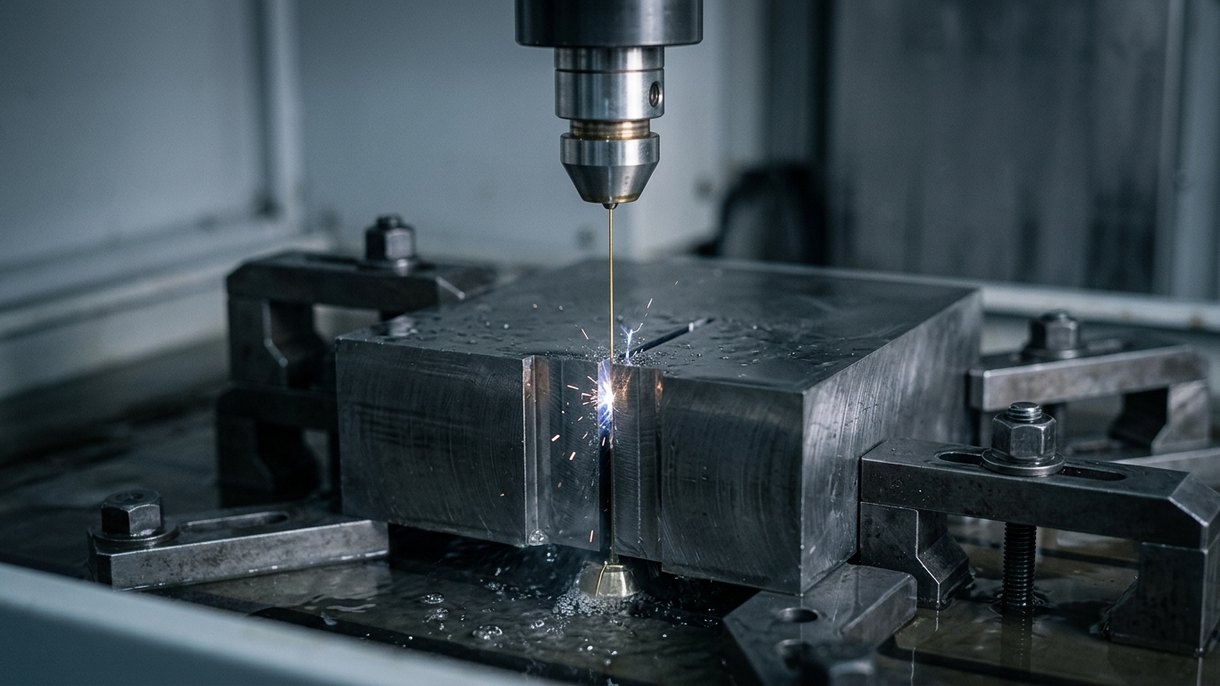
Электроэрозионная обработка (EDM) — бесконтактный процесс, при котором металл удаляется серией быстрых электрических разрядов между электродом и заготовкой, погружёнными в диэлектрическую жидкость. Инструмент не касается детали и силы резания нет. Поэтому EDM обрабатывает закалённую сталь, твёрдый сплав на основе карбида вольфрама, титан и Inconel так же легко, как мягкую сталь. Процесс выдерживает допуски ±0,002–0,005 мм и формирует острые внутренние углы и тонкие стенки, недоступные фрезе. В руководстве на практике разобрано, что такое EDM: физика процесса, виды, материалы, допуски, стоимость, области применения и правила проектирования.
Что такое электроэрозионная обработка? Определение и история
Электроэрозионная обработка (англ. electrical discharge machining, сокращённо EDM, также электроискровая эрозия) — термический метод обработки. Импульсное постоянное напряжение подаётся между электродом-инструментом и электропроводной заготовкой, разделёнными небольшим зазором с диэлектрической жидкостью. Когда напряжение пробивает диэлектрик, через зазор проскакивает разряд. Он плавит и испаряет микроскопический кратер материала, а жидкость вымывает продукты эрозии. Процесс повторяется десятки тысяч раз в секунду. Так в заготовке формируется зеркальное отображение электрода, или материал удаляется по траектории движущейся проволоки.
Практическое применение процесса началось в 1943 году, когда советские учёные Борис и Наталья Лазаренко, изучая эрозионные повреждения вольфрамовых контактов, поняли, что эрозию можно контролировать для обработки твёрдых металлов. В 1950-х появились прошивные станки, в конце 1960-х — проволочная электроэрозия с числовым программным управлением, а к 1980-м EDM с ЧПУ стала стандартным оборудованием инструментальных цехов. Сегодня это процесс, лежащий в основе большинства штампов, полостей пресс-форм и твёрдосплавного инструмента, а также всё большей доли аэрокосмических и медицинских деталей.
Как работает процесс EDM: электроискровая эрозия, диэлектрик и отсутствие контакта
В любой установке EDM есть четыре элемента: электрод-инструмент, электропроводная заготовка, диэлектрическая жидкость и импульсный генератор с сервоприводом, управляющим зазором.
- Зазор и заряд. Сервопривод удерживает электрод на расстоянии 0.01–0.05 mm от заготовки, а генератор подаёт импульс напряжением 60–300 V.
- Пробой и разряд. В месте наименьшего зазора диэлектрик ионизируется и образуется плазменный канал с температурой примерно 8 000–12 000 °C.
- Плавление и испарение. Микроскопический кратер материала заготовки плавится и частично испаряется; на электроде образуется гораздо меньший кратер, поэтому электроды изнашиваются медленно.
- Спад импульса и промывка. Импульс заканчивается, плазма схлопывается, а диэлектрик охлаждает расплавленный материал, превращая его в продукты эрозии, которые вымываются из зазора.
- Повтор. Цикл повторяется с частотой от 2 000 до 500 000 импульсов в секунду, пока сервопривод подаёт электрод, поддерживая постоянный зазор.
Из этой физики следуют три свойства процесса EDM:
- Твёрдость не имеет значения. Блок штампа твёрдостью 62 HRC или твёрдосплавная пластина 90 HRA эродируют со скоростью, определяемой температурой плавления и теплопроводностью, а не прочностью.
- Отсутствие механической силы. Тонкие стенки, хрупкие перемычки и предварительно закалённые детали не деформируются, не вибрируют и не выкрашиваются.
- Только электропроводные материалы. Можно обрабатывать металлы и твёрдые сплавы; стекло, оксид алюминия, пластики и композиты — нельзя.
Диэлектрик изолирует до пробоя, вымывает продукты эрозии и охлаждает деталь. В проволочной электроэрозии используется деионизированная вода; в прошивной электроэрозии — углеводородное масло для лучшей чистоты поверхности и меньшего износа электрода.
Проволочная электроэрозия (Wire EDM)
В проволочной электроэрозионной обработке в качестве электрода используется непрерывно подаваемая проволока, обычно латунная или с покрытием, диаметром 0.1–0.3 mm. Проволока сходит с подающей катушки, проходит через заготовку и наматывается на приёмную катушку, никогда не используется повторно, поэтому износ электрода не влияет на точность. Направляющие перемещают проволоку по запрограммированной траектории X-Y, а независимые оси U и V наклоняют её для конусов до примерно 30° или для деталей с разными профилями сверху и снизу.
Проволочная электроэрозия — это процесс сквозного резания: проволока входит с кромки или из предварительно просверленного стартового отверстия и прорезает профиль по всей толщине, от фольги до 300 мм и более. Первый проход выполняет черновую обработку профиля; от одного до четырёх чистовых проходов при пониженной мощности удаляют переплавленный слой и обеспечивают допуск ±0.002–0.005 mm при Ra 0.1–0.4 µm.
Типичные детали для проволочной электроэрозии — пуансоны и матричные плиты, экструзионные фильеры, закалённые шестерни и шлицы, твердосплавный формообразующий инструмент и профили медицинских инструментов. Сервис проволочной электроэрозии компании DEK охватывает этот диапазон, а наш гид по проволочной электроэрозионной резке подробнее рассказывает о типах проволоки и стратегиях резания.
Прошивная электроэрозия (копировально-прошивная, sinker EDM)
Прошивная электроэрозия, также называемая рамочной или копировально-прошивной, погружает профилированный электрод в заготовку, воспроизводя его негативную форму. Сначала электрод изготавливают из графита или меди по форме полости за вычетом межэлектродного зазора. В углеводородном диэлектрике электрод опускается в деталь, и разряд выжигает полость, повторяющую электрод: шестигранное глухое отверстие, полость пресс-формы с текстурой, шпоночный паз с острыми углами в глухом отверстии или паз типа «ёлочка» в диске турбины.
Поскольку прошивной электроэрозии не нужен сквозной путь, она выполняет глухие элементы, а поскольку электрод может иметь любую 3D-форму, она создаёт формы, недоступные вращающемуся инструменту. Черновой электрод с последующими чистовыми электродами меняет время цикла на качество поверхности. Точность обычно составляет ±0.005–0.01 mm и ограничена изготовлением и износом электрода. Графит — самый распространённый материал электрода, так как легко обрабатывается и противостоит износу при высоком токе; медь даёт более тонкую отделку на небольших детализированных электродах.
Типичные детали для прошивной электроэрозии — полости и знаки пресс-форм, штампы для ковки, глухие шестигранные и шлицевые гнёзда и глубокие узкие рёбра в вставках пресс-форм. Смотрите услуги прошивной электроэрозии DEK и полное руководство по прошивной электроэрозии по проектированию электродов и отделке полостей.
Электроэрозионное сверление малых отверстий (прошивка отверстий)
Электроэрозионное сверление малых отверстий использует вращающийся трубчатый электрод из латуни или меди диаметром 0.1–3 mm, через который под высоким давлением прокачивается диэлектрик для промывки отверстия по мере его углубления. Оно сверлит отверстия с отношением глубины к диаметру 100:1 и более в закалённых или экзотических материалах: отверстие 0.5 mm через 50 mm Inconel занимает минуты.
Два основных применения — стартовые отверстия для проволочной электроэрозии в закалённых матричных плитах и функциональные отверстия, такие как охлаждающие отверстия лопаток турбин, сопла топливных форсунок и отверстия фильер. Точность позиционирования около ±0.01–0.02 mm, а стенки несут переплавленный слой, поэтому там, где важна отделка, отверстие часто дополнительно расширяют проходом проволоки.
Прошивная, проволочная электроэрозия и сверление малых отверстий: сравнение
| Criteria | Проволочная электроэрозия | Прошивная электроэрозия | Электроэрозионное сверление малых отверстий |
|---|---|---|---|
| Электрод | Латунная или покрытая проволока, 0.1–0.3 mm, непрерывная подача | Обработанная графитовая или медная форма | Вращающаяся латунная или медная трубка, 0.1–3 mm |
| Диэлектрик | Деионизированная вода | Углеводородное масло | Деионизированная вода |
| Геометрия | Сквозные профили, конусы, 4-осевые линейчатые формы | Глухие полости, 3D-формы, острые внутренние углы | Прямые малые отверстия, глубокие отверстия |
| Точность | ±0.002–0.005 mm | ±0.005–0.01 mm | ±0.01–0.02 mm по положению |
| Шероховатость поверхности | Ra 0.1–0.4 µm после чистовых проходов | Ra 0.2–0.8 µm, почти зеркальная при тонкой отделке | Ra 1.6–3.2 µm |
| Типичные детали | Пуансоны, матрицы, шестерни, твердосплавный инструмент, медицинские профили | Полости пресс-форм, штампы для ковки, глухие шестигранные и шлицевые гнёзда | Стартовые отверстия, охлаждающие отверстия турбин, сопла форсунок |
Материалы для электроэрозионной обработки
Любой материал, проводящий электричество, можно обработать электроэрозией. На практике электроэрозию выбирают для материалов, слишком твёрдых, вязких или жаростойких для обычного резания с разумной скоростью.
| Материал | Почему используется электроэрозия | Примечания |
|---|---|---|
| Закалённая инструментальная сталь (D2, H13, A2, M2, S7) | Режется при 55–65 HRC, поэтому нет деформации после термообработки | Стандартный материал для вырезаемых проволокой матриц и пуансонов |
| Вольфрамовый карбид | Слишком твёрдый для фрезерования; шлифование медленно для сложных профилей | Низкая мощность и чистовые проходы ограничивают выщелачивание кобальта и микротрещины |
| Титан | Наклёп затрудняет фрезерование тонких сечений | Удаление изменённого слоя на деталях, критичных по усталостной прочности |
| 101, 110 и другие суперсплавы | Чрезвычайно вязкий; электроэрозия прорезает пазы типа «ласточкин хвост» и охлаждающие отверстия без износа инструмента | Скорость съёма ниже, чем у стали |
| Медь и латунь | Тонкие электрические контакты без заусенцев | Быстрый рез, более шероховатая поверхность при высокой мощности |
| Алюминий | Тонкостенные элементы и глубокие рёбра, которые вибрировали бы под фрезой | Сначала удалите оксидную корку с заготовки |
Графит — самый распространённый материал электродов для прошивной электроэрозии, но в DEK он не используется как материал заготовки. Непроводящие материалы, такие как пластики, стекло и оксид алюминия, вообще не обрабатываются электроэрозией.
Допуски и шероховатость поверхности при электроэрозионной обработке
Допуски при электроэрозионной обработке зависят от числа проходов и тепловой стабильности станка в большей степени, чем от материала.
| Стратегия проходов | Типовой допуск | Типовая шероховатость |
|---|---|---|
| Проволочная, один черновой проход | ±0.02 мм | Ra 1.6–3.2 µm |
| Проволочная, черновой + 1 чистовой | ±0.005–0.01 mm | Ra 0.6–0.8 µm |
| Проволочная, черновой + 3–4 чистовых | ±0.002–0.005 mm | Ra 0.1–0.4 µm |
| Прошивная, чистовой электрод | ±0.005–0.01 mm | Ra 0.2–0.8 µm |
| Электроэрозионное сверление малых отверстий | ±0.01–0.02 mm | Ra 1.6–3.2 µm |
Изменённый слой. Каждая поверхность после электроэрозионной обработки имеет тонкий переплавленный слой, называемый изменённым или белым слоем, толщиной 2–20 µm в зависимости от энергии импульса, поверх зоны термического влияния сопоставимой глубины. Он твёрдый, хрупкий и может содержать микротрещины. На штамповых штампах он безвреден; на деталях, критичных по усталостной прочности, таких как компоненты турбин, имплантаты и пружины, его следует удалять чистовыми проходами, полированием, притиркой или травлением. Примечание «изменённый слой не допускается» означает дополнительные чистовые проходы, которые оплачиваются отдельно.
Точность углов. Проволока 0.25 mm не может прорезать внутренний угол острее радиуса около 0.13–0.15 mm (радиус проволоки плюс искровой зазор). Более тонкая проволока достигает радиусов 0.05 mm за счёт скорости резания. Прошивная электроэрозия даёт углы настолько острые, насколько острым является электрод, поэтому шестигранные и квадратные глухие отверстия выполняются прошивной электроэрозией.
Преимущества и ограничения электроэрозионной обработки
Преимущества
- Режет любой проводящий материал независимо от твёрдости, включая полностью закалённую сталь и твёрдый сплав.
- Отсутствие силы резания, поэтому тонкие стенки, хрупкие перемычки и предварительно закалённые детали обрабатываются без прогиба и заусенцев.
- Острые внутренние углы, глубокие узкие пазы и глухие сложные полости, недоступные фрезам.
- Допуски ±0.002–0.005 mm и шероховатость Ra 0.1–0.4 µm без вторичного шлифования.
Ограничения
- Только электропроводные материалы.
- Низкая скорость съёма материала: типичная скорость проволочной резки составляет 100–300 mm²/min по стали, поэтому электроэрозия — это процесс для отдельных элементов, а не для черновой обработки.
- Изменённый слой и зона термического влияния требуют внимания на деталях, критичных по усталостной прочности.
- Для прошивной электроэрозии нужен электрод, изготовленный под каждую форму, что увеличивает стоимость и сроки при малых объёмах.
- Проволочной электроэрозии нужен сквозной путь, поэтому глухие элементы исключены.
Электроэрозия, фрезерование, лазер и гидроабразивная резка: сравнение
| Criteria | Электроэрозия | Фрезерование с ЧПУ | Лазерная резка | Гидроабразивная резка |
|---|---|---|---|---|
| Материалы | Только проводящие, любой твёрдости | Любой обрабатываемый материал; закалённая сталь и твёрдый сплав сложны | Листовые металлы, некоторые пластики | Практически всё, включая камень, стекло, композиты |
| Толщина | От фольги до 300+ mm (проволочная) | Ограничена вылетом инструмента | Лучше всего до 25 mm | До 200 mm, точность снижается с толщиной |
| Точность | ±0.002–0.005 mm | ±0.005–0.01 mm | ±0.05–0.1 mm | ±0.1–0.2 mm |
| Шероховатость поверхности | Ra 0.1–0.4 µm | Ra 0.2–0.4 µm | Ra 1.6–6.3 µm, возможен грат | Ra 3.2–6.3 µm, полосы |
| Тепловое воздействие | Тонкий изменённый слой (2–20 µm) | Нет | Зона термического влияния 0.1–0.5 mm | Нет |
| Оптимально для | Закалённые детали, острые углы, тонкие стенки, прецизионные штампы | Общие детали, карманы, 3D-контуры, высокий съём материала | Листовые заготовки и кронштейны | Толстые плиты, непроводящие или термочувствительные материалы |
На практике процессы комбинируются: блок матрицы фрезеруется в мягком состоянии, закаливается, затем обрабатывается проволочной электроэрозией и доводится прошивной; кронштейн фрезеруется по 5 осям, а затем в нём прорезается паз проволочной электроэрозией там, где стенка слишком тонкая для механической резки.
Факторы стоимости электроэрозионной обработки и когда она дешевле
Стоимость электроэрозионной обработки в основном определяется машинным временем. Ключевые факторы:
- Длина реза × толщина для проволочной электроэрозии. Скорость резания в мм²/мин примерно постоянна для данного материала, поэтому контур сквозь плиту 50 мм стоит примерно вдвое дороже, чем сквозь 25 мм.
- Количество чистовых проходов. Каждый проход добавляет 30–60% к времени чернового реза. Указывайте Ra 0.4 µm и ±0.003 mm только там, где это необходимо.
- Пусковые отверстия. Каждый замкнутый внутренний контур требует предварительно просверленного или электроэрозионно-просверленного пускового отверстия.
- Изготовление электродов для прошивной электроэрозии: для каждой формы полости нужен как минимум один электрод, часто черновой и чистовой.
- Материал. Твёрдый сплав и Inconel режутся в 2–4 раза медленнее, чем инструментальная сталь.
- Количество. Проволочная электроэрозия прорезает пакет тонких пластин за один проход, поэтому удельная стоимость небольших контуров резко снижается с ростом количества.
Электроэрозионная обработка дешевле альтернатив, когда:
- Деталь уже закалена. Фрезерование в мягком состоянии, закалка и шлифование для устранения деформации стоят дороже, чем вырезание готового контура проволокой после термообработки.
- Элемент представляет собой острый внутренний угол, узкий глубокий паз или тонкую стенку, для которых фрезе потребовались бы несколько установов, мелкий инструмент и медленные подачи.
- Материал — твёрдый сплав, Inconel или титан в геометрии, которая изнашивает режущий инструмент быстрее, чем производит детали.
- Количество — от одной до нескольких сотен штук, а контур сложный: без оснастки, без специального инструмента, только программа и рез.
Электроэрозионная обработка стоит дороже для мягкого блока из алюминия или стали с простыми карманами и большими радиусами, а также когда нужно удалить большие объёмы материала. Черновая обработка фрезерованием, чистовая — электроэрозией. О ценах на фрезерные работы см. наш руководство по стоимости обработки на станках с ЧПУ.
Применение электроэрозионной обработки по отраслям
- Пресс-формы и штампы. Полости и знаки литьевых пресс-форм, штампы для штамповки и вырубки, матрицы для экструзии и ковки.
- Аэрокосмическая отрасль. Ёлочные пазы в дисках турбин, охлаждающие отверстия в лопатках и сопловых аппаратах, тонкостенные детали из Inconel и титана.
- Медицина. Профили хирургических инструментов из 17-4 PH и 440C, элементы имплантатов из титана, микро-пазы в нержавеющих трубках.
- Автомобилестроение. Сопла топливных форсунок, профили закалённых шестерён трансмиссии, прототипы шестерён и шлицев, нарезанные до появления инструмента для зубофрезерования.
- Электроника и полупроводники. Тонкие медные контакты, выводные рамки, карбидные наконечники щупов, прецизионные пазы в приспособлениях из Kovar и Invar.
Рекомендации по проектированию деталей для электроэрозионной обработки
- Задавайте радиусы внутренних углов под проволоку. Указывайте R0.15 mm или больше для проволоки 0.25 mm, R0.10 mm для проволоки 0.15 mm. Острый внутренний угол на сквозном контуре вынуждает применять прошивную операцию.
- Указывайте требования к чистоте и отсутствию изменённого слоя только там, где это необходимо. Ra 0.4 µm и «без изменённого слоя» на каждой поверхности могут удвоить машинное время.
- Обеспечьте проволоке вход. Предусмотрите место пускового отверстия для каждого замкнутого контура или дайте контуру выйти на кромку.
- Указывайте толщину и состояние материала. «D2, 60–62 HRC, толщина 40 mm» позволяет цеху рассчитать точное время реза; одно лишь «D2» — нет.
- Снимайте напряжения перед резкой. Закалённые блоки с остаточными напряжениями деформируются по мере того, как проволока их освобождает; двойной отпуск и черновой рез с оставленным припуском ограничивают это.
- Для прошивных полостей продумайте электрод. Глубокие узкие рёбра требуют тонких быстроизнашивающихся электродов; добавляйте уклон, где возможно, и разбивайте глубокие полости на вставки.
- Отмечайте на чертеже, какие элементы фрезеруются, а какие вырезаются электроэрозией чтобы допуски соответствовали возможностям каждого процесса.
Нужны детали, обработанные электроэрозией?
Когда конструкция определена, следующий шаг — цех, который выполняет проволочную, прошивную и мелкоотверстную электроэрозию наряду с фрезерованием, токарной обработкой и шлифованием, чтобы закалённая деталь не передавалась между подрядчиками. Услуги DEK по Услуги электроэрозионной обработки выдерживаем ±0.002–0.005 mm на контурах, вырезанных проволочной электроэрозией, и Ra 0.1–0.4 µm после чистовых проходов, без минимальной партии и с проверкой каждого чертежа инженером перед расчётом, обычно в течение 6 часов. Электроэрозия входит в наш более широкий спектр услуги обработки на станках с ЧПУ, поэтому вставку пресс-формы можно отфрезеровать, закалить, вырезать проволочной электроэрозией, доработать прошивной электроэрозией и проконтролировать на CMM в рамках одного заказа.
Часто задаваемые вопросы
Для чего применяется электроэрозионная обработка?
Электроэрозионная обработка применяется для резки закалённой стали, твёрдого сплава, титана и суперсплавов в точные формы, которые невозможно получить режущим инструментом: штампы, полости пресс-форм, шестерни и шлицы, вырезаемые из закалённых заготовок, глухие гнёзда с острыми углами, глубокие узкие пазы, тонкие стенки и малые глубокие отверстия. Она широко применяется в производстве оснастки, аэрокосмической, медицинской и электронной промышленности.
В чём разница между прошивной и проволочной электроэрозией?
Проволочная электроэрозия использует тонкую движущуюся проволоку для вырезания сквозного контура, подобно очень точной ленточной пиле, и обеспечивает ±0.002–0.005 mm. Прошивная электроэрозия погружает профилированный графитовый или медный электрод в деталь для формирования глухих полостей и 3D-форм с острыми углами с точностью около ±0.005–0.01 mm. Проволоку выбирают для контуров, прошивную — для полостей.
Насколько точна электроэрозионная обработка?
Проволочная электроэрозия с чистовыми проходами выдерживает ±0.002–0.005 mm на контурах при шероховатости Ra 0.1–0.4 µm. Прошивная электроэрозия выдерживает ±0.005–0.01 mm в зависимости от точности и износа электрода. Электроэрозионная прошивка малых отверстий позиционирует отверстия с точностью около ±0.01–0.02 mm. Эти показатели предполагают термостабилизированный цех и материал после снятия напряжений.
Можно ли обрабатывать электроэрозией алюминий, титан или пластик?
Электроэрозионная обработка возможна для любого электропроводного материала, поэтому алюминий, титан, медь, нержавеющая сталь, инструментальная сталь, твёрдый сплав и Inconel подходят. Пластики, стекло, оксид алюминия и другие диэлектрики электроэрозией обрабатывать нельзя, так как разряд не образуется; эти материалы вместо этого фрезеруют, шлифуют или режут лазером.
Электроэрозионная обработка дороже фрезерования с ЧПУ?
В расчёте на минуту машинного времени электроэрозия обычно дороже и снимает материал медленнее, поэтому простые мягкие детали дешевле фрезеровать. Электроэрозия становится более дешёвым вариантом, когда деталь уже закалена, требует острых внутренних углов или тонких стенок либо изготовлена из твёрдого сплава или суперсплава, изнашивающего фрезы. Большинство оснастки сочетает фрезерование для основного съёма материала с электроэрозией для точных элементов.
АВТОР
Bing manages daily production, covering scheduling, workflow coordination, and shop-floor control. He has strong experience in machining processes, tooling, and practical problem-solving. In his free time, he likes outdoor exploration and adventure trips.
Похожие статьи
-
 Инженерный чертёж: значение, основные компоненты и советы
-
 Как оптимизировать конструкцию рабочего колеса для максимальной производительности
-
 Распространённые дефекты обработки на станках с ЧПУ и способы их устранения
-
 Обработка вольфрамового карбида на станках с ЧПУ: всё, что нужно знать
-
 10 советов по обработке кронштейна с жёсткими допусками на станках с ЧПУ
-
 Обработка чугуна на станках с ЧПУ: всё, что нужно знать
-
 Стоимость титана: полезное руководство
-
 Изготовление кронштейнов из листового металла: полное руководство
-
 Обработка PEEK: марки, инструмент и советы по проектированию

Готовы масштабировать проект?
Начните со стабильного процесса и контролируемого качества. Давайте обсудим ваш проект.








