


Распространённые дефекты обработки на станках с ЧПУ и способы их устранения
АВТОР
Ryan
Обработка на станках с ЧПУ помогает изготавливать точные детали, но иногда что-то идёт не так. Эти проблемы могут замедлить работу и увеличить затраты.
Но не стоит волноваться — большинство дефектов механообработки устраняются просто. В этой статье вы узнаете о распространённых дефектах обработки на станках с ЧПУ и способах их устранения.
Что такое обработка на станках с ЧПУ?
Обработка на станках с ЧПУ — это способ управления станками, такими как токарные, фрезерные и шлифовальные, с помощью компьютера. Компьютер следует цифровому проекту, формируя готовую деталь путём снятия материала.
Эти станки важны, потому что позволяют изготавливать сложные детали с высокой точностью и повторяемостью. Многие отрасли полагаются на них.
Распространённые дефекты обработки на станках с ЧПУ и способы их устранения
В этом разделе рассмотрим распространённые дефекты обработки на станках с ЧПУ, их причины и способы устранения или предотвращения.
Размерные неточности
Если деталь не соответствует требуемым размерам, она может не подойти или работать неправильно.
- Если ваш станок с ЧПУ неправильно откалиброван, размеры будут отклоняться.
- Некоторые материалы ведут себя при обработке по-разному, что влияет на точность.
- Изменения условий окружающей среды могут незначительно изменять размеры материала.
- Регулярно проверяйте и повторно калибруйте станок.
- Убедитесь, что ваши материалы стабильны и надёжны.
- Старайтесь поддерживать постоянную температуру и влажность.
Плохое качество поверхности
Если готовая деталь имеет шероховатости или видимые следы, это может повлиять на её внешний вид и работу.
- Если инструмент слишком сильно вибрирует, он может оставлять неровные следы. Это происходит при затуплении инструмента, неправильной стратегии резания или недостаточном охлаждении.
- Слишком высокая подача может вызвать дрожание инструмента и оставить следы.
- Держите инструменты острыми и используйте правильную стратегию резания, чтобы избежать вибраций.
- Снизьте подачу или отрегулируйте частоту вращения шпинделя для более гладкой поверхности.
Износ и поломка инструмента
Режущие инструменты могут неожиданно ломаться, что замедляет производство и увеличивает затраты.
- Чрезмерное давление может сломать инструмент.
- Некоторые инструменты изнашиваются быстрее при использовании на неподходящем материале.
- Накопление тепла может сделать инструменты хрупкими.
- Перегруженные инструменты в конце концов ломаются.
- Отрегулируйте настройки, чтобы снизить нагрузку на инструмент.
- Выбирайте инструменты, соответствующие обрабатываемому материалу.
- Предотвращайте перегрев с помощью подходящей СОЖ.
- Часто осматривайте инструменты и заменяйте их до выхода из строя.
Заусенцы и острые кромки
Заусенцы — это мелкие нежелательные кромки или шероховатости на детали, обычно по углам или краям.
- Более мягкие материалы и затупленные инструменты могут создавать заусенцы.
- Неправильные настройки резания усугубляют заусенцы.
- Повреждённый инструмент может вызывать шероховатые кромки.
- Заусенцы можно удалить вручную напильником или наждачной бумагой либо использовать современные методы, такие как термическое или вибрационное удаление заусенцев.
- Заменяйте затупленные инструменты или регулярно затачивайте их.
- Измените траектории инструмента, используйте стружколомы или скорректируйте скорости резания, чтобы уменьшить образование заусенцев.
Деформация материала
Это происходит, когда деталь непреднамеренно меняет форму, часто изгибаясь или скручиваясь.
- В некоторых материалах накоплены внутренние напряжения, которые высвобождаются при резании.
- Если деталь недостаточно закреплена, она может деформироваться.
- Выбирайте стабильные методы и приспособления для надёжного закрепления детали.
- Термообработка или снятие напряжений после механообработки могут предотвратить коробление.
Прижоги
Если на заготовке видны тёмные или изменённые по цвету пятна, возможно, она перегревается при обработке.
- Чрезмерное трение из-за неправильных настроек может вызвать перегрев.
- При недостатке СОЖ, особенно для термочувствительных материалов, таких как титан, может возникнуть перегрев.
- Снижение скорости резания и увеличение подачи могут уменьшить накопление тепла.
- Используйте больше СОЖ или более эффективные методы охлаждения для термочувствительных материалов.
Следы вибраций
Это волнистые линии на поверхности детали, вызванные вибрацией инструмента.
- Если инструмент недостаточно устойчив, он будет вибрировать.
- Шаткий фундамент станка или незакреплённая заготовка могут усилить вибрации.
- Изменение подачи и частоты вращения шпинделя помогает снизить вибрации.
- Убедитесь, что заготовка надёжно зажата и правильно закреплена.
- Некоторые инструменты специально разработаны для снижения вибраций и повышения качества поверхности.
Следы инструмента
Это линии или гребешки, остающиеся на поверхности детали из-за взаимодействия инструмента с материалом.
- Неправильно выбранный режущий инструмент или слишком агрессивные режимы могут оставить такие следы.
- Нестабильная настройка станка может оставлять нежелательные линии.
- На поверхность также влияет то, как инструмент начинает и заканчивает резание.
- Снизьте давление и оптимизируйте движение инструмента.
- Используйте инструменты с улучшенными покрытиями или геометрией.
- При необходимости выполните дополнительную финишную обработку поверхности детали.
Налипание на кромку
Налипание на кромку возникает, когда материал прилипает к режущему инструменту. Это снижает точность обработки.
- Из-за слишком большого трения стружка прилипает к инструменту.
- Неверные настройки приводят к неэффективной работе инструмента.
- Без надлежащей смазки материалы перегреваются и прилипают.
- Инструменты со специальными покрытиями уменьшают налипание материала.
- Используйте подходящую СОЖ или смазку, чтобы свести трение к минимуму.
Трещины и разрушение
Детали могут трескаться или ломаться во время обработки, особенно если они хрупкие или испытывают чрезмерные нагрузки.
- Чрезмерное усилие может сломать деталь.
- Неудачная траектория резания создаёт точки концентрации напряжений.
- Некоторые материалы трудно обрабатывать, и более слабые инструменты могут с ними не справиться.
- Острые инструменты режут чище и с меньшим усилием.
- Инструменты с покрытиями, например из карбида или алмаза, служат дольше.
- Используйте инструменты с несколькими режущими кромками, чтобы распределить усилие.
Неполные проходы или недостаточная детализация
Если станок с ЧПУ не прорезает материал насквозь или пропускает элементы, готовая деталь не будет соответствовать проекту.
- Изношенный или неподходящий инструмент может не передать мелкие детали.
- Настройки скорости и подачи могут быть неверными.
- Вибрации или незакреплённые детали снижают точность резания.
- Ошибки в программе ЧПУ могут привести к пропуску элементов.
- Поддерживайте режущие инструменты в отличном состоянии.
- Оптимизируйте скорость и подачу для повышения точности.
- Снизьте вибрации и проверьте, нет ли незакреплённых деталей.
- Ещё раз проверьте программу, чтобы она точно соответствовала проекту.
Вмятины и отпечатки
Вмятины и отпечатки — это нежелательные углубления на поверхности, часто возникающие из-за оснастки или способа закрепления.
- Чрезмерное усилие зажима, особенно при работе с более мягкими материалами.
- Удар инструмента или неправильное обращение.
- Используйте промежуточные стальные пластины для равномерного распределения усилия зажима.
- Приобретите специализированные патроны и приспособления, снижающие риск повреждения поверхности.
- Настройте способы закрепления так, чтобы прикладывать только необходимое усилие.
Несовпадение стыков и соединений
Несовпадение стыков и соединений возникает, когда две детали или участка не выравниваются должным образом, что приводит к неровным поверхностям.
- Неточное программирование или ошибки траектории инструмента.
- Износ или разъюстировка станка.
- Неоднородные свойства материала.
- Колебания усилия зажима или несоосность при сборке.
- Обеспечьте точное программирование и траектории инструмента.
- Регулярно проводите техническое обслуживание и калибровку станков с ЧПУ.
- Используйте качественные однородные материалы.
- Тщательно выравнивайте и закрепляйте детали при настройке и сборке.
Внутренние напряжения и деформация
Внутренние напряжения и деформация возникают, когда обработанная деталь коробится из-за снятия внутренних напряжений.
- Остаточные напряжения от предшествующей обработки материала.
- Неравномерные силы резания.
- Недостаточная поддержка или закрепление.
- Чрезмерный нагрев при обработке.
- Проводите отпуск для снятия напряжений перед обработкой.
- Оптимизируйте режимы резания для равномерного распределения усилий.
- Используйте жёсткие опоры и закрепление, чтобы предотвратить смещение.
- Контролируйте нагрев с помощью эффективных методов охлаждения.
Расслоение
Расслоение возникает, когда слои слоистых материалов разделяются или отслаиваются во время обработки.
- Чрезмерные силы резания или подачи.
- Ламинаты низкого качества или с плохим сцеплением слоёв.
- Неправильный выбор инструмента или изношенный инструмент.
- Недостаточное закрепление, приводящее к вибрации или смещению.
- Снизьте силы резания и подачи.
- Используйте качественные ламинированные материалы с хорошим сцеплением слоёв.
- Выбирайте острозаточенный инструмент, подходящий для ламинированных материалов.
- Обеспечьте достаточную опору и закрепление, чтобы предотвратить смещение.
Остаточный материал
Остаточный материал, или заусенцы, — это тонкий нежелательный материал, оставшийся на кромках обработанной детали.
- Последний слой материала деформируется вместо того, чтобы быть чисто удалённым.
- Применяйте методы удаления заусенцев, такие как ручная шлифовка, опиливание или зачистка наждачной бумагой.
- Применяйте современные методы удаления заусенцев, например термическое или вибрационное удаление заусенцев.
Проблемы с радиусом скругления углов
Проблемы с радиусом скругления углов возникают, когда углы обработаны не по требуемым спецификациям, особенно в вогнутых элементах.
- Высокие силы резания вызывают отклонение инструмента.
- Используйте инструмент меньшего размера для чистовой обработки вогнутых углов.
- Скорректируйте размер инструмента и подход к обработке, чтобы предотвратить неточности.
Следы от вращения инструмента
Следы от вращения инструмента проявляются как круговые дефекты поверхности, влияющие как на внешний вид, так и на функциональность.
- Неправильные подачи или скорости инструмента.
- Оптимизируйте скорости резания и подачи для более гладкой поверхности.
Термическое повреждение
Термическое повреждение возникает из-за чрезмерного нагрева в процессе обработки, что вызывает деградацию материала или изменение цвета.
- Высокоскоростные операции без надлежащего охлаждения.
- Чрезмерное трение из-за изношенного инструмента.
- Обеспечьте достаточное охлаждение и смазку.
- Соответствующим образом скорректируйте скорости резания и подачи.
- Используйте острозаточенный инструмент, чтобы минимизировать трение.
Повторное резание стружки
Повторное резание стружки происходит, когда инструмент снова вступает в контакт со стружкой, которая не была должным образом удалена, что влияет на качество поверхности.
- Недостаточный отвод стружки.
- Неэффективные траектории инструмента.
- Улучшите отвод стружки с помощью обдува воздухом, потока СОЖ или стружкоуборочных конвейеров.
- Используйте стружколомы для уменьшения размера стружки.
- Оптимизируйте траектории инструмента, например попутное фрезерование, чтобы предотвратить застревание стружки.
Как настройки обработки на станках с ЧПУ вызывают дефекты?
При работе на станке с ЧПУ способ настройки параметров обработки влияет на качество готовой детали. Если перечисленные ниже параметры заданы неверно, они могут вызвать дефекты в обработанных деталях.
Скорость резания
Скорость резания — это скорость перемещения инструмента относительно материала. Если скорость слишком высокая или слишком низкая, это может создать проблемы:
Слишком высокая: Чрезмерный нагрев, который может повредить инструмент и заготовку.
Слишком низкая: Рез может быть неровным, что приводит к шероховатым поверхностям.
Подача
Это скорость перемещения материала к режущему инструменту.
Слишком высокая: Инструмент может сломаться, а поверхность может быть шероховатой из-за чрезмерного нагрева и трения.
Слишком низкая: Обработка занимает слишком много времени и может быть неэффективной.
Глубина резания
Это количество материала, удаляемого за один проход.
Слишком большая: Может перегрузить инструмент, вызвав его поломку или оставив шероховатую поверхность.
Слишком малая: Делает процесс медленным и неэффективным.
Как свойства материалов влияют на дефекты обработки?
Разные материалы реагируют на обработку по-своему, что может приводить к специфическим сложностям и дефектам.
Металлы
- Поскольку алюминий мягкий, на нём легко образуются заусенцы: крошечные шероховатые кромки, остающиеся после резки.
- Он может налипать на режущий инструмент, портя финишную обработку поверхности и вызывая дефекты.
- Нагрев вызывает расширение алюминия, что может привести к неточным размерам.
- Нагрев и давление могут повысить его твёрдость, из-за чего обработка становится сложнее.
- Его твёрдость может ускорять износ инструмента, требуя частой замены.
- Он вязкий, поэтому может вибрировать при резке, снижая качество заготовки.
- Резка титана выделяет много тепла, которое может повредить инструмент и деформировать материал.
- Некоторые жидкости, используемые при механообработке, могут вызывать нежелательные химические реакции с титаном.
- Латунь легко обрабатывается и имеет меньше дефектов, но для точных результатов требуются острые инструменты.
Пластики
- Может треснуть при недостаточной поддержке или если инструменты не острые.
- Тепло от обработки может привести к его плавлению или деформации.
- Под воздействием тепла нейлон может изогнуться и потерять форму.
- Нейлон впитывает влагу, из-за чего его размеры со временем меняются.
- Стружка может наматываться на инструменты — это может испортить финишную обработку поверхности.
- Он может коробиться или менять цвет при перегреве.
Композиты
- Слои могут расслаиваться во время резки.
- Углеродные волокна прочные и могут быстро затуплять инструменты.
- Резка стеклопластика может приводить к образованию грубых, рваных кромок.
- Он очень абразивный и быстро затупляет инструменты.
Древесина
- Если инструмент тупой или скорость слишком высокая, твёрдые породы древесины могут обугливаться.
- Резка вдоль волокон может вызывать сколы или расщепление.
- Сминается вместо резки — это может сделать детали менее чёткими.
- Мягкие породы древесины могут приобретать ворсистую или рваную поверхность, особенно вдоль волокон.
Как мы снижаем дефекты обработки на станках с ЧПУ в DEK?
В компании DEKмы обеспечиваем высококачественную обработку на станках с ЧПУ металлических и пластиковых деталей. Мы снижаем количество дефектов с помощью передовых средств контроля.
Наши 3-, 4- и 5-осевые станки хорошо обслуживаются для максимальной производительности. Опытные инженеры работают со сложными конструкциями с жёсткими допусками, обеспечивая точность. Мы тщательно отбираем и контролируем качество материалов.
Мы обеспечиваем чёткую коммуникацию, предлагаем быстрое прототипирование и мгновенную обратную связь по конструкции. Передовое программное обеспечение помогает нам поддерживать высокие стандарты. Мы работаем с проверенными поставщиками и ценим отзывы клиентов, чтобы постоянно совершенствоваться.
Заключение
При обработке на станках с ЧПУ важно учитывать факторы, которые могут приводить к дефектам обработки или даже к её сбою.
Тип материала, с которым вы работаете, и выбранные настройки станка имеют ключевое значение. Разные материалы могут вызывать разные проблемы. Если не настроить параметры правильно, можно получить грубые кромки, тепловые повреждения или слишком быстрый износ инструментов.
Понимая эти проблемы, вы можете избежать дефектов обработки на станках с ЧПУ, снизить вероятность сбоев и гарантировать точность и хорошее состояние ваших деталей.
АВТОР
Ryan oversees DEK’s quality system, covering inspection standards, process audits, and final verification. He is familiar with tolerance interpretation, metrology tools, and root-cause troubleshooting for machining projects.
Похожие статьи
-
 Как выбрать подходящий тип фланца для вашей задачи
-
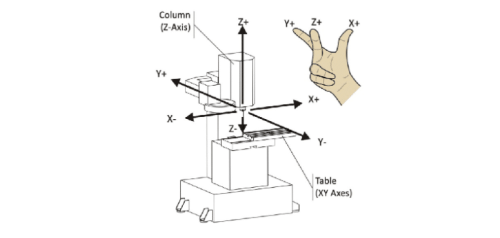 Стоимость обработки на станках с ЧПУ: полное руководство по ценам (2026)
-
 Что такое глубокое сверление: процесс, инструменты и советы
-
 Обработка титана: сложности, инструмент и советы
-
 Обработка PEEK: марки, инструмент и советы по проектированию
-
 15 распространённых видов дефектов сварки
-
 Финишная обработка поверхности при 3D-печати: 9 методов сглаживания 3D-печатных деталей
-
 Стоимость токарной обработки с ЧПУ: цены и что на них влияет
-
 Электроэрозионная обработка (EDM): как это работает, виды, материалы, допуски и стоимость

Готовы масштабировать проект?
Начните со стабильного процесса и контролируемого качества. Давайте обсудим ваш проект.








