


Глубокое сверление на заказ
Глубокое сверление посадочных отверстий с точностью ±0,005 мм при L/D свыше 10:1. Под каждое отверстие подбираем инструмент для ружейного сверления или BTA — от одного прототипа до серии.
-
±0.005 мм
Посадочные отверстия
-
~1000 мм
Длина заготовки
-
3 дня
Первые образцы
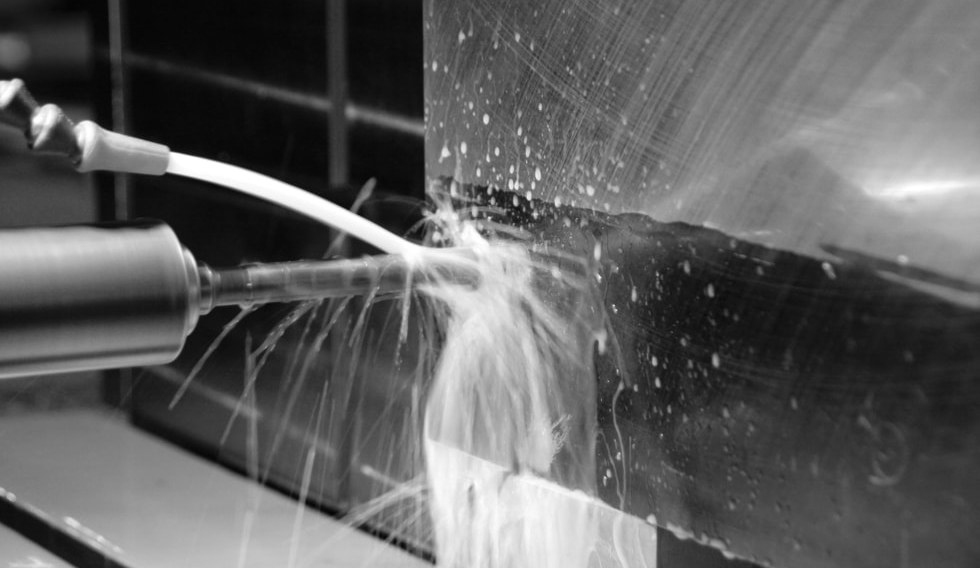

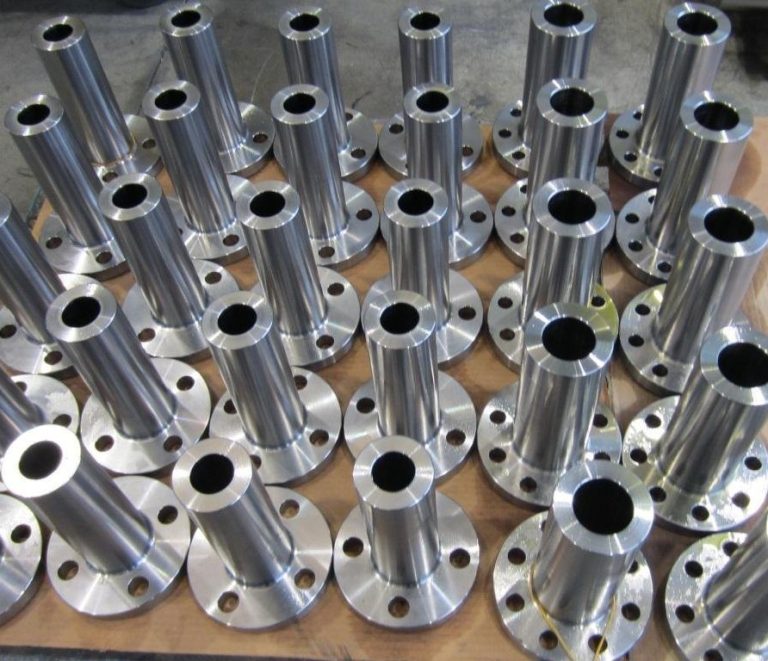
Обработка глубоких отверстий в деталях на заказ
Когда глубина отверстия превышает диаметр примерно в 10 раз (L/D >10:1), обычное сверло теряет прямолинейность, перегревается и уводится от оси. DEK подбирает под соотношение L/D и материал однолезвийное ружейное сверло или расточную оправку BTA с внешним подводом СОЖ.
Глубокие отверстия выполняются в рамках комплексной обработки на станках с ЧПУ — от одного прототипного отверстия до серийного выпуска. Ружейное сверление и BTA различаются схемой подвода СОЖ, поэтому выбор зависит от диаметра и длины отверстия; свяжитесь с нашими инженерами, чтобы они проверили ваше отверстие.
Почему стоит заказывать глубокие отверстия в DEK
Глубокое сверление редко выполняется отдельно. Вот почему инженеры оставляют отверстие и остальную часть детали в одних руках.
-

Единая система качества
Фрезерование, токарная обработка, электроэрозия и шлифование вокруг отверстия выполняются в рамках одной документированной СМК, сертифицированной по ISO 9001, ISO 13485 и AS9100D.
-

Без минимальной партии
Минимальной партии нет: одно прототипное отверстие получает ту же технологическую дисциплину и контроль, что и серийная партия.
-

Проверка инженерами
Инженеры с опытом серийного производства более 14 лет проверяют геометрию отверстия до начала обработки.
-

Первые образцы за 3 дня
Образцы для первой приёмки обычно готовы за 3 дня после подтверждения геометрии отверстия, материала и допуска.

Проверка отверстий на реальных деталях
Каждое отверстие измеряется на собственной CMM, результаты документируются и прослеживаются, поэтому прямолинейность и соосность подтверждаются на самой детали. Отгружаем заказчикам в Европе и Северной Америке.


Возможности глубокого сверления
Метод сверления подбираем под вашу геометрию, а не указываем единую максимальную глубину; точные значения подтверждаем при подготовке расчёта.
Глубокое сверление в сравнении с другими способами обработки отверстий
Метод выбирают, когда глубина превышает примерно 10 диаметров; при меньшей глубине достаточно стандартного сверления с ЧПУ.
| Criteria | Этот процессГлубокое сверление | Сверление с ЧПУ | Токарная обработка с ЧПУ |
|---|---|---|---|
| Оптимально для | Длинных прямых отверстий | Неглубоких отверстий | Элементов вокруг отверстия |
| Отношение глубины | L/D свыше 10:1 | До примерно 10:1 | Не является методом сверления |
| Прямолинейность на глубине | Выдерживается, проверяется на CMM | Уводит от оси | Обеспечивает соосность отверстия |
| Нагрев и стружка | СОЖ через инструмент | Нагрев накапливается на глубине | Не применимо |
| Оснастка | Пушка-сверло или штанга BTA | Стандартные свёрла | Токарные центры |
Глубокие отверстия в разных отраслях
Медицина, энергетика, промышленное оборудование и инструментальное производство полагаются на глубокие прямые отверстия, обрабатываемые и контролируемые в рамках единой системы качества.
-

Телекоммуникации
-

Горнодобывающая отрасль
-

Военная и оборонная отрасль
-

Судостроение
-

Потребительские товары
-

Строительство
-

Сельское хозяйство
-

Дроны и БПЛА
-

Электроника
-

Автомобилестроение
-

Нефть и газ
-

Энергетика
-

Промышленное оборудование
-

Полупроводники
-

Робототехника
-

Медицина
-

Аэрокосмическая отрасль
-
 ТелекоммуникацииКомпоненты волноводов, корпуса фильтров и RF-корпуса из алюминия и медных сплавов, с серебряным или никелевым покрытием для проводимости.Подробнее
-
 Горнодобывающая отрасльПлиты износа, втулки, детали дробилок и гидравлические фитинги из закалённой легированной стали, бронзы и нержавеющей стали для условий пыли и вибрации.Подробнее
-
 Военная и оборонная отрасльОптические крепления, корпуса и направляющие для аксессуаров из алюминия, стали и титана с сертификатами на материал и отчётами FAI.Подробнее
-
 СудостроениеГребные валы, детали насосов и палубная оснастка из нержавеющей стали 316, бронзы и алюминиевой бронзы, выбранных в первую очередь за коррозионную стойкость.Подробнее
-
 Потребительские товарыРучки, рычаги, детали корпусов и аудиооборудование, где видна обработанная поверхность — анодирование, дробеструйная обработка или полировка по образцу.Подробнее
-
 СтроительствоКонструкционные кронштейны, анкерный крепёж и гидравлические фитинги из мягкой и легированной стали и алюминия с цинковым покрытием или порошковой окраской.Подробнее
-
 Сельское хозяйствоКорпуса редукторов, валы, корпуса форсунок опрыскивателей и крепления датчиков из чугуна, стали и нержавеющей стали для работы в условиях абразивного износа и влаги.Подробнее
-
 Дроны и БПЛАКрепления двигателей, рамы карданов и фитинги шасси из алюминия 7075, титана и магния для снижения веса без потери жёсткости.Подробнее
-
 ЭлектроникаКорпуса разъёмов, радиаторы, RF-экраны и прецизионные штифты из алюминия, латуни и меди, с допуском ±0.01 mm на контактных элементах.Подробнее
-
 АвтомобилестроениеКорпуса датчиков, корпуса клапанов и валы из алюминия, легированной стали 4140 и 4340, нержавеющей стали и латуни — от прототипов до мелких и средних серий.Подробнее
-
 Нефть и газКомпоненты клапанов, блоки коллекторов, детали скважинного инструмента и фланцы из 4140, 17-4 PH, дуплексной стали 2205 и Inconel, с требованиями по твёрдости.Подробнее
-
 ЭнергетикаКонцевые пластины аккумуляторов, шины, корпуса инверторов и фитинги топливных элементов из алюминия, меди и нержавеющей стали, обработанные плоско и без заусенцев.Подробнее
-
 Промышленное оборудованиеПластины захватов, крепления линейных направляющих, кулачковые ролики и рамы станков из алюминия и стали, с сохранением оснастки для повторных заказов.Подробнее
-
 ПолупроводникиКомпоненты камер, оснастка для обработки пластин и вакуумные фланцы из алюминия 6061, 316L, PEEK и Kovar, с кромками без заусенцев.Подробнее
-
 РобототехникаКорпуса шарниров, фланцы волновых передач и пальцы захватов из алюминия и закалённой стали, с 5-осевой обработкой за один установ.Подробнее
-
 МедицинаВалы приборов, рукоятки и канюли из нержавеющей стали 316L, титана и PEEK по ISO 13485, с прослеживаемостью партии в стандартной комплектации.Подробнее
-
 Аэрокосмическая отрасльНе критичные для полёта кронштейны, детали салона и фитинги по AS9100D из алюминия 7075, Ti-6Al-4V и Inconel 718, с FAI.Подробнее
Типичные детали с глубокими отверстиями и задачи при их обработке
Глубокие прямые отверстия встречаются везде, где жидкость, вал или инструмент должны беспрепятственно проходить через протяжённый участок металла.
-

Гидравлические цилиндры и штоки
Корпуса длиной до 1000 мм с соосностью сквозного отверстия ±0,005 мм по всей длине — поршень не заклинивает.
-

Валы и шпиндели
Длинные внутренние отверстия в валах на заказ и шпинделях, соосность вала и отверстия ±0,005 мм.
-

Коллекторы и корпуса клапанов
Длинные каналы для жидкости, просверленные в изготовленных на заказ коллекторах и корпусах клапанов, с последующим фрезерованием вокруг отверстий.
-

Каналы охлаждения пресс-форм
Глубокие каналы охлаждения в оснастке и деталях пресс-форм, прямолинейные по всей длине.
-

Отверстия медицинских инструментов
Малые глубокие отверстия в медицинских деталях с ЧПУ по ISO 13485, элементы менее 10 мм — с точностью ±0,003 мм.
-
Корпуса энергетического оборудования
Длинные отверстия в корпусах энергетического и промышленного оборудования, часто в сочетании с обработкой крупногабаритных деталей на станках с ЧПУ.
Типовые задачи, которые мы решаем
-
Увод отверстия
При L/D более 10:1 обычные свёрла уводит от оси; ружейное сверло или инструмент BTA с точной направляющей втулкой сохраняет прямолинейность отверстия.
-
Отвод тепла и стружки
Подача СОЖ через инструмент удаляет стружку и контролирует нагрев по всей длине отверстия; расход и давление подбираются под материал и диаметр.
-
Соосность по всей длине
Посадочные отверстия выдерживаются по соосности и концентричности ±0,005 мм и проверяются на CMM, а не принимаются по каталожным данным.
-
Прочные сплавы
Титан, нержавеющая сталь и Inconel тяжело обрабатываются при длительной нагрузке резания; максимальное L/D для каждого материала подтверждаем при расчёте.
Сертифицированное качество для каждого отверстия
Детали с глубокими отверстиями проходят IQC, IPQC, FAI, OQC, SPC и CAPA с сертификацией через TUV.
-
 AS9100D
Система менеджмента качества для аэрокосмической отрасли
-
 ISO 9001:2015
Стандарт системы менеджмента качества
-
 ISO 13485
Менеджмент качества медицинских изделий
Металлы для глубокого сверления
Точные длинные отверстия зависят от того, как материал ведёт себя под длительным давлением резания и нагревом. Вот сплавы, которые мы сверлим.
Металлы
Популярные марки
Для других сплавов уточните материал у наших инженеров.
Все металлыКак заказать детали с глубокими отверстиями
Вопросы и ответы по глубокому сверлению
Краткие ответы о предельных глубинах, допусках и методах сверления длинных отверстий.
Запросить расчёт на глубокое сверление
Отправьте геометрию отверстия, материал и допуск; наши инженеры проверят их и дадут обратную связь до того, как вы выберете поставщика.
- Расчёт с проверкой инженером в течение 6 часов
- Без минимальной партии, от одного прототипного отверстия
- Первые образцы обычно за 3 дня
- Посадочные отверстия с допуском ±0,005 мм
- Каждое отверстие проверяется на собственной CMM
Смежные возможности







Готовы масштабировать проект?
Начните со стабильного процесса и контролируемого качества. Давайте обсудим ваш проект.








