


Изготовление стяжных втулок на заказ
Изготовление стяжных втулок на заказ: толщина выдерживается с точностью ±0.005 mm, параллельность шлифованных деталей — 0.003 mm. Без минимальной партии, прототипы за 3–5 дней, расчёт с проверкой инженером за 6 часов.
-
±0.005 мм
Шлифованная толщина
-
3–5 дней
Срок изготовления прототипа
-
0.05 mm
Самая тонкая прокладка
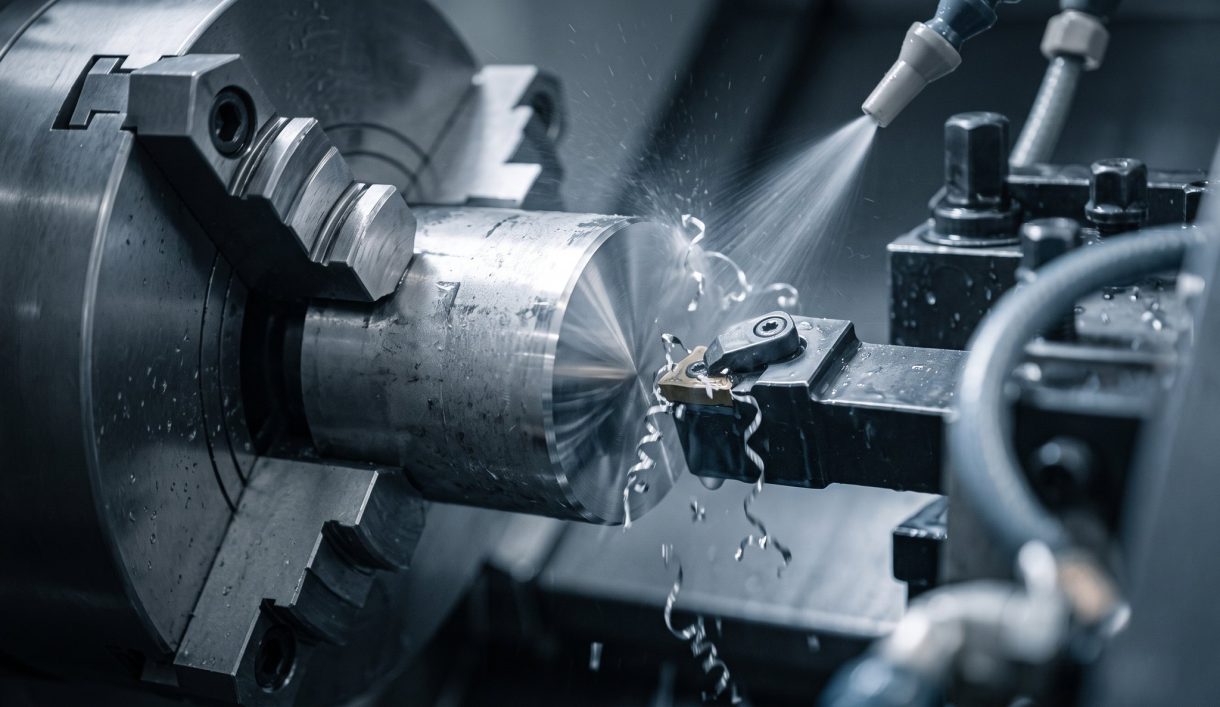

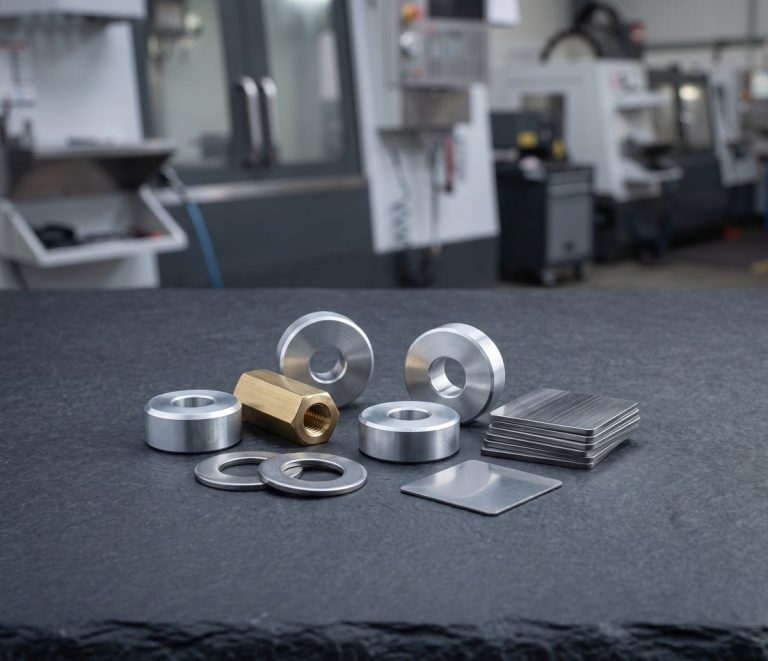
Обработанные стяжные втулки, шайбы и прецизионные прокладки
DEK обрабатывает круглые и шестигранные стяжные втулки, резьбовые стойки, плоские шайбы и шайбы с буртиком, а также прокладки толщиной от 0.05 mm до 50 mm из алюминия, латуни, нержавеющей стали, легированной стали, Delrin, PTFE и PEEK. Они входят в наш каталог деталей, обработанных на станках с ЧПУ на заказ .
Эти детали задают зазор в сборке, поэтому мы контролируем толщину и параллельность: ±0.01 mm при токарной обработке, ±0.003 mm на мелких деталях швейцарского типа. Наше руководство по типам шайб охватывает стандартные формы; для очень больших объёмов тонкого листа подходит штамповка металла.
Типы стяжных втулок, шайб и прокладок
Стяжные втулки, стойки, шайбы и прокладки, точеные из прутка, шлифованные, вырезанные проволочной электроэрозией из листа или фрезерованные из плиты, из металлов и пластиков.
-
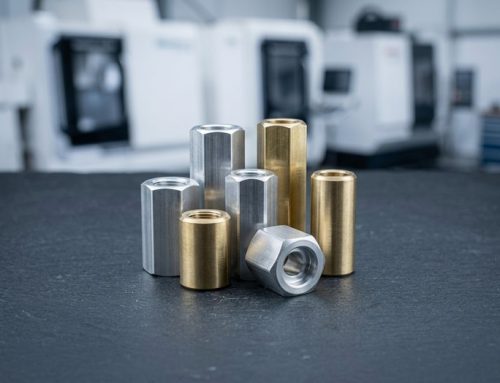 Обработанные стяжные втулкиКруглые, шестигранные и квадратные стяжные втулки с гладкими или с цековкой торцами.
-
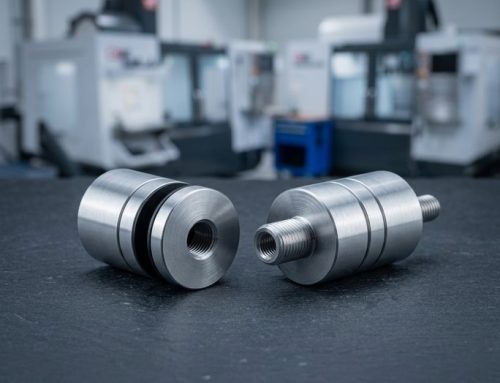 Резьбовые стойки на заказПапа-мама, мама-мама или со сквозной резьбой, M2–M12, #2–1/2".
-
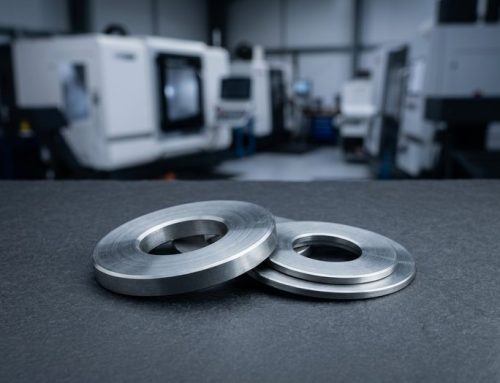 Плоские и толстые шайбыНестандартный наружный или внутренний диаметр либо толщина; толстые шайбы для распределения нагрузки.
-
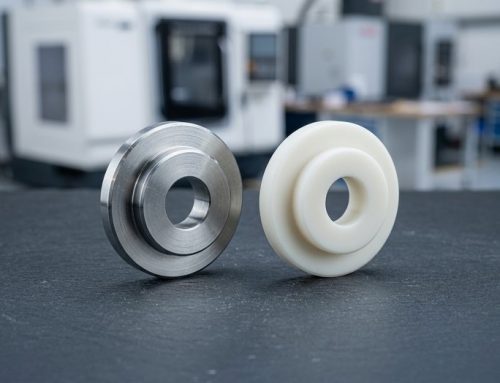 Шайбы с буртиком и ступенчатые шайбыИзолирующие шайбы с буртиком и ступенчатые шайбы для электрической изоляции.
-
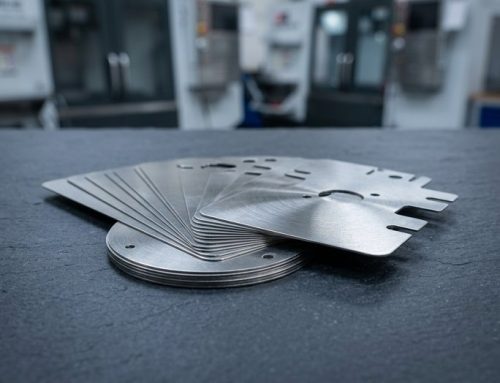 Прецизионные прокладкиПрокладки и прокладочные пластины от 0.05 mm, шлифованные или вырезанные проволочной электроэрозией, круглые или профильные.
-
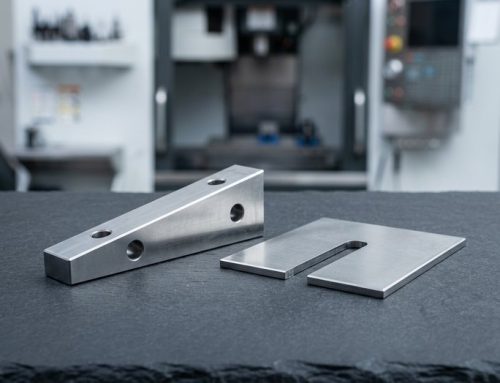 Конические и разрезные прокладкиПрокладки для выставления редукторов, двигателей и направляющих.


Технические характеристики изготовления стяжных втулок на заказ
Как DEK сочетает токарную обработку, токарную обработку швейцарского типа, проволочную электроэрозию и шлифование для выдерживания толщины и параллельности стяжных втулок и прокладок.
Советы по проектированию заказных проставок и прокладок
Пять правил, которые помогают проставкам, шайбам и прокладкам оставаться в допуске в сборке, а не только в протоколе контроля.
-

Толщина и параллельность
Задавайте их отдельно: прокладка с допуском по толщине ±0,005 мм без указания параллельности всё равно может получиться клиновидной.
-

Наборы ступенчатых прокладок
Заказывайте наборы, например 0,05, 0,1, 0,2, 0,5 мм, вместо одной толстой заказной прокладки: выравнивать проще, доработка дешевле.
-

Пропорции шайбы
Держите наружный диаметр шайбы не менее 2× внутреннего диаметра, а толщину не менее 0,1× наружного диаметра для алюминия, иначе она выгнется под нагрузкой болта.
-

Глубина резьбы стоечного крепления
Указывайте длину резьбового соединения, а не только общую длину; стоечному креплению «папа-мама» нужна глубина с обоих концов.
-

Материалы для автоматической сборки
Выбирайте латунь или 303 для стоечных креплений, собираемых машиной; оба материала чисто нарезают резьбу и не задираются, как 304.
Что указывать на чертеже
-
Наружный диаметр, внутренний диаметр и толщина
Укажите наружный диаметр, внутренний диаметр и толщину с допуском; простого эскиза достаточно для расчёта стоимости обычных проставок.
-
Материал и финишная обработка поверхности
Укажите материал и финишную обработку поверхности; отметьте, когда прокладка должна оставаться без покрытия, поскольку гальваническое покрытие добавляет 5–15 µm на каждую сторону.
-
Параллельность и плоскостность
Указывайте параллельность (0,003 мм после шлифования) и плоскостность (0,005 мм на 50 мм) там, где зазор критичен.
-
Количество в заказе
Укажите количество: при тонком материале штамповка выгоднее механообработки примерно свыше 10 000 штук; ниже этого порога выигрывает механообработка.
Применение и отрасли
Стопки PCB для электроники, выравнивающие прокладки редукторов для автоматизации, конструкционные прокладки для аэрокосмической отрасли и изолирующие шайбы для силовой электроники новой энергетики.
-

Телекоммуникации
-

Горнодобывающая отрасль
-

Военная и оборонная отрасль
-

Судостроение
-

Потребительские товары
-

Строительство
-

Сельское хозяйство
-

Дроны и БПЛА
-

Электроника
-

Автомобилестроение
-

Нефть и газ
-

Энергетика
-

Промышленное оборудование
-

Полупроводники
-

Робототехника
-

Медицина
-

Аэрокосмическая отрасль
-
 ТелекоммуникацииКомпоненты волноводов, корпуса фильтров и RF-корпуса из алюминия и медных сплавов, с серебряным или никелевым покрытием для проводимости.Подробнее
-
 Горнодобывающая отрасльПлиты износа, втулки, детали дробилок и гидравлические фитинги из закалённой легированной стали, бронзы и нержавеющей стали для условий пыли и вибрации.Подробнее
-
 Военная и оборонная отрасльОптические крепления, корпуса и направляющие для аксессуаров из алюминия, стали и титана с сертификатами на материал и отчётами FAI.Подробнее
-
 СудостроениеГребные валы, детали насосов и палубная оснастка из нержавеющей стали 316, бронзы и алюминиевой бронзы, выбранных в первую очередь за коррозионную стойкость.Подробнее
-
 Потребительские товарыРучки, рычаги, детали корпусов и аудиооборудование, где видна обработанная поверхность — анодирование, дробеструйная обработка или полировка по образцу.Подробнее
-
 СтроительствоКонструкционные кронштейны, анкерный крепёж и гидравлические фитинги из мягкой и легированной стали и алюминия с цинковым покрытием или порошковой окраской.Подробнее
-
 Сельское хозяйствоКорпуса редукторов, валы, корпуса форсунок опрыскивателей и крепления датчиков из чугуна, стали и нержавеющей стали для работы в условиях абразивного износа и влаги.Подробнее
-
 Дроны и БПЛАКрепления двигателей, рамы карданов и фитинги шасси из алюминия 7075, титана и магния для снижения веса без потери жёсткости.Подробнее
-
 ЭлектроникаКорпуса разъёмов, радиаторы, RF-экраны и прецизионные штифты из алюминия, латуни и меди, с допуском ±0.01 mm на контактных элементах.Подробнее
-
 АвтомобилестроениеКорпуса датчиков, корпуса клапанов и валы из алюминия, легированной стали 4140 и 4340, нержавеющей стали и латуни — от прототипов до мелких и средних серий.Подробнее
-
 Нефть и газКомпоненты клапанов, блоки коллекторов, детали скважинного инструмента и фланцы из 4140, 17-4 PH, дуплексной стали 2205 и Inconel, с требованиями по твёрдости.Подробнее
-
 ЭнергетикаКонцевые пластины аккумуляторов, шины, корпуса инверторов и фитинги топливных элементов из алюминия, меди и нержавеющей стали, обработанные плоско и без заусенцев.Подробнее
-
 Промышленное оборудованиеПластины захватов, крепления линейных направляющих, кулачковые ролики и рамы станков из алюминия и стали, с сохранением оснастки для повторных заказов.Подробнее
-
 ПолупроводникиКомпоненты камер, оснастка для обработки пластин и вакуумные фланцы из алюминия 6061, 316L, PEEK и Kovar, с кромками без заусенцев.Подробнее
-
 РобототехникаКорпуса шарниров, фланцы волновых передач и пальцы захватов из алюминия и закалённой стали, с 5-осевой обработкой за один установ.Подробнее
-
 МедицинаВалы приборов, рукоятки и канюли из нержавеющей стали 316L, титана и PEEK по ISO 13485, с прослеживаемостью партии в стандартной комплектации.Подробнее
-
 Аэрокосмическая отрасльНе критичные для полёта кронштейны, детали салона и фитинги по AS9100D из алюминия 7075, Ti-6Al-4V и Inconel 718, с FAI.Подробнее
Почему DEK для изготовления шайб на заказ
Проставки и прокладки — недорогие детали, которые вызывают дорогостоящие проблемы при неверной толщине.
-

Измеряется каждая партия
Каждая партия прокладок проверяется на высотомере и CMM при FAI, а не выборочно на глаз.
-

Процессы на собственном производстве
Проволочная электроэрозия тонких прокладок, плоское шлифование и токарная обработка швейцарского типа выполняются на собственном производстве, поэтому шлифованные проставки и стойки на заказ отгружаются вместе.
-

Проверенный материал
Поступающие прутки и листы проверяются на спектрометре, отчёты по материалам предоставляются по запросу.
-

Быстро, без минимальной партии
Без минимальной партии, прототипы за 3–5 дней, а простые проставки могут отгружаться уже через 1 день.

Расчёты с проверкой инженером
Каждый чертёж проверяется инженером, расчёт предоставляется в течение 6 часов с замечаниями по толщине, параллельности и резьбам до начала обработки.
Сертифицированное качество каждой прокладки
Сертификаты ISO 9001:2015, ISO 13485 и AS9100D, контроль на CMM при FAI.
-
 СМК, проверенная TÜV, с IQC, IPQC, FAI, OQC, SPC и CAPA по каждому заказу.
Система менеджмента качества для аэрокосмической отрасли
-
 Система менеджмента качества аэрокосмической отрасли
Стандарт системы менеджмента качества
-
 Стандарт системы менеджмента качества
Менеджмент качества медицинских изделий
Материалы и отделка для проставок
Металлы, изолирующие пластики и покрытия для проставок, шайб и прокладок. Выбирайте по нагрузке, проводимости и условиям эксплуатации.
Металлы
Финишная обработка поверхности
Инженерные пластики
Нужен другой сплав или отделка? Спросите наших инженеров.
Смотреть всеЧасто задаваемые вопросы
Ответы о толщине прокладок, резьбах стоек и обработке в сравнении со штамповкой.
Запросить расчёт изготовления проставок по индивидуальным размерам
Отправьте чертёж или простой эскиз. Инженер рассмотрит его и вернёт расчёт в течение 6 часов, без минимальной партии.
- Наружный и внутренний диаметр, толщина и её допуск
- Материал и отделка
- Количество, от одной штуки
- Простые проставки отгружаются уже через 1 день
- Прототипы за 3–5 дней
Смежные возможности







Готовы масштабировать проект?
Начните со стабильного процесса и контролируемого качества. Давайте обсудим ваш проект.








