


Прецизионное изготовление крыльчаток
Изготовление крыльчаток (рабочих колёс) из цельной заготовки на 5-осевых центрах: профиль лопаток — ±0,05 мм, посадочные отверстия ступицы — по H7. Без минимальной партии, прототипы отгружаются за 3–5 дней.
-
±0.05 мм
Профиль лопатки
-
3–5 дней
Срок изготовления прототипа
-
20–600 mm
Диаметр рабочего колеса
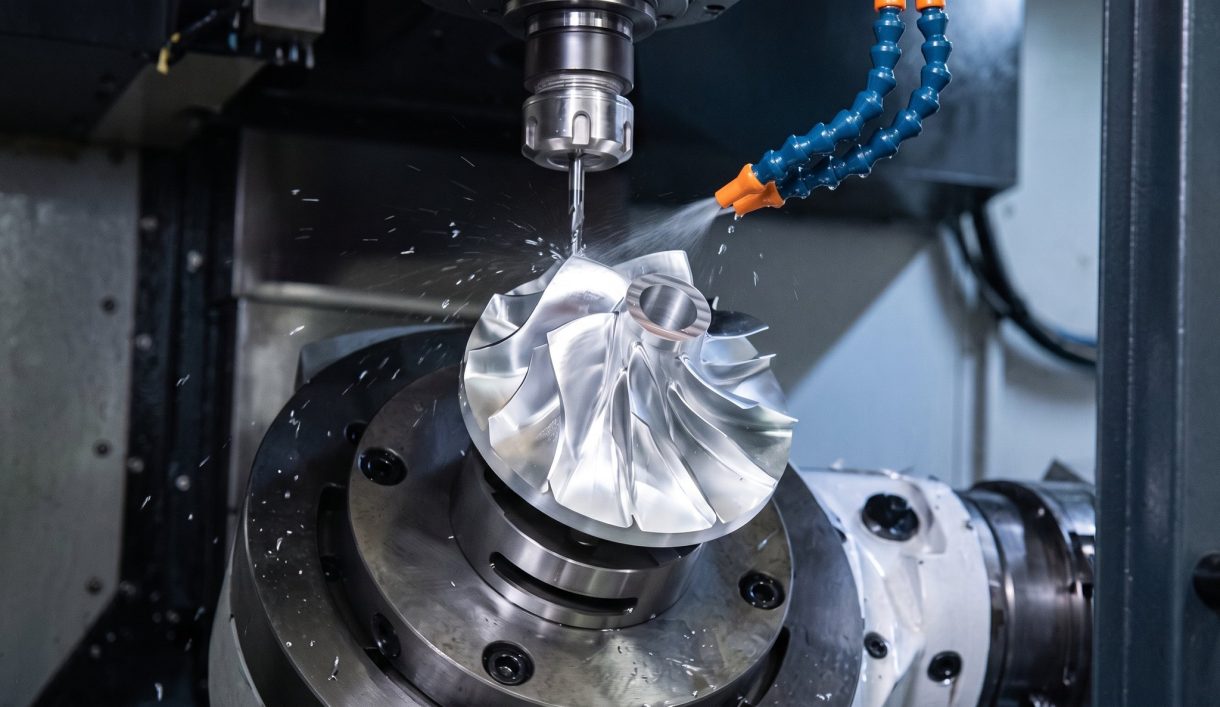

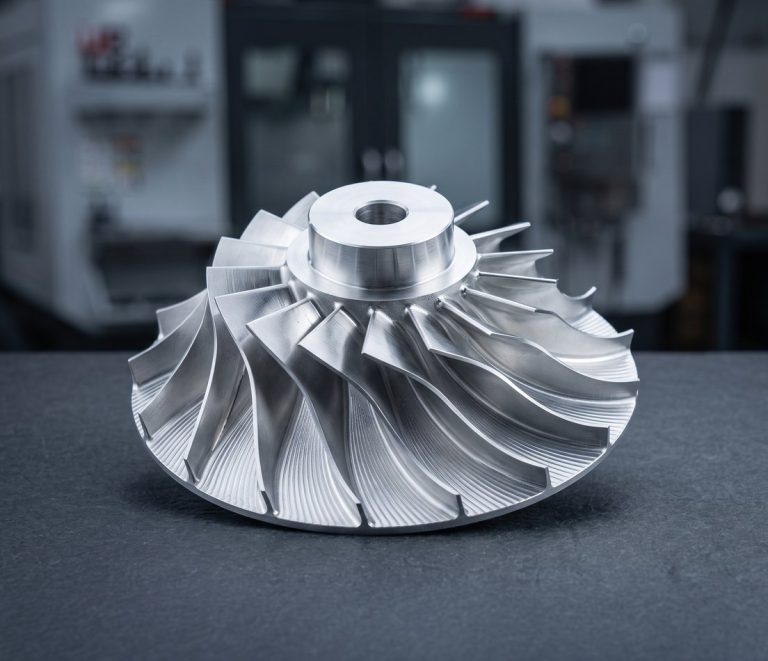
Изготовление крыльчаток и деталей насосов на заказ
DEK обрабатывает открытые, полуоткрытые и закрытые рабочие колёса, шнеки и колёса компрессоров из цельной заготовки на обрабатывающих центрах для 5-осевой обработки, а также спиральные корпуса, кольца износа, втулки и валы к ним. Критические размеры выдерживаются в пределах ±0,005 мм.
Обработка из прутка или плиты исключает пористость, разброс толщины лопаток и сроки изготовления отливки, поэтому прототипы и мелкие серии насосов сначала изготавливают механообработкой. Эти детали входят в наш каталог деталей, обработанных на станках с ЧПУ на заказ; базовые конструкции описаны в статье 6 типов рабочих колёс.
Типы рабочих колёс и деталей насосов, которые мы обрабатываем
Рабочие колёса, шнеки и детали насосов вокруг них, полностью обработанные из цельного прутка или плиты из нержавеющей стали, бронзы и титана.
-
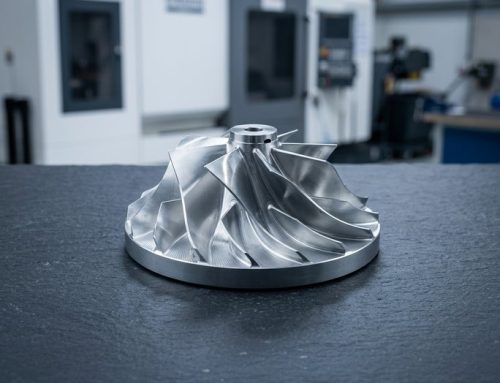 Открытые и полуоткрытые рабочие колёсаРадиальные рабочие колёса с 3–12 лопатками, полностью обработанные из одной заготовки.
-
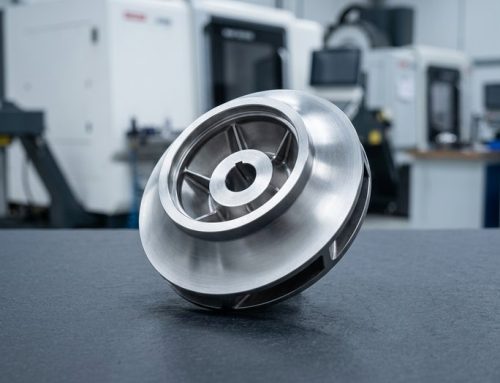 Закрытые рабочие колёса с покрывающим дискомИзготавливаются целиком, если позволяют каналы, либо как двухсоставная ступица с покрывающим диском.
-
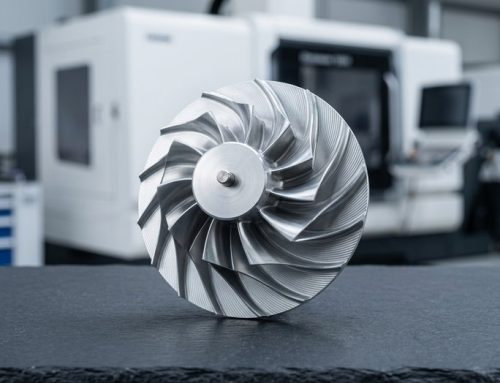 Радиально-осевые и осевые рабочие колёсаРадиально-осевые и осевые рабочие колёса, шнеки, колёса компрессоров и турбин.
-
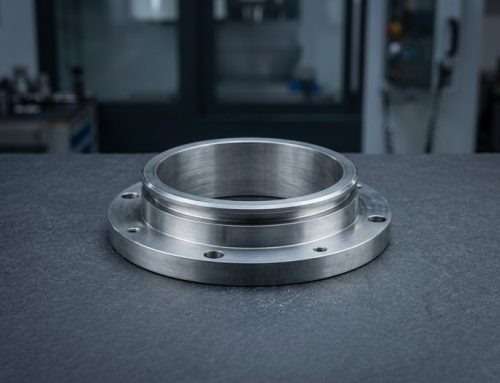 Обработка корпусов насосовСпиральные корпуса, корпуса и крышки с посадочными отверстиями под подшипники и уплотнительными поверхностями.
-
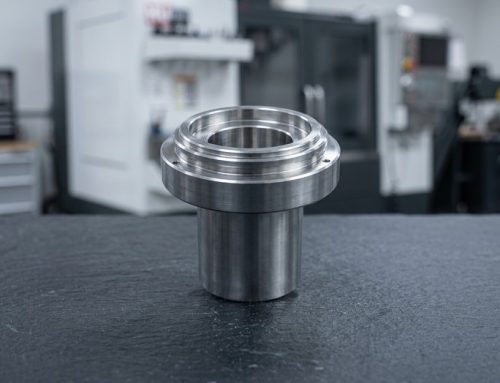 Кольца износа и втулки валовКольца износа, втулки горловины и втулки валов из бронзы или закалённой нержавеющей стали.
-
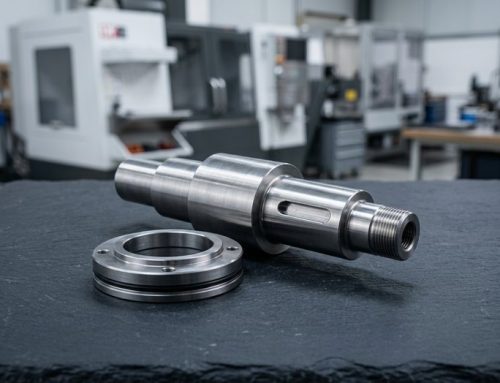 Валы насосов и корпуса уплотненийВалы насосов, корпуса уплотнений и переходники торцевых уплотнений.


Материалы, процессы и характеристики для рабочих колёс
От выбора материала до профиля лопаток и балансировки — вот как мы изготавливаем рабочие колёса и детали насосов по вашей модели CAD.
Рекомендации по проектированию заказных рабочих колёс и деталей насосов
Несколько решений в чертеже определяют, можно ли изготовить рабочее колесо целиком и насколько быстро оно будет сбалансировано.
-

Передавайте твердотельные модели, а не сетки
Передайте нативную или STEP твердотельную модель с поверхностями лопаток; траектории 5-осевой обработки строятся по поверхностям, а сетка вносит погрешность граней.
-

Достаточно широкие каналы лопаток
Предусмотрите фрезу размером не менее 1/8 высоты канала; более узкие каналы вынуждают делать покрывной диск из двух частей или применять электроэрозию.
-

Задайте кромки лопаток
Укажите радиус входной кромки и толщину выходной кромки; обе влияют на кавитацию, и в CAD их легко оставить неоднозначными.
-

Предусмотрите базу для финишной обработки
Добавьте размерную проточку на задней поверхности и фаску ступицы, чтобы рабочее колесо можно было зажать за отверстие при финишном точении.
-

Укажите балансировку
Укажите класс, плоскость и частоту вращения; несбалансированное колесо из 316 при 3 000 об/мин быстро сокращает ресурс подшипников. См. проектирование рабочего колеса.
Что указать в запросе расчёта
-
Допуск профиля лопатки
Укажите допуск профиля относительно поверхности CAD; типичное значение — ±0,05 мм. Время финишной обработки лопаток зависит от него, а не от объёма снимаемого материала.
-
Посадка отверстия и шпоночный паз
Укажите посадку отверстия ступицы (стандарт H7, H6 по запросу) и шпоночный паз по DIN 6885, чтобы биение относительно отверстия оставалось в пределах 0,02 мм TIR.
-
Материал и класс балансировки
Укажите сплав и класс балансировки (ISO 21940 G6.3 или G2.5) вместе с количеством; минимальной партии нет ни для прототипов, ни для серийного производства.
-
Согласованный комплект насоса
Включите в запрос расчёта корпуса и уплотнительные кольца: обработка корпуса насоса вместе с рабочим колесом обеспечивает согласование отверстий, уплотнительных поверхностей и зазоров как комплекта.
Применение и отрасли
Механообработка деталей насосов для перекачивающих насосов нефтегазовой отрасли, морских насосов забортной и трюмной воды, насосов охлаждающей жидкости новой энергетики и медицинских санитарных насосов.
-

Телекоммуникации
-

Горнодобывающая отрасль
-

Военная и оборонная отрасль
-

Судостроение
-

Потребительские товары
-

Строительство
-

Сельское хозяйство
-

Дроны и БПЛА
-

Электроника
-

Автомобилестроение
-

Нефть и газ
-

Энергетика
-

Промышленное оборудование
-

Полупроводники
-

Робототехника
-

Медицина
-

Аэрокосмическая отрасль
-
 ТелекоммуникацииКомпоненты волноводов, корпуса фильтров и RF-корпуса из алюминия и медных сплавов, с серебряным или никелевым покрытием для проводимости.Подробнее
-
 Горнодобывающая отрасльПлиты износа, втулки, детали дробилок и гидравлические фитинги из закалённой легированной стали, бронзы и нержавеющей стали для условий пыли и вибрации.Подробнее
-
 Военная и оборонная отрасльОптические крепления, корпуса и направляющие для аксессуаров из алюминия, стали и титана с сертификатами на материал и отчётами FAI.Подробнее
-
 СудостроениеГребные валы, детали насосов и палубная оснастка из нержавеющей стали 316, бронзы и алюминиевой бронзы, выбранных в первую очередь за коррозионную стойкость.Подробнее
-
 Потребительские товарыРучки, рычаги, детали корпусов и аудиооборудование, где видна обработанная поверхность — анодирование, дробеструйная обработка или полировка по образцу.Подробнее
-
 СтроительствоКонструкционные кронштейны, анкерный крепёж и гидравлические фитинги из мягкой и легированной стали и алюминия с цинковым покрытием или порошковой окраской.Подробнее
-
 Сельское хозяйствоКорпуса редукторов, валы, корпуса форсунок опрыскивателей и крепления датчиков из чугуна, стали и нержавеющей стали для работы в условиях абразивного износа и влаги.Подробнее
-
 Дроны и БПЛАКрепления двигателей, рамы карданов и фитинги шасси из алюминия 7075, титана и магния для снижения веса без потери жёсткости.Подробнее
-
 ЭлектроникаКорпуса разъёмов, радиаторы, RF-экраны и прецизионные штифты из алюминия, латуни и меди, с допуском ±0.01 mm на контактных элементах.Подробнее
-
 АвтомобилестроениеКорпуса датчиков, корпуса клапанов и валы из алюминия, легированной стали 4140 и 4340, нержавеющей стали и латуни — от прототипов до мелких и средних серий.Подробнее
-
 Нефть и газКомпоненты клапанов, блоки коллекторов, детали скважинного инструмента и фланцы из 4140, 17-4 PH, дуплексной стали 2205 и Inconel, с требованиями по твёрдости.Подробнее
-
 ЭнергетикаКонцевые пластины аккумуляторов, шины, корпуса инверторов и фитинги топливных элементов из алюминия, меди и нержавеющей стали, обработанные плоско и без заусенцев.Подробнее
-
 Промышленное оборудованиеПластины захватов, крепления линейных направляющих, кулачковые ролики и рамы станков из алюминия и стали, с сохранением оснастки для повторных заказов.Подробнее
-
 ПолупроводникиКомпоненты камер, оснастка для обработки пластин и вакуумные фланцы из алюминия 6061, 316L, PEEK и Kovar, с кромками без заусенцев.Подробнее
-
 РобототехникаКорпуса шарниров, фланцы волновых передач и пальцы захватов из алюминия и закалённой стали, с 5-осевой обработкой за один установ.Подробнее
-
 МедицинаВалы приборов, рукоятки и канюли из нержавеющей стали 316L, титана и PEEK по ISO 13485, с прослеживаемостью партии в стандартной комплектации.Подробнее
-
 Аэрокосмическая отрасльНе критичные для полёта кронштейны, детали салона и фитинги по AS9100D из алюминия 7075, Ti-6Al-4V и Inconel 718, с FAI.Подробнее
Почему DEK для 5-осевой обработки рабочих колёс
Рабочее колесо нельзя корректно рассчитать по калькулятору времени резания. Вот как к этому подходит DEK.
-

Расчёт от инженера
Каждое рабочее колесо программирует и рассчитывает инженер вручную, поскольку время финишной обработки лопаток зависит от допуска на поверхность и доступа инструмента.
-

Контроль лопаток на CMM
Профили лопаток проверяются на КИМ по CAD-модели с допуском профиля ±0,05 мм, детали фотографируются перед отгрузкой.
-

Всё на собственном производстве
5-осевое фрезерование, токарная обработка, расточка и полировка выполняются на собственном производстве, поэтому рабочее колесо и детали насоса остаются под одной крышей.
-

Сертифицированное качество
Рабочие колёса и детали насосов изготавливаются в рамках систем качества, сертифицированных по ISO 9001:2015, ISO 13485 и AS9100D.

Проверка маршрута при расчёте
Для закрытых рабочих колёс инженер проверяет геометрию межлопастных каналов при расчёте и рекомендует либо изготовление из цельной заготовки, либо двухкомпонентную конструкцию из ступицы и покрывающего диска для сварки или прессовой сборки.
Сертифицированное качество рабочих колёс
Рабочие колёса изготавливаются в рамках систем качества ISO 9001:2015, ISO 13485 и AS9100D.
-
 AS9100D
Система менеджмента качества для аэрокосмической отрасли
-
 ISO 9001:2015
Стандарт системы менеджмента качества
-
 ISO 13485
Менеджмент качества медицинских изделий
Материалы и отделка рабочих колёс
Нержавеющая сталь, бронза, титан и алюминий — каждый в паре с отделкой, наносимой после механообработки.
Металлы
Финишная обработка поверхности
Не нашли свой сплав? Спросите наших инженеров о маршруте.
Все материалыВопросы и ответы по обработке рабочих колёс
Частые вопросы о закрытых рабочих колёсах, допусках и корпусах насосов.
Запросить расчёт на обработку рабочего колеса
Отправьте STEP-модель с допуском на профиль лопатки, посадкой отверстия, материалом, классом балансировки и количеством. Каждое рабочее колесо проверяет инженер.
- Расчёт сложных рабочих колёс — в течение 3 дней
- Расчёт более простых деталей насосов — в течение 6 часов
- Без минимальной партии; прототипы отгружаются за 3–5 дней
- Профиль лопатки выдерживается в пределах ±0,05 мм
Смежные возможности







Готовы масштабировать проект?
Начните со стабильного процесса и контролируемого качества. Давайте обсудим ваш проект.








