


Обработка на станках с ЧПУ деталей горнодобывающего оборудования: быстроизнашивающиеся и приводные детали
Обработка на станках с ЧПУ деталей горнодобывающего оборудования: валы, звёздочки, втулки и быстроизнашивающиеся детали из 4140, 4340, 17-4 PH и твёрдого сплава с точностью ±0.005 mm. Без минимальной партии, и инженер проверяет каждый чертёж перед расчётом стоимости.
-
ISO 9001

Производство деталей горнодобывающего оборудования в DEK
Детали для горнодобывающей отрасли должны выдерживать породу, шлам и ударные нагрузки, а запасная часть должна добраться до удалённого объекта раньше, чем остановленный дробилка или конвейер обойдутся в целую смену. DEK изготавливает серийные детали для производителей оборудования и запчасти для ремонтных служб шахт — от приводных валов до гидравлических распределителей.
Одна реверсивно спроектированная запчасть или партия из 500 звёздочек проходит одинаковую инженерную проверку, а простые детали отгружаются за 3–5 дней. Мы также поставляем нефтегазовым и строительным заказчикам, сталкивающимся с тем же абразивным износом и ударными нагрузками; см. наш обзор отраслей.
Требования, по которым мы работаем
- Упрочнённые поверхности там, где детали контактируют с породой, рудой, абразивом или шламом
- Вязкая сердцевина для валов, пальцев и шестерён, воспринимающих ударные нагрузки
- Посадки h6/h7 в местах сопряжения с подшипниками, уплотнениями и шестернями
- Запчасти по изношенным образцам, когда чертежи OEM утрачены
-
0.005мм
Допуск на металлических деталях
-
6h
Расчёт с проверкой инженером
-
2,300+
клиентов с 2002 года
-
1000мм
Возможности обработки крупных деталей
Запасные части горной техники, которые мы изготавливаем
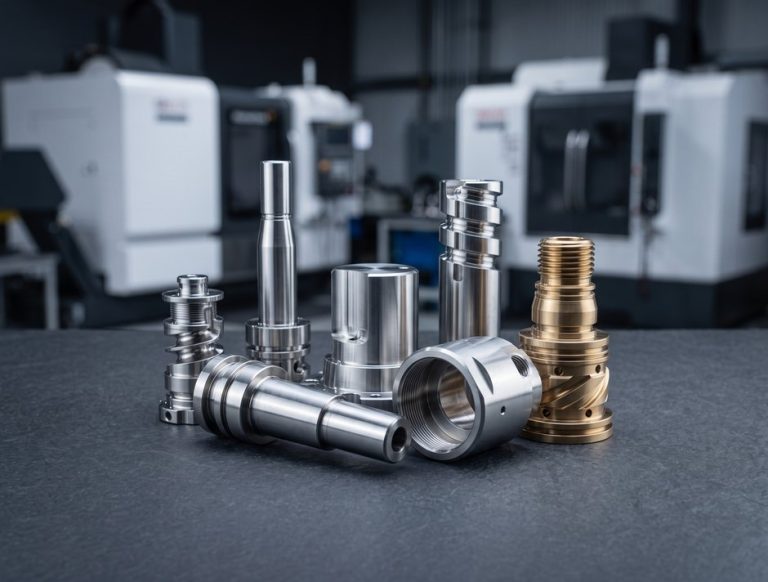
Серийные детали для новых машин и запчасти для действующего парка техники, изготовленные с учётом требуемых твёрдости, вязкости и посадок для каждого режима работы.
-
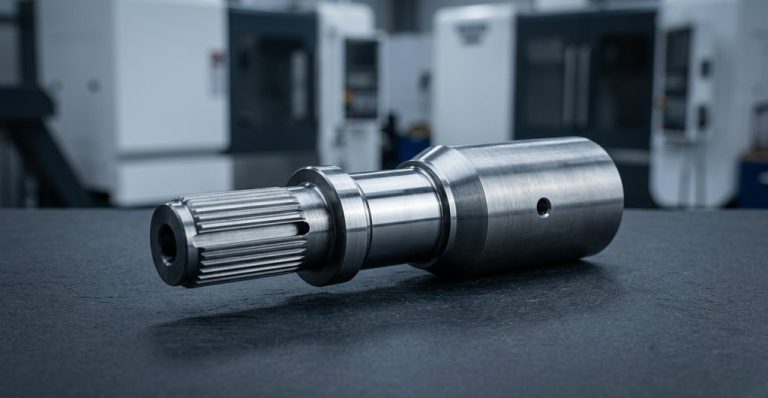 Приводные валы и осиПриводные валы дробилок, мельниц, питателей и конвейеров, точеные и шлифованные, с шпоночными пазами, шлицами и подшипниковыми шейками под посадки h6/h7.
-
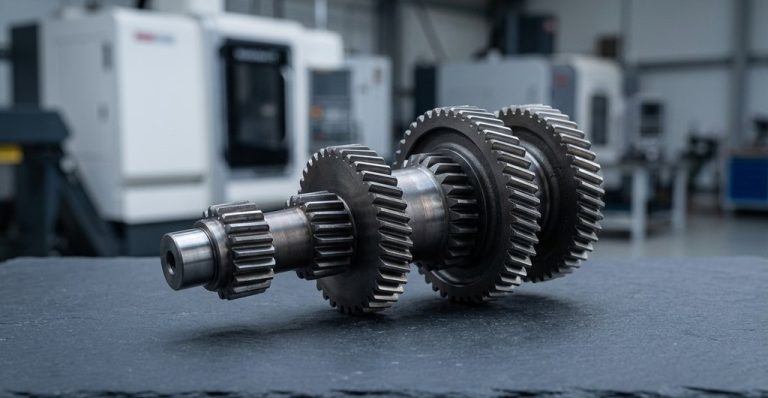 Звёздочки, шестерни и шестерни-сателлитыШестерни и звёздочки для цепных приводов, пластинчатых питателей и редукторов, нарезанные методом обкатки или долбления, затем закалённые для твёрдого профиля зуба.
-
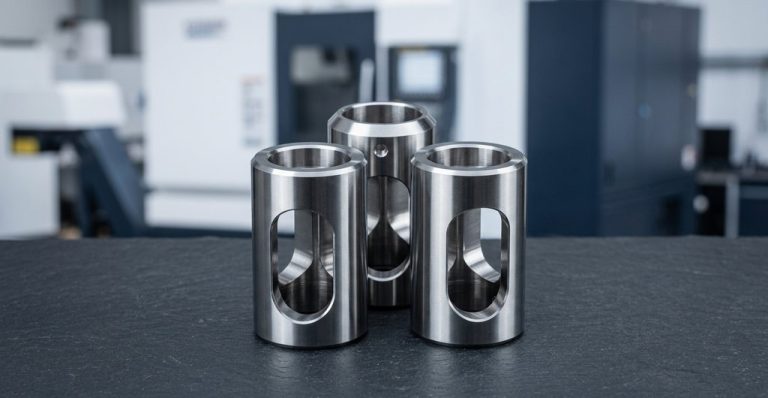 Втулки и гильзыВтулки для шарнирных пальцев, рычажных механизмов ковша и подшипников насосов из бронзы, закалённой стали или UHMW, работающие по закалённой стали.
-
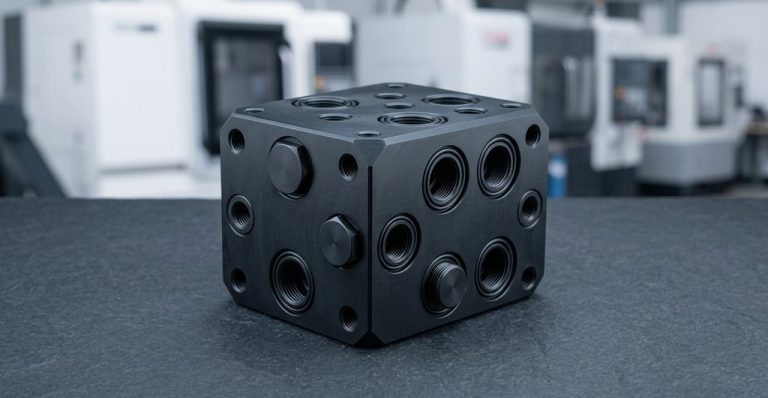 Гидравлические коллекторыРаспределители и клапанные блоки для гидравлики экскаваторов, буровых установок и очистных комплексов, с глубоко просверленными каналами и портами SAE или BSPP.
-
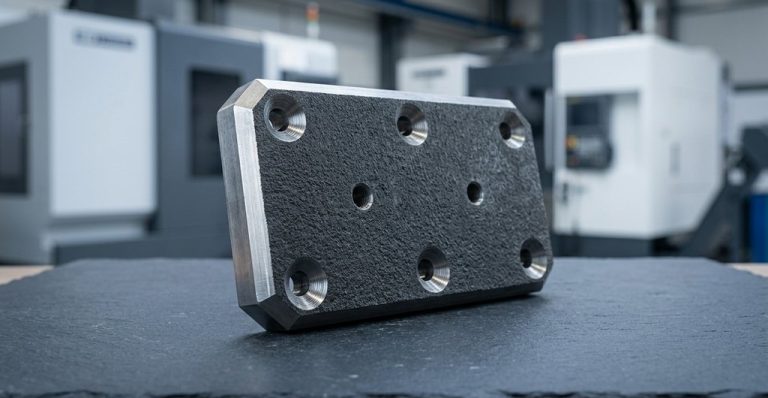 Износостойкие плиты и футеровкиИзносостойкие плиты, футеровки и компоненты лотков из закалённой стали, инструментальной стали, стали с карбидными напайками или UHMW для абразивных условий.
-
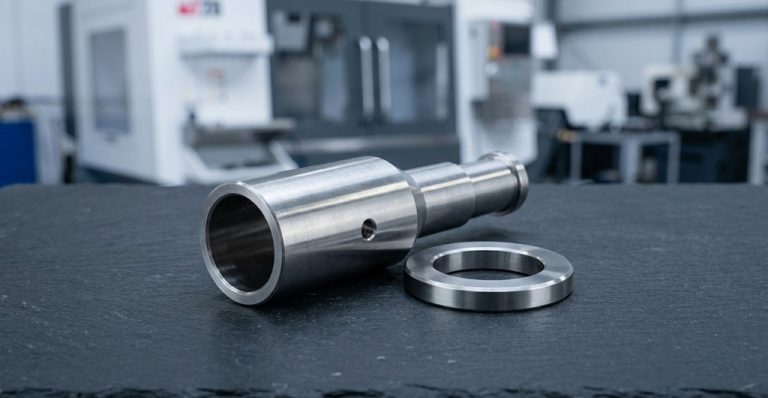 Детали насосов и клапановРабочие колёса, изнашиваемые кольца, гильзы валов, седла и штоки клапанов для шламовых насосов и систем водоотлива во влажных зонах.
-
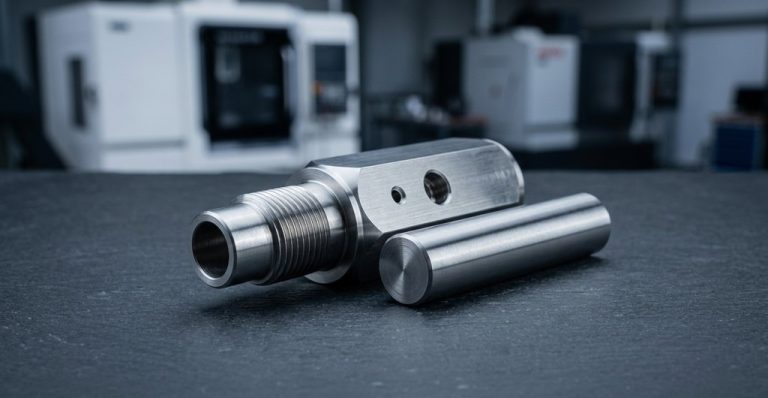 Компоненты дробилокЭксцентриковые втулки, опорные плиты, гайки конуса, пальцы молотков, штоки гидроцилиндров и регулировочные кольца для дробилок.
-
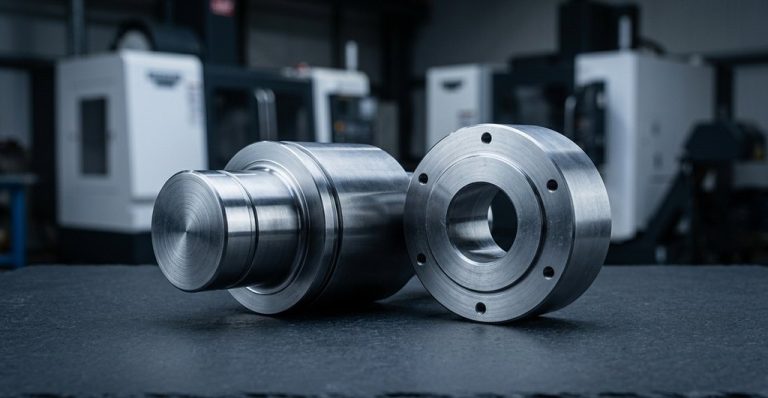 Конвейерные ролики и роликоопорыКонвейерные ролики, валы роликоопор и торцевые крышки барабанов с обработанными подшипниковыми посадочными местами и канавками под уплотнения для конвейерных линий.


Обработка на станках с ЧПУ компонентов для горнодобывающей отрасли
Крупные, тяжёлые и твёрдые детали требуют продуманных технологических маршрутов, заданной твёрдости, реалистичных сроков и документированного качества.
Материалы для абразивного износа, ударных нагрузок и коррозии
Детали для горной добычи выходят из строя из-за абразивного износа от руды и абразива, ударных нагрузок от породы или коррозии от кислых шахтных вод; выбирайте материал и термообработку под преобладающий вид износа.
| Материал | Типичное состояние | Применяется для |
|---|---|---|
| Легированная сталь 4140 | Закалка и отпуск 28–32 HRC или индукционная закалка шеек 55+ HRC | Валы, пальцы, оси, штоки гидроцилиндров |
| Легированная сталь 4340 | Закалка и отпуск 30–38 HRC; прокаливаемость выше, чем у 4140 | Валы крупного сечения, эксцентрики дробилок, шестерни |
| Нержавеющая сталь 17-4 PH | H900–H1150, 35–44 HRC | Валы насосов, штоки клапанов, крепёж для влажных зон |
| Чугун | Серый или высокопрочный, обработка из отливки | Корпуса, корпуса насосов, станины станков |
| Бронза | Подшипниковая бронза C932, алюминиевая бронза C954 | Втулки, кольца износа, упорные шайбы |
| Вольфрамовый карбид | Спечённый, шлифованный, 88–92 HRA | Вставки для буровых коронок, сопла, износостойкие наконечники, торцевые уплотнения |
| Закалённая инструментальная сталь | D2 твёрдостью 58–62 HRC для абразивного износа, S7 для ударных нагрузок | Износостойкие пластины, режущие кромки, наконечники молотов |
| UHMW-PE | Первичный или наполненный лист | Футеровка жёлобов, направляющие, неметаллические втулки |
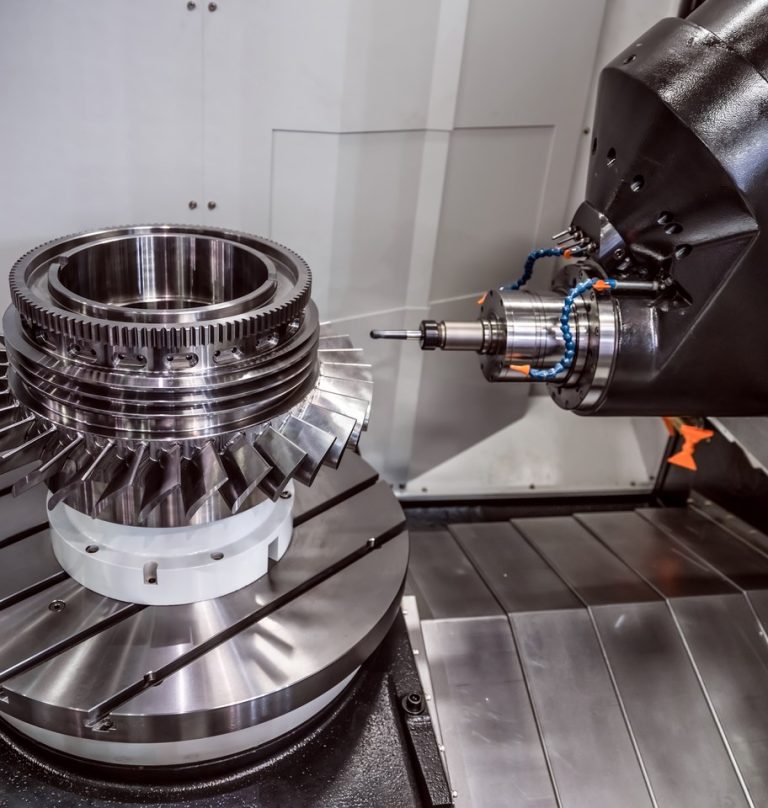
Почему DEK для обработки на станках с ЧПУ для горнодобывающей отрасли
С 2002 года DEK изготавливает прецизионные детали для более чем 2 300 клиентов в отраслях с такими же абразивным износом, ударными нагрузками и логистикой удалённых площадок.
-

Расчёты с проверкой инженером
Каждый чертёж проверяет инженер, а не алгоритм, поэтому коробление при термообработке, припуск на шлифование и контроль твёрдости учитываются в цене с самого начала.
-

±0.005 mm на металлических деталях
Мы выдерживаем ±0.005 mm на металлических деталях и уточняем твёрдость или состояние, если они не указаны на чертеже: 4140 в отожжённом состоянии и при 50 HRC требуют разных технологических маршрутов.
-

Без минимальной партии
От 1 штуки до 10 000+: как единичная сменная эксцентриковая втулка, так и складской заказ валов роликов конвейера проходят одинаковые этапы проверки и контроля.
-

Опытная команда ОТК
Восемь инспекторов, каждый с опытом более 5 лет работы по европейским и американским экспортным стандартам, проверяют горнодобывающие детали перед отправкой на площадку.
Процесс оформления заказа
Материалы, финишная обработка поверхности и услуги для горнодобывающей отрасли
Стали, покрытия и услуги механообработки, выбранные с учётом абразивного износа, ударных нагрузок и коррозии в горнодобывающем оборудовании, в одном заказе.
Металлы
Финишная обработка поверхности
Услуги
Проектируете новую деталь? Прочитайте как улучшить обработку на станках с ЧПУ деталей для горнодобывающей отрасли.
Все материалыЧасто задаваемые вопросы
Типичные вопросы от производителей горнодобывающего оборудования и служб технического обслуживания шахт.
Запросить расчёт на детали для горнодобывающего оборудования
Отправьте чертежи, образец или фото изношенной детали с указанием материала, твёрдости и количества. Инженер ответит в течение 6 часов.
- Чертежи в форматах PDF, STEP, IGES или SLDPRT
- Принимаем изношенный образец или фото
- Ответ инженера в течение 6 часов
- Цена, срок изготовления и вопросы по термообработке или посадке
- Доставка на объект рассчитывается вместе с деталями

Готовы масштабировать проект?
Начните со стабильного процесса и контролируемого качества. Давайте обсудим ваш проект.








