


Прецизионное шлифование деталей на заказ
Прецизионное шлифование в DEK обеспечивает ±0,002 мм и Ra 0,2–0,4 мкм на закалённых валах, плитах и отверстиях. Детали шлифуются на собственном производстве после механообработки и термообработки, в рамках одного заказа.
-
±0,002 мм
Допуск шлифования
-
Ra 0.05 µm
После притирки
-
6 часов
Проверка инженером
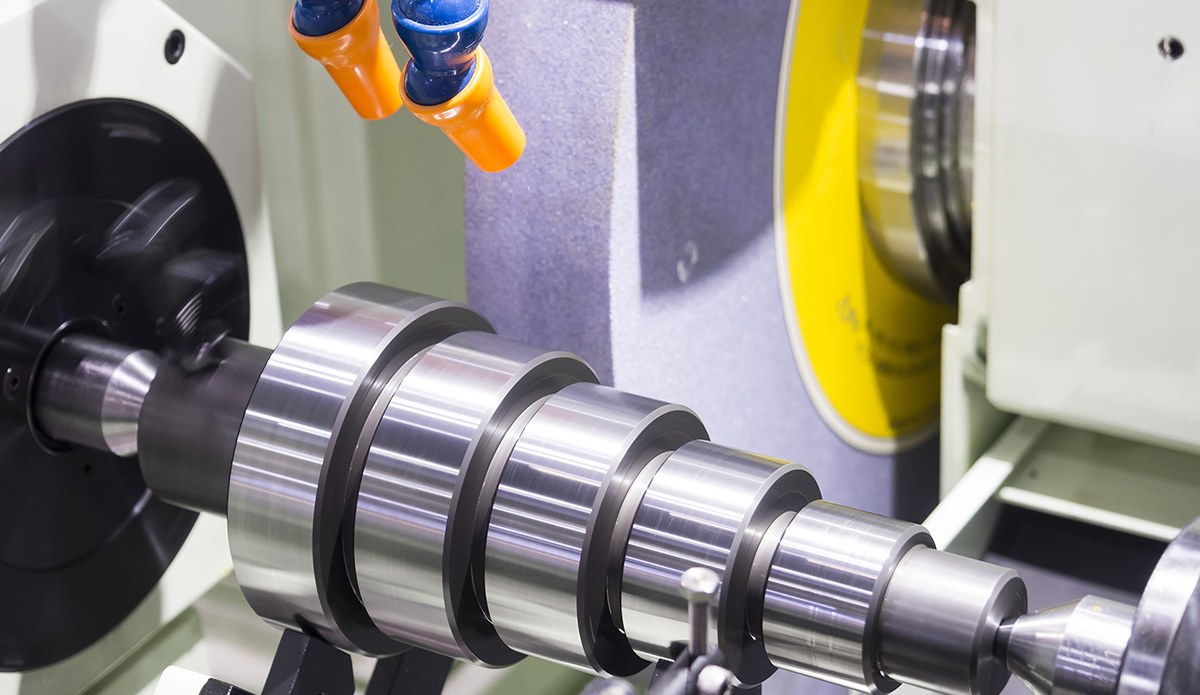

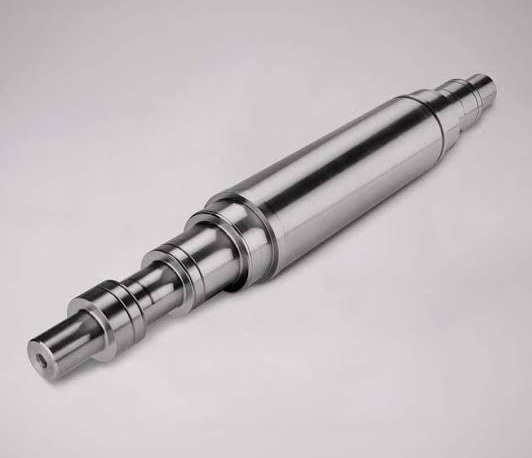
Шлифование закалённых деталей на станках с ЧПУ
Шлифованием доводят те элементы, которые не обработать фрезерованием с ЧПУ и токарной обработкой с ЧПУ: закалённые стальные валы и плиты, твердосплавные вставки, отверстия с круглостью в пределах 0,002 мм и уплотнительные поверхности с Ra 0,2 мкм. Детали твёрдостью выше примерно 45 HRC обрабатывают с припуском, закаливают, а затем шлифуют в размер.
Плоское, круглое, бесцентровое, внутреннее и наружное, координатное шлифование, а также хонингование и притирка выполняются на собственном производстве на деталях, которые мы изготавливаем. Минимальной партии нет, расчёт проверяет инженер в течение 6 часов, а шлифовальные операции планируются в одном заказе с обработкой на станках с ЧПУ и термообработкой.
Почему выбирают DEK для прецизионного шлифования
Шлифовальный участок в DEK — не дополнительная опция: он есть на производстве с первого дня и работает по той же системе качества, что и механообработка.
-

Собственное производство с 2002 года
DEK начала работу в 2002 году со шлифования знаков, толкателей пресс-форм и направляющих втулок; шлифовальный участок и сейчас работает на собственном производстве вместе с фрезерованием, точением, швейцарской токарной обработкой и электроэрозией.
-

Контроль на КИМ и кругломерах
Шлифованные детали контролируются в помещении с поддержанием температуры на КИМ, кругломерах и профилометрах; протоколы измерений — по запросу.
-

Один заказ, один расчёт
Механообработка, термообработка и окончательная доводка шлифованием ведутся по одной системе качества и одному расчёту — от заготовки до готовых шлифованных размеров.
-

Без минимальной партии, 2 300+ клиентов
Без минимальной партии и более 2 300 клиентов по всему миру, с сертификатами ISO 9001:2015, ISO 13485 и AS9100D, выданными TÜV.

Последовательность, проверенная инженером
Инженер проверяет каждый чертёж, назначает припуск под шлифовку с учётом материала и ожидаемой деформации при термообработке и подтверждает припуск и последовательность до расчёта — в течение 6 часов для большинства деталей.


Возможности прецизионного шлифования
Семь процессов шлифования и абразивной отделки, каждый под свою геометрию: плоские поверхности, наружные диаметры, отверстия и схемы отверстий.
Когда шлифовать, а когда фрезеровать, точить или растачивать
Шлифовать стоит, когда элемент закалён выше примерно 45 HRC, требует ±0,002 мм или Ra ниже 0,4 мкм. Основы — в статье что такое круглое шлифование.
| Criteria | Этот процессПрецизионное шлифование | Фрезерование с ЧПУ | Токарная обработка с ЧПУ | Координатное растачивание |
|---|---|---|---|---|
| Типовой допуск | ±0,002 мм | ±0.005 мм | ±0.005 мм | ±0.003 mm по положению |
| Шероховатость поверхности | Ra 0.2–0.4 µm | Ra 0.2–0.4 µm | Ra 0.2–0.4 µm | См. страницу координатного растачивания |
| Состояние материала | Закалённый, выше 45 HRC | Мягкий материал | Мягкий материал | Мягкий материал |
| Место в последовательности | Окончательный размер после закалки | Черновая, получистовая обработка | Черновая, получистовая обработка | Мягкие схемы отверстий |
| Относительная стоимость | Выше | Ниже | Ниже | Ниже, чем координатное шлифование |
Шлифованные детали для любой отрасли
От плит пресс-форм и штампов до гидроцилиндров, медицинских компонентов и валов двигателей — шлифованные детали отгружаются с размерными протоколами по запросу.
-

Телекоммуникации
-

Горнодобывающая отрасль
-

Военная и оборонная отрасль
-

Судостроение
-

Потребительские товары
-

Строительство
-

Сельское хозяйство
-

Дроны и БПЛА
-

Электроника
-

Автомобилестроение
-

Нефть и газ
-

Энергетика
-

Промышленное оборудование
-

Полупроводники
-

Робототехника
-

Медицина
-

Аэрокосмическая отрасль
-
 ТелекоммуникацииКомпоненты волноводов, корпуса фильтров и RF-корпуса из алюминия и медных сплавов, с серебряным или никелевым покрытием для проводимости.Подробнее
-
 Горнодобывающая отрасльПлиты износа, втулки, детали дробилок и гидравлические фитинги из закалённой легированной стали, бронзы и нержавеющей стали для условий пыли и вибрации.Подробнее
-
 Военная и оборонная отрасльОптические крепления, корпуса и направляющие для аксессуаров из алюминия, стали и титана с сертификатами на материал и отчётами FAI.Подробнее
-
 СудостроениеГребные валы, детали насосов и палубная оснастка из нержавеющей стали 316, бронзы и алюминиевой бронзы, выбранных в первую очередь за коррозионную стойкость.Подробнее
-
 Потребительские товарыРучки, рычаги, детали корпусов и аудиооборудование, где видна обработанная поверхность — анодирование, дробеструйная обработка или полировка по образцу.Подробнее
-
 СтроительствоКонструкционные кронштейны, анкерный крепёж и гидравлические фитинги из мягкой и легированной стали и алюминия с цинковым покрытием или порошковой окраской.Подробнее
-
 Сельское хозяйствоКорпуса редукторов, валы, корпуса форсунок опрыскивателей и крепления датчиков из чугуна, стали и нержавеющей стали для работы в условиях абразивного износа и влаги.Подробнее
-
 Дроны и БПЛАКрепления двигателей, рамы карданов и фитинги шасси из алюминия 7075, титана и магния для снижения веса без потери жёсткости.Подробнее
-
 ЭлектроникаКорпуса разъёмов, радиаторы, RF-экраны и прецизионные штифты из алюминия, латуни и меди, с допуском ±0.01 mm на контактных элементах.Подробнее
-
 АвтомобилестроениеКорпуса датчиков, корпуса клапанов и валы из алюминия, легированной стали 4140 и 4340, нержавеющей стали и латуни — от прототипов до мелких и средних серий.Подробнее
-
 Нефть и газКомпоненты клапанов, блоки коллекторов, детали скважинного инструмента и фланцы из 4140, 17-4 PH, дуплексной стали 2205 и Inconel, с требованиями по твёрдости.Подробнее
-
 ЭнергетикаКонцевые пластины аккумуляторов, шины, корпуса инверторов и фитинги топливных элементов из алюминия, меди и нержавеющей стали, обработанные плоско и без заусенцев.Подробнее
-
 Промышленное оборудованиеПластины захватов, крепления линейных направляющих, кулачковые ролики и рамы станков из алюминия и стали, с сохранением оснастки для повторных заказов.Подробнее
-
 ПолупроводникиКомпоненты камер, оснастка для обработки пластин и вакуумные фланцы из алюминия 6061, 316L, PEEK и Kovar, с кромками без заусенцев.Подробнее
-
 РобототехникаКорпуса шарниров, фланцы волновых передач и пальцы захватов из алюминия и закалённой стали, с 5-осевой обработкой за один установ.Подробнее
-
 МедицинаВалы приборов, рукоятки и канюли из нержавеющей стали 316L, титана и PEEK по ISO 13485, с прослеживаемостью партии в стандартной комплектации.Подробнее
-
 Аэрокосмическая отрасльНе критичные для полёта кронштейны, детали салона и фитинги по AS9100D из алюминия 7075, Ti-6Al-4V и Inconel 718, с FAI.Подробнее
Типичные шлифуемые детали и задачи
Для шлифования материал не ограничение: круг подбирают под материал, поэтому на одном участке шлифуют валы, пальцы, плиты и твёрдый сплав.
-

Валы и шпиндели
Шлифованные посадочные места под подшипники, буртики и конусы на валах двигателей и редукторов, часто предварительно обработанных в DEK как валы на заказ.
-

Пальцы и калибры
Выталкивающие, знаковые и установочные пальцы, калибры-пробки, калибры-кольца и калибровочные плиты с допуском ±0,002 мм по диаметру или толщине.
-

Детали пресс-форм и штампов
Пуансоны, вставки штампов и плиты пресс-форм, отшлифованные на плоскостность и параллельность; многие предварительно обработаны в DEK как детали пресс-форм.
-

Втулки и гильзы
Втулки, направляющие гильзы и золотники клапанов, где соотношение отверстия и наружного диаметра важнее каждого размера по отдельности.
-

Уплотнительные поверхности и детали из твёрдого сплава
Уплотнительные поверхности, плиты клапанов и детали из карбида вольфрама: притирка до плоскостности 0,001 мм, Ra 0,05–0,1 мкм.
Задачи шлифования, которые мы решаем
-
Коробление при термообработке
Термообработка смещает размеры на 0,02–0,1 мм. Мы оставляем припуск 0,2–0,5 мм, закаливаем деталь, затем шлифуем, базируясь по нешлифуемым поверхностям или центрам.
-
Закалённый материал
Детали твёрдостью выше примерно 45 HRC лезвийным инструментом начисто с приемлемой производительностью не обработать. Инструментальные стали 58–62 HRC шлифуют кругами из электрокорунда или КНБ, твёрдый сплав — алмазными.
-
Биение буртика
Там, где шлифованный диаметр переходит в буртик, канавка для выхода круга или поднутрение позволяет кругу выйти, не оставляя галтели.
-
Цементованные детали
Глубина цементованного слоя должна быть больше припуска, снимаемого при шлифовании. Укажите диапазон твёрдости и тип закалки — сквозная или поверхностная, — чтобы правильно задать припуск.
Сертифицированное качество шлифования
Шлифованные детали изготавливаются по ISO 9001:2015, ISO 13485 и AS9100D с сертификацией TÜV.
-
 AS9100D
Система менеджмента качества для аэрокосмической отрасли
-
 ISO 9001:2015
Стандарт системы менеджмента качества
-
 ISO 13485
Менеджмент качества медицинских изделий
Шлифование металла: материалы и финишная обработка
Мы шлифуем закалённые стали, нержавеющую сталь и твёрдый сплав, а затем наносим покрытия, которые должны следовать за шлифованием, — всё в рамках одного заказа на обработку на станках с ЧПУ.
Металлы
Финишная обработка поверхности
Закалённые марки
Нужно обработать материал, которого нет в списке? Смотреть все материалы для обработки на станках с ЧПУ
Все виды финишной обработки поверхностиПоследовательность термообработки и шлифования
Вопросы и ответы по прецизионному шлифованию
Допуски, хонингование против притирки и припуск на шлифование — отвечают наши инженеры по шлифованию.
Запросить расчёт шлифования
Пришлите чертёж с указанием твёрдости, шлифуемых поверхностей и шероховатости. Инженер подтвердит припуск и последовательность обработки перед расчётом.
- Расчёт в течение 6 часов для большинства деталей
- Допуски до ±0,002 мм, Ra 0,2–0,4 мкм
- Механообработка, термообработка и шлифовка в одном заказе
- Без минимальной партии
- Размерные отчёты по запросу
Смежные возможности







Готовы масштабировать проект?
Начните со стабильного процесса и контролируемого качества. Давайте обсудим ваш проект.








