


Изготовление кронштейнов и креплений на станках с ЧПУ
Изготовление кронштейнов с точностью ±0,005 мм по положению отверстий и сопрягаемым поверхностям. Без минимальной партии: один прототип и партия 5 000 штук проходят одинаковую ручную проверку чертежа.
-
±0.005 мм
Ответственные элементы
-
3–5 дней
Срок изготовления прототипа
-
Без минимальной партии
от 1 до 5 000 шт.
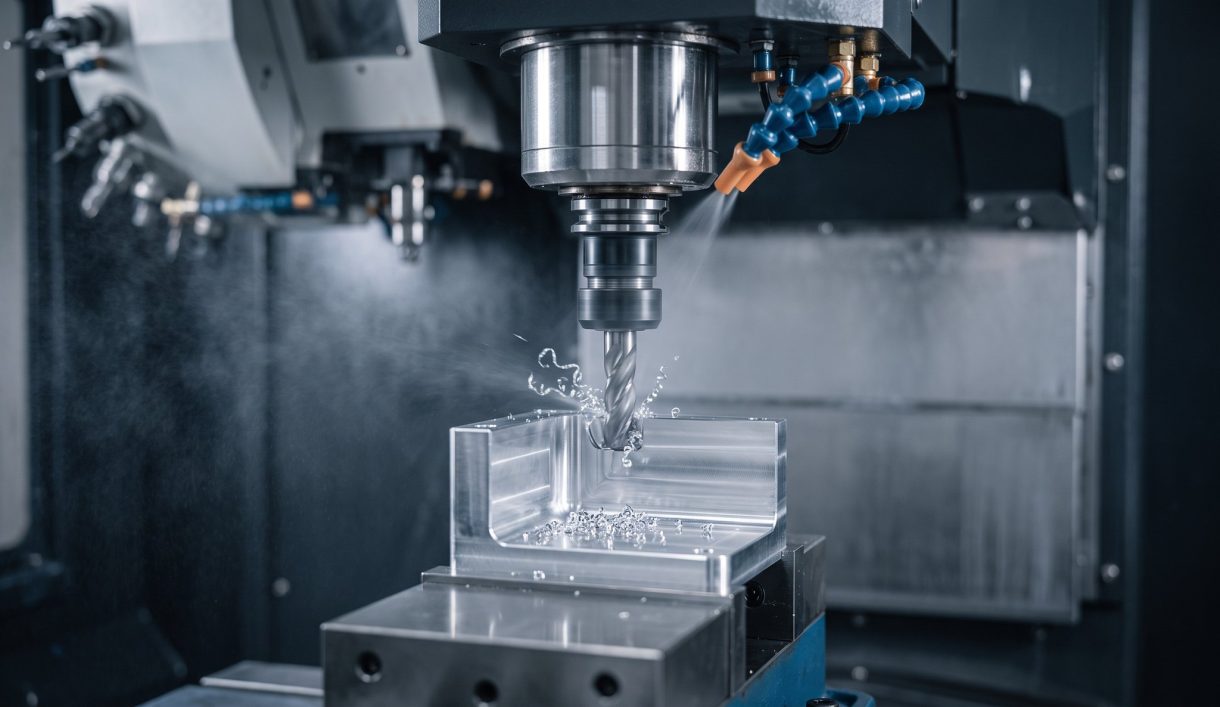

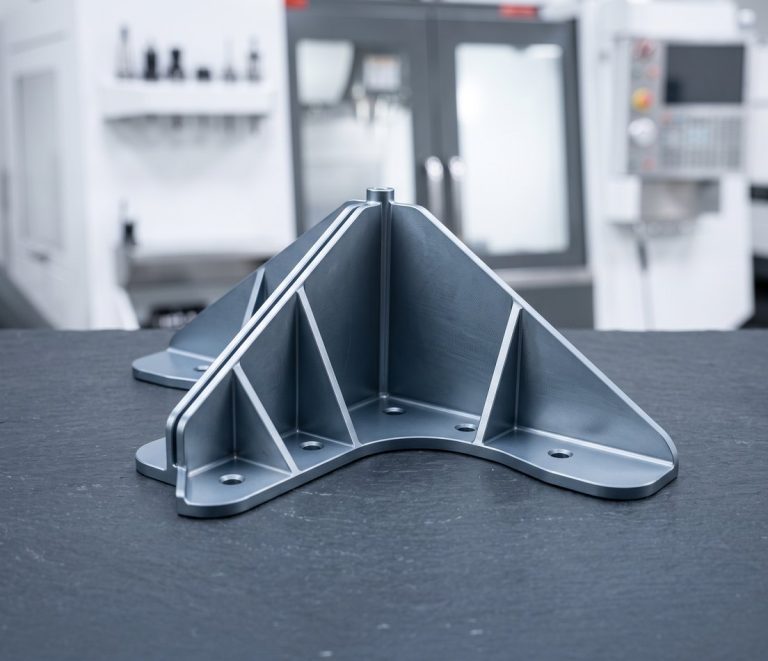
Кронштейны на заказ из прутка и плиты
DEK обрабатывает L-образные кронштейны, угловые крепления, кронштейны датчиков и камер, крепления двигателей и вильчатые кронштейны из алюминия, нержавеющей стали и легированной стали, из цельного прутка и плиты.
Точное положение отверстий важно, когда кронштейн базирует подшипник, объектив или датчик, а не просто держит панель. Прототипы отгружаются за 3–5 дней, малые партии — за 4–7 дней. Кронштейны — одна из самых востребованных позиций в нашем каталоге деталей с ЧПУ на заказ.
Типы кронштейнов, которые мы обрабатываем
От L-образных кронштейнов до силовых креплений — фрезеруем из прутка и плиты алюминия, нержавеющей и легированной стали.
-
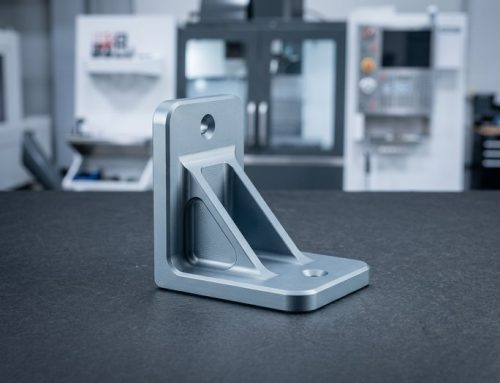 L-образные и угловые кронштейныГрани точно под 90°, перпендикулярность 0,02 мм на 100 мм, из плиты или прутка.
-
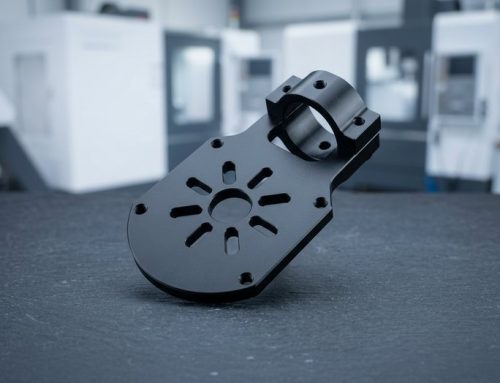 Крепления двигателей и редукторовКрепления двигателей, насосов, приводов; позиционный допуск крепёжных отверстий ±0,02 мм.
-
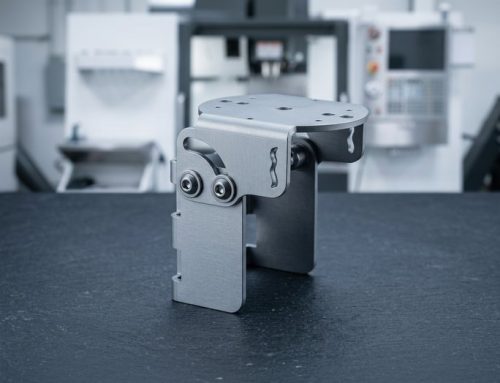 Кронштейны датчиков и камерКронштейны датчиков, камер, лидаров и антенн с пазовыми отверстиями и поверхностями под прокладки.
-
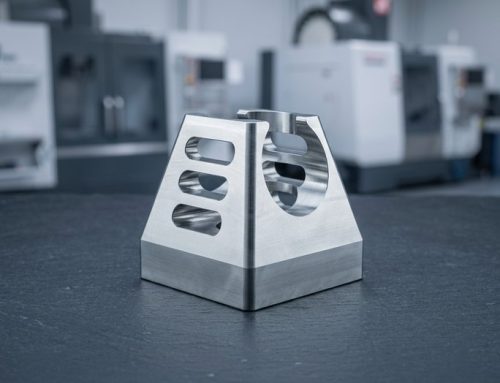 Вильчатые и поворотные кронштейныПоворотные кронштейны с развёрнутыми или расточенными отверстиями под палец с допуском H7.
-
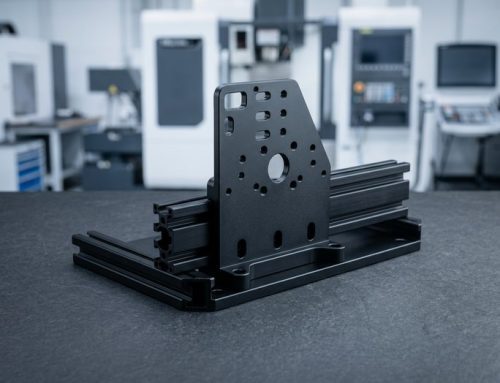 Кронштейны линейных направляющих и рамКронштейны линейных направляющих, профилей и рам для автоматизированных ячеек.
-
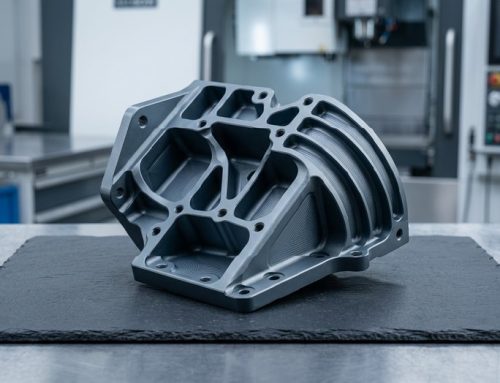 Конструкционные кронштейныКронштейны из 4140 или 17-4 PH для высоконагруженных узлов, критичных по усталостной прочности.


Изготовление кронштейнов: материалы, процессы и допуски
Из каких материалов делают кронштейны, какими методами их обрабатывают, какие допуски выдерживают и какие покрытия наносят.
Как проектировать кронштейны под обработку на ЧПУ
Стенки, радиусы, базы и указания по финишной обработке определяют стоимость и то, сохранит ли кронштейн плоскостность после обработки.
-

Минимальная толщина стенки
Толщина стенок — не менее 1,5 мм для алюминия и 1,0 мм для стали; более тонкие стенки вибрируют при резании и теряют плоскостность.
-

Радиусы внутренних углов
Указывайте внутренние радиусы не менее одной трети глубины кармана; острые углы требуют малых фрез и повышают стоимость.
-

База на установочной поверхности
Назначьте базы по установочной поверхности и двум базовым отверстиям, остальные допуски задавайте от них.
-

Пазы или установочные отверстия
Пазы ставьте там, где сопрягаемая деталь имеет собственный допуск; для двух базовых отверстий сохраняйте позиционный допуск ±0,02 мм.
-

Плита со снятием напряжений
Для тонких длинных кронштейнов указывайте плиту со снятием напряжений: 6061-T651 и MIC6 остаются более плоскими после обработки.
Что указывать на чертеже
-
Толщина анодирования
Укажите Type II 10–15 мкм или Type III 25–50 мкм: твёрдое анодирование наращивает размер и может «закрыть» точное отверстие.
-
Значимые элементы
Пришлите чертёж в STEP или PDF с указанием материала, количества, финишной обработки и элементов, которые действительно важны для работы кронштейна.
-
Операции после финишной обработки
Отметьте шлифованную поверхность или развёрнутое отверстие после анодирования; см. наше руководство по обработке кронштейна с жёстким допуском.
Применение и отрасли
Крепления плеч и захватов роботов, кронштейны моторов и подвесов дронов, крепления камер и лидаров для автоматизированных ячеек, кронштейны шасси электроники.
-

Телекоммуникации
-

Горнодобывающая отрасль
-

Военная и оборонная отрасль
-

Судостроение
-

Потребительские товары
-

Строительство
-

Сельское хозяйство
-

Дроны и БПЛА
-

Электроника
-

Автомобилестроение
-

Нефть и газ
-

Энергетика
-

Промышленное оборудование
-

Полупроводники
-

Робототехника
-

Медицина
-

Аэрокосмическая отрасль
-
 ТелекоммуникацииКомпоненты волноводов, корпуса фильтров и RF-корпуса из алюминия и медных сплавов, с серебряным или никелевым покрытием для проводимости.Подробнее
-
 Горнодобывающая отрасльПлиты износа, втулки, детали дробилок и гидравлические фитинги из закалённой легированной стали, бронзы и нержавеющей стали для условий пыли и вибрации.Подробнее
-
 Военная и оборонная отрасльОптические крепления, корпуса и направляющие для аксессуаров из алюминия, стали и титана с сертификатами на материал и отчётами FAI.Подробнее
-
 СудостроениеГребные валы, детали насосов и палубная оснастка из нержавеющей стали 316, бронзы и алюминиевой бронзы, выбранных в первую очередь за коррозионную стойкость.Подробнее
-
 Потребительские товарыРучки, рычаги, детали корпусов и аудиооборудование, где видна обработанная поверхность — анодирование, дробеструйная обработка или полировка по образцу.Подробнее
-
 СтроительствоКонструкционные кронштейны, анкерный крепёж и гидравлические фитинги из мягкой и легированной стали и алюминия с цинковым покрытием или порошковой окраской.Подробнее
-
 Сельское хозяйствоКорпуса редукторов, валы, корпуса форсунок опрыскивателей и крепления датчиков из чугуна, стали и нержавеющей стали для работы в условиях абразивного износа и влаги.Подробнее
-
 Дроны и БПЛАКрепления двигателей, рамы карданов и фитинги шасси из алюминия 7075, титана и магния для снижения веса без потери жёсткости.Подробнее
-
 ЭлектроникаКорпуса разъёмов, радиаторы, RF-экраны и прецизионные штифты из алюминия, латуни и меди, с допуском ±0.01 mm на контактных элементах.Подробнее
-
 АвтомобилестроениеКорпуса датчиков, корпуса клапанов и валы из алюминия, легированной стали 4140 и 4340, нержавеющей стали и латуни — от прототипов до мелких и средних серий.Подробнее
-
 Нефть и газКомпоненты клапанов, блоки коллекторов, детали скважинного инструмента и фланцы из 4140, 17-4 PH, дуплексной стали 2205 и Inconel, с требованиями по твёрдости.Подробнее
-
 ЭнергетикаКонцевые пластины аккумуляторов, шины, корпуса инверторов и фитинги топливных элементов из алюминия, меди и нержавеющей стали, обработанные плоско и без заусенцев.Подробнее
-
 Промышленное оборудованиеПластины захватов, крепления линейных направляющих, кулачковые ролики и рамы станков из алюминия и стали, с сохранением оснастки для повторных заказов.Подробнее
-
 ПолупроводникиКомпоненты камер, оснастка для обработки пластин и вакуумные фланцы из алюминия 6061, 316L, PEEK и Kovar, с кромками без заусенцев.Подробнее
-
 РобототехникаКорпуса шарниров, фланцы волновых передач и пальцы захватов из алюминия и закалённой стали, с 5-осевой обработкой за один установ.Подробнее
-
 МедицинаВалы приборов, рукоятки и канюли из нержавеющей стали 316L, титана и PEEK по ISO 13485, с прослеживаемостью партии в стандартной комплектации.Подробнее
-
 Аэрокосмическая отрасльНе критичные для полёта кронштейны, детали салона и фитинги по AS9100D из алюминия 7075, Ti-6Al-4V и Inconel 718, с FAI.Подробнее
Почему кронштейны заказывают в DEK
DEK обрабатывает кронштейны с 2002 года: каждый чертёж проверяет инженер, готовые детали проходят измерительный контроль.
-

Механообработка с 2002 года
Изготавливаем кронштейны от единичных прототипов до серий по 5 000 штук; минимальной партии нет, заказ от одной детали.
-

Расчёты с проверкой инженером
Каждый чертёж проверяется инженером перед расчётом, поэтому шлифованная поверхность или развёрнутое после анодирования отверстие оцениваются правильно.
-

Плита с проверкой на спектрометре
Поступающая плита проверяется на спектрометре, поэтому марки 6061, 7075, 4140 или нержавеющая сталь соответствуют чертежу ещё до резки.
-

Отверстия с проверкой на CMM
Расположение отверстий проверяется на КИМ на соответствие позиционному допуску ±0,02 мм, протоколы контроля предоставляются по запросу.

Сертифицированная система качества
DEK сертифицирована по ISO 9001:2015, ISO 13485 и AS9100D. Инженер проверяет каждый чертёж кронштейна и рассчитывает стоимость в течение 6 часов.
Сертифицированное качество кронштейнов
Кронштейны изготавливаются по системам ISO 9001:2015, ISO 13485 и AS9100D.
-
 AS9100D
Система менеджмента качества для аэрокосмической отрасли
-
 ISO 9001:2015
Стандарт системы менеджмента качества
-
 ISO 13485
Менеджмент качества медицинских изделий
Материалы и отделка для кронштейнов
Металлы и виды отделки для кронштейнов, обрабатываемых на станках с ЧПУ, каждый со ссылкой на страницу с подробностями.
Металлы
Финишная обработка поверхности
Не нашли материал для вашего кронштейна? Спросите инженера.
Смотреть всеВопросы и ответы по обработке кронштейнов
Допуски, сроки изготовления и когда кронштейн лучше обрабатывать, а не гнуть.
Запросите расчёт стоимости кронштейнов
Пришлите чертёж в формате STEP или PDF с указанием материала, количества, покрытия и ответственных элементов. Инженер проверит чертёж и подготовит расчёт в течение 6 часов.
- Без минимальной партии, от 1 до 5 000 шт.
- Прототипы за 3–5 дней
- Малые партии за 4–7 дней
- ±0,005 мм на ответственных элементах
- Доставка DHL, FedEx или UPS за 3–7 дней
Смежные возможности







Готовы масштабировать проект?
Начните со стабильного процесса и контролируемого качества. Давайте обсудим ваш проект.








