


Прецизионное производство цилиндрических штифтов
Производство цилиндрических штифтов в DEK обеспечивает посадку m6 или ±0.002 mm на шлифованных диаметрах, закалённые штифты имеют твёрдость 58–62 HRC. Без минимальной партии, прототипы за 3–5 дней, каждый чертёж проверяется инженером.
-
±0,002 мм
Шлифованный диаметр
-
3–5 дней
Срок изготовления прототипа
-
0,5–50 мм
Диаметр штифта
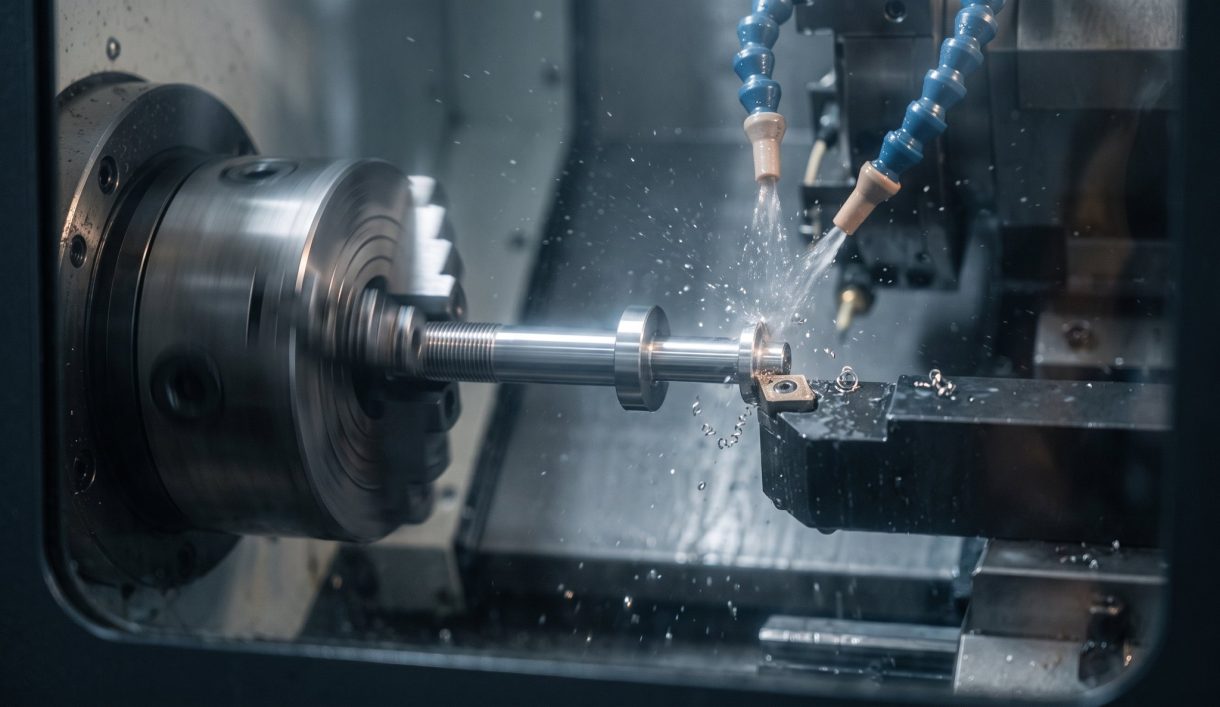

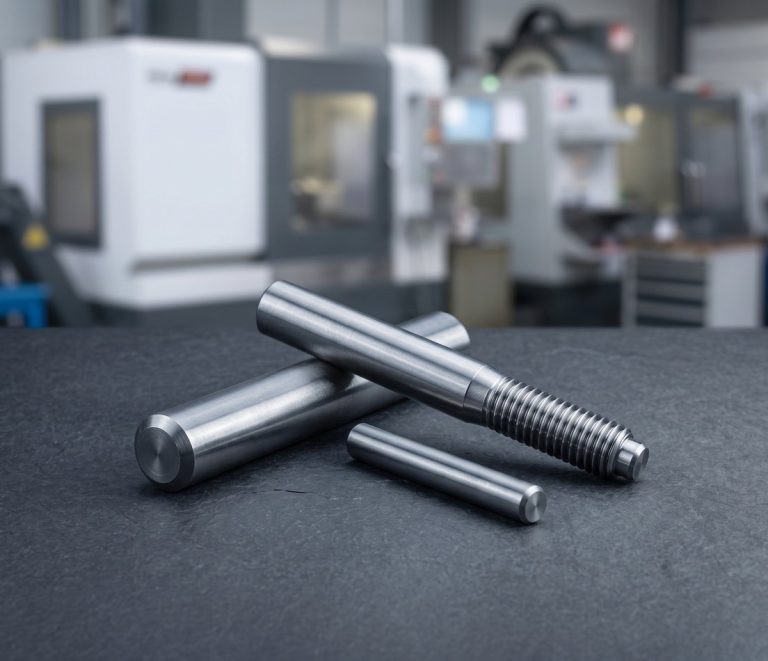
Изготовление штифтов на заказ с 2002 года
DEK открылась в 2002 году, изготавливая стержневые и выталкивающие штифты, а также направляющие втулки для изготовителей пресс-форм, и штифты остаются нашей ежедневной продукцией. Сегодня мы точим и шлифуем цилиндрические, установочные, направляющие, вилочные, конические и ступенчатые штифты диаметром от 0.5 mm до 50 mm.
Мы работаем с инструментальной и легированной сталью, нержавеющей сталью и титаном, обеспечивая круглость до 0.002 mm и Ra 0.2–0.4 µm. Штифты представлены рядом с втулках и деталей пресс-форм в нашем каталоге каталог деталей, обработанных на станках с ЧПУ на заказ ; о типах штифтов см. 16 типов штифтов и их применение.
Типы штифтов, которые мы обрабатываем
Цилиндрические, формовочные, направляющие, установочные, вилочные и специальные штифты, точеные из прутка инструментальной и легированной стали и нержавеющей стали, затем шлифованные.
-
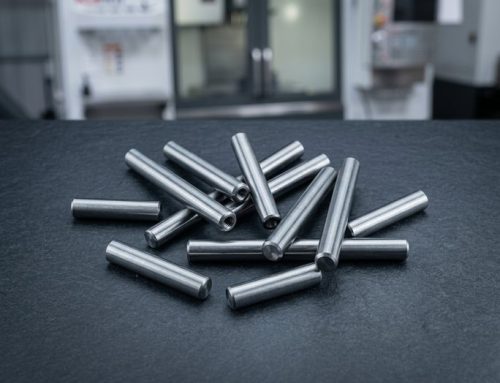 Цилиндрические штифты на заказЗакалённые или незакалённые, нестандартных размеров и с резьбовыми концами под вытяжные штифты.
-
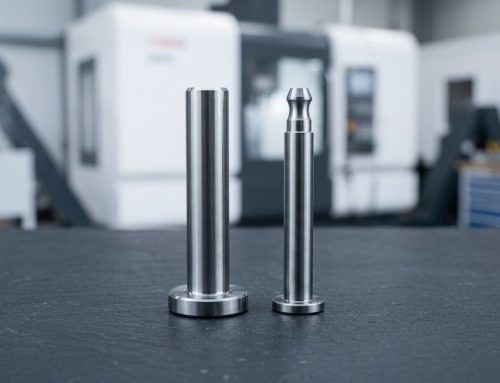 Стержневые и выталкивающие штифтыДля литьевых пресс-форм и пресс-форм литья под давлением, с головками, лысками и профилями наконечников.
-
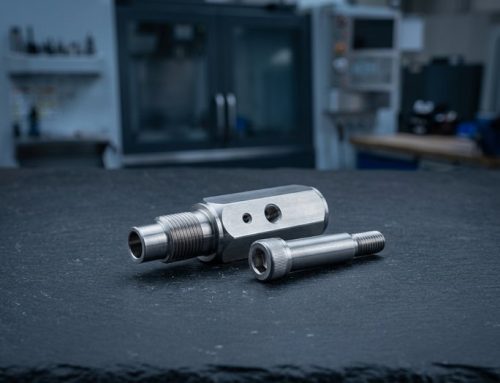 Направляющие штифты и болты съёмникаНаправляющие штифты, ведущие штифты и болты съёмника для штампов и приспособлений.
-
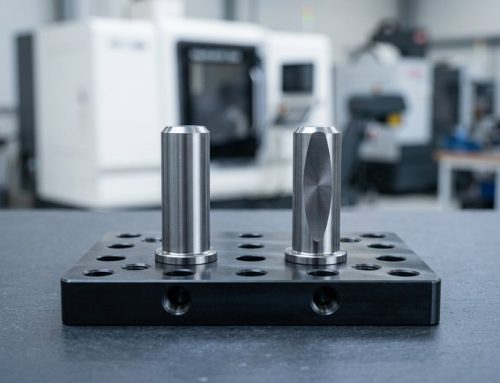 Установочные и опорные штифтыКруглые и ромбические установочные штифты, а также опорные штифты для приспособлений с ЧПУ.
-
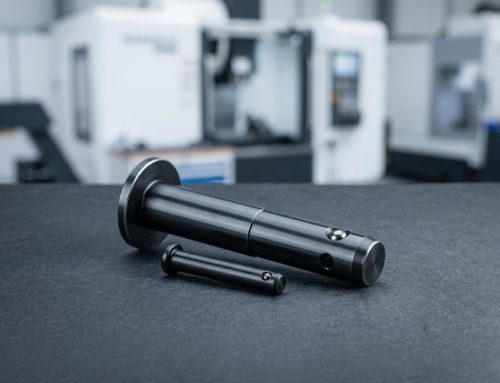 Вилочные, шарнирные и поворотные штифтыПоперечные отверстия под шплинты или канавки под стопорные кольца, для рычажных механизмов и шарниров.
-
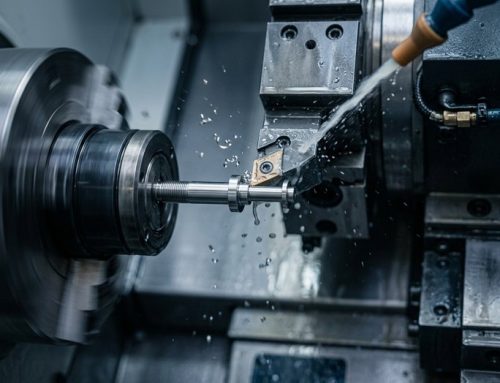 Прецизионные штифты, точеные на ЧПУШтифты токарной обработки швейцарского типа с лысками, резьбой или накатными участками под запрессовку.


Материалы, процессы и допуски для штифтов
Штифты проходят токарную обработку швейцарского типа, термообработку и шлифование на собственном производстве, из закалённой инструментальной или нержавеющей стали, с допусками по классу посадки.
Рекомендации по проектированию штифтов на заказ
Четыре решения в чертеже определяют, подойдёт ли штифт, выдержит ли термообработку и сядет ли чисто в отверстие.
-

Укажите класс посадки
Используйте m6 для прессовой посадки или h6 для скользящей и укажите ответное отверстие H7; никогда не задавайте одинаковый допуск для обоих.
-

Ограничьте длину до 50× диаметра
Длинные тонкие штифты деформируются при термообработке; шлифование исправляет диаметр, а не изгиб. Иначе примите требование к прямолинейности.
-

Снимите фаску или скруглите торцы
Фаска 15° или сферический торец позволяют штифту самоцентрироваться при вставке; штифты с острыми торцами срезают отверстие.
-

Определите головки выталкивающих штифтов
Укажите диаметр головки, толщину головки и ориентацию лыски относительно профиля наконечника, если наконечник фасонный.
Что указывать на чертеже
-
Класс диаметра
Укажите m6, h6 или ±0.002 mm на шлифованном диаметре и ответное отверстие H7, чтобы шлифование обеспечило нужную посадку.
-
Диапазон твёрдости
Укажите диапазон HRC: 58–62 HRC для D2 / A2, 56–58 HRC для 440C или азотированный H13 для выталкивающих штифтов.
-
Форма торцов и элементы
Укажите направляющую фаску 15° или сферический торец R0.5 по ISO 8734, а также любые резьбы, лыски или поперечные отверстия.
-
Количество и отчёты
Минимальной партии нет: заказывайте один прототип или производственную партию, и запрашивайте протоколы контроля, если они нужны.
Применение и отрасли для штифтов
Установочные и опорные штифты для оснастки автоматизации, шарнирные и вилочные штифты для медицинских инструментов, штифты пресс-форм для автомобильной оснастки, нержавеющие штифты для морской среды.
-

Телекоммуникации
-

Горнодобывающая отрасль
-

Военная и оборонная отрасль
-

Судостроение
-

Потребительские товары
-

Строительство
-

Сельское хозяйство
-

Дроны и БПЛА
-

Электроника
-

Автомобилестроение
-

Нефть и газ
-

Энергетика
-

Промышленное оборудование
-

Полупроводники
-

Робототехника
-

Медицина
-

Аэрокосмическая отрасль
-
 ТелекоммуникацииКомпоненты волноводов, корпуса фильтров и RF-корпуса из алюминия и медных сплавов, с серебряным или никелевым покрытием для проводимости.Подробнее
-
 Горнодобывающая отрасльПлиты износа, втулки, детали дробилок и гидравлические фитинги из закалённой легированной стали, бронзы и нержавеющей стали для условий пыли и вибрации.Подробнее
-
 Военная и оборонная отрасльОптические крепления, корпуса и направляющие для аксессуаров из алюминия, стали и титана с сертификатами на материал и отчётами FAI.Подробнее
-
 СудостроениеГребные валы, детали насосов и палубная оснастка из нержавеющей стали 316, бронзы и алюминиевой бронзы, выбранных в первую очередь за коррозионную стойкость.Подробнее
-
 Потребительские товарыРучки, рычаги, детали корпусов и аудиооборудование, где видна обработанная поверхность — анодирование, дробеструйная обработка или полировка по образцу.Подробнее
-
 СтроительствоКонструкционные кронштейны, анкерный крепёж и гидравлические фитинги из мягкой и легированной стали и алюминия с цинковым покрытием или порошковой окраской.Подробнее
-
 Сельское хозяйствоКорпуса редукторов, валы, корпуса форсунок опрыскивателей и крепления датчиков из чугуна, стали и нержавеющей стали для работы в условиях абразивного износа и влаги.Подробнее
-
 Дроны и БПЛАКрепления двигателей, рамы карданов и фитинги шасси из алюминия 7075, титана и магния для снижения веса без потери жёсткости.Подробнее
-
 ЭлектроникаКорпуса разъёмов, радиаторы, RF-экраны и прецизионные штифты из алюминия, латуни и меди, с допуском ±0.01 mm на контактных элементах.Подробнее
-
 АвтомобилестроениеКорпуса датчиков, корпуса клапанов и валы из алюминия, легированной стали 4140 и 4340, нержавеющей стали и латуни — от прототипов до мелких и средних серий.Подробнее
-
 Нефть и газКомпоненты клапанов, блоки коллекторов, детали скважинного инструмента и фланцы из 4140, 17-4 PH, дуплексной стали 2205 и Inconel, с требованиями по твёрдости.Подробнее
-
 ЭнергетикаКонцевые пластины аккумуляторов, шины, корпуса инверторов и фитинги топливных элементов из алюминия, меди и нержавеющей стали, обработанные плоско и без заусенцев.Подробнее
-
 Промышленное оборудованиеПластины захватов, крепления линейных направляющих, кулачковые ролики и рамы станков из алюминия и стали, с сохранением оснастки для повторных заказов.Подробнее
-
 ПолупроводникиКомпоненты камер, оснастка для обработки пластин и вакуумные фланцы из алюминия 6061, 316L, PEEK и Kovar, с кромками без заусенцев.Подробнее
-
 РобототехникаКорпуса шарниров, фланцы волновых передач и пальцы захватов из алюминия и закалённой стали, с 5-осевой обработкой за один установ.Подробнее
-
 МедицинаВалы приборов, рукоятки и канюли из нержавеющей стали 316L, титана и PEEK по ISO 13485, с прослеживаемостью партии в стандартной комплектации.Подробнее
-
 Аэрокосмическая отрасльНе критичные для полёта кронштейны, детали салона и фитинги по AS9100D из алюминия 7075, Ti-6Al-4V и Inconel 718, с FAI.Подробнее
Почему DEK для производства штифтов
Штифты стали нашей первой продукцией в 2002 году; те же швейцарские токарные станки и шлифовальные станки теперь работают в полноценной производственной ячейке.
-

Штифты с 2002 года
DEK начинала с изготовления стержневых и выталкивающих штифтов и направляющих втулок для изготовителей пресс-форм, и штифты по-прежнему выпускаются ежедневно.
-

Поставщик Misumi
DEK вошла в цепочку поставок Misumi в 2012 году именно на такой шлифованной штифтовой работе.
-

Выделенная шлифовальная ячейка
Швейцарские токарные станки и бесцентровые шлифовальные станки обеспечивают поле m6 и круглость 0.002 mm при серийных темпах.
-

Измеряется при FAI
Каждая партия проверяется калибрами-пробками, микрометрами и измерением круглости; отчёты предоставляются по запросу.

Расчёты с проверкой инженером
Каждый чертёж проверяется инженером, который контролирует класс посадки, твёрдость и форму торца и возвращает расчёт в течение 6 часов. Без минимальной партии, от одного прототипного штифта до серийных партий.
Сертифицированное качество для каждого штифта
Штифты изготавливаются в рамках систем качества ISO 9001:2015, ISO 13485 и AS9100D.
-
 СМК, проверенная TÜV, с IQC, IPQC, FAI, OQC, SPC и CAPA по каждому заказу.
Система менеджмента качества для аэрокосмической отрасли
-
 Система менеджмента качества аэрокосмической отрасли
Стандарт системы менеджмента качества
-
 Стандарт системы менеджмента качества
Менеджмент качества медицинских изделий
Материалы и финишная обработка поверхности штифтов
Закалённые инструментальные стали, легированная и нержавеющая сталь, обрабатываемые на месте под требования износостойкости, коррозионной стойкости или хранения.
Металлы
Финишная обработка поверхности
Нужна другая марка для ваших штифтов? Спросите наших инженеров
Все материалыЧасто задаваемые вопросы о производстве штифтов
Ответы о размерах, штифтах для пресс-форм и сроках изготовления заказных штифтов и прецизионных штифтов.
Запросить расчёт прецизионных штифтов
Отправьте чертёж на изготовление штифтов: инженер рассмотрит его и вернёт расчёт в течение 6 часов, без минимальной партии.
- Класс диаметра: m6, h6 или ±0.002 mm
- Твёрдость, например 58–62 HRC
- Форма торца: фаска или сферический торец
- Стандартные штифты уже через 1 день
- Прототипы за 3–5 дней
Смежные возможности







Готовы масштабировать проект?
Начните со стабильного процесса и контролируемого качества. Давайте обсудим ваш проект.








