


Прецизионная электроэрозионная прошивка
Электроэрозионная прошивка в DEK: глухие полости, глубокие рёбра и острые внутренние углы в закалённой инструментальной стали и твёрдом сплаве с типовым допуском ±0,01 мм. Без минимальной партии, прототип за 3 дня.
-
±0.005 mm
Критичные элементы
-
3 дня
Срок изготовления прототипа
-
Ra 0.15 μm
Мин. шероховатость
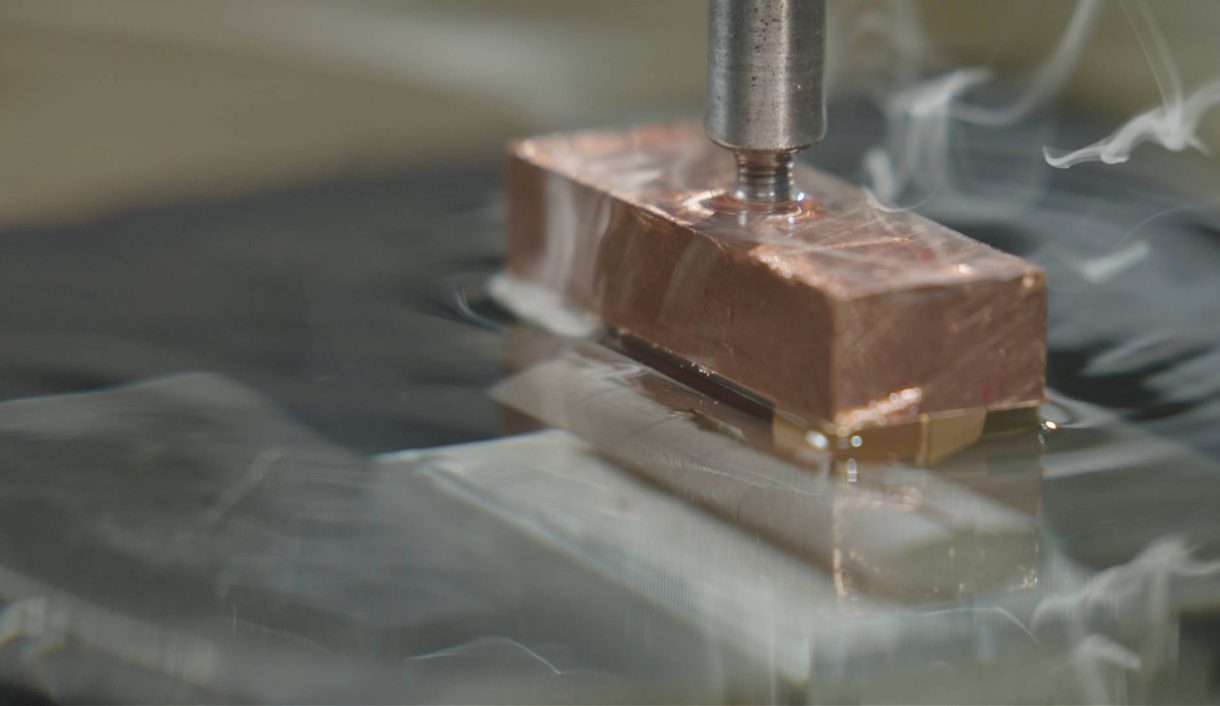

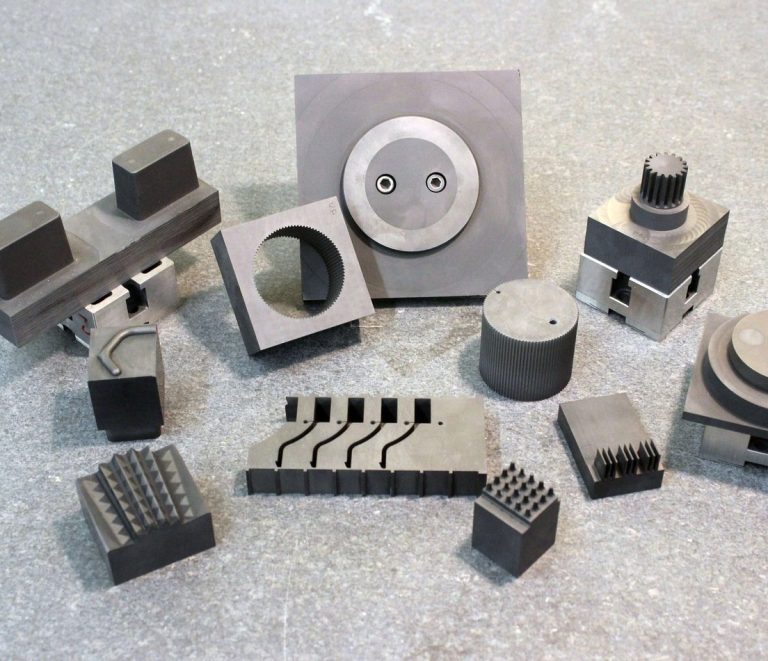
Электроэрозионная прошивка на заказ для пресс-форм, штампов и оснастки
Прошивная электроэрозия, также называемая электроэрозионной прошивкой, погружает профилированный электрод в токопроводящую заготовку и снимает материал без контакта с ней и без внесения напряжений. Механика разряда, износа электрода и промывки описана в нашем полном руководстве по прошивной электроэрозии.
DEK работает для изготовителей пресс-форм, производителей аэрокосмической и медицинской оснастки и всех, кому нужна финишная обработка закалённой инструментальной стали или твёрдого сплава после термообработки. За нами более 20 лет в прецизионной механообработке. Сквозные элементы обычно выполняются проволочной электроэрозией; все процессы входят в наши услуги электроэрозионной обработки.
Преимущества DEK в прошивной электроэрозии
За прошивкой каждой полости стоит многопрофильное прецизионное производство — от одной вставки пресс-формы до полного комплекта.
-

Сертифицированное качество
Сертификаты ISO 9001, AS9100D и ISO 13485 (TÜV); каждая полость проходит IQC, IPQC, FAI, OQC, SPC и CAPA.
-

Опыт больших объёмов
Прошивная электроэрозия работает в составе производства, которое ежегодно выпускает более 1,2 млн деталей для более чем 2300 OEM-заказчиков по всему миру.
-

Поставки в срок
Более 98,6% заказов поставляются в срок; прототипы отгружаются уже через 3 дня после запуска в производство.
-

От одной вставки до комплекта
Без минимальной партии: отдельная вставка пресс-формы проходит ту же цепочку контроля, что и полный комплект полостей для серийного производства.

Электроды собственного изготовления
Медные электроды мы изготавливаем сами, и эта работа входит в 3-дневный срок изготовления прототипа готовой детали, а не выставляется отдельной строкой. Обсудите конструкцию с инженером по прошивной электроэрозии до выпуска чертежа.


Возможности услуг прошивной электроэрозии
Настройка осей, точность, закалённые материалы и работа с электродами: ключевые характеристики каждого заказа на прошивную электроэрозию в DEK.
Прошивная электроэрозия в сравнении с проволочной электроэрозией и фрезерованием с ЧПУ
Выбирайте прошивную электроэрозию, когда элемент должен оставаться глухим. Для сквозных элементов см. руководство по проволочной электроэрозии.
| Criteria | Этот процессПрошивная электроэрозия | Проволочная электроэрозия | Фрезерование с ЧПУ |
|---|---|---|---|
| Оптимально для | Глухие полости, шпоночные пазы, рёбра | Пазы, зубья шестерён, профили | Элементы, доступные инструменту |
| Геометрия элемента | Закрытое дно, ограничение по глубине | Проходит насквозь детали | Открытые, доступные элементы |
| Внутренние углы | Острые | Контурные профили | Ограничены радиусом инструмента |
| Закалённая инструментальная сталь | Да, после термообработки | Сквозные элементы | Быстрый износ инструмента |
| Алюминий | Только глухие элементы | Сквозные элементы | Предпочтительно, легко обрабатывается |
| Когда выбирать | Сквозной рез невозможен | Быстрее и дешевле для сквозных резов | Мягкая, доступная геометрия |
Отрасли, которые мы обслуживаем
Прошивная электроэрозия для изготовителей пресс-форм, аэрокосмических и медицинских инструментальщиков, а также для оснастки турбин и двигателей из жаропрочных сплавов.
-

Телекоммуникации
-

Горнодобывающая отрасль
-

Военная и оборонная отрасль
-

Судостроение
-

Потребительские товары
-

Строительство
-

Сельское хозяйство
-

Дроны и БПЛА
-

Электроника
-

Автомобилестроение
-

Нефть и газ
-

Энергетика
-

Промышленное оборудование
-

Полупроводники
-

Робототехника
-

Медицина
-

Аэрокосмическая отрасль
-
 ТелекоммуникацииКомпоненты волноводов, корпуса фильтров и RF-корпуса из алюминия и медных сплавов, с серебряным или никелевым покрытием для проводимости.Подробнее
-
 Горнодобывающая отрасльПлиты износа, втулки, детали дробилок и гидравлические фитинги из закалённой легированной стали, бронзы и нержавеющей стали для условий пыли и вибрации.Подробнее
-
 Военная и оборонная отрасльОптические крепления, корпуса и направляющие для аксессуаров из алюминия, стали и титана с сертификатами на материал и отчётами FAI.Подробнее
-
 СудостроениеГребные валы, детали насосов и палубная оснастка из нержавеющей стали 316, бронзы и алюминиевой бронзы, выбранных в первую очередь за коррозионную стойкость.Подробнее
-
 Потребительские товарыРучки, рычаги, детали корпусов и аудиооборудование, где видна обработанная поверхность — анодирование, дробеструйная обработка или полировка по образцу.Подробнее
-
 СтроительствоКонструкционные кронштейны, анкерный крепёж и гидравлические фитинги из мягкой и легированной стали и алюминия с цинковым покрытием или порошковой окраской.Подробнее
-
 Сельское хозяйствоКорпуса редукторов, валы, корпуса форсунок опрыскивателей и крепления датчиков из чугуна, стали и нержавеющей стали для работы в условиях абразивного износа и влаги.Подробнее
-
 Дроны и БПЛАКрепления двигателей, рамы карданов и фитинги шасси из алюминия 7075, титана и магния для снижения веса без потери жёсткости.Подробнее
-
 ЭлектроникаКорпуса разъёмов, радиаторы, RF-экраны и прецизионные штифты из алюминия, латуни и меди, с допуском ±0.01 mm на контактных элементах.Подробнее
-
 АвтомобилестроениеКорпуса датчиков, корпуса клапанов и валы из алюминия, легированной стали 4140 и 4340, нержавеющей стали и латуни — от прототипов до мелких и средних серий.Подробнее
-
 Нефть и газКомпоненты клапанов, блоки коллекторов, детали скважинного инструмента и фланцы из 4140, 17-4 PH, дуплексной стали 2205 и Inconel, с требованиями по твёрдости.Подробнее
-
 ЭнергетикаКонцевые пластины аккумуляторов, шины, корпуса инверторов и фитинги топливных элементов из алюминия, меди и нержавеющей стали, обработанные плоско и без заусенцев.Подробнее
-
 Промышленное оборудованиеПластины захватов, крепления линейных направляющих, кулачковые ролики и рамы станков из алюминия и стали, с сохранением оснастки для повторных заказов.Подробнее
-
 ПолупроводникиКомпоненты камер, оснастка для обработки пластин и вакуумные фланцы из алюминия 6061, 316L, PEEK и Kovar, с кромками без заусенцев.Подробнее
-
 РобототехникаКорпуса шарниров, фланцы волновых передач и пальцы захватов из алюминия и закалённой стали, с 5-осевой обработкой за один установ.Подробнее
-
 МедицинаВалы приборов, рукоятки и канюли из нержавеющей стали 316L, титана и PEEK по ISO 13485, с прослеживаемостью партии в стандартной комплектации.Подробнее
-
 Аэрокосмическая отрасльНе критичные для полёта кронштейны, детали салона и фитинги по AS9100D из алюминия 7075, Ti-6Al-4V и Inconel 718, с FAI.Подробнее
Элементы пресс-форм и штампов, которые мы прошиваем
Электрод погружается на заданную глубину и останавливается, достигая геометрии, которую фрезерный инструмент не может обработать без отклонения или ограничений по радиусу.
-

Глухие полости
Полости пресс-форм и штампов с закрытым дном, прошиваемые на глубину, при этом остальная часть детали остаётся нетронутой.
-

Глухие шпоночные пазы
Глухие шпоночные пазы, прошиваемые на глубину там, где сквозной прорез недопустим или невозможен на готовой детали.
-

Глубокие узкие рёбра
Узкие рёбра с закрытым дном, формируемые электродом за одно погружение без ограничений по вылету фрезы.
-

Тонкие стенки
Бесконтактная эрозия исключает отклонение, которому подвержено фрезерование тонких стенок из инструментальной стали и твёрдого сплава.
-

Острые внутренние углы
Внутренние углы без ограничений по радиусу инструмента, характерных для фрезерования, для деталей пресс-форм.
-
Полости пресс-форм с текстурированной поверхностью
Текстурированные поверхности полостей и карманы пресс-форм с шероховатостью до Ra 0,15 мкм.
Типовые задачи, которые мы решаем
-
Детали после термообработки
Закалённая инструментальная сталь и твёрдый сплав обрабатываются после термообработки, когда обычный режущий инструмент быстро изнашивается или не режет вовсе.
-
Ремонт повреждённых отверстий
Изношенные или повреждённые отверстия и стенки полостей восстанавливаются на месте без изменения исходной формы или положения детали.
-
Единичные вставки пресс-форм
Без минимальной партии: одна вставка проходит ту же цепочку FAI и OQC, что и комплект; см. быстрое прототипирование.
-
Глухие элементы в алюминии
Алюминий прошивается чисто, но обычно фрезеруется; прошивная электроэрозия применяется для глухих элементов, недоступных фрезерованию.
Сертифицированное качество на каждом этапе
Каждый заказ на прошивную электроэрозию выполняется в рамках СМК, сертифицированной TÜV по ISO 9001, AS9100D и ISO 13485.
-
 AS9100D
Система менеджмента качества для аэрокосмической отрасли
-
 ISO 9001:2015
Стандарт системы менеджмента качества
-
 ISO 13485
Менеджмент качества медицинских изделий
Материалы для прошивной электроэрозии
Прошивной электроэрозией обрабатывается любой токопроводящий металл. Чаще всего мы работаем со следующими закалёнными и специальными сплавами.
Металлы
Инструментальная сталь и медь
Нужного материала нет в списке? Спросить инженера по прошивной электроэрозии
Смотреть материалыКак заказать электроэрозионную прошивку
Вопросы и ответы по прошивной электроэрозии
Прямые ответы о точности, материалах и о том, что нужно для расчёта вашей детали.
Расчёт стоимости прошивной электроэрозии
Отправьте чертёж в формате STEP, IGES или PDF с указанием материала, твёрдости и критичных размеров полости — инженер проверит его и подготовит расчёт.
- Прототипы отгружаются уже через 3 дня
- Без минимальной партии — от одной вставки до полного комплекта
- Типовой допуск ±0,01 мм, ±0,005 мм по запросу
- Медные электроды собственного изготовления
- Сертификаты ISO 9001, AS9100D, ISO 13485
Смежные возможности







Готовы масштабировать проект?
Начните со стабильного процесса и контролируемого качества. Давайте обсудим ваш проект.








