


Обработка нержавеющей стали AISI 304 на станках с ЧПУ
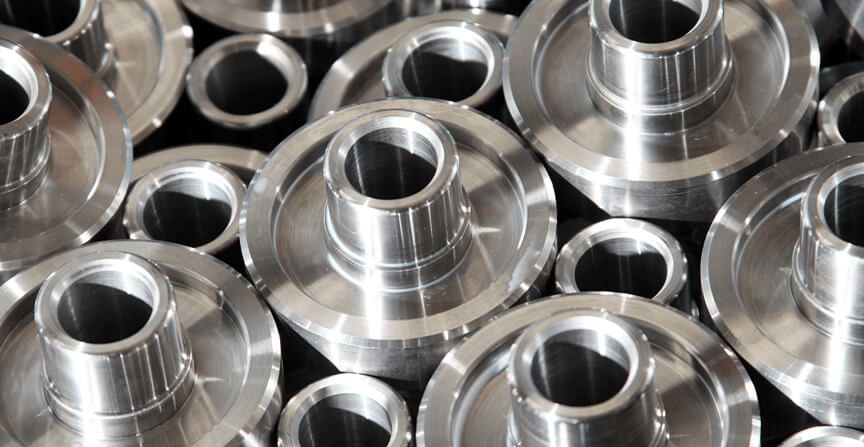
Также известна как UNS S30400 · DIN/EN 1.4301 · 18/8Обработка нержавеющей стали 304 в DEK охватывает UNS S30400 / DIN 1.4301 — аустенитную марку, выбранную за стойкость к коррозии и простоту сварки. Мы обрабатываем её на 3-, 4- и 5-осевом оборудовании — от единичных прототипов до серийных партий, без минимальной партии и со сроками изготовления прототипов от 3 дней.
-
520–600 МПаПредел прочности при растяжении
-
210–250 МПаПредел текучести
-
43–45%Относительное удлинение
-
191–205 ГПаМодуль упругости
Возможности обработки AISI 304 и допуски
Что DEK обеспечивает на стали 304 при 3-, 4- и 5-осевом фрезеровании, токарной обработке с ЧПУ, токарной обработке швейцарского типа, электроэрозии и прецизионном шлифовании.
-

Общий допуск
±0.025 ммтиповые элементы
-

Ответственные элементы
±0.005 ммпосадки, соосность
-

Микроэлементы
±0.003 mmэлементы менее 10 мм
-

5-осевой профиль
±0,01 ммсложная геометрия
-

Рабочая зона фрезерования
~1000 ммперемещение по X/Y/Z
-

Шероховатость после механообработки
Ra 0.2–0.4 µmтипично
-

Электрополировка
Ra 0.2–0.4 µmпримерно
-

Срок изготовления прототипа
3 дняот, без минимальной партии
Свойства и обозначения SS304
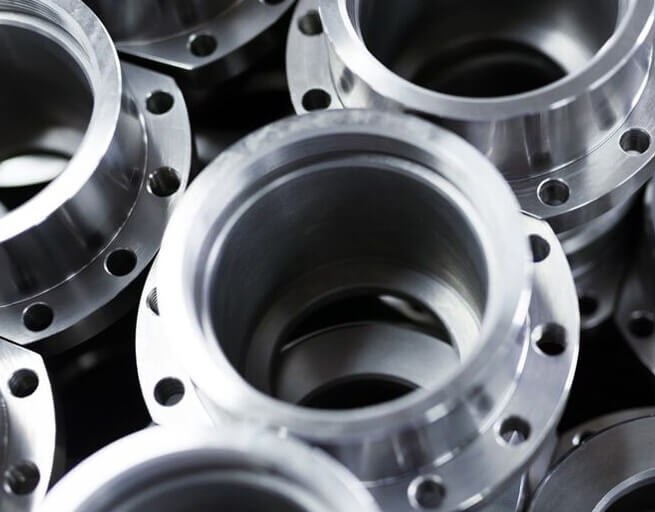
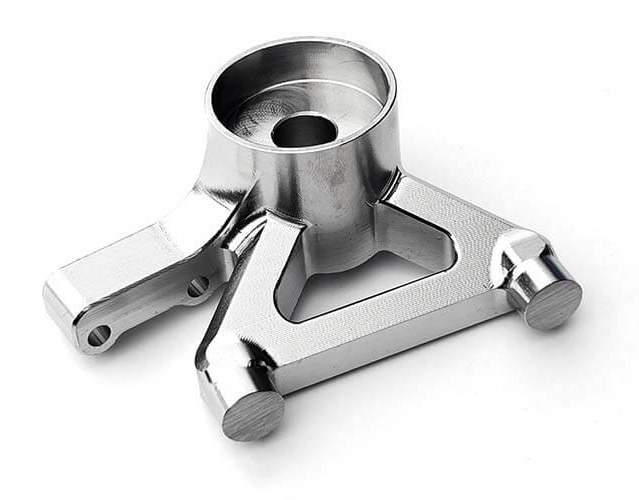
Механические и термические свойства, химический состав и обозначения, под которыми нержавеющая сталь 304 может быть указана на вашем чертеже.

- Предел прочности при растяжении 520–600 МПа
- Предел текучести 210–250 МПа
- Модуль упругости 191–205 ГПа
- Относительное удлинение при разрыве 43–45%

- Макс. рабочая температура 750–925°C
- Теплопроводность 29.3–31.7 W/(m·°C)
- Удельное электрическое сопротивление 65–70 μΩ·cm
- Магнетизм Немагнитная (после отжига)

- Хром (Cr) 18.0–20.0%
- Никель (Ni) 8.0–10.5%

- Обозначение UNS S30400
- Обозначение DIN/EN 1.4301
- Обиходное обозначение 18/8
- Коррозионная стойкость Хорошая
- Свариваемость Отличная
Обрабатываемость и наклёп стали 304
Как ведёт себя 304 под резцом: почему она наклёпывается, как DEK это контролирует и что определяет стоимость детали из 304.
Обрабатываемость 304 составляет примерно 45% относительно автоматной стали AISI B1112 (100%), поэтому скорость резания у неё менее половины от скорости обработки автоматной стали. Ограничение — быстрый наклёп, а не недостаток прочности.
Малые подачи заставляют инструмент тереться, а не резать. На наших линиях Фрезерование с ЧПУ и Токарная обработка с ЧПУ DEK использует острозаточенный инструмент с покрытием, подачи, исключающие задержку инструмента, и подачу СОЖ непосредственно в зону резания.
- Износ инструмента из-за наклёпа: многопроходные элементы ускоряют износ инструмента
- Глубокие карманы: ограниченный доступ инструмента и нагрев вынуждают снижать скорости
- Точные внутренние посадки: отверстия под вал требуют более медленных чистовых проходов
- Выбор отделки: пассивация и электрополировка добавляют операции
-
Обрабатываемость
~45%относительно AISI B1112 (100%)
-
Наклёп
БыстрыйПод действием сил резания
-
Стружкообразование
Длинная, витаяСтружка должна ломаться чисто
-
Шероховатость после механообработки
Ra 0.2–0.4 µmТипичная поверхность
-
Свариваемость
ОтличнаяСмешанные механически обработанные и листовые детали
Типичные детали из нержавеющей стали 304
Баланс коррозионной стойкости, формуемости и стоимости делает 304 пригодной для множества семейств деталей, а не для одной ниши.
-
 Корпуса для медицины и лабораторийИнертные, легко очищаемые корпуса, выдерживающие многократные циклы стерилизации без точечной коррозии.
-
 Корпуса для робототехникиПромышленные корпуса и корпуса для робототехники с простой сваркой, когда конструкция сочетает механически обработанные и листовые детали.
-
 Конструкционные кронштейныКронштейны и крышки, требующие высокой механической прочности, фрезеруемые в габаритах до ~1000 мм.
-
 Тонкие длинные точёные деталиТонкие высокоточные точеные элементы на деталях малого диаметра, изготавливаемые на токарных станках швейцарского типа.
Сталь 304 в сравнении с 303, 316 и 304L
Выбирайте 304 для коррозионной стойкости и сварки; 303 для деталей с интенсивной механообработкой, 316 для хлоридов или кислот. См. сравнение нержавеющей стали 303 и 304.
| Criteria | Эта марка304 | 303 | 316 | 304L |
|---|---|---|---|---|
| Обрабатываемость | ~45% рейтинга | Режется быстрее | Немного тверже | – |
| Коррозия | Хорошая | Ниже | Лучше | – |
| Макс. содержание углерода | 0.08% | – | – | 0.03% |
| Сварка карбидов | Стандарт | – | – | Пониженная |
| Предел прочности при растяжении | 520–600 МПа | – | – | Немного ниже |
| Стоимость | Экономичность | – | Выше | – |
Обработка на станках с ЧПУ + финишная обработка поверхности для 304
Детали из 304 поставляются в состоянии после механообработки (Ra 0,8–1,6 мкм) либо после обработки на станках с ЧПУ с одним из видов финишной обработки — для коррозионной стойкости или внешнего вида.
-
Пассивация ДоступноУдаляет свободное железо, внедренное при резке, и восстанавливает слой оксида хрома; стандарт для медицинских деталей из 304, деталей для контакта с пищевыми продуктами или наружного применения.
-
Электрополировка ДоступноДаёт более гладкую и коррозионно-стойкую поверхность: Ra 0,8–1,6 мкм после механообработки снижается примерно до Ra 0,2–0,4 мкм.
-
Дробеструйная обработка ДоступноСоздаёт равномерную матовую текстуру на обработанных поверхностях 304, примерно Ra 1,6–3,2 мкм.
Запросить расчёт для вашей детали из нержавеющей стали 304
Загрузите ваш CAD-файл и чертеж: инженеры DEK подтвердят допуски, отделку и сроки. Без минимальной партии для старта, а сроки прототипирования — от 3 дней.
Обработка нержавеющей стали 304 в DEK
Коррозионная стойкость у AISI 304 редко вызывает вопросы. Главное — насколько производство контролирует наклёп, чтобы выдерживать допуски без лишнего брака.
DEK имеет сертификаты ISO 9001, ISO 13485 и AS9100D, выданные TUV, на уровне всей компании. Каждый заказ из 304 проходит документированные этапы контроля качества, поэтому наклёп контролируется как параметр процесса, а не остаётся на волю случая.
- IQC входящего материала, IPQC во время механообработки
- Контроль первой детали (FAI) и выходной контроль качества (OQC)
- SPC в серийном производстве, CAPA при обнаружении отклонения
304 — выбор по умолчанию, когда детали нужна надежная коррозионная стойкость, легкая сварка и предсказуемое поведение на фрезерном или токарном станке без перехода к более твердому и дорогому сплаву.
Для более высокой прочности 17-4 PH — вариант с дисперсионным твердением; для мартенситной, свободно обрабатываемой, термообрабатываемой марки смотрите Нержавеющая сталь 416.
-
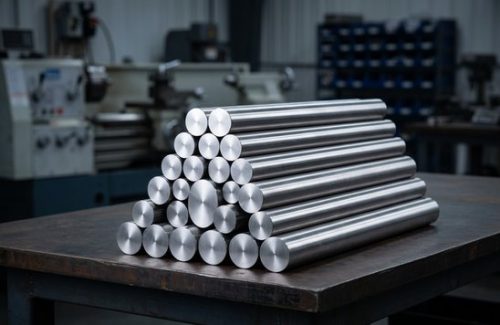 Исходная заготовка
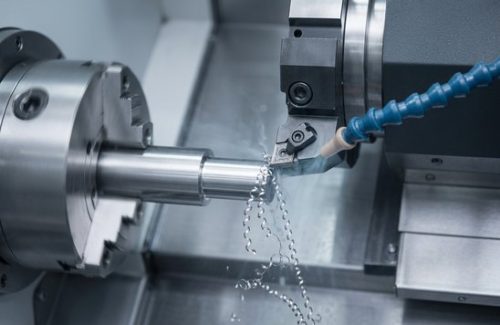 Обработано на станках с ЧПУ
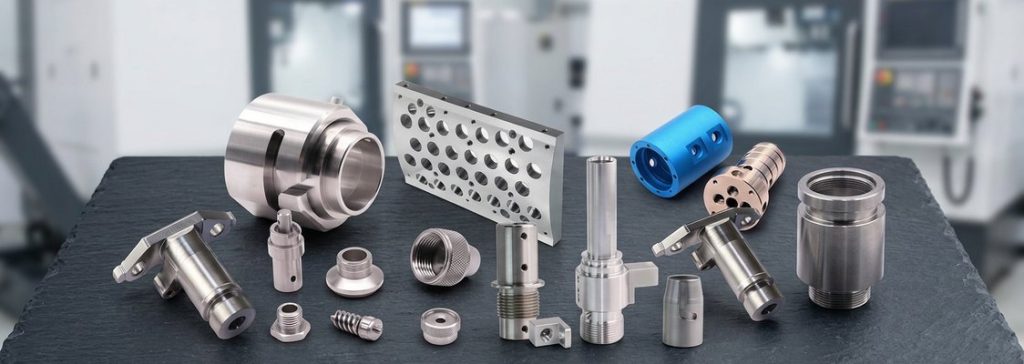 Готовые детали
-
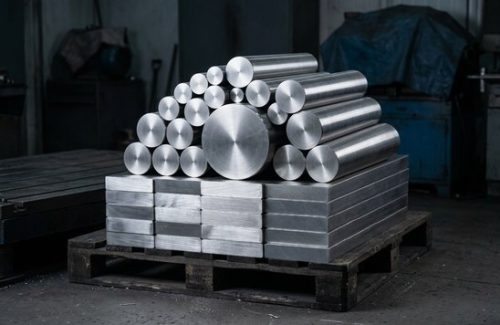 Исходная заготовка
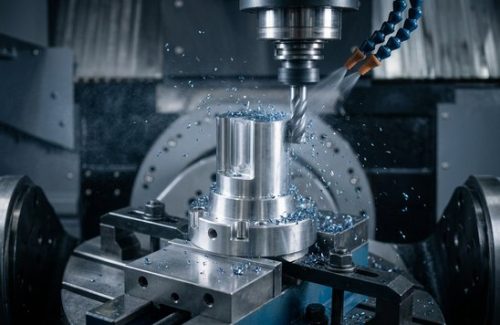 Обработано на станках с ЧПУ
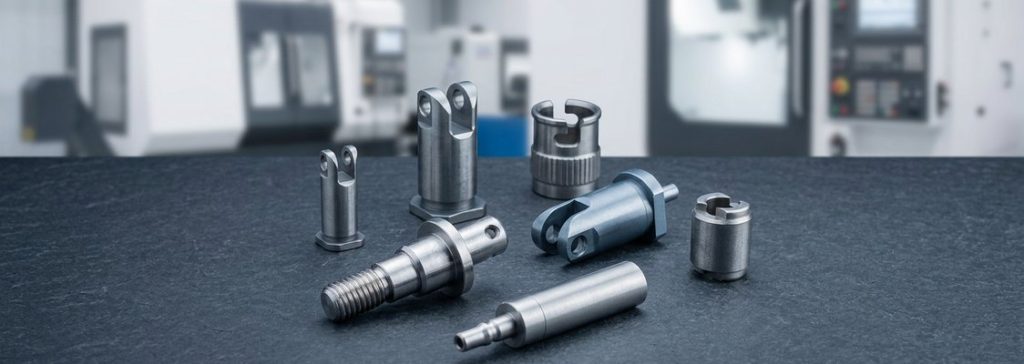 Готовые детали
Часто задаваемые вопросы о нержавеющей стали 304
Ответы на частые вопросы инженеров и закупщиков, которые заказывают детали из 304.
Другие материалы
-
 Нержавеющая сталь Nitronic 60Nitronic 60 — это разновидность нержавеющей стали, упрочнённой азотом по всей структуре, что обеспечивает повышенную прочность по всему материалу.Подробнее
-
 Нержавеющая сталь A286Нержавеющая сталь A286 — это высокопрочный дисперсионно-твердеющий сплав с превосходной коррозионной стойкостью, особенно при повышенных температурах.Подробнее
-
 Нержавеющая сталь 440CНержавеющая сталь 440C — это высокоуглеродистая хромистая сталь. Она обладает превосходной твёрдостью, износостойкостью и коррозионной стойкостью.Подробнее

Готовы масштабировать проект?
Начните со стабильного процесса и контролируемого качества. Давайте обсудим ваш проект.








