


Изготовление корпусов приборов
Изготовление корпусов приборов, двигателей и редукторов: посадочные отверстия под подшипники по H7, соосность 0,01 мм, стенки от 0,8 мм. Стандартный допуск ±0,005 мм, без минимальной партии, прототипы за 3–5 дней.
-
±0.005 мм
Стандартный допуск
-
H7
Посадочные отверстия под подшипники
-
3–5 дней
Срок изготовления прототипа
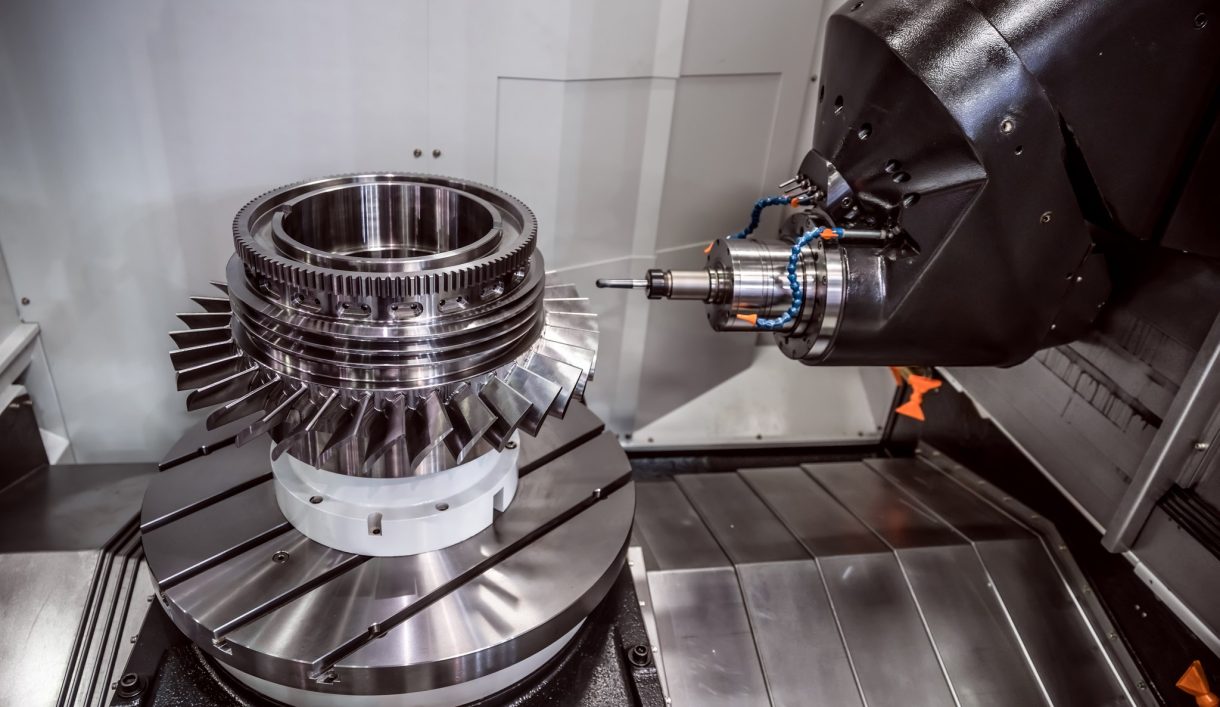

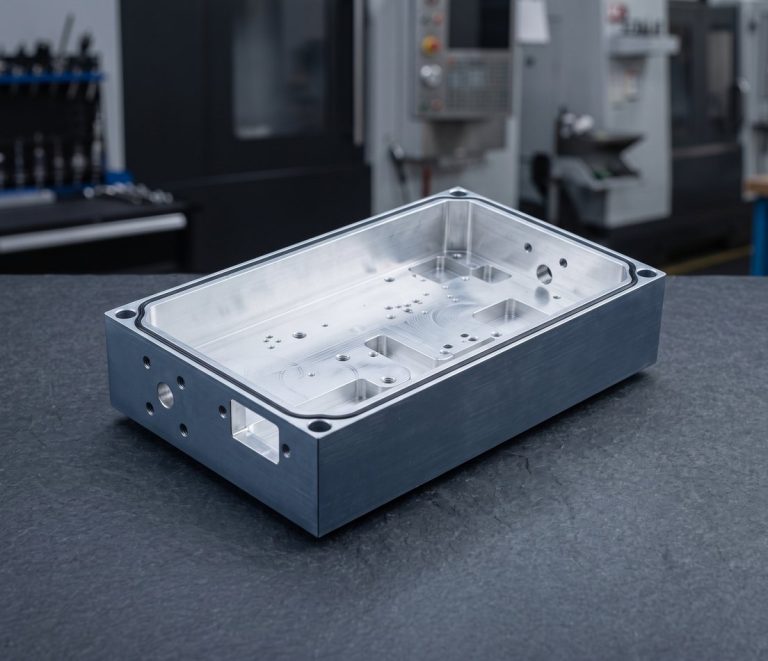
Изготовление корпусов приборов на станках с ЧПУ
DEK обрабатывает корпуса двигателей, редукторов, приводов, датчиков, камер и RF-устройств, а также электронные оболочки из цельной заготовки — из алюминия, нержавеющей стали 304/316, чугуна и инженерных пластиков. Корпуса — одна из крупнейших групп в нашем каталоге деталей на заказ, обработанных на станках с ЧПУ.
Корпус должен фиксировать подшипники или платы, обеспечивать герметичность и отводить тепло, поэтому мы выдерживаем плоскостность уплотнительных поверхностей до 0,02 мм. Для тонкостенных коробок или профилей в серии см. изготовление алюминиевых коробок; а руководство по обработанным оболочкам даёт более широкий обзор.
Типы корпусов и оболочек, которые мы обрабатываем
Корпуса двигателей, редукторов, электроники, RF-устройств, датчиков и подшипников, фрезерованные из цельной заготовки алюминия, нержавеющей стали, чугуна или пластика.
-
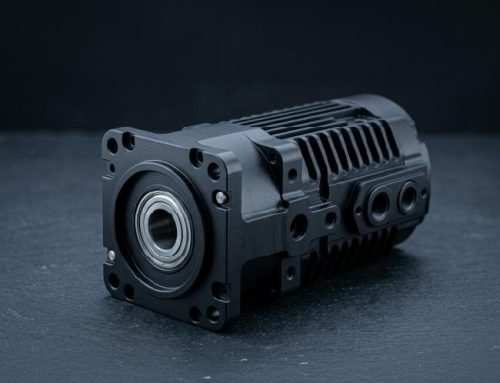 Корпуса двигателей и подшипниковые щитыПосадочные отверстия под подшипники, охлаждающие рёбра и посадочные места статора для электродвигателей.
-
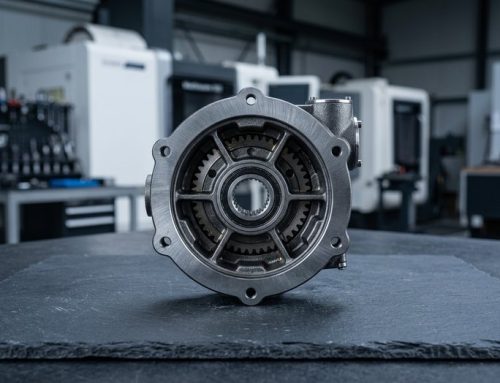 Корпуса редукторов и приводовКорпуса редукторов, приводов и шарниров с несколькими соосными отверстиями.
-
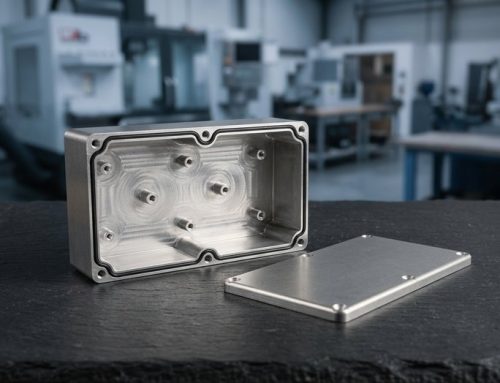 Оболочки для электроникиКоробки из цельного материала с крышками, канавками под O-кольца, вырезами и стойками под PCB.
-
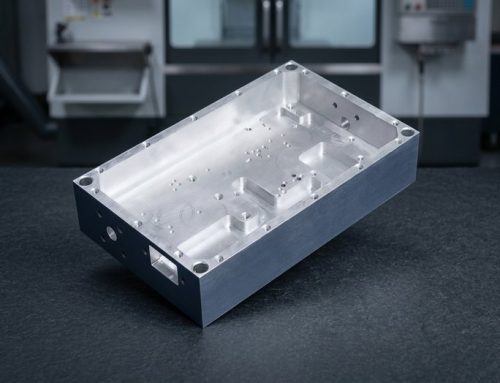 Корпуса RF-устройств и полостных фильтровRF- и СВЧ-корпуса с точными полостями и покрытыми поверхностями.
-
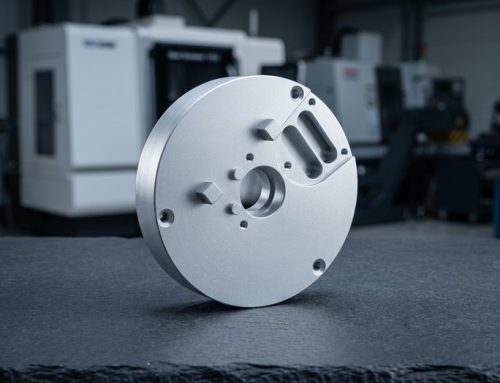 Корпуса датчиков и камерКорпуса датчиков, камер и лидаров с оптическими отверстиями и посадочными местами под линзы.
-
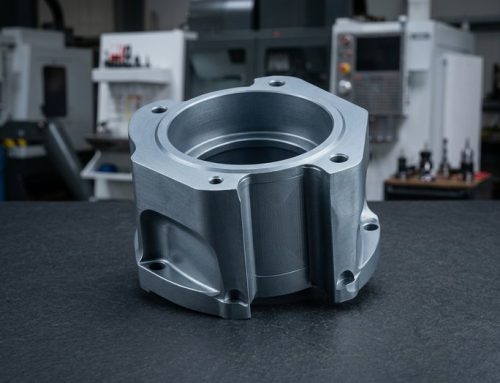 Корпуса подшипников, корпуса клапановКорпуса подшипников, подшипниковые опоры и корпуса клапанов из стали или чугуна.


Материалы, процессы и допуски для корпусов
Выбор материала, маршрут обработки, допуски и отделка для корпусов и оболочек из цельного материала — всё в едином процессе с проверкой инженером.
Рекомендации по конструированию корпусов под обработку на ЧПУ
Пять решений в чертеже, которые сокращают время цикла и удерживают отверстия, уплотнения и рёбра в допуске на заказных корпусах.
-

Увеличенные внутренние углы
Оставляйте радиусы углов 3 мм и более на глубоких карманах; угол 1 мм в полости 60 мм вынуждает использовать медленную фрезу со склонностью к вибрации.
-

Отверстия с одной стороны
Обрабатывайте все посадочные отверстия под подшипники с одной стороны или добавьте пару штифтов, чтобы обе половины можно было расточить в сборе.
-

Размещение канавки под O-ring
Размещайте канавки под O-ring на плоской поверхности, а не на стенке, и выполняйте дно канавки с радиусом 0,2 мм.
-

Пропорции охлаждающих рёбер
Выполняйте охлаждающие рёбра минимальной толщиной 2 мм и высотой не более 4× их толщины, чтобы избежать вибрации.
-

Припуск для твёрдого анодирования
Оставляйте припуск 1,5 мм на уплотнительных поверхностях при твёрдом анодировании; покрытие Тип III добавляет 25–50 µm на поверхность.
Что указывать на чертеже
-
Посадочные отверстия под подшипники
Указывайте посадку отверстия (стандарт H7, H6 по запросу) и соосность между отверстиями; 0,01 мм достижимо на общей базе.
-
Уплотнительные поверхности
Обозначайте поверхности под прокладки и канавки под O-ring: плоскостность 0,02 мм, ширина и глубина канавки ±0,02 мм, Ra 0.4 µm на уплотнительных поверхностях.
-
Финишная обработка поверхности и маскирование
Указывайте тип анодирования или химическую плёнку, а также поверхности, которые должны оставаться проводящими для заземления EMI.
-
Резьба и порты
Перечислите размеры резьбы (M2–M20 6H) и порты NPT/BSPP для кабельных вводов и фитингов, а также необходимое количество.
Применение и отрасли
Корпуса шарниров и приводов для робототехники, корпуса для электроники и телекоммуникаций, корпуса двигателей для приводов новой энергетики, герметичные корпуса медицинских изделий.
-

Телекоммуникации
-

Горнодобывающая отрасль
-

Военная и оборонная отрасль
-

Судостроение
-

Потребительские товары
-

Строительство
-

Сельское хозяйство
-

Дроны и БПЛА
-

Электроника
-

Автомобилестроение
-

Нефть и газ
-

Энергетика
-

Промышленное оборудование
-

Полупроводники
-

Робототехника
-

Медицина
-

Аэрокосмическая отрасль
-
 ТелекоммуникацииКомпоненты волноводов, корпуса фильтров и RF-корпуса из алюминия и медных сплавов, с серебряным или никелевым покрытием для проводимости.Подробнее
-
 Горнодобывающая отрасльПлиты износа, втулки, детали дробилок и гидравлические фитинги из закалённой легированной стали, бронзы и нержавеющей стали для условий пыли и вибрации.Подробнее
-
 Военная и оборонная отрасльОптические крепления, корпуса и направляющие для аксессуаров из алюминия, стали и титана с сертификатами на материал и отчётами FAI.Подробнее
-
 СудостроениеГребные валы, детали насосов и палубная оснастка из нержавеющей стали 316, бронзы и алюминиевой бронзы, выбранных в первую очередь за коррозионную стойкость.Подробнее
-
 Потребительские товарыРучки, рычаги, детали корпусов и аудиооборудование, где видна обработанная поверхность — анодирование, дробеструйная обработка или полировка по образцу.Подробнее
-
 СтроительствоКонструкционные кронштейны, анкерный крепёж и гидравлические фитинги из мягкой и легированной стали и алюминия с цинковым покрытием или порошковой окраской.Подробнее
-
 Сельское хозяйствоКорпуса редукторов, валы, корпуса форсунок опрыскивателей и крепления датчиков из чугуна, стали и нержавеющей стали для работы в условиях абразивного износа и влаги.Подробнее
-
 Дроны и БПЛАКрепления двигателей, рамы карданов и фитинги шасси из алюминия 7075, титана и магния для снижения веса без потери жёсткости.Подробнее
-
 ЭлектроникаКорпуса разъёмов, радиаторы, RF-экраны и прецизионные штифты из алюминия, латуни и меди, с допуском ±0.01 mm на контактных элементах.Подробнее
-
 АвтомобилестроениеКорпуса датчиков, корпуса клапанов и валы из алюминия, легированной стали 4140 и 4340, нержавеющей стали и латуни — от прототипов до мелких и средних серий.Подробнее
-
 Нефть и газКомпоненты клапанов, блоки коллекторов, детали скважинного инструмента и фланцы из 4140, 17-4 PH, дуплексной стали 2205 и Inconel, с требованиями по твёрдости.Подробнее
-
 ЭнергетикаКонцевые пластины аккумуляторов, шины, корпуса инверторов и фитинги топливных элементов из алюминия, меди и нержавеющей стали, обработанные плоско и без заусенцев.Подробнее
-
 Промышленное оборудованиеПластины захватов, крепления линейных направляющих, кулачковые ролики и рамы станков из алюминия и стали, с сохранением оснастки для повторных заказов.Подробнее
-
 ПолупроводникиКомпоненты камер, оснастка для обработки пластин и вакуумные фланцы из алюминия 6061, 316L, PEEK и Kovar, с кромками без заусенцев.Подробнее
-
 РобототехникаКорпуса шарниров, фланцы волновых передач и пальцы захватов из алюминия и закалённой стали, с 5-осевой обработкой за один установ.Подробнее
-
 МедицинаВалы приборов, рукоятки и канюли из нержавеющей стали 316L, титана и PEEK по ISO 13485, с прослеживаемостью партии в стандартной комплектации.Подробнее
-
 Аэрокосмическая отрасльНе критичные для полёта кронштейны, детали салона и фитинги по AS9100D из алюминия 7075, Ti-6Al-4V и Inconel 718, с FAI.Подробнее
Почему обработку корпусов заказывают в DEK
Корпуса выявляют все слабые места производства: тонкие стенки, глубокие карманы и соосность отверстий. Вот как мы их контролируем.
-

Ручная проверка чертежей
Инженеры проверяют каждый чертёж перед расчётом стоимости и отмечают любую глубину кармана или стенку, которые не выдержат допуск.
-

Отверстия, проверенные на CMM
Посадочные отверстия под подшипники проверяются на CMM на соответствие посадкам H7 и соосности 0,01 мм до отправки деталей из цеха.
-

Плоские уплотнительные поверхности
Уплотнительные поверхности проверяются на поверочной плите на плоскостность 0,02 мм, чтобы прокладки и O-кольца герметизировали с первого раза.
-

Выдерживаемые тонкие стенки
Стенки от 0,8 мм в алюминии, 1,5 мм на карманах глубиной более 50 мм, с карманами до 6× диаметра фрезы.

Отчёты перед отгрузкой
Фотографии и отчёты о контроле отправляются перед каждой отгрузкой в рамках сертифицированных систем качества ISO 9001:2015, ISO 13485 и AS9100D, чтобы вы утверждали корпуса до их отправки.
Сертифицированное качество для каждого корпуса
Корпуса изготавливаются и проверяются в соответствии с ISO 9001:2015, ISO 13485 и AS9100D.
-
 AS9100D
Система менеджмента качества для аэрокосмической отрасли
-
 ISO 9001:2015
Стандарт системы менеджмента качества
-
 ISO 13485
Менеджмент качества медицинских изделий
Материалы корпусов и финишная обработка поверхности
Алюминий, нержавеющая сталь, чугун, магний и пластики в сочетании с покрытиями, наносимыми на изготавливаемые нами корпуса.
Металлы
Финишная обработка поверхности
Инженерные пластики
Нужен другой сплав или отделка? Спросите наших инженеров.
Все материалыЧасто задаваемые вопросы
Ответы о вариантах изготовления корпусов, допусках корпусов двигателей и финишной обработке поверхности.
Запросить расчёт на обработку корпусов на заказ
Отправьте файл STEP и чертёж с указанием посадочных отверстий под подшипники, уплотнительных поверхностей, финишной обработки поверхности и количества. Каждый расчёт проверяется инженером.
- Расчёт, проверенный инженером, в течение 6 часов
- Сложные 5-осевые корпуса: до 3 дней
- Без минимальной партии, прототипы за 3–5 дней
- Критические размеры выдерживаются с допуском ±0,005 мм
Смежные возможности







Готовы масштабировать проект?
Начните со стабильного процесса и контролируемого качества. Давайте обсудим ваш проект.








