


Обработка нержавеющей стали 303
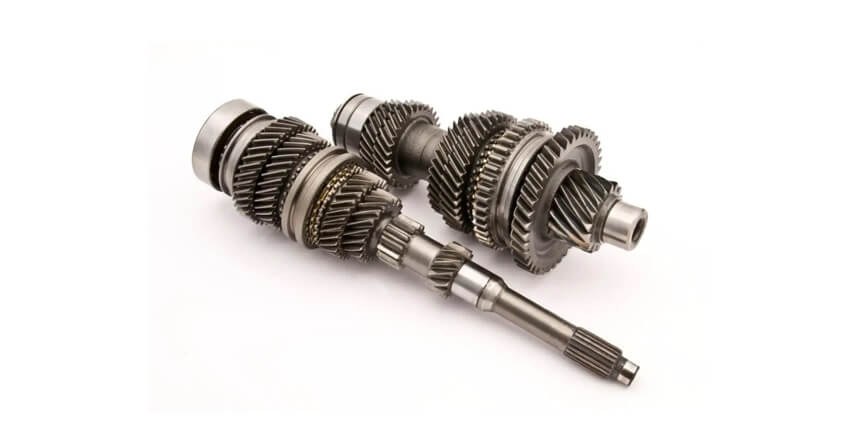
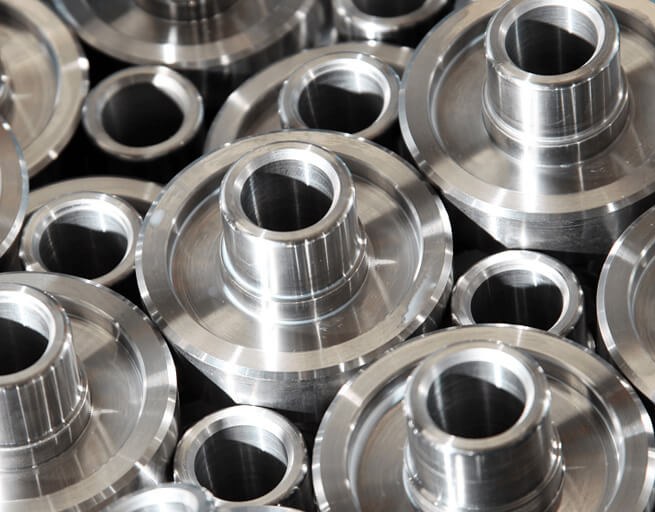
Также известна как UNS S30300 · EN 1.4305 · JIS SUS303Обработка нержавеющей стали 303 — самый быстрый способ получить деталь из аустенитной нержавеющей стали с токарного станка: сера дробит стружку, обеспечивая обрабатываемость около 78%. DEK выполняет токарную обработку 303 на станках с ЧПУ и швейцарского типа для диаметров от 1 мм до 250 мм, без минимальной партии и с прототипами за 3–5 дней.
-
620 МПаПредел прочности при растяжении
-
240 МПаПредел текучести
-
50%Относительное удлинение
-
160–228 HBТвёрдость
-
~78%Обрабатываемость
Возможности обработки 303 и допуски
Что DEK обеспечивает на точеных и фрезерованных деталях из нержавеющей стали 303 — от швейцарских штифтов до валов из прутка и шлифованных посадок.
-

Точение по диаметру
±0.025 ммстандарт
-

Точное точение
±0.005 ммпо запросу
-

Швейцарские элементы
±0.003 mmменее 10 мм
-

Отверстия и посадки валов
H7 / g6типовой допуск
-

Резьба
6g / 6HUNC/UNF 2A/2B
-

Шероховатость после точения
Ra 0.4–0.8 µmRa 0.2 µm после шлифования
-

Диаметр точения
1–250 ммшвейцарская 1–32 мм
-

Срок изготовления прототипа
3–5 днейбез минимальной партии
Свойства и обозначения нержавеющей стали 303
Данные свойств для отожжённого прутка 303: сталь 304 с намеренной добавкой серы, менее коррозионностойкая и не свариваемая.
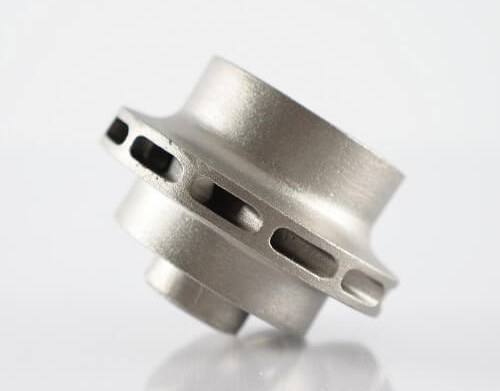

- Предел прочности при растяжении 620 МПа (500–750 МПа)
- Предел текучести 240 МПа (мин. 190 МПа)
- Относительное удлинение 50% (мин. 35%)
- Твёрдость 160–228 HB типично
- Макс. твёрдость 262 HB (ASTM A582)
- Обрабатываемость ~78% (1212 = 100%)

- Cr 17–19%
- Ni 8–10%
- S мин. 0.15%
- C ≤0.15%
- Mn ≤2%
- Si ≤1%
- P ≤0.20%

- UNS S30300
- EN 1.4305 (X8CrNiS18-9)
- ASTM A582
- AMS 5640
- JIS SUS303

- Коррозия Хорошая, в мягких средах; ниже, чем у 304
- Круглый пруток 1–250 мм
- Другие формы Шестигранный и квадратный пруток
- Швейцарский пруток Холоднотянутый 190–230 HB
- Термообработка Не упрочняется
Почему 303 — легкообрабатываемая нержавеющая сталь
Как 303 ведёт себя на токарном станке по сравнению с 304: стружкодробление, скорость резания, стойкость метчиков и шероховатость после точения.
В 304 или 316 стружка остаётся длинной и вязкой, наклёпывается по мере образования и натирает инструмент. В 303 сульфидные включения дробят стружку каждые несколько миллиметров, силы резания снижаются на 20–30%, а нарост уменьшается.
Компромиссы реальны: сульфиды служат центрами питтинга в хлоридах, сера вызывает горячее растрескивание, поэтому 303 не сваривается. См. наше сравнение нержавеющей стали 303 и 304 .
- Предсказуемая короткая стружка на прутковых станках при работе без оператора
- Идеально для Токарная обработка швейцарского типа с ЧПУ штифтов, валов и фитингов от 1 мм до 32 мм
- Не для границ давления и поверхностей контакта с пищевыми продуктами
-
Скорость точения
120–180 м/минТвердосплав с покрытием
-
Скорость, базовая 304
80–120 м/минТот же инструмент, для справки
-
Обрабатываемость
~78%сталь 1212 = 100%; 304 ~45%
-
Силы резания
на 20–30% нижеПо сравнению с 304 или 316
-
Стойкость метчиков
в 2–3 раза выше, чем у 304Сульфиды смазывают зону резания
-
Шероховатость после точения
Ra 0.4–0.8 µmRa 0.2 µm после шлифования
Типичные точеные детали из нержавеющей стали 303
Точеные детали из нержавеющей стали 303 в DEK обслуживают заказчиков в сферах автоматизации, электроники, телекоммуникаций, робототехники и автомобильных датчиков.
-
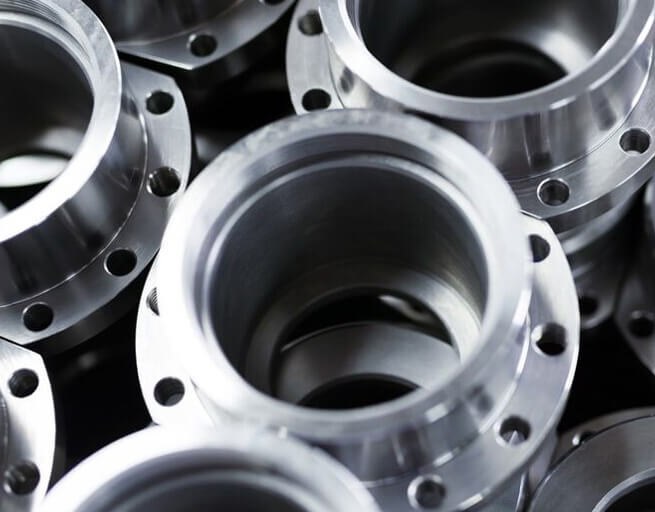
 Фитинги для жидкостейГидравлические и пневматические фитинги, переходники и заглушки, вытачиваемые на прутковых токарных станках с нарезанием резьбы за один цикл.
-
 Валы двигателейВалы двигателей и приборов с посадками g6, при необходимости — бесцентровое шлифование до Ra 0.2 µm.
-
 Крепёж по индивидуальному заказуКрепёж, шпильки и установочные винты по индивидуальному заказу, где короткая стружка и стойкость метчика в два-три раза выше, чем у 304, снижают себестоимость.
-
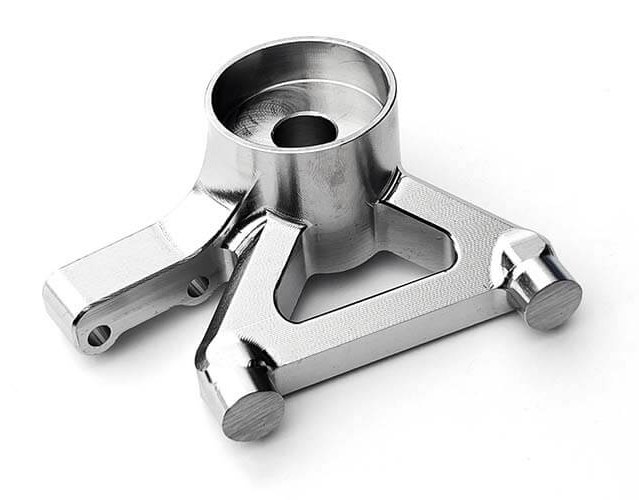
 Втулки и проставкиВтулки, проставки и стойки, вытачиваемые из круглого, шестигранного или квадратного прутка, объёмом до 100 000 шт.
-
 Контакты и штыриЭлектрические контакты и штыри разъёмов, изготовленные токарной обработкой швейцарского типа с точностью ±0.003 mm на элементах менее 10 mm.
-
 Штоки клапанов и шестерниШтоки клапанов и шестерни для эксплуатации в помещении или в мягких условиях, где 303 сокращает время цикла по сравнению с 304.
-
 Приборная фурнитураДетали для приборов, изготовленные на автоматах продольного точения и прутковых токарных станках с приводным инструментом.
-
 Медицинские изделияДетали для неимплантируемых медицинских изделий, производимые в соответствии с сертификацией ISO 13485.
Когда выбирать 303: обработка 303 против 304
Точение, а не сварка, мягкие условия: используйте 303 и сэкономьте 25–35% времени цикла. Сварка, хлориды или контакт с пищевыми продуктами: используйте 304. См. 303 против 304.
Финишная обработка поверхности деталей из 303
Детали из 303 поставляются с обработкой на станках с ЧПУ плюс финишная обработка поверхности. Пассивация — наиболее важная операция для этой серосодержащей марки.
-
Пассивация ДоступноПассивация в азотной кислоте по ASTM A967 или AMS 2700 удаляет свободное железо и обнажённые сульфиды, оставшиеся после механообработки; настоятельно рекомендуется для 303.
-
Лимоннокислотная пассивация ДоступноЛимоннокислотная пассивация мягче воздействует на сульфидные включения 303, при этом очищая обработанные поверхности от свободного железа.
-
Электрополировка ДоступноЭлектрополирование предлагается для деталей из 303, которые мы обрабатываем, и выполняется после точения или фрезерования в рамках того же заказа.
-
Дробеструйная обработка ДоступноДробеструйная обработка предлагается для обработанных деталей из 303 для получения однородной матовой поверхности в рамках обработки на станках с ЧПУ плюс финишная обработка поверхности.
-
Лазерная маркировка ДоступноЛазерная маркировка номеров деталей или логотипов на точёных и фрезерованных деталях из 303, выполняемая на обрабатываемых нами деталях.
-
PVD-покрытие ДоступноPVD-покрытие предлагается для деталей из 303, которые мы обрабатываем, и наносится после механообработки в рамках процесса обработки на станках с ЧПУ плюс финишная обработка поверхности.
Запросить расчёт обработки нержавеющей стали 303
Пришлите чертёж в формате STEP, IGES или PDF с указанием количества, параметров резьбы и необходимости пассивации. Инженер подтвердит токарную обработку швейцарского типа или патронную и рассчитает стоимость в течение 6 часов.
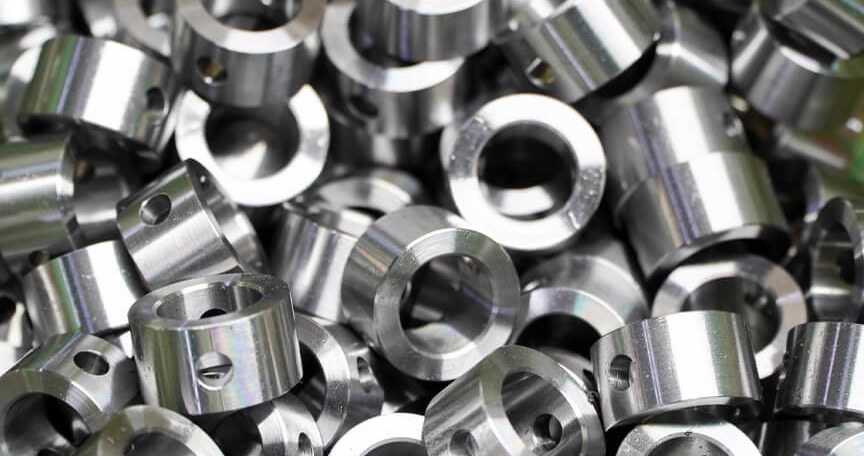
Обработка нержавеющей стали 303 в DEK
Обработка нержавеющей стали 303 наиболее выгодна при объёмах от 500 до 100 000 шт. на станках швейцарского типа или прутковых токарных станках, где экономия 30% времени цикла по сравнению с 304 быстро накапливается.
- Более 20 лет автоматной и швейцарской токарной обработки; сертификация ISO 9001:2015, ISO 13485 и AS9100D от TÜV
- Станки швейцарского типа, прутков��е токарные станки с ЧПУ, бесцентровое шлифование и пассивация на собственном производстве
- Спектрометрический контроль поступающего прутка 303 (проверка серы); CMM, резьбовые и калибры-пробки на каждую партию
- Расчёты с проверкой инженером за 6 часов; без минимальной партии; партии 1 000–10 000 шт. за 4–7 дней плюс финишная обработка
Для серийных работ см. точёные детали из нержавеющей стали.
Токарная обработка с ЧПУ на прутковых и патронных станках диаметром до 250 mm с приводным инструментом; 3-, 4- и 5-осевое фрезерование для коллекторов и блоков; бесцентровое и круглое шлифование для посадок валов до Ra 0.2 µm.
303 не упрочняется термической обработкой; прочность достигается только холодной деформацией. Там, где требуется твёрдость, альтернативой является легкообрабатываемая марка, например 416. Все заказы на 303 выполняются по нашему услуги обработки на станках с ЧПУ .
-
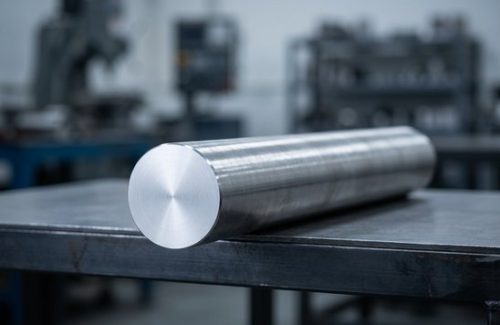 Исходная заготовка
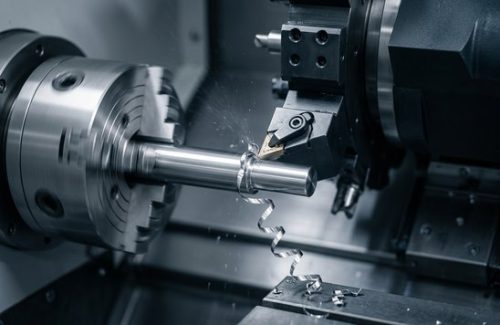 Обработано на станках с ЧПУ
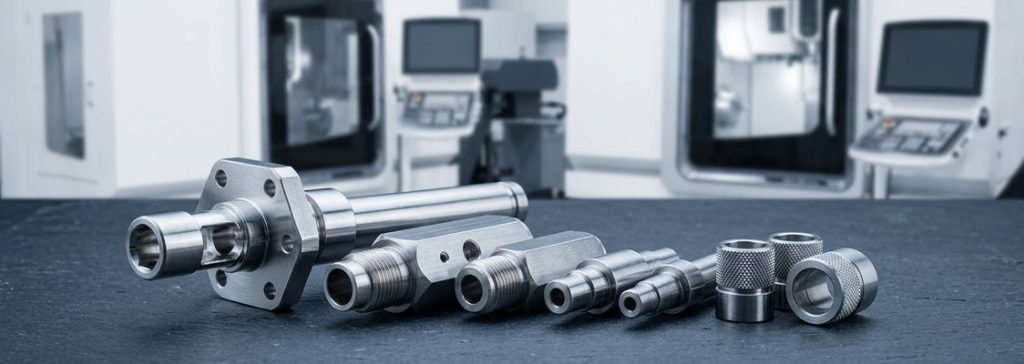 Готовые детали
-
 Исходная заготовка
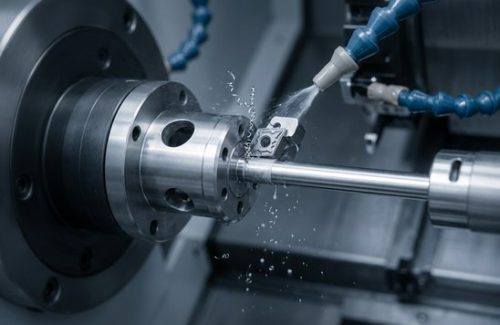 Обработано на станках с ЧПУ
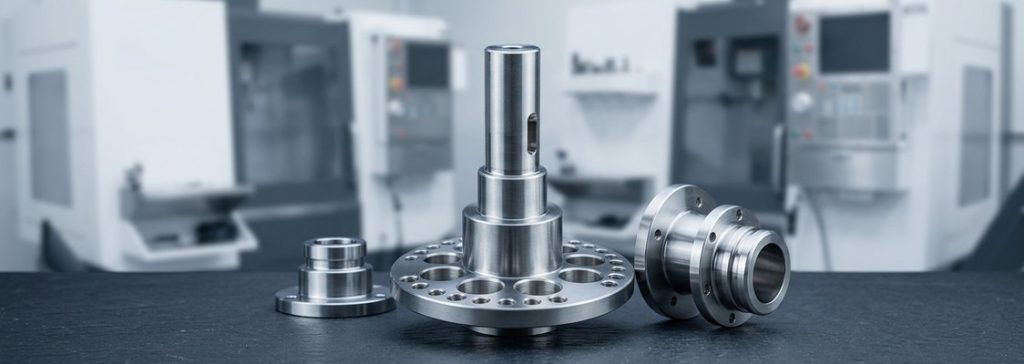 Готовые детали
Вопросы и ответы по обработке нержавеющей стали 303
Частые вопросы инженеров, выбирающих легкообрабатываемые детали из нержавеющей стали.
Другие материалы
-
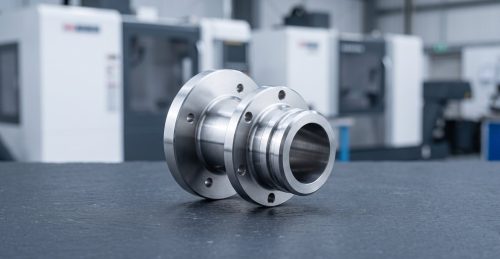 Нержавеющая сталь Nitronic 60Nitronic 60 — это разновидность нержавеющей стали, упрочнённой азотом по всей структуре, что обеспечивает повышенную прочность по всему материалу.Подробнее
-
 Нержавеющая сталь A286Нержавеющая сталь A286 — это высокопрочный дисперсионно-твердеющий сплав с превосходной коррозионной стойкостью, особенно при повышенных температурах.Подробнее
-
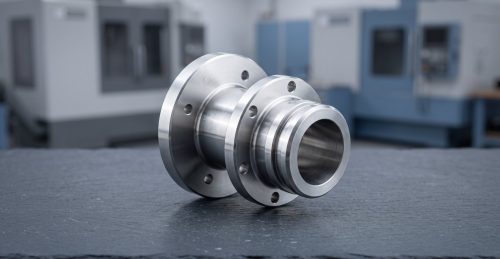 Нержавеющая сталь 440CНержавеющая сталь 440C — это высокоуглеродистая хромистая сталь. Она обладает превосходной твёрдостью, износостойкостью и коррозионной стойкостью.Подробнее

Готовы масштабировать проект?
Начните со стабильного процесса и контролируемого качества. Давайте обсудим ваш проект.








