


Обработка алюминия 7075
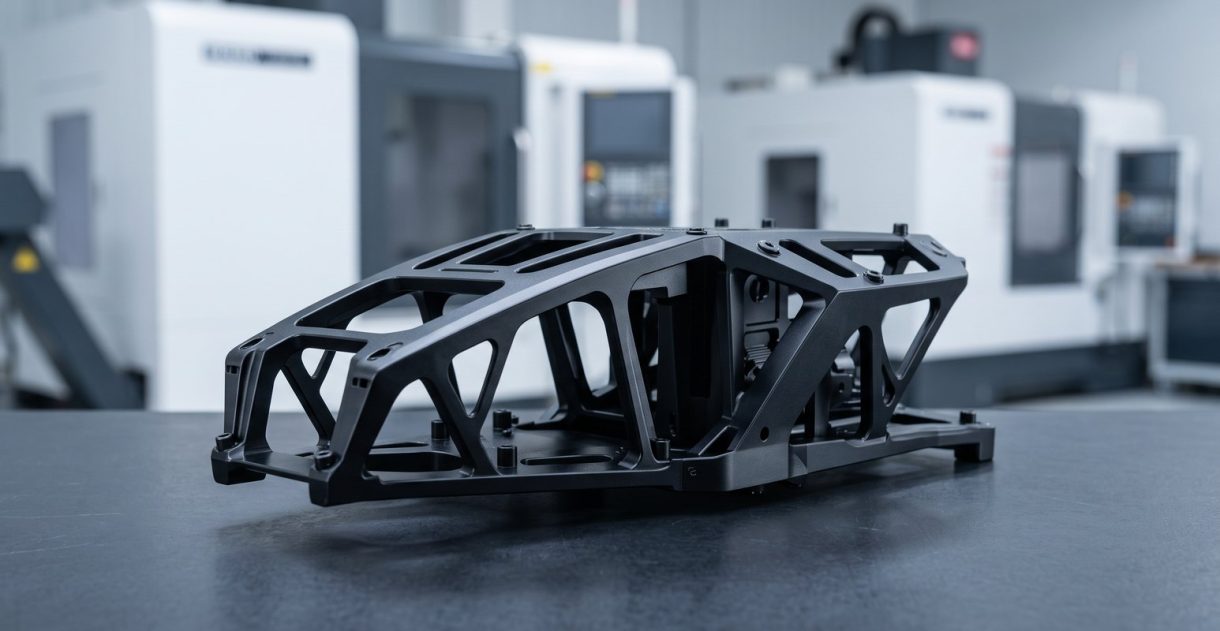
Также известен как UNS A97075 · EN AW-7075 · DIN 3.4365Фрезерование алюминия 7075 — это выбор, когда деталь должна нести конструктивную нагрузку при весе алюминия: 7075-T6 достигает предела текучести 503 MPa при плотности 2.81 g/cm³. DEK обрабатывает плиты и прутки T6 и T651 с точностью ±0.005 mm по запросу, с твёрдым анодированием, по AS9100D и без минимальной партии.
-
572 МПаПредел прочности при растяжении
-
503 МПаПредел текучести
-
11%Относительное удлинение
-
150 HBТвёрдость
-
2,81 г/см³Плотность
Возможности и допуски DEK при обработке 7075
Допуски, финишная обработка поверхности и размеры деталей, которые DEK выдерживает на 7075-T6 и T651 при фрезеровании, токарной обработке и контроле на CMM при 20 °C.
-

Фрезерование и точение
±0.025 ммстандарт
-

Жёсткий допуск
±0.005 ммпо запросу
-

Отверстия и посадки под штифты
H7±0.01 mm при 20–50 мм
-

Плоскостность, плита T651
0,02 ммна 300 мм
-

Элементы токарной обработки швейцарского типа
±0.003 mmмалые элементы
-

Финишная обработка после механообработки
Ra 0.2–0.4 µmRa 0.4 µm с проходами
-

Размер фрезеруемой детали
~1000 мм3- и 4-осевое фрезерование
-

Диаметр точения
1–250 ммТокарная обработка с ЧПУ и швейцарского типа
Свойства алюминия 7075 и эквивалентные обозначения
Данные о свойствах 7075-T6 / T651 и перестаренного T73: цинк-магний-медный сплав с наивысшей прочностью среди распространённых алюминиевых сплавов.
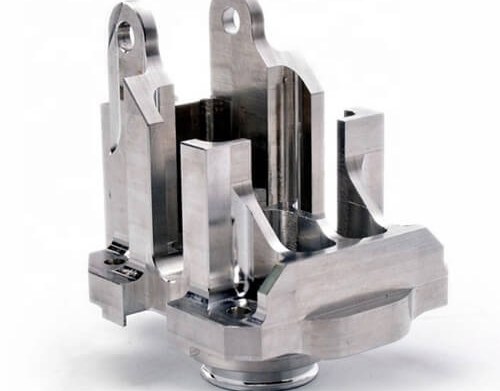

- Предел прочности 572 МПа (мин. 540 МПа)
- Предел текучести 503 МПа (мин. 470 МПа)
- Относительное удлинение 11% (мин. 7%)
- Твёрдость 150 HB
- Усталость (5×10⁸ циклов) 159 МПа
- Обрабатываемость (1212=100%) ~70–80%
- Коррозионное растрескивание под напряжением Удовлетворительная

- Плотность 2,81 г/см³
- Теплопроводность 130 Вт/(м·К) (T6)
- Теплопроводность T73 155 Вт/(м·К)

- Zn 5.1–6.1%
- Mg 2.1–2.9%
- Cu 1.2–2.0%
- Cr 0.18–0.28%
- Fe ≤0.5%
- Al Остальное

- Предел прочности 505 МПа
- Предел текучести 435 МПа
- Относительное удлинение 13%
- Твёрдость 135 HB
- Усталость (5×10⁸ циклов) 150 МПа
- Коррозионное растрескивание под напряжением Хорошая
Что требует обработка 7075
Как ведёт себя обработка 7075-T6 в цехе: стружка, чистота поверхности, износ инструмента и остаточные напряжения в плите.
Обработка алюминия 7075 на станках с ЧПУ не сложна, но отличается от 6061. Материал твёрже (150 HB против 95 HB), что даёт более чёткую стружку, лучшую чистоту поверхности, меньше заусенцев и стенки толщиной 0,6–0,8 мм без вибраций.
Скорости шпинделя составляют 600–1 200 м/мин с обильной подачей СОЖ и полированным твердосплавным инструментом на наших Фрезерование с ЧПУ и 5-осевая обработка центрах.
- Износ инструмента выше, поэтому инструмент меняется по регламенту.
- Остаточные напряжения в плите T6 контролируются черновой обработкой обеих сторон, выдержкой, затем чистовой обработкой.
- Сплав чувствителен к концентраторам напряжений, поэтому на деталях с усталостной нагрузкой мы снимаем заусенцы и скругляем кромки.
- Для плит всегда указывайте T651: односторонний карман может выгнуть деталь из T6 длиной 300 мм на 0,2–0,5 мм.
-
Скорость шпинделя
600–1 200 м/минОбильная подача СОЖ, полированный твердосплавный инструмент
-
Обрабатываемость
~70–80%сталь 1212 = 100%
-
Финишная обработка поверхности
Ra 0.2–0.4 µmЛучше, чем у 6061, без налипания
-
Тонкие стенки
0,6–0,8 ммБез вибраций
-
Износ инструмента
ВышеИнструмент меняется по регламенту
Применение в аэрокосмической отрасли, БПЛА и робототехнике
Где прочность на единицу веса 7075 оправдывает свою цену: аэрокосмическая обработка алюминия, БПЛА, робототехника и оснастка.
-
 Аэрокосмические кронштейныКронштейны крыла и фюзеляжа, корпуса приводов и шарнирные узлы, обработанные по системе AS9100D.
-
 Рамы дроновКрепления двигателей, шарниры рычагов, рамы подвесов и рельсы для полезной нагрузки, где прочность на единицу массы экономит время полёта.
-
 Детали для робототехникиЗвенья манипуляторов, плиты рабочих органов и пальцы захватов, работающие под циклической нагрузкой.
-
 Оснастка и автоспортОснастка для выкладки композитов, плиты пресс-форм, подвеска для автоспорта и альпинистское снаряжение.
7075 против 6061: обработка и другие марки алюминия
Выбор между 7075 и 6061 при обработке определяется нагрузкой, а не резом: 7075 выигрывает в деталях, ограниченных прочностью и критичных по массе; 6061 — по стоимости, свариваемости и цвету анодирования.
| Criteria | Эта марка7075-T6 | 6061-T6 | 2024-T3 | 7050-T7451 |
|---|---|---|---|---|
| Предел текучести | 503 МПа | в 1,8 раза ниже | – | – |
| Твёрдость | 150 HB | 95 HB | – | – |
| Усталостная прочность | Лучше, чем 6061 | Ниже | Наилучшая | – |
| Свариваемость | Не сваривается | Свариваемость | – | – |
| Коррозионная стойкость | Ниже | Лучше | Наихудшая | – |
| Стоимость заготовки | 1.5–2× 6061 | Ниже | – | – |
| Толстая плита (>75 мм) | Основа при недостаточной прочности | – | – | Предпочтительно |
Твёрдое анодирование и отделка для 7075
Отделка деталей из 7075, которые мы обрабатываем, предлагается как обработка на станках с ЧПУ + отделка; 7075 не сваривается плавлением.
-
Твёрдое анодирование ДоступноТип III, 25–75 µm и 350–450 HV, для поверхностей трения, направляющих и корпусов редукторов; темнее и менее равномерное, чем на 6061, из-за меди.
-
Анодирование ДоступноТип II, прозрачное, чёрное или цветное, 5–25 µm, для защиты от коррозии и внешнего вида обработанных деталей из 7075.
-
Химическое покрытие / Alodine ДоступноКонверсионное покрытие MIL-DTL-5541 Class 3 для электропроводных, окрашиваемых аэрокосмических поверхностей на обработанном 7075.
Запросить расчёт обработки алюминия 7075
Пришлите чертёж в STEP, IGES или PDF с указанием состояния (T651 или T73), допусков и отделки; инженер подтвердит заготовку, ориентацию волокон и припуски под анодирование.
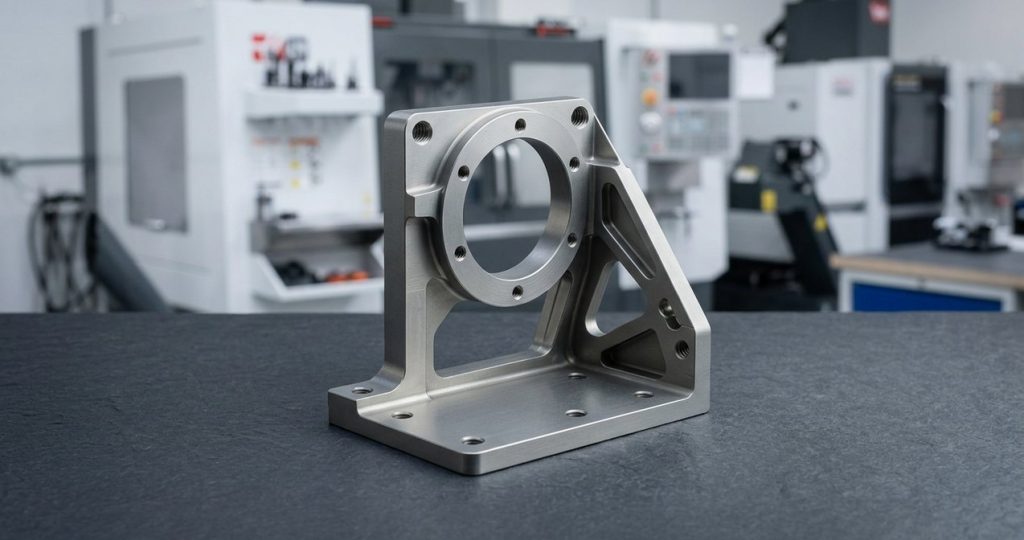
Почему DEK для обработки алюминия 7075
Сертифицированная обработка аэрокосмического алюминия, проверенные заготовки и расчёты с проверкой инженером, а также правила проектирования, которые уберегают детали из 7075 от проблем: состояние, сварка и коррозионное растрескивание.
- Сертификаты AS9100D, ISO 9001:2015 и ISO 13485 от TÜV; более 20 лет обработки аэрокосмического и промышленного алюминия на более чем 100 станках с ЧПУ.
- Спектрометрический контроль каждой входящей партии; контроль на CMM, отчёты FAI и сертификаты на материал по запросу.
- Расчёты с проверкой инженером в течение 6 часов с учётом состояния, снятия напряжений и припусков под анодирование; без минимальной партии.
- Прототипы за 3–5 дней, доставка по всему миру за 3–7 дней через наш услуги обработки на станках с ЧПУ .
Сварка. 7075 на практике не сваривается плавлением: химический состав цинк-медь даёт горячие трещины, а зона термического влияния теряет большую часть прочности T6. Обрабатывайте из цельного материала или соединяйте болтами; если сварная конструкция неизбежна, переходите на 6061.
Коррозионное растрескивание. T6 может растрескиваться под длительным растягивающим напряжением поперёк волокон. Ориентируйте основную нагрузку вдоль направления прокатки и всегда применяйте поверхностную обработку; T73 отдаёт около 12% прочности в обмен на значительно лучшую стойкость во влажной или морской среде.
-
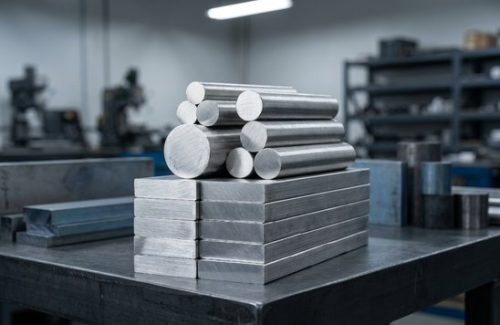 Исходная заготовка
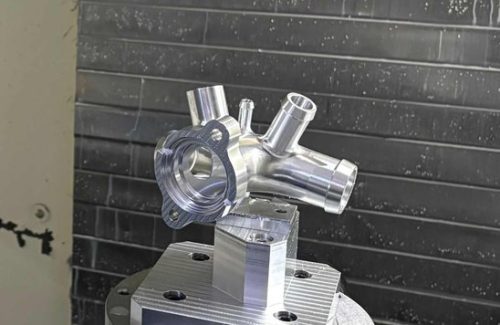 Обработано на станках с ЧПУ
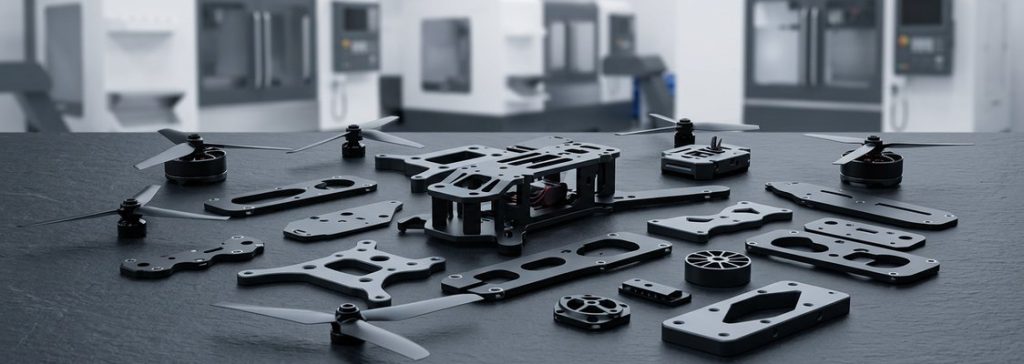 Готовые детали
-
 Исходная заготовка
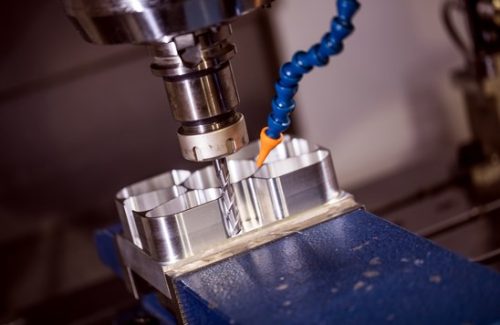 Обработано на станках с ЧПУ
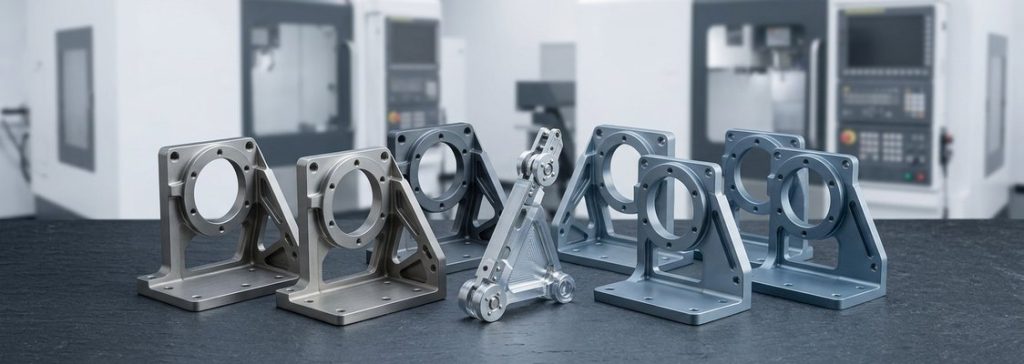 Готовые детали
Часто задаваемые вопросы
Распространённые вопросы об обработке, сварке и анодировании деталей из алюминия 7075.
Другие материалы
-
 Алюминий MIC6MIC-6 — это литая алюминиевая плита из смеси металлов. Она обеспечивает высокую точность и лёгкость механической обработки.Подробнее
-
 Алюминий 5052Алюминий 5052 широко применяется в обработке на станках с ЧПУ благодаря своей формуемости и коррозионной стойкости. Он относится к 5xxx серии алюминиевых сплавов и обладает умеренной прочностью.Подробнее
-
 Алюминий 2014Алюминий 2014 — прочный сплав, широко применяемый в аэрокосмической отрасли. Он легко обрабатывается при определённых условиях и часто формуется в прутки и профили методом экструзии.Подробнее

Готовы масштабировать проект?
Начните со стабильного процесса и контролируемого качества. Давайте обсудим ваш проект.








