


Единственное руководство по буровой штанге, которое вам понадобится
АВТОР
Robert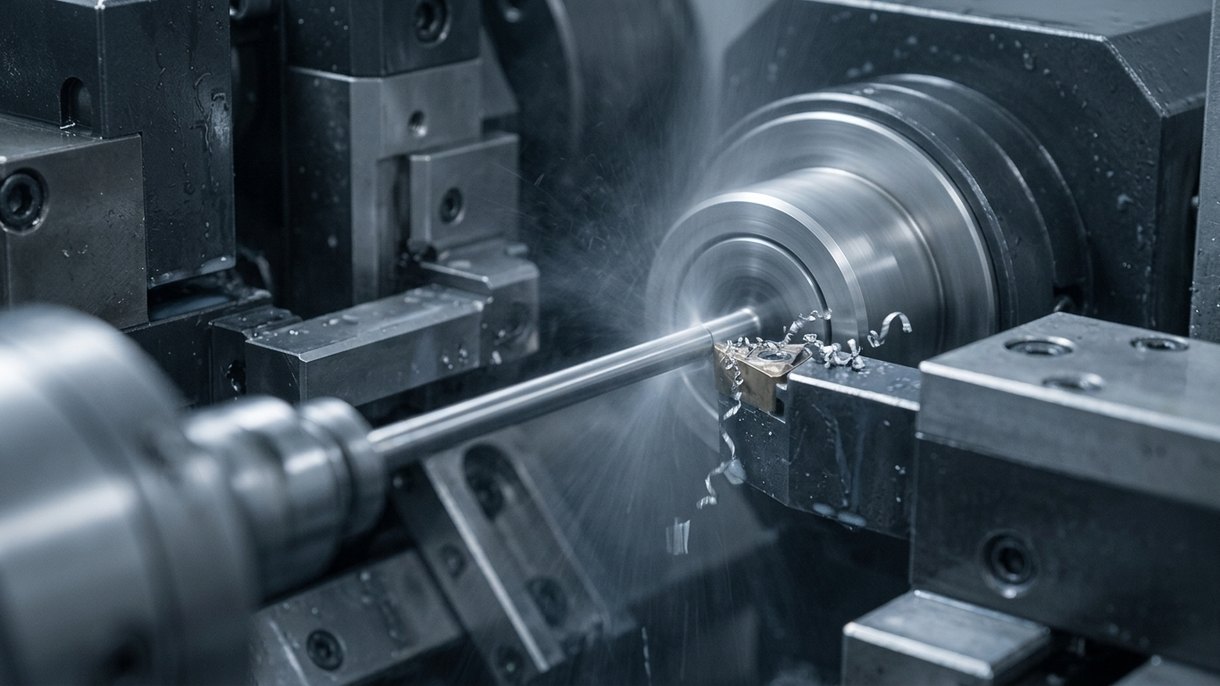
Прутковая сталь для свёрл — распространённый термин в машиностроении и производстве. Из прутковой стали изготавливают различные инструменты: фрезы, инструменты для горячей обработки, детали машин, пуансоны, напильники и многое другое. Но знаем ли мы, как выбрать подходящую прутковую сталь для своих задач?
Прутковая сталь различается по вязкости, долговечности, термостойкости и областям применения. При таком разнообразии марок и типов материалов как убедиться, что мы выбрали правильную прутковую сталь?
Именно здесь мы и пригодимся — это единственное руководство, которое вам когда-либо понадобится по прутковой стали, её видам и применению. Оно подойдёт как полным новичкам, так и профессионалам отрасли.
Давайте рассмотрим самые частые вопросы о прутковой стали!
Что такое прутковая сталь для свёрл?
Проще говоря, прутковая сталь для свёрл — это удлинённая заготовка из легко формуемой инструментальной стали, которую можно обрабатывать для изготовления различных инструментов и деталей.
Как правило, прутковая сталь имеет круглое сечение. Однако встречаются и квадратные варианты, например квадратные келли, показанные ниже. Прутковая сталь обычно достаточно мягкая, чтобы её можно было обработать до окончательной формы.
Поверхность прутковой стали должна быть чистой и гладкой. Для её изготовления таким образом мы обычно используем прецизионное шлифование.
Для чего используется прутковая сталь для свёрл?
Прутковая сталь имеет множество применений. Производители обычно используют её для изготовления буровых коронок, валов, штифтов, развёрток, пуансонов, метчиков, молотков, напильников, режущих инструментов, инструментов для горячей обработки и т. д.
Разные марки прутковой стали лучше всего подходят для конкретных задач. Например:
- W1 подходит для инструментов для холодной обработки, ручных инструментов, режущих инструментов, пуансонов, штампов и т. д.;
- Марка O1 лучше всего подходит для пуансонов, штампов и калибров;
- A2 и D2 подходят для червячных фрез, валков, накатных роликов, штампов для чеканки, пуансонов, штампов и т. д.;
- Марка S7 идеально подходит для выталкивающих штифтов, бородков, штампов, захватов, путевых инструментов, клёпок, оправок, труборезов и многого другого;
- H13 (или V44) подходит для инструментов для горячей обработки, пластиковых пресс-форм, инструментов для литья под давлением, стержневых штифтов, выталкивающих штифтов и многого другого;
Типы прутковой стали по способу производства
В зависимости от производственного процесса различают три типа прутковой стали: воздушной, водяной и масляной закалки. Каждый из этих типов имеет различные области применения. Расскажем подробнее о каждом из этих производственных процессов и типах прутковой стали.
Воздушная закалка
Начнём с самой прочной категории инструментальной стали — прутковой стали воздушной закалки. Сталь воздушной закалки содержит больше легирующих элементов, что делает её такой твёрдой и стойкой. После термообработки прутковую сталь воздушной закалки можно оставить закаляться на спокойном воздухе.
Прутковая сталь воздушной закалки обладает превосходной обрабатываемостью и износостойкостью по сравнению со сталью масляной или водяной закалки. Кроме того, воздушная закалка безопаснее водяной или масляной с точки зрения деформации и размерной стабильности.
Масляная закалка
Прутковая сталь масляной закалки занимает второе место по твёрдости и долговечности. Хотя она содержит меньше легирующих элементов, чем сталь воздушной закалки, их всё же достаточно для сварки. Кроме того, сталь масляной закалки подходит для механической обработки.
Если вы не уверены, что означает термин «масляная закалка», поясним: пруток нагревают до красного каления, а затем погружают в ванну с тёплым маслом. В результате сталь становится твёрдой и готовой к механической обработке или сварке.
Водяная закалка
И наконец, прутковая сталь водяной закалки, которая имеет наименьшее содержание легирующих элементов, но отлично подходит для механической обработки. Однако из-за низкого содержания легирующих элементов она структурно не подходит для сварки.
Чтобы закалить пруток в воде, мы сначала нагреваем сталь до красного каления, а затем погружаем её в ванну с водой для охлаждения. После закалки металл легко поддаётся механической обработке, но не сварке. Прутковую сталь водяной закалки обычно используют для изготовления напильников или молотков.
Типы прутковой стали по виду резьбы
По типу резьбы буровые штанги делятся на три вида: обычные буровые штанги, квадратные ведущие штанги и утяжелённые бурильные трубы.
Обычная буровая штанга
Обычную буровую штангу легко узнать: это центральная, базовая часть бурильной колонны. Сверху обычная буровая штанга соединяется с квадратной ведущей штангой (описана ниже), а снизу — с утяжелённой бурильной трубой.
При бурении скважин обычная буровая штанга служит для углубления скважины, передачи крутящего момента и перемещения бура вверх и вниз.
Квадратная ведущая штанга
Как упоминалось выше, квадратная ведущая штанга находится в самой верхней части бурильной колонны, где она передаёт крутящий момент и воспринимает часть веса бурового инструмента. Название «квадратная» ведущая штанга получила потому, что эти детали обычно имеют квадратную форму.
- Ведущая часть — обычно квадратная, но может быть и шестигранной;
- Верхнее соединение — левая резьба;
- Нижнее соединение — правая резьба;
Утяжелённая бурильная труба
Выше мы упоминали, что основание буровой штанги снизу присоединяется к утяжелённой бурильной трубе. Между этими двумя деталями находится утяжелённая бурильная труба. Утяжелённая бурильная труба (сокращённо HWDP) — это переходная часть между обычной буровой штангой и утяжелённой бурильной трубой внизу.
Роль утяжелённой бурильной трубы — обеспечивать опору и устойчивость бурильной колонны и повышать её износостойкость.
Из чего изготавливают буровые штанги?
Буровую штангу можно изготовить из инструментальной стали различных марок и типов после отжига. Термин «инструментальная сталь» охватывает различные виды углеродистой и легированной стали, пригодные для изготовления инструмента.
Мы производим буровые штанги из инструментальных сталей благодаря их твёрдости и стойкости к температурным ударам, деформации и истиранию. В целом эти инструментальные стали обладают высокой износостойкостью.
Для изготовления буровых штанг можно использовать множество различных марок инструментальной стали: W1, O1, A2, D2, S7, M2 и V44. Каждая из этих марок имеет свои отличительные особенности и свойства, которые делают её предпочтительной для конкретного применения. В зависимости от типа одни инструментальные стали являются нержавеющими, а другие — полунеражвеющими.
Какова твёрдость буровой штанги?
Твёрдость буровой штанги зависит от инструментальной стали, из которой мы её изготовили. Определить и сообщить твёрдость материала можно с помощью двух различных шкал: шкалы твёрдости по Бринеллю и шкалы твёрдости по Роквеллу.
По шкале твёрдости Бринелля инструментальные стали должны иметь твёрдость в диапазоне от 207 до 341. По шкале Роквелла те же материалы должны находиться в диапазоне от 96 до 110Rb.
Обрабатываемость буровой штанги тесно связана с твёрдостью. Различные марки инструментальной стали обладают разной обрабатываемостью.
По сравнению с углеродистой сталью с содержанием углерода 1,0 % ниже приведена обрабатываемость различных марок инструментальной стали:
| Марка инструментальной стали | Обрабатываемость, % |
|---|---|
| W1 | 100% |
| O1 | 95% |
| A2 | 65% |
| D2 | 50% |
| S7 | 95% |
| M2 | 65% |
| H13 | 75% |
Технологические процессы изготовления буровых штанг
В целом существует два основных типа изготовления буровых штанг: закалка в воде и закалка в масле.
Чтобы изготовить буровую штангу, инструментальную сталь сначала нагревают до ярко-красного свечения. Как только она станет красной, её необходимо охладить, чтобы она закалилась и сохранила форму. Охлаждение можно выполнить, погрузив буровую штангу в воду или в тёплое масло. Рассмотрим различия между этими двумя процессами.
Изготовление буровых штанг с закалкой в воде
Буровые штанги с закалкой в воде — это именно то, что следует из названия: штанги, закалённые погружением в воду. Сначала инструментальную сталь нагревают до ярко-красного свечения. Затем её погружают в воду для охлаждения и закалки.
Буровая штанга с закалкой в воде имеет низкое содержание легирующих элементов, что делает её идеальной для механической обработки, но недостаточно прочной для сварки. Буровые штанги с закалкой в воде лучше всего подходят тем, кто ищет недорогие и легко обрабатываемые детали и инструменты.
Изготовление буровых штанг с закалкой в масле
Процесс изготовления с закалкой в масле предполагает, что сталь прошла термическую обработку и погружается в тёплое масло для охлаждения.
Прутки из маслозакалённой стали имеют более высокое содержание легирующих элементов, поэтому они подходят как для механической обработки, так и для сварки. По твёрдости маслозакалённые прутки значительно превосходят другие марки. Благодаря своей вязкости они более долговечны и устойчивы к экстремальным температурам.
Какова длина прутка для сверления?
Длина стандартного прутка для сверления составляет либо 3 фута (36″), либо 12 футов (144″). Некоторые производители прутков соглашаются разрезать 12-футовые прутки на два 6-футовых, с которыми проще работать и обращаться.
В метрической системе пруток длиной 36″ равен 91,44 см, а 144″ — это 3,6 метра.
Насколько прямолинеен пруток для сверления?
Что касается допуска прямолинейности прутка для сверления, мы видим два разных значения: одно в дюймах, другое в миллиметрах.
Для отожжённой инструментальной стали длиной 36, 72 или 144 дюйма допуск составляет +0/+0,125″, а прямолинейность должна быть не более ±0,005″ T.I.R. на 12″.
Измерения в миллиметрах следующие:
- Допуск -0,60/+2,60 мм;
- Прямолинейность ±0,13 мм макс. T.I.R. на 300 мм;
Можно ли сваривать пруток для сверления?
Короткий ответ — да, прутки для сверления можно сваривать. Однако учтите, что термообработки в процессе сварки отпустит инструментальную сталь и закалит её. Из-за этого материал станет более сложным в обработке и манипулировании.
Поэтому при сварке прутков для сверления всегда применяйте передовые методы сварки, чтобы не получить материал, слишком твёрдый для обработки.
Кроме того, большинство маслозакалённых и воздушнозакалённых прутков для сверления подходят для сварки, а сталь, закаливаемая в воде, — нет. Учитывайте это при подготовке производственного процесса.
Какой марке стали соответствует пруток для сверления?
Для изготовления прутков для сверления можно использовать несколько различных марок инструментальной стали: W1, O1, A2, D2, S7, M2 и V44. Рассмотрим, для чего лучше всего подходит каждая из них.
Инструментальная сталь W1
Мы решили сначала рассказать об инструментальной стали W1, поскольку такие прутки для сверления очень широко используются и недороги. Однако низкая цена сопровождается пониженной вязкостью этого материала. Сталь W1 имеет меньшее содержание легирующих элементов, чем сталь, закаливаемая на воздухе или в масле. Меньшее количество легирующих элементов означает, что этот материал идеально подходит для механической обработки, но недостаточно твёрд для сварки.
С учётом всего этого мы рекомендуем прутки для сверления из водозакалённой стали W1 для применений, где не требуется повышенная прочность и твёрдость.
Инструментальная сталь O1
Инструментальная сталь O1 обладает замечательной вязкостью при умеренной цене. Производители часто используют прутки O1 как превосходную замену пруткам W1 в применениях, требующих большей вязкости и износостойкости.
Обладая всеми этими превосходными свойствами, прутки O1 имеют отличное соотношение цены и качества. Более высокое содержание легирующих элементов в маслозакалённой стали делает её гораздо лучшей альтернативой водозакалённой инструментальной стали, такой как W1.
Инструментальная сталь A2
Прутки A2 являются воздушнозакалёнными, что обеспечивает хорошую обрабатываемость и свариваемость. Воздушнозакалённые виды инструментальной стали приобретают твёрдость при простом охлаждении на спокойном воздухе. Поскольку речь идёт о хромовой легированной стали превосходного качества, инструментальная сталь A2 обладает глубокой прокаливаемостью, высокой прочностью на сжатие и выдающейся стабильностью после закалки.
По сравнению с O1 сталь A2 может служить более совершенной заменой, обеспечивающей большую прочность, износостойкость и структурную стабильность.
Инструментальная сталь D2
Инструментальная сталь D2 — уникальный материал с высоким содержанием углерода и хрома. Уровни хрома и углерода выше, чем в стали A2, что делает её более долговечной и устойчивой к износу.
Неудивительно, что прутки D2 обычно относятся к самым дорогим из доступных. Благодаря высокой стойкости и долговечности прутки D2 можно использовать для волочильных и ковочных линий.
Инструментальная сталь S7
Пруток S7 имеет более низкое содержание углерода, чем другие типы стали, что делает его невероятно ударопрочным. Поэтому прутки S7 также называют суперударопрочными прутками для сверления.
При термической обработке S7 приобретает высокий уровень твёрдости. Обычно мы используем прутки S7 для деталей, которые должны выдерживать ударные нагрузки при крайне низких и высоких температурах.
Инструментальная сталь M2
Пруток M2 — наиболее широко используемая марка для изготовления режущих инструментов и других свёрл. Таким образом, M2 является своего рода золотым стандартом для быстрорежущей инструментальной стали.
M2 демонстрирует превосходную твёрдость и износостойкость. Раньше мы часто использовали T1 для высокоскоростных применений. Однако благодаря своим превосходным характеристикам и свойствам M2 в массовом порядке заменила T1.
Инструментальная сталь V44 (H13)
Viscount 44 — полностью предварительно нагретая инструментальная сталь H13. Процесс предварительной закалки V44 делает её отлично подходящей для штампов горячей штамповки. Используя V44, мы можем снизить риск деформации или изменения размеров при термической обработке.
Наиболее распространённые области применения V44 включают инструменты для экструзии, кузнечные штампы, пресс-формы для пластика и множество различных инструментов для горячей обработки.
Какова твёрдость прутка сверла по Роквеллу?
Твёрдость по Роквеллу — это шкала, основанная на твёрдости различных материалов при вдавливании. Разные значения имеют различные буквенно-цифровые коды в зависимости от уровня твёрдости.
Как мы упоминали ранее, мы изготавливаем прутки сверл из отожжённой инструментальной стали, твёрдость которой по Роквеллу составляет от 96Rb до 110Rb.
| Тип материала | Прецизионный диаметр | Твёрдость по Бринеллю | Твёрдость по Роквеллу |
|---|---|---|---|
| Инструментальная сталь | 0.000″ – 0.124″ | 341 | 110Rb |
| Инструментальная сталь | 0.125″ – 0.249″ | 275 | 104Rb |
| Инструментальная сталь | 0.250″ – 0.875″ | 241 | 101Rb |
| Инструментальная сталь | 0.876″ + | 207 | 96Rb |
Подводя итог
И последнее, но не менее важное: мы хотели бы вернуться к важности гладкой финишной обработки поверхности прутков сверл, свободной от каких-либо ошибок или дефектов. Кроме того, следите за тем, чтобы используемая вами инструментальная сталь была высокого качества. Этого можно добиться, сотрудничая с качественным производителем механообработки и сообщая ему свои требования.
В целом мы искренне надеемся, что нам удалось объяснить вам, что такое пруток сверла, как мы его производим и каковы все его различные применения. Выбор правильной марки инструментальной стали в соответствии с применением прутка сверла — это то, что нужно осваивать на практике. С этим руководством по производству прутков сверл вы сможете принять обоснованное решение.
АВТОР
Robert specializes in material properties and machining behavior across metals and plastics. He is familiar with aluminum alloys, stainless steels, titanium, copper alloys, tool steels (including DC53, S136, SKD61), Invar, Inconel, PEEK, and carbon-fiber composites. He supports projects requiring difficult materials and helps optimize machining strategies.
Похожие статьи
-
 Легированная сталь 1215
-
 Полное руководство по корпусу клавиатуры из алюминия
-
 Втулка или подшипник: подробное руководство
-
 Температура стеклования полимеров: полное руководство
-
 Полное руководство по покрытию DLC (алмазоподобное покрытие)
-
 Бронза и медь: в чём разница?
-
 Коррозия, окисление и ржавчина: подробное сравнение
-
 Invar vs Kovar: различия и применение
-
 303 или 304 нержавеющая сталь: в чём разница

Готовы масштабировать проект?
Начните со стабильного процесса и контролируемого качества. Давайте обсудим ваш проект.








