


Стоимость токарной обработки швейцарского типа: цены и что на них влияет
АВТОР
Dany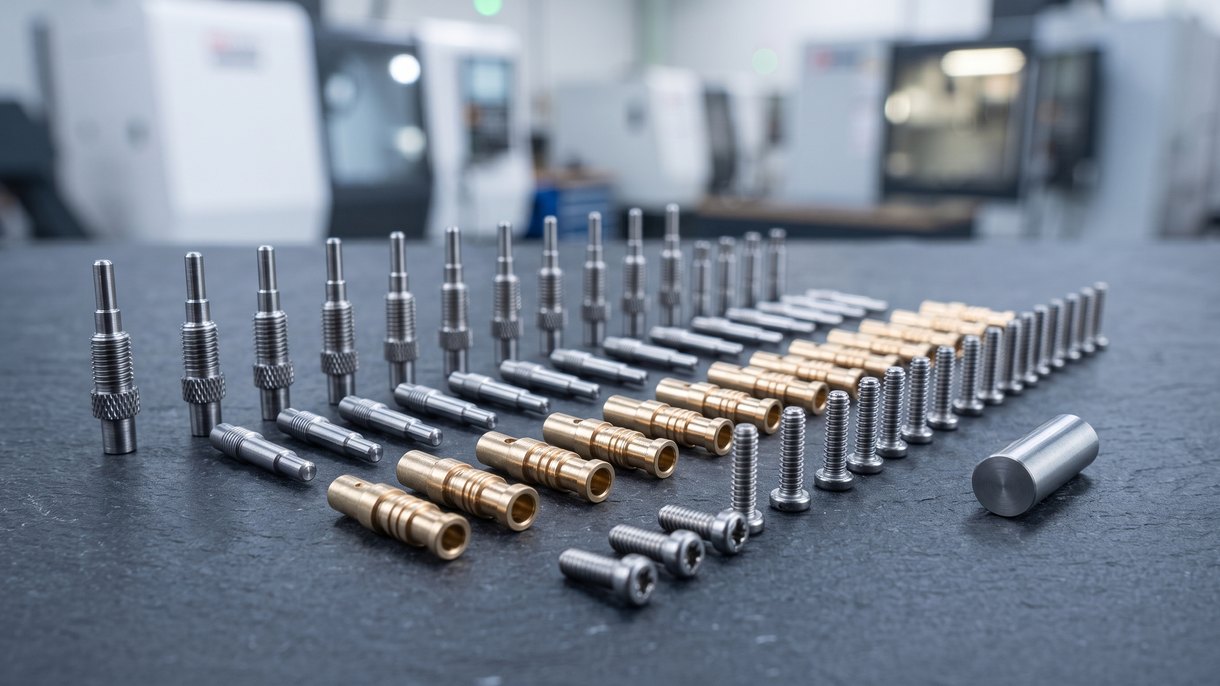
Стоимость токарной обработки швейцарского типа обычно составляет от менее $1 до $5 за деталь для простых мелкодиаметровых деталей в больших объёмах и от $20 до $100+ за деталь для сложных многоконтурных компонентов, изготавливаемых малыми партиями. Затраты на наладку и программирование, как правило, выше, чем при стандартной токарной обработке, из-за работ с направляющей втулкой и расстановкой инструмента, но они быстро окупаются, как только прутковый питатель начинает работать без оператора.
Сколько стоит токарная обработка швейцарского типа?
Это общие отраслевые диапазоны, а не фиксированное предложение; фактическая цена зависит от цеха, региона, материала и конструкции детали. Что одинаково во всех цехах — это форма кривой затрат: токарная обработка швейцарского типа обменивает более высокие первоначальные затраты на наладку на значительно более низкую удельную стоимость детали, как только станок запущен.
| Профиль детали | Типичный размер партии | Диапазон стоимости за деталь | Плата за наладку/программирование |
|---|---|---|---|
| Простой точеный штифт или стойка, один диаметр | 5,000–50,000+ | Менее $1 – $5 | $150 – $400 |
| Многодиаметровый вал с резьбой, накаткой, поперечными отверстиями | 500–5,000 | $5 – $20 | $400 – $900 |
| Сложная микродеталь, жёсткая соосность, несколько вторичных операций | Менее 500 | $20 – $100+ | $600 – $2,000+ |
Отраслевые справочники по ставкам цехов и форумы станочников обычно указывают $75–$150 в час для токарной обработки швейцарского типа в США, при этом зарубежные цеха часто предлагают более низкие цены. Эта ставка обычно включает машинное время, амортизацию программирования, износ инструмента и контроль оператора; её редко выделяют отдельной строкой в предложении, поскольку швейцарские работы обычно оцениваются за деталь или за заказ, а не по часам.
Пример расчёта
Штифт из нержавеющей стали (диаметр 0,25 дюйма, длина 1,5 дюйма, с буртиком и накатанной резьбой) имеет время цикла примерно 40 секунд на деталь при ставке цеха около $90 в час, что даёт около $1,00 машинного времени плюс примерно $0,20 за прутковый материал, или $1,20 переменных затрат на деталь. Плата за наладку $300, распределённая на партию из 500 штук, добавляет $0,60 на деталь, что даёт около $1,80 за штуку. Та же наладка за $300, распределённая на 10 000 штук, добавляет всего $0,03 на деталь, снижая итоговую стоимость до примерно $1,23 за штуку; при таком объёме плата за наладку почти не влияет на цену детали, и это главный экономический аргумент в пользу запуска крупных партий на швейцарском оборудовании.
Предложение на швейцарскую обработку часто выглядит с перекосом в начало, потому что направляющую втулку и приводной инструмент нужно настроить до того, как с прутка сойдёт первая годная деталь. На коротких сериях эти затраты на наладку распределяются на меньшее число деталей, поэтому токарная обработка швейцарского типа редко имеет экономический смысл при объёмах менее нескольких сотен единиц, если только геометрия детали действительно не требует поддержки подвижного шпинделя и точности, которые варианты токарной обработки швейцарского типа обеспечивают.
Что определяет стоимость токарной обработки швейцарского типа?
Четыре переменные влияют на цену в предложении на швейцарскую обработку больше всего: диаметр детали, допуск, материал и размер партии, а также то, сколько операций выполняется за одну наладку, а не передаётся на второй станок.
Диаметр детали и длина пруткового материала
Токарные станки швейцарского типа построены вокруг пруткового материала, подаваемого через направляющую втулку, и эта втулка имеет фиксированный диапазон диаметров для каждой наладки. Детали, которые комфортно укладываются в диаметр примерно до 1,5 дюйма, эффективно обрабатываются на швейцарском оборудовании; всё большее требует либо замены втулки (дополнительные затраты на наладку), либо перехода на стандартную токарную обработку, что полностью меняет базу расчёта затрат. Длинные тонкие детали с высоким отношением длины к диаметру — именно та область, где швейцарская обработка оправдывает свою наценку; непрерывная поддержка в зоне резания предотвращает прогиб, который иначе испортил бы тонкую деталь на обычном токарном станке.
Требования к допускам и точности
Допуск — самый значимый фактор цены после размера партии. Цеха, предлагающие микропрецизионную швейцарскую обработку (DEK указывает это как заявленную возможность), обычно назначают общие допуски около ±0,01 mm с ужесточением вплоть до ±0,003 mm на микроэлементах размером менее 10 mm как опцию с наценкой, поскольку каждый дополнительный знак после запятой требует более низких подач и большего времени на контроль. Стоит указывать самый свободный допуск, с которым элемент действительно может работать, а не по умолчанию брать самое жёсткое значение из шаблона чертежа.
Материал
Латунь, нержавеющая сталь и легкообрабатываемые сплавы — распространённый выбор для деталей, обрабатываемых токарной обработкой швейцарского типа, поскольку они хорошо режутся при высоких скоростях шпинделя, характерных для этих станков. Более твёрдые или вязкие материалы снижают подачу и ускоряют износ инструмента, что повышает стоимость. Точёные латунные детали происходит быстрее, чем у большинства альтернатив, когда это позволяет применение; там, где важнее коррозионная стойкость, точёные детали из нержавеющей стали стоит дороже за цикл, но позволяет избежать отдельной операции нанесения покрытия.
Размер партии / объём
Именно здесь экономика токарной обработки швейцарского типа играет в вашу пользу. Наладка (выбор направляющей втулки, расстановка инструмента, контроль первой детали) — это фиксированная стоимость независимо от того, составляет ли заказ 200 деталей или 20 000. Распределённая по большой партии, эта фиксированная стоимость на деталь быстро снижается, поэтому цена за деталь при серийном объёме может оказаться ниже почти любого другого метода точения для мелких сложных деталей. Между небольшим первым заказом и серийным производством нет требования минимальной партии; логика наладки лишь меняет, какая доля этой стоимости приходится на каждую деталь.
Дополнительные операции и финишная обработка поверхности
Нарезание резьбы, накатка, поперечное сверление и обработка задней стороны детали с противошпинделем могут выполняться в рамках одной наладки швейцарского станка, за один цикл, без снятия детали. Каждая операция, остающаяся на станке, избавляет от затрат и времени цикла на передачу детали на второй станок или на ручную доводочную позицию — одно из реальных экономических преимуществ этого процесса по сравнению с передачей операций на сторону.
Сколько стоит изготовить деталь на станке?
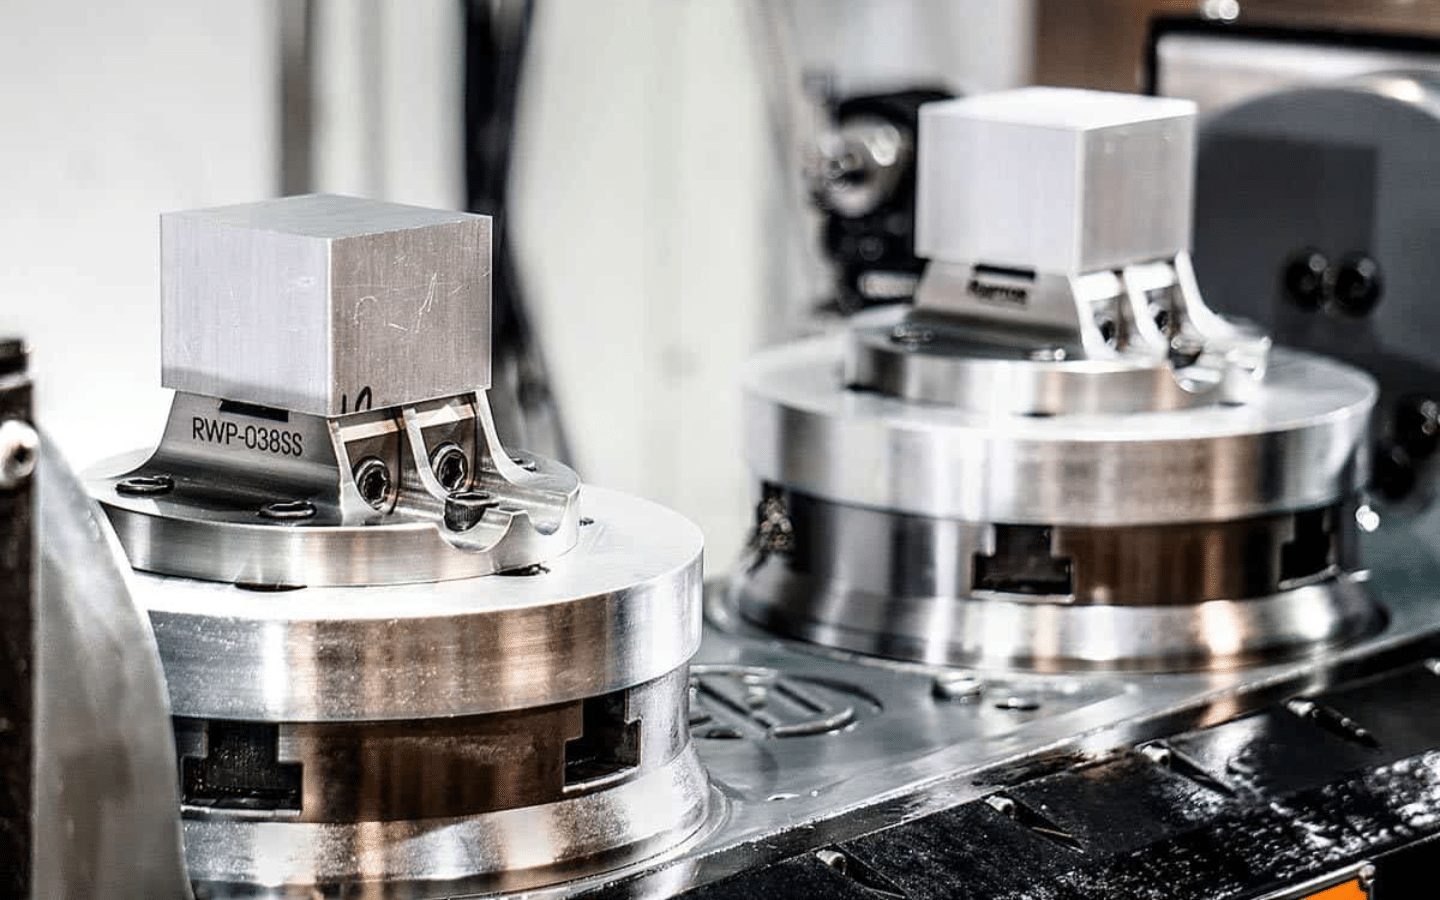
Общие затраты на обработку на станках с ЧПУ охватывают широкий диапазон — от пары долларов за простой компонент из прутка до нескольких сотен долларов за крупную сложную деталь мелкосерийного производства. Основные факторы везде одни и те же: стоимость и обрабатываемость материала, требования к допускам, размер партии, а также объём наладки и дополнительных работ, необходимых для детали. Те же факторы стоимости обработки на станках с ЧПУ применимы и в статьях Стоимость фрезерования с ЧПУ: всё, что нужно знать и Стоимость токарной обработки с ЧПУ: цены и что на них влияет, при этом сочетание факторов меняется от проекта к проекту.
Токарная обработка швейцарского типа находится на прецизионном конце этого спектра — для малых диаметров. Она редко конкурирует по цене для крупных или простых деталей, но для тонких компонентов с множеством элементов при серийном объёме часто превосходит общие методы механообработки по совокупной стоимости, как только наладка амортизирована.
Токарная обработка швейцарского типа против стандартной токарной обработки с ЧПУ: сравнение затрат
Наладка токарных станков швейцарского типа обходится дороже, чем стандартного токарного центра. Направляющую втулку нужно подбирать под диаметр прутка, приводной инструмент — расставлять вокруг зоны резания, а проверка первой детали занимает больше времени из-за более узких полей допусков, ради которых обычно и выбирают этот процесс. Эта надбавка за наладку реальна, и именно поэтому единичная или очень малая партия часто обходится дешевле на стандартном токарном станке.
При серийном объёме соотношение меняется на противоположное. Как только швейцарская операция запущена, подвижный шпиндель и направляющая втулка поддерживают пруток при выполнении нескольких одновременных операций с минимальным вмешательством оператора, поэтому производительность на мелких сложных деталях быстро растёт. Стоимость стандартной токарной обработки с ЧПУ имеет более пологую кривую наладки и лучше подходит для деталей большего диаметра или более простой геометрии, поскольку дополнительная поддержка, которую даёт швейцарский станок, на такой геометрии мало что даёт.
Местные и зарубежные цеха токарной обработки швейцарского типа
Местный цех обычно быстрее всего выполняет небольшую пробную партию, поскольку нет задержки на международную доставку, — это полезно, когда детали нужны быстро под рукой. Заказ у зарубежного цеха обычно снижает цену за деталь при серийном объёме, особенно на работах с высокой долей ручного труда и наладки, но добавляет время транспортировки к общему сроку поставки. Для прототипных количеств, где скорость важнее цены за единицу, часто выигрывает ближайший цех; как только конструкция зафиксирована и размер партии растёт, экономия на детали у зарубежного партнёра может перевесить дополнительные дни доставки.
Как снизить затраты на токарную обработку швейцарского типа
- Проектируйте в пределах стандартных диаметров прутка. Соблюдение распространённого диапазона направляющей втулки избавляет от замены втулки или перехода на другой станок.
- По возможности объединяйте заказы в партии. Поскольку наладка — доминирующая фиксированная стоимость, объединение мелких заказов в меньшее число более крупных выпусков заметно снижает цену за деталь.
- Избегайте завышенных требований к допускам. Самые жёсткие допуски оставляйте только для элементов, действительно критичных для посадки; всё остальное ослабляйте до функциональной необходимости.
- Сведите операции к одному станку. Нарезание резьбы, накатка и поперечное сверление в рамках одной наладки швейцарского станка позволяют избежать затрат на вторую операцию или ручную доводку.
- Получите обратную связь по технологичности конструкции заранее. Быстрый анализ DFM перед финализацией чертежа часто выявляет элемент, который повышает стоимость, не добавляя функциональности.
- Рассмотрите быстрые альтернативы для очень малых партий. Для нескольких прототипных единиц сравнение быстрых вариантов таких как 3D-печать или мелкосерийное прототипирование на станках с ЧПУ, с полной стоимостью наладки швейцарского станка часто позволяет найти более дешёвый путь, прежде чем переходить к серийному производству из прутка.
Запросить расчёт токарной обработки швейцарского типа
Точная цифра начинается с чертежа, на котором указаны диаметр, длина, допуски, материал и целевой размер партии; эти пять параметров влияют на цену сильнее, чем любой общий диапазон. Возможности DEK по токарной обработке швейцарского типа на станках с ЧПУ охватывают микропрецизионную обработку прутка из более чем 50 металлов и инженерных пластиков, без минимальной партии и со сроками изготовления прототипов от 3 дней, что подтверждено сертификатами ISO 9001, ISO 13485 и AS9100D. Отправьте чертёж через связаться для расчёта стоимости именно вашей детали.
Часто задаваемые вопросы
Сколько стоит швейцарский станок?
Покупка токарного станка швейцарского типа обычно обходится от нескольких десятков тысяч до шестизначных сумм в зависимости от числа осей и оснастки; это капитальные затраты на оборудование, отдельные от оплаты услуг цеха по обработке деталей. Обработка деталей на швейцарском станке рассчитывается за деталь или за заказ исходя из конструкции детали и количества, а не из цены станка.
Сколько берёт станочник за час?
Ставки цехов сильно различаются в зависимости от региона, типа станка и сложности работы, и большинство цехов для серийных работ указывают цену за деталь или за заказ, а не прямую почасовую ставку. Почасовые цифры полезнее для оценки собственных затрат, чем для сравнения сторонних предложений, поскольку в цену уже включены наладка, машинное время и контроль.
Чем занимается станочник швейцарского станка?
Станочник швейцарского станка программирует и обслуживает токарные станки с подвижным шпинделем, которые подают пруток через направляющую втулку, пока несколько инструментов режут, сверлят и нарезают резьбу на выступающем материале за одну наладку. В его задачи входит подбор подходящей направляющей втулки и оснастки для детали, контроль износа инструмента при длительных прогонах и проверка размеров первой детали перед запуском партии в автоматическом режиме.
Токарная обработка швейцарского типа дороже стандартной токарной обработки с ЧПУ?
Наладка на станках швейцарского типа обычно дороже из-за направляющей втулки и расстановки инструмента. Однако стоимость за деталь часто оказывается ниже, чем при стандартной токарной обработке, как только партия становится достаточно большой, чтобы распределить затраты на наладку, особенно для тонких деталей со множеством элементов, которым нужна дополнительная поддержка, обеспечиваемая швейцарской схемой.
Есть ли минимальная партия для токарной обработки швейцарского типа?
Не обязательно: некоторые цеха, включая DEK, рассчитывают заказы на токарную обработку швейцарского типа без минимальной партии. Это не значит, что цена за деталь остаётся неизменной при любом объёме; в меньших заказах просто приходится большая доля фиксированных затрат на наладку на каждую деталь, чем в более крупной серийной партии.
АВТОР
Dany supports major international clients, ensuring smooth communication, drawing interpretation, and project coordination. She is familiar with small-batch machining workflows and cross-team collaboration. In her spare time, she enjoys food, travel, and discovering new places.
Похожие статьи
-
 Обработка чугуна на станках с ЧПУ: всё, что нужно знать
-
 Быстрое прототипирование: что это, примеры и сколько стоит
-
 Стоимость токарной обработки с ЧПУ: цены и что на них влияет
-
 Обработка UHMW-PE на станках с ЧПУ: полное руководство
-
 Клёпка или сварка: выбираем правильный метод для листовых металлических деталей
-
 Типы радиаторов: какой выбрать?
-
 Фрезерование меди с ЧПУ: информативное руководство
-
 Инженерный чертёж: значение, основные компоненты и советы
-
 Что такое накатка: определение, процесс, узоры и советы

Готовы масштабировать проект?
Начните со стабильного процесса и контролируемого качества. Давайте обсудим ваш проект.








