


Всё, что нужно знать о проволочной электроэрозии
АВТОР
Bing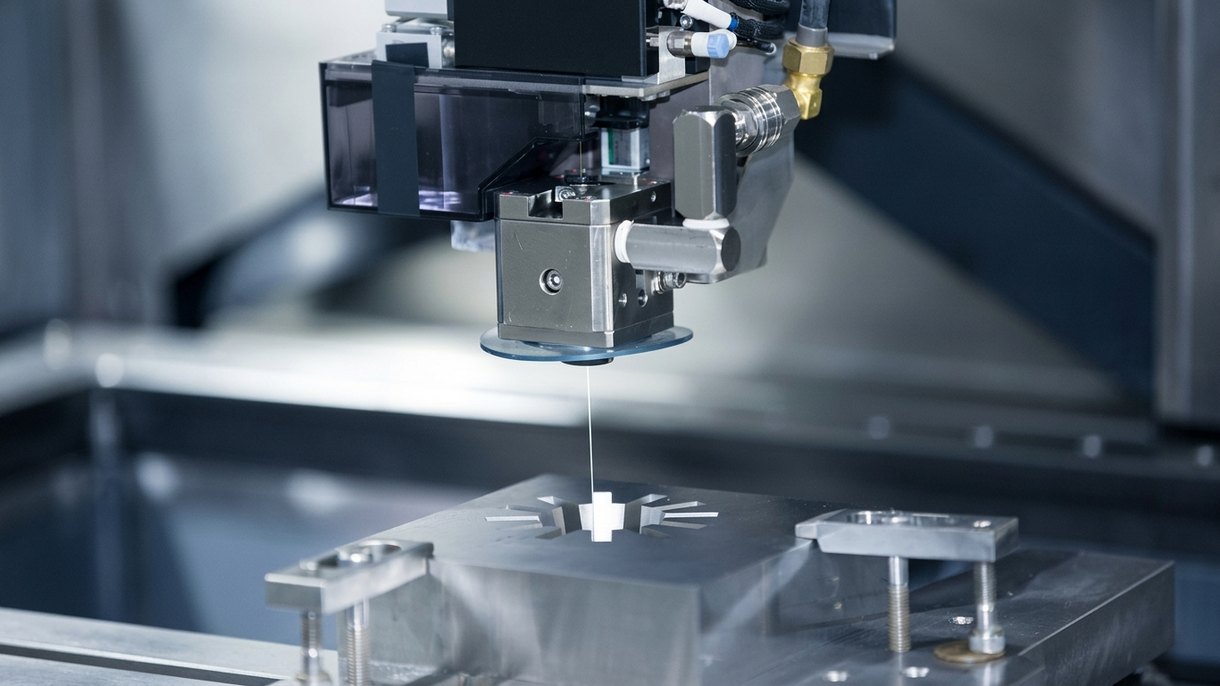
Ищете способ быстро и точно резать металл? Рассматриваете проволочную электроэрозию, но пока мало о ней знаете?
Не волнуйтесь: в этой статье мы расскажем всё, что нужно знать о проволочной электроэрозии — что это такое, как она работает и почему этот метод так незаменим при формообразовании металла.
Что такое проволочная электроэрозия?
Проволочная электроэрозия (Wire EDM, электроэрозионная обработка) — это метод механообработки, при котором материал снимается с заготовки электрическими разрядами (искрами) между двумя электродами.
Этот процесс позволяет получать сложные формы в твёрдых материалах, таких как сталь, и требует меньше времени, чем альтернативные методы, например традиционная механообработка.
Он также обеспечивает высокую точность и жёсткие допуски на толстых деталях. Так что если в закалённом материале нужны тонкие прецизионные резы — используйте проволочную электроэрозию!
Как работает проволочная электроэрозия?
- Проволочная электроэрозия работает за счёт электрического разряда между проволокой (электродом) и заготовкой.
- В результате материал не режется, а плавится или испаряется, что даёт мелкую стружку и точные линии реза.
- Станок проволочной электроэрозии — это разновидность станка с ЧПУ, способная перемещаться по четырём независимым осям для выполнения конусных резов.
- Непрерывно подаваемая проволока-электрод проходит через диэлектрическую жидкость, создавая искры, которые вызывают эрозию поверхности заготовки.
- Диэлектрическая жидкость помогает снизить тепловыделение, поэтому при обработке этим методом дополнительная система охлаждения не требуется.
- С каждой искрой материал удаляется как с инструмента, так и с заготовки под действием электрического заряда, давления газа и энергии вибрации.
- Это значит, что при использовании проволочной электроэрозии шума значительно меньше, чем при других производственных процессах, например при традиционных методах резания — сверлении и фрезеровании.
- Благодаря равномерной частоте искрения по всему периметру детали вы получаете гладкие кромки без заусенцев (за счёт электроэрозионного съёма).
- Кроме того, предварительно закалённые материалы легче обрабатывать на станках проволочной электроэрозии: не нужно сверлить крупные отверстия или изготавливать сложные пресс-формы — отличная экономия времени!
Преимущества и ограничения проволочной электроэрозии
Преимущества проволочной электроэрозии
- Позволяет изготавливать сложные формы и геометрии с высокой точностью.
- Обеспечивает более высокую эффективность обработки по сравнению с традиционными станками или станками с ЧПУ.
- Даёт непревзойдённую точность, что критично для таких задач, как изготовление инструмента и штампов.
- Отлично подходит для материалов, требующих жёстких допусков, — идеальный выбор для ответственных аэрокосмических компонентов, например лопаток турбин.
- Превосходная точность реза — до +/- 0,0002 дюйма и лучше, что гарантирует точность при резке крупных металлических деталей.
- Хорошо работает с твёрдым сырьём, позволяя резать с гораздо более жёсткими допусками, чем другие процессы.
- При резке токопроводящих материалов электроды не нужны, что экономит время и затраты на подготовку производства.
Ограничения проволочной электроэрозии
- Подходит не для всех материалов: пластики, композиты и натуральный камень обрабатывать нельзя. Совместимы только токопроводящие металлы, например алюминий.
- Могут потребоваться альтернативные процессы. Для труднообрабатываемых материалов может понадобиться другой метод, например прошивная электроэрозия (Ram/Sink EDM).
- Скорость реза у проволочной электроэрозии обычно ниже, чем у традиционных или ЧПУ-фрезерных станков, что увеличивает время цикла.
- В целом метод менее эффективен, чем традиционные или ЧПУ-фрезерные станки, что сказывается на производительности.
- Более низкая скорость реза и эффективность могут повысить стоимость детали, особенно при отсутствии серийного производства.
- При электролитической эрозии образуются оксидные слои, которые требуют дополнительного удаления — хонингования, полирования и доводки.
- Удаление оксидных слоёв добавляет трудозатраты и дополнительные расходы на персонал, что повышает итоговую цену для заказчика.
Какие материалы можно обрабатывать проволочной электроэрозией?
Проволочная электроэрозия даёт широкий спектр преимуществ при обработке сложных и труднообрабатываемых материалов, таких как алюминиевые сплавы, титан, сталь, латунь и графит.
Алюминий: часто используется в проволочной электроэрозии благодаря хорошей электропроводности и относительно низкой температуре плавления. Метод эффективен для точного формообразования алюминиевых деталей.
Титан:известен своей прочностью, коррозионной стойкостью и исключительной твёрдостью. Однако его высокая температура плавления и вязкость могут создавать сложности, требуя соответствующих настроек и стратегий обработки станка.
Сталь: Различные виды стали можно обрабатывать методом проволочной электроэрозии. Инструментальные стали, нержавеющие сталии другие сплавы выигрывают от способности метода получать сложные формы и точные резы даже на закалённых материалах.
Латунь: благодаря хорошей электропроводности и обрабатываемости хорошо подходит для проволочной электроэрозии. Это позволяет экономично и эффективно изготавливать сложные формы и мелкие элементы латунных деталей.
Графит: является отличным материалом для электродов проволочной электроэрозии. Его часто используют в этом качестве благодаря электропроводности, стойкости к дуговой эрозии, низкой скорости износа и способности выдерживать высокие температуры, что делает его идеальным для создания детализированных пресс-форм и штампов. Однако у графита есть и недостатки, которые усложняют работу с ним. Он часто бывает очень пористым и загрязняющим, что может приводить к неточностям при неаккуратном обращении.
В чём разница между проволочной электроэрозией и традиционной электроэрозией?
Ниже приведена простая таблица с ключевыми различиями между проволочной электроэрозией и традиционной электроэрозией:
| Характеристика | Проволочная электроэрозия | Традиционная электроэрозия |
|---|---|---|
| Принцип работы | Использует проволоку для разряда электрического тока | Использует инструмент для удаления материала с помощью искр |
| Точность | Более высокая точность благодаря малому диаметру проволоки | Точность может быть ниже, чем у проволочной электроэрозии |
| Сложность резов | Способна выполнять сложные резы и изготавливать сложные детали | Ограничена в выполнении сложных резов |
| Материал электрода | Требует меньше материала электрода | Требует набора электродов для каждого отверстия или полости |
| Экономическая эффективность | Как правило, более экономична в серийном производстве | Может приводить к более высоким затратам из-за замены электродов |
| Финишная обработка поверхности | Обеспечивает улучшенное качество поверхности | Качество поверхности может быть сравнительно более грубым |
| Размерные допуски | Обеспечивает более точные размерные допуски | Допуски могут быть менее точными |
| Замена инструмента | Периодической замены требует только проволока | Весь набор электродов может требовать частой замены |
| Время обработки | Более длительное время обработки может оставаться продуктивным благодаря более мелким элементам | Может иметь более короткое время обработки, но менее детализированные элементы |
| Применение | Подходит для деталей сложной формы с высокой точностью | Подходит для менее сложных деталей с умеренной точностью |
| Сравнение с фрезерованием с ЧПУ и токарной обработкой с ЧПУ | Меньший шаг строчек и более мелкие детализированные элементы | Может иметь больший шаг строчек и менее детализированные элементы |
Примечание: эта таблица даёт общее представление, а фактические показатели могут различаться в зависимости от конкретных моделей и конфигураций станков.
Почему в проволочной электроэрозии используется деионизированная вода?
Деионизированная вода обычно используется в качестве диэлектрической жидкости в проволочной электроэрозии благодаря её низкой электропроводности и способности охлаждать процесс, сохраняя гладкую поверхность обрабатываемой детали.
Отсутствие примесей также предотвращает повреждение как режущего инструмента, так и станка электроэрозии, повышая эффективность и обеспечивая соблюдение мер контроля качества.
Она обеспечивает лучшую электрическую изоляцию между источником питания и искровым промежутком во время электроэрозионной обработки.
Какие факторы следует учитывать при проволочной электроэрозии?
От типа и размера проволоки для электроэрозии до геометрии детали, требований к качеству поверхности, толщины материала и особенностей программирования — при решении вопроса о том, подходит ли проволочная электроэрозия для конкретной задачи механообработки, необходимо учитывать несколько важных элементов.
Типы и размеры проволоки для электроэрозии
Проволока для электроэрозионной обработки выпускается различных типов и размеров, и каждый из них лучше подходит для определённых видов обработки. Среди них — мягкая латунная проволока, твёрдая латунная проволока, латунная проволока с цинковым покрытием и высокоскоростная проволока.
Мягкая латунная проволока более гибкая, чем твёрдая. Благодаря этому она хорошо подходит для вырезных операций с широкими допусками, обеспечивая точное соответствие деталей их проектным спецификациям.
Твёрдая латунная проволока прочнее мягкой и способна прорезать более твёрдые материалы, что полезно для прецизионной резки и формообразования деталей с жёсткими допусками.
Проволока с цинковым покрытием даёт дополнительные преимущества, поскольку сопротивляется износу дольше, чем более мягкие альтернативы.
Высокоскоростная проволока обеспечивает наибольшую эффективность, но стоит дороже; однако высокая скорость резки делает её идеальной для крупносерийного производства, где время имеет решающее значение.
При выборе проволоки для электроэрозионной обработки следует учитывать не только её тип, но и предел прочности на растяжение.
Проволока повышенной прочности благодаря большей долговечности быстрее обрабатывает крупные задания, тогда как более слабая может раньше проявлять признаки усталости, снижая точность или качество готового изделия при работе со сложными деталями с жёсткими допусками, характерными, например, для электронной промышленности.
Геометрия детали
При проектировании деталей для этого процесса необходимо учитывать ряд геометрических факторов, таких как набор деталей и плоскостность поверхности.
Набор деталей означает количество деталей, которые можно разместить в заданном пространстве; это влияет на допуски обработки и на стоимость производства.
Кроме того, проектировщикам следует обращать внимание на плоскостность поверхности: все прецизионно вырезанные детали должны иметь одинаковый уровень плоскостности, чтобы обеспечить точную форму и посадку при последующей сборке.
Требования к финишной обработке поверхности и допускам
Вырезанные детали должны иметь гладкую однородную поверхность, обеспечивающую надлежащую форму и посадку для предполагаемого применения. Поэтому точное нормирование размеров материала очень важно в таких операциях проволочной резки, как нарезание резьбы или изготовление деталей с резьбовыми отверстиями.
Это включает контроль допусков максимального и минимального диаметров и толщины стенок, а также других размеров, таких как точность позиционирования отверстий, контроль угла конусности и т. д., за счёт обеспечения высокой степени точности для получения качественных деталей без дефектов поверхности.
Кроме того, строгий контроль шероховатости поверхности может улучшить работу при сопряжении с ответными поверхностями: низкая шероховатость позволяет деталям лучше прилегать друг к другу, снижая утечки или сопротивление воздушному потоку (где это применимо).
Толщина и электропроводность материала
Как правило, чем выше электропроводность проволоки, тем больше мощности можно передать на заготовку; это повышает эффективность и позволяет резать быстрее, чем традиционными методами.
Additionally, material thickness plays an important role in power delivery during cuts. If a part is too thick or has high levels of resistance, then wire cut EDM may not be suitable—the wire will require a powerful enough current but still NOT get too hot and melt through your part.
Что касается финишной обработки поверхности, проволочная электроэрозия при работе с более тонкими и менее проводящими материалами, такими как алюминиевые или титановые сплавы, как правило, даёт более гладкие кромки деталей благодаря их низкому электрическому сопротивлению, что делает их отличными кандидатами для изготовления деталей со сложными контурами, поскольку в целом это требует более медленного процесса обработки.
С другой стороны, сталь или графит лучше подходят для черновой обработки базовых геометрий, так как их более высокие требования к напряжению означают более высокую скорость съёма материала по сравнению с более мягкими материалами, такими как латунь или алюминиевые сплавы.
Фактор времени
Поскольку электроэрозионная обработка занимает больше времени, чем традиционные методы резки, оптимизация процесса обработки имеет ключевое значение для сокращения затрат времени.
Такие факторы, как длительность импульса и паузы, пиковый ток импульсов и подача проволоки, влияют на общую эффективность работы станка.
Изменение любого параметра может существенно повлиять на время цикла электроэрозионной обработки, поэтому обеспечение оптимизации каждого элемента критически важно для повышения эффективности по времени. Двойная специализация на высокоскоростной резке и сверлении малых отверстий в стальных компонентах и непроводящих графитовых материалах с использованием электродов правильно подобранного размера помогает удерживать стоимость деталей низкой, точно и стабильно изготавливая сложные элементы за более короткие производственные циклы.
Как правило, увеличение подачи проволоки сокращает время цикла, поскольку это снижает износ электрода. Однако при изменении параметров в ходе производственных операций необходимо тщательно контролировать скорость съёма материала, чтобы сохранить точность.
Программирование
При программировании необходимо учитывать различные параметры, включая размер инструмента, тип материала, особенности двухосевого управления подачей, предельные значения скорости, длину реза и т. д., чтобы обеспечить бесперебойную работу с оптимальными результатами.
Точность электроэрозионной обработки во многом зависит от того, насколько грамотно составлены эти программы, учитывая, что даже минимальные ошибки могут привести к длительному производству или браку деталей.
Контроль качества
Проволочная электроэрозия требует строгого контроля качества, чтобы производимые детали соответствовали проектным спецификациям.
Контроль качества включает тщательный мониторинг всех аспектов операции — от наладки и программирования до выполнения собственно резки.
В течение всего процесса резки необходимо поддерживать достаточное натяжение проволоки и высоконапорную промывку, поскольку они существенно влияют на качество и точность реза. Дело в том, что даже незначительное отклонение любого из этих параметров может быстро превратить в остальном успешный рез в результат с недопустимыми итоговыми размерами.
Данные также следует использовать для контроля и регистрации сведений о станке электроэрозионной обработки: износа проволоки, настроек напряжения, расхода воды или промывки рабочей камеры. Всё это должно быть задано заранее перед началом производства, чтобы обеспечить более высокую точность допусков на протяжении множества партий обработанных деталей и бесперебойную работу без сбоев при непрерывном режиме с минимальным вмешательством человека.
Меры безопасности
При работе с тяжёлым оборудованием, включая станки проволочной электроэрозии, важны надлежащие меры безопасности. Операторы должны обеспечивать соблюдение этих мер до, во время и после каждой операции.
Меры предосторожности могут быть самыми простыми — например, использование подходящей одежды или осведомлённость об условиях рабочей среды. Также критически важно соблюдать регламентные процедуры технического обслуживания и очистки станка.
Кроме того, операторы должны понимать принципы и особенности работы технологии электроэрозионной обработки, чтобы знать, какие риски существуют и как их избежать с помощью надлежащих мер безопасности.
Экология
Процесс проволочной электроэрозии влияет на энергопотребление, использование ресурсов и воздействие на окружающую среду.
Проволочная резка требует значительных объёмов энергии, что приводит к высоким экологическим издержкам из-за чрезмерного потребления электроэнергии. Кроме того, проволочная резка может образовывать большое количество опасных отходов, таких как искры и дым, возникающих при сгорании частиц, выделяющихся в процессе.
Поэтому, прежде чем приступать к этому виду производства, необходимо учесть все потенциальные факторы, способные привести к негативному воздействию на окружающую среду.
Повышая уровень переработки, внедряя альтернативные решения, такие как лазерная обработка, или применяя передовые технологии, снижающие энергозатраты при проволочной резке, можно ограничить ущерб окружающей среде.
Свойства проволочной электроэрозии
Ниже приведён перечень свойств и характеристик, присущих проволочной электроэрозии:
Прецизионная обработка: Проволочная электроэрозия известна своей высокой точностью, что делает её пригодной для изготовления сложных и замысловатых форм с жёсткими допусками.
Универсальность по материалам: Проволочную электроэрозию можно применять для широкого спектра токопроводящих материалов, включая металлы, такие как сталь, алюминий, титан и различные сплавы.
Бесконтактная обработка: Режущий инструмент (проволока) физически не касается заготовки, что минимизирует износ инструмента и позволяет обрабатывать деликатные и хрупкие материалы.
Замысловатые формы: Позволяет создавать замысловатые и сложные формы с острыми углами и мелкими деталями.
Жёсткие допуски: Проволочная электроэрозия позволяет достигать очень жёстких размерных допусков, зачастую в пределах микрометров.
Минимальная деформация: Процесс создаёт минимальные зоны термического влияния и механические напряжения, что приводит к незначительной деформации заготовки или её отсутствию.
Высокое качество поверхности: Проволочная электроэрозия, как правило, обеспечивает высокое качество поверхности, снижая потребность в дополнительных операциях финишной обработки поверхности.
Тонкие резы: Проволокой можно выполнять очень тонкие резы, создавая изящные элементы и мелкие детали.
Низкие силы резания: Процесс оказывает низкое усилие резания на заготовку, снижая риск деформации и напряжений.
Многоосевая обработка: Многие станки проволочной электроэрозии способны выполнять многоосевую обработку, что позволяет изготавливать сложные трёхмерные детали.
Возможность автоматизации: Процессы проволочной электроэрозии часто можно автоматизировать, что повышает эффективность и снижает потребность в постоянном вмешательстве оператора.
Типы проволоки: Различные типы проволочных материалов, такие как латунь или проволока с покрытием, могут использоваться для оптимизации резания под конкретные задачи.
Диаметры проволоки: Доступны различные диаметры проволоки, что обеспечивает гибкость при выборе подходящего размера в зависимости от требуемого реза и материала.
Диэлектрическая жидкость: Диэлектрическая жидкость используется для смыва продуктов обработки и управления процессом искрообразования. Выбор диэлектрика может влиять на производительность обработки.
Программирование траектории инструмента: Программирование на основе компьютерного числового управления (ЧПУ) формирует точные траектории инструмента, обеспечивая точную обработку сложных геометрий.
Контроль натяжения проволоки: Правильный контроль натяжения проволоки необходим для поддержания стабильности и точности в процессе обработки.
Типичное применение проволочной электроэрозии
Среди разнообразных применений проволочная электроэрозия широко используется для деталей в автомобильной, аэрокосмической, медицинской и электронной промышленности. Читайте далее — примеры!
Автомобильная промышленность
- Прецизионная резка шестерён и других компонентов.
- Изготовление сложных деталей двигателей с жёсткими допусками.
- Создание пресс-форм для пластиковых или металлических автомобильных компонентов.
Аэрокосмическая отрасль
- Изготовление сложных и точных компонентов турбин.
- Производство сложных деталей летательных аппаратов с высокой размерной точностью.
- Изготовление пресс-форм для аэрокосмических конструктивных элементов.
Медицинская промышленность
- Изготовление сложных хирургических инструментов и имплантатов.
- Создание пресс-форм для компонентов медицинских изделий.
- Прецизионная резка мелких сложных деталей для медицинского оборудования.
Электронная промышленность
- Изготовление сложных компонентов для электронных устройств.
- Резка и формообразование пресс-форм для электронных корпусов.
- Изготовление прецизионных деталей для разъёмов и полупроводниковых компонентов.
Какой метод резки используется в проволочной электроэрозии?
Проволочная электроэрозия — это точный метод резки, при котором для формообразования материала используется непрерывно подаваемая проволока-электрод. Заготовка удерживается на месте электродами, через которые проходит электрический ток, создавая искры, которые расплавляют материал и удаляют его от проволоки.
Концы проволоки, разделённые микронами ионизированного газа, перемещаются по траектории реза, не касаясь. Частицы металла соединяются, образуя небольшие канавки на деталях.
Процесс включает подключение проволоки к источникам питания (анод и катод), определение напряжения для контролируемого плавления, использование направляющих для позиционирования деталей и применение системы охлаждения для удаления расплавленных частиц.
Автоматизированная система обеспечивает точность и эффективность при создании изделий, прохождении поворотов и устранении препятствий в режиме реального времени.
Заключение
Проволочная электроэрозия — это эффективный и производительный метод обработки, предлагающий различные возможности резки. Она способна разрезать предварительно закалённые материалы, а также тонкие токопроводящие проволоки с исключительной точностью.
A critical factor to consider when utilizing this cutting method is the material thickness; wire EDM works best on parts with thicknesses ranging between 0.005 — 0.100 inches, although it varies depending on the specific application and machine size used.
Деионизированную воду также необходимо регулярно заменять при выполнении крупных работ, чтобы снизить коррозию компонентов системы из-за эрозии от нормального износа.
Процесс проволочной электроэрозии сложен и требует тщательного учёта геометрии детали, требований к чистоте поверхности, типа оснастки, требуемой точности для каждой работы, а также многих других факторов, которые необходимо принимать во внимание для успешного результата, получаемого с помощью этой сложной технологии.
В заключение отметим: проволочная электроэрозия — это мощная технология обработки в металлообрабатывающей отрасли, которая обеспечивает впечатляющую точность в сочетании с высокой скоростью производства по сравнению с традиционными операциями и тем самым открывает более широкие возможности, чем прежде, как с экономической, так и с технической точки зрения для различных отраслей.
Часто задаваемые вопросы
Насколько точна проволочная электроэрозия?
Проволочная электроэрозия отличается высокой точностью, достигая допуска до 1 микрометра, превосходя традиционные методы. На точность влияют диаметр проволоки, сложность детали и требования к финишной обработке поверхности
Свойства и толщина материала влияют на производительность: более толстые заготовки требуют меньших скоростей подачи. Современные станки проволочной электроэрозии обеспечивают непревзойдённую точность, гибкость и эффективность, что делает их ценным выбором для самых разных задач.
Можно ли обрабатывать нержавеющую сталь проволочной электроэрозией?
Да, проволочную электроэрозию можно применять для нержавеющей стали. Это точный метод резки токопроводящих материалов, включая сложные формы в твёрдых металлах, таких как титан и сталь.
Малые силы резания при проволочной электроэрозии делают её пригодной для хрупких металлов. Хотя обработка может занимать больше времени, чем традиционные методы, она обеспечивает высокоточные детали с превосходной финишной обработкой поверхности, что идеально подходит для аэрокосмических и медицинских задач.
АВТОР
Bing manages daily production, covering scheduling, workflow coordination, and shop-floor control. He has strong experience in machining processes, tooling, and practical problem-solving. In his free time, he likes outdoor exploration and adventure trips.
Похожие статьи
-
 Что такое обработка на станках с ЧПУ? Процесс, материалы и услуги
-
 8 видов крепежа и их применение
-
 Плотность золота: подробное руководство
-
 6 типов рабочих колёс: определение и применение
-
 Какова плотность стекла: подробное руководство
-
 Что такое отжиг: всё, что нужно знать
-
 Что такое бесцентровое шлифование: полное руководство
-
 Плотность железа: полное руководство
-
 Что такое литьё с закладными элементами: применение и особенности

Готовы масштабировать проект?
Начните со стабильного процесса и контролируемого качества. Давайте обсудим ваш проект.








