


Быстрое прототипирование: что это, примеры и сколько стоит
АВТОР
Dany
Что такое быстрое прототипирование?
Быстрое прототипирование — это группа методов изготовления (среди них обработка на станках с ЧПУ, 3D-печать, литьё в уретановые формы и формовка листового металла), которые позволяют превратить CAD-файл в физическую деталь за дни, а не за недели или месяцы, которые занимает полный цикл изготовления производственной оснастки. Оно существует для того, чтобы инженеры могли подержать в руках, испытать и доработать конструкцию до того, как вкладываться в жёсткую оснастку или серийный выпуск.
Традиционное прототипирование обычно ведётся с расчётом на ту же оснастку и те же процессы, что и конечный продукт, поэтому изменение конструкции означает переделку пресс-формы или штампа — медленно и дорого. Быстрое прототипирование позволяет обойтись без этих вложений в оснастку или отложить их. Доработка стоит нового CAD-файла и новой детали, а не новой пресс-формы, поэтому команды прибегают к нему всякий раз, когда конструкция ещё меняется.
Как работает быстрое прототипирование
Процесс намеренно короткий:
- CAD-проектирование: инженер моделирует деталь и отмечает наиболее важные элементы: критические размеры, посадочные поверхности, пути передачи нагрузки.
- Выбор метода: подходящий процесс зависит от материала, геометрии, количества, допуска и того, что деталь должна доказать (нужно ли ей просто выглядеть правильно или выдерживать нагрузочные испытания?).
- Изготовление: деталь вырезают, печатают или отливают в зависимости от выбранного метода.
- Испытания и итерации: деталь проходит проверку на посадку, функционирование или натурные испытания, а результаты сразу возвращаются в следующую редакцию CAD-модели.
Поскольку каждый цикл короткий, команды обычно выполняют несколько итераций, прежде чем зафиксировать конструкцию для производства, — то, что процесс с оснасткой не может обеспечить экономически.
Виды методов быстрого прототипирования
3D-печать / аддитивное производство
3D-печать строит деталь слой за слоем прямо по 3D-модели, без оснастки. Это самый быстрый путь к черновой концептуальной модели или проверке формы и посадки, особенно для органических геометрий, которые было бы сложно обрабатывать резанием. Свойства материалов в напечатанных деталях, как правило, уступают свойствам обработанных металлов и пластиков, поэтому этот метод больше подходит для концептуальных моделей на ранней стадии, чем для деталей, которым предстоит выдерживать реальные механические или тепловые нагрузки. Смола, нейлон и другие печатаемые полимеры ведут себя по-разному после печати; в разделе «Услуги 3D-печати» разобрано, какой материал подходит для какого случая.
Обработка на станках с ЧПУ
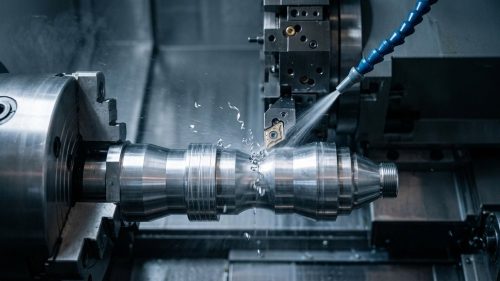
Обработка на станках с ЧПУ — это субтрактивный процесс: срезание сплошного блока металла или пластика до готовой геометрии фрезой или на токарном станке. Он работает напрямую с теми же инженерными материалами, из которых будет выпускаться конечный продукт (алюминий, нержавеющие и легированные стали, титан, PEEK, PTFE и десятки других), поэтому это метод выбора всякий раз, когда прототип должен выдерживать испытания на нагрузку, нагрев, вибрацию или химическое воздействие, а не просто хорошо выглядеть на полке.
Стандартная обработка на станках с ЧПУ обычно обеспечивает общий допуск около ±0.025–0.05 мм по детали. Более жёсткие значения закладываются для отдельных критических элементов, а не для всей детали: до ±0.005 mm на посадочных поверхностях, ±0.01 mm контроль профиля на сложной 5-осевой геометрии и ±0.003 mm на малых прецизионных элементах размером менее 10 мм. Указание того, какие элементы действительно нуждаются в такой точности (вместо ужесточения всего чертежа), не даёт стоимости прототипа раздуться. Фрезерование и токарная обработка по 3–5 осям решают эту задачу напрямую; варианты прототипирования на ЧПУ описывают, когда что использовать.
Литьё в уретановые формы, листовой металл и другие методы
- Литьё в уретановые (вакуумные) формы использует силиконовую форму, снятую с мастер-модели, для получения от нескольких штук до нескольких сотен резиноподобных или жёстких пластиковых деталей без изготовления производственной оснастки.
- Изготовление изделий из листового металла включает резку, гибку и соединение плоского проката в кронштейны, панели и корпуса — полезно, когда сама серийная деталь будет из листового металла.
- Гидроабразивная резка чисто режет толстый лист, лазер обрабатывает тонкий лист с узким резом, а плазма быстро режет конструкционный прокат; в материале «Основные 5 способов резки металла для производства деталей» разобрано, какой из них подходит для какого прототипа.
Какие бывают примеры быстрого прототипирования?
Быстрые прототипы обычно делятся на четыре уровня точности, каждый из которых отвечает на свой вопрос:
- Макет для проверки концепции: черновая деталь, обработанная или напечатанная без отделки, изготовленная только для проверки базовой формы и посадки.
- Макет внешнего вида: соответствует финальному внешнему виду, цвету и текстуре, но не обязательно финальному материалу или прочности; полезен для выставок и презентаций для инвесторов.
- Функциональный прототип, работающий как серийное изделие: изготовлен из материала, соответствующего серийному, для проверки нагрузочных, посадочных, тепловых или электрических характеристик. Именно здесь обработка на станках с ЧПУ оправдывает себя, поскольку позволяет использовать реальный целевой сплав или пластик, а не заменитель.
- Деталь для предсерийной валидации: изготовлена с предусмотренной финишной обработкой поверхности, допусками и материалом, проверена по полному инженерному чертежу перед запуском серийного производства.
Конкретные, узнаваемые в отрасли примеры для каждого типа:
- Аэрокосмическая отрасль: кронштейн из алюминия или титана, обработанный на станках с ЧПУ по допускам реального чертежа и прошедший проверку посадки и нагрузочные испытания перед допуском к применению в некритичных для полёта элементах салона или конструкции. Материалы и этапы квалификации, специфичные для аэрокосмических деталей, подробно описаны в разделе руководство по аэрокосмическому прототипированию и услуги аэрокосмического прототипирования.
- Медицинские изделия: обработанный корпус устройства из нержавеющей стали или PEEK, проверенный на размерную посадку и стойкость к стерилизации перед фиксацией геометрии для производства.
- Робототехника: обработанный алюминиевый корпус или кронштейн шарнира, проверенный на массу, тепловой путь и совпадение монтажных отверстий на реальном шасси робота перед запуском серийного производства.
Преимущества быстрого прототипирования
- Быстрая итерация: изменения конструкции занимают дни, а не недели, как при изготовлении новой пресс-формы или штампа.
- Ниже стоимость каждой итерации: не нужно списывать затраты на оснастку при необходимости доработки.
- Реальная валидация конструкции: функциональные прототипы из инженерных материалов выявляют проблемы посадки, допусков и материалов до того, как они попадут на производственную линию.
- Снижение производственных рисков: проблемы проявляются на одной недорогой детали, а не на всей серийной партии с оснасткой.
- Проще согласовать с заинтересованными сторонами: физическая деталь решает конструкторские споры быстрее, чем рендер.
Сколько стоит быстрое прототипирование?
Единой цены нет, потому что слишком много переменных меняются независимо друг от друга. На что действительно влияет итоговая цифра:
- Метод: 3D-печать обычно самый дешёвый вариант для простой концептуальной модели; обработка на станках с ЧПУ дороже за деталь при очень малых объёмах, но обеспечивает свойства материала серийного уровня; литьё в уретановые формы занимает промежуточное положение для партий от нескольких десятков до нескольких сотен единиц.
- Материал: распространённые инженерные пластики дешевле в обработке или печати, чем металлы; такие сплавы, как титан или Inconel, дороже как по сырью, так и по машинному времени, чем алюминий или мягкая сталь.
- Сложность детали и допуски: жёсткие допуски и многоосевая геометрия увеличивают машинное время. Плоский кронштейн дешевле прототипировать, чем деталь с внутренними каналами, поднутрениями или контролем профиля точнее ±0.01 mm.
- Количество: стоимость единицы снижается с ростом размера заказа, поскольку время наладки и программирования распределяется на большее число деталей, хотя общие затраты на материал растут.
- Финишная обработка поверхности: отказ от анодирования, гальванического покрытия или окраски на детали для проверки концепции снижает счёт; макет внешнего вида или предсерийная деталь обычно требуют реальной финишной обработки поверхности для корректной валидации.
- Срок изготовления: заявленный DEK срок изготовления прототипа — от 3 дней после готовности конструкции к обработке; это стоит учитывать при планировании, чтобы не платить наценку за срочность позже.
Чтобы дать примерные цифры, возьмём простой алюминиевый монтажный кронштейн размером ~100 мм с несколькими отверстиями и умеренным гибом или карманом — типичную деталь на раннем этапе проектирования:
| Метод | Типичная стоимость за единицу* | Оптимально для |
|---|---|---|
| 3D-печать (смола/нейлон) | ~$30–$150 | Быстрая проверка формы и посадки, без требований к нагрузке |
| Обработка на станках с ЧПУ (алюминий) | ~$150–$400 | Функциональные испытания в реальном целевом материале |
| Литьё в уретановые формы (небольшая форма + изделия) | ~$800–$2,000 всего за короткую серию, стоимость за единицу быстро снижается после первых нескольких штук | От нескольких десятков до нескольких сотен одинаковых деталей, когда металл не требуется |
*Цифры представляют собой типичные рыночные диапазоны для детали такого размера и сложности, а не расчёт; фактическая цена зависит от перечисленных выше факторов.
Для более детальной разбивки цен по конкретным процессам Стоимость фрезерования с ЧПУ: всё, что нужно знать и стоимость токарной обработки ознакомьтесь с отдельными статьями затрат на фрезерование и токарную обработку.
Отправьте чертёж и получите расчёт под конкретный проект вместо оценки по общим факторам; запросите расчёт.
Быстрое прототипирование и традиционное производство
| Criteria | Быстрое прототипирование | Традиционное производство |
|---|---|---|
| Скорость | От нескольких дней до пары недель на итерацию | От недель до месяцев в зависимости от сроков изготовления оснастки |
| Стоимость оснастки | Отсутствует или минимальна (твёрдая оснастка не требуется) | Значительные первоначальные вложения в пресс-формы, штампы или приспособления |
| Оптимальный объём | От единичных изделий до малых и средних партий, без минимальной партии | Средние и крупные партии, где стоимость оснастки окупается за счёт объёма |
| Гибкость конструкции | Высокая: доработка — это новый файл, а не новая оснастка | Низкая после изготовления оснастки; изменения дороги и медленны |
Сюда же относится и точность исполнения: детали низкой точности для проверки концепции и детали высокой точности для предсерийной подготовки одинаково считаются быстрым прототипированием; разница в том, насколько точно деталь соответствует финальному материалу, финишной обработке поверхности и допуску, а не в самом методе изготовления.
Как выбрать подходящего партнёра по быстрому прототипированию
Прежде чем передать чертёж, проверьте:
- Предлагаемые материалы: настоящие инженерные металлы и пластики, а не пара стандартных смол.
- Точность по допускам: убедитесь, что заявленный самый жёсткий допуск действительно охватывает ваши критичные элементы, а не является общим утверждением.
- Срок изготовления: получите фактическое количество дней для вашей детали, а не маркетинговый диапазон.
- Гибкость без минимальной партии: необходима для единичных прототипов и небольших проверочных партий до утверждения конструкции.
- Сертификаты качества: ISO 9001, AS9100D и ISO 13485 важны, если деталь когда-либо войдёт в аэрокосмическую или медицинскую программу, поскольку эти стандарты регулируют прослеживаемость и записи о контроле, сопровождающие деталь на последующих этапах.
Тонкие стенки и плотная внутренняя геометрия часто требуют корректировки конструкции для сохранения технологичности; в материале «7 советов по обработке сложных деталей на станках с ЧПУ» описаны решения, позволяющие избежать полной переработки конструкции.
Связанные руководства по стоимости
У токарной обработки швейцарского типа свои факторы затрат, как только детали уменьшаются, а точность повышается; см. стоимость механообработки. Когда прототип проходит проверку и переходит к серийному выпуску, логика ценообразования снова меняется — об этом в разделе производство по требованию.
DEK выполняет фрезерование с ЧПУ (3-, 4- и 5-осевое), токарную обработку швейцарского типа и стандартную токарную обработку с ЧПУ, электроэрозию и прецизионное шлифование по более чем 50 металлам и инженерным пластикам в соответствии с сертификатами ISO 9001, ISO 13485 и AS9100D, без минимальной партии на заказы. Полные сведения о возможностях — на странице возможности быстрого прототипирования на станках с ЧПУ ; отправьте чертёж для получения конкретного расчёта и срока изготовления.
Часто задаваемые вопросы
Что такое быстрое прототипирование?
Быстрое прототипирование — это набор методов изготовления (обработка на станках с ЧПУ, 3D-печать, литьё в уретановые формы и подобные процессы), используемых для быстрого превращения CAD-проекта в физическую деталь без предварительного изготовления производственной оснастки. Это позволяет командам тестировать и дорабатывать конструкцию до запуска полного производственного цикла.
Какие бывают примеры быстрого прототипирования?
Распространённые примеры включают блок для проверки концепции, используемый только для проверки базовой формы; макет для демонстраций; функциональный прототип, изготовленный из реального целевого материала для испытаний на нагрузку или посадку; и предсерийную проверочную деталь, сверяемую с финальным чертежом перед серийным выпуском.
Является ли быстрое прототипирование навыком?
Это процесс, а не отдельный навык. Для качественного выполнения требуется сразу несколько навыков: CAD-моделирование, знание принципов проектирования для производства и практическое владение методами изготовления, такими как обработка на станках с ЧПУ, 3D-печать и литьё, а не одна конкретная техника, освоенная самостоятельно.
Какие бывают четыре типа прототипирования?
Обычно их делят на прототипы для проверки концепции, внешнего вида, работоспособности и предсерийные/валидационные прототипы. Каждый следующий этап всё ближе приближает деталь к конечному продукту по материалу, отделке и допускам — от грубой проверки формы до детали, готовой к запуску в производство.
АВТОР
Dany supports major international clients, ensuring smooth communication, drawing interpretation, and project coordination. She is familiar with small-batch machining workflows and cross-team collaboration. In her spare time, she enjoys food, travel, and discovering new places.
Похожие статьи
-
 Обработка UHMW-PE на станках с ЧПУ: полное руководство
-
 Полировка поликарбоната: подробное руководство
-
 Обработка Kovar: советы для деталей герметичного класса
-
 Как оптимизировать конструкцию распределительного вала для повышения производительности двигателя
-
 Изготовление кронштейнов из листового металла: полное руководство
-
 Обработка PEEK: марки, инструмент и советы по проектированию
-
 Стоимость обработки на станках с ЧПУ: полное руководство по ценам (2026)
-
 10 советов по обработке кронштейна с жёсткими допусками на станках с ЧПУ
-
 Виды посадок: как выбрать правильную в инженерии

Готовы масштабировать проект?
Начните со стабильного процесса и контролируемого качества. Давайте обсудим ваш проект.








