


Услуги обработки Invar 36
Также известен как FeNi36 · UNS K93600 · EN 1.3912Обработку Invar 36 заказывают, когда деталь не должна деформироваться при изменении температуры: FeNi36 расширяется примерно на 1,2 µm/m·°C при 20–100 °C. DEK выполняет фрезерование, токарную обработку, электроэрозионную обработку и шлифование до ±0.005 mm по запросу, с циклами термообработки, обеспечивающими стабильность размеров.
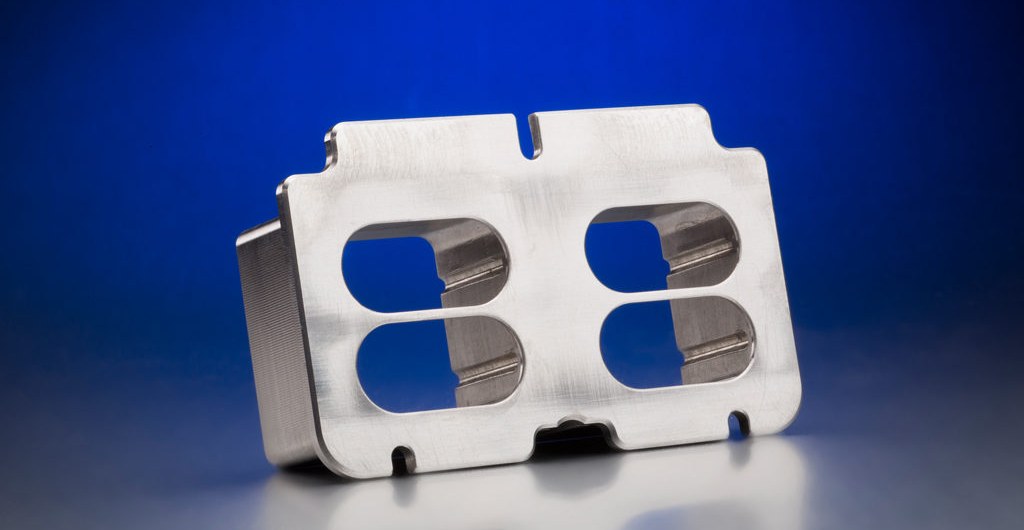
-
1.2–1.5КТР, µm/m·°C
-
450–550 MPaПредел прочности при растяжении
-
240–280 MPaПредел текучести
-
8,05 g/cm³Плотность
Возможности и допуски обработки Invar 36
Допуски, финишная обработка поверхности и размеры деталей, которые DEK обеспечивает на Invar 36, с контролем на CMM при 20 ± 0,5 °C после 4-часовой выдержки.
-

Фрезерование и точение
±0.025 мм±0.005 mm по запросу
-

Элементы токарной обработки швейцарского типа
±0.003 mmот 1 mm до 250 mm в диаметре
-

Поверхности пресс-форм, 5-осевая обработка
±0,01 ммпрофиль
-

Отверстия
H6/H7стандартные посадки
-

Плоскостность после шлифования
0,003 mmна 300 мм
-

Шероховатость поверхности
Ra 0.2–0.4 µmпосле механообработки
-

Шероховатость после шлифования
Ra 0.2–0.4 µmпрецизионное шлифование
-

Срок изготовления прототипа
3–5 днейплюс циклы термообработки
Свойства Invar 36 и эквивалентные обозначения
Данные для отожжённого Invar 36: ниже температуры Кюри (около 230 °C) КТР близок к нулю, затем резко возрастает выше 200 °C.
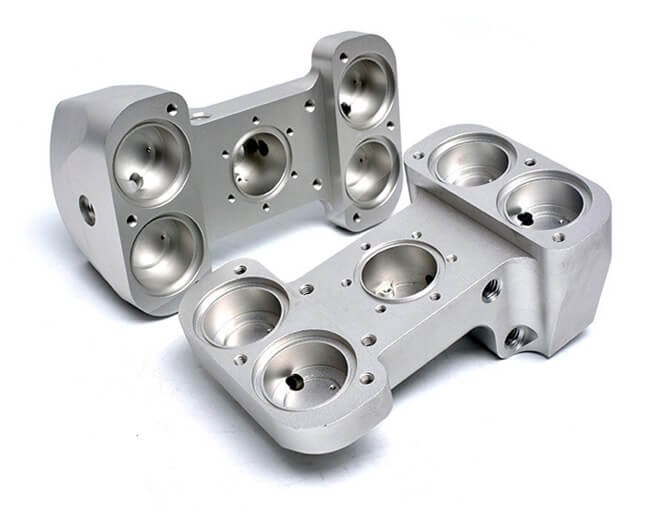
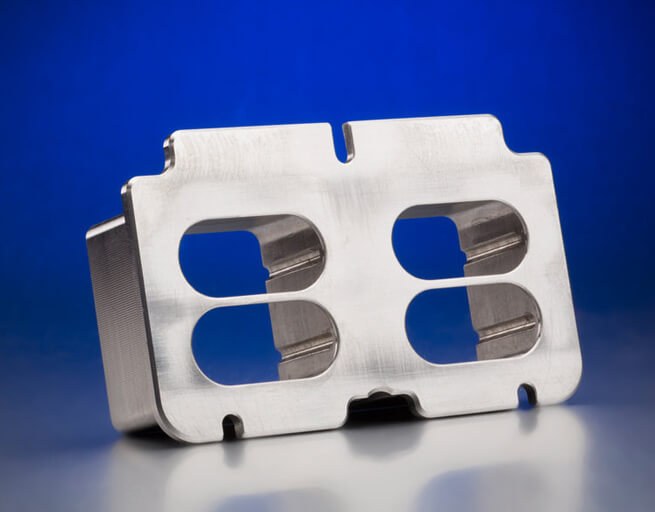

- Предел прочности 450–550 MPa
- Предел текучести 240–280 MPa
- Твёрдость, отожжённый 130–170 HB
- Твёрдость, наклёпанный до 250 HB
- Обрабатываемость ~35–40% (1212 = 100%)

- КТР, 20–100 °C 1,2–1,5 µm/m·°C
- Предел КТР, ASTM F1684 ≤1.6
- КТР, 20–200 °C 2.0–2.5
- Температура Кюри около 230 °C
- Плотность 8,05 g/cm³
- Теплопроводность 10,5 W/m·K

- Ni 35–37%
- Mn ≤0.6%
- Si ≤0.35%
- C ≤0,10% (обычно 0,05%)
- Fe остальное

- UNS K93600
- EN 1.3912 (Ni36)
- DIN / JIS Ni36 / Ni 36
- Круглый пруток 6–250 mm
- Плита 6–100 mm
Почему обработка Fe-Ni36 даёт вязкую стружку
Как Invar 36 ведёт себя в цеху: длинная стружка, наклёп, задержка тепла и медленная релаксация напряжений.
Обработка Fe-Ni36 ведёт себя как мягкая аустенитная нержавеющая сталь: стружка длинная и вязкая и приваривается к кромке, если скорость или подача снижаются. Мы применяем острозаточенные полированные твердосплавные пластины с положительным передним углом и подачи, достаточно высокие, чтобы инструмент резал, а не скрёб.
При теплопроводности 10,5 W/m·K тепло остаётся в зоне резания, поэтому подача СОЖ под напором — стандарт. Напряжения от механообработки релаксируют в течение недель, если их не снять последовательностью снятия напряжений, выполняемой в рамках термообработки.
- Каждый чистовой проход снимает не менее 0,1 mm, чтобы оставаться ниже наклёпанного слоя.
- Инструмент меняется по регламенту; резьба фрезеруется, а не нарезается метчиком выше M6.
- Проволочная электроэрозия вырезает упругие элементы и тонкие пазы, которые отклонились бы под фрезой.
- Ответственные элементы доводятся на прецизионное шлифование.
-
Скорость резания
40–80 m/minПолированный твердосплав с положительным передним углом
-
Обрабатываемость
~35–40%сталь 1212 = 100%
-
Наклёп
от 150 до 250+ HBТонкий слой, трение инструмента
-
Мин. чистовой проход
0,1 mmОстаётся ниже наклёпанного слоя
-
Дрейф напряжений
10–30 µmдеталь 300 mm, если не сняты напряжения
Оптические, метрологические и инструментальные применения
Детали из Invar 36 обрабатываются там, где несколько микрометров теплового дрейфа нарушили бы работу.
-
 Оптические крепленияКрепления зеркал, рамы лазерных резонаторов, оправы линз и основания интерферометров; 5-осевая обработка позволяет изготавливать профильные крепления зеркал.
-
 Метрологические приспособленияЭталоны для CMM, измерительные приспособления и эталоны длины, рассчитанные на КТР около 1,2 µm/m·°C при 20–100 °C.
-
 Детали для полупроводниковКомпоненты столиков для пластин и держатели фотошаблонов для полупроводникового оборудования, где термостабильность определяет точность позиционирования.
-
 Пресс-формы для выкладки композитовФормы для выкладки, оправки и оптические платформы спутников; КТР Invar соответствует отверждённому углеэпоксиду после автоклавного отверждения при 180 °C.
Invar 36 в сравнении с Kovar и другими материалами с низким КТР
Выбирайте Invar 36, когда сама деталь должна сохранять размеры; выбирайте Kovar когда она должна согласовываться со стеклом или оксидом алюминия в спае.
| Criteria | Эта маркаInvar 36 | Kovar | Супер-инвар |
|---|---|---|---|
| Содержание никеля | 36% Ni | 29% Ni | 32% Ni |
| Содержание кобальта | – | 17% Co | 5% Co |
| КТР (µm/m·°C) | 1.2–1.5 | около 5–6 | близко к 0,3 |
| Выбирается для | Сохранение размеров | Стеклометаллические спаи | Наименьший КТР |
| Обрабатываемость | ~35–40% | Несколько проще | – |
| Снятие напряжений | Требуется | Требуется | – |
Обработка на станках с ЧПУ и финишная обработка для Invar 36
Invar не содержит хрома и ржавеет как обычная сталь, поэтому DEK отгружает детали промасленными или с нанесённым покрытием для деталей, которые мы обрабатываем.
-
Химическое никелирование ДоступноОбычное покрытие для обработанных деталей из Invar 36, наносимое после обработки для защиты сплава, который ржавеет как обычная сталь.
-
Золочение ДоступноЗолочение предлагается для обрабатываемых нами деталей из Invar 36, обычно указывается вместе со спецификацией покрытия, прилагаемой к чертежу.
-
Черное оксидирование ДоступноЧерное оксидирование наносится на обработанные детали из Invar 36 как одно из обычных защитных покрытий для этого сплава без хрома.
-
Антикоррозионное масло ДоступноКаждая деталь из Invar 36 отгружается с антикоррозионным маслом, поскольку сплав не содержит хрома и корродирует как обычная сталь.
Запросить расчёт обработки Invar 36
Пришлите чертёж STEP, IGES или PDF с требованием по стабильности, допусками и спецификацией покрытия. Инженер составит последовательность снятия напряжений и рассчитает стоимость в течение 6 часов.
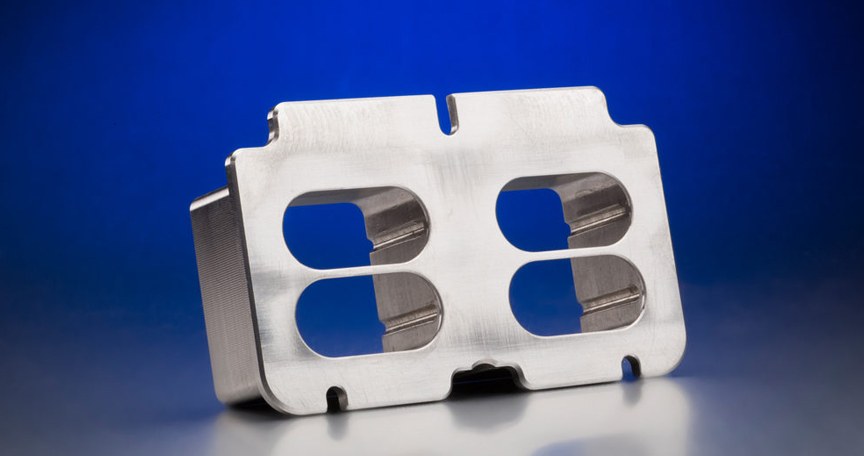
Почему DEK для обработки сплавов с низким расширением
Более 20 лет обработки сплавов с низким расширением — Invar, Kovar и Super Invar — с термоциклами, шлифованием и контролем на CMM в едином технологическом процессе.
DEK сертифицирована по ISO 9001:2015, ISO 13485 и AS9100D компанией TÜV. Каждая партия проходит спектрометрический контроль, а детали проверяются на CMM при контролируемой температуре. Invar 36 — базовая марка на нашей странице обработки Invar .
Циклы снятия напряжений заложены в процесс и в расчёт. Расчёты, проверенные инженером, возвращаются в течение 6 часов, без минимальной партии, прототипы — за 3–5 дней плюс циклы термообработки, в рамках нашего процесса услуги обработки на станках с ЧПУ .
Выбирайте Invar 36, когда тепловой дрейф более нескольких микрометров при колебании 10–20 °C нарушил бы работу: оптическая юстировка, метрологические эталоны и композитная оснастка, отверждаемая при 180 °C, включая рамы размером до примерно 1000 мм на Фрезерование с ЧПУ.
Не выбирайте его для эксплуатации выше 200 °C, где КТР резко возрастает к точке Кюри, для предела текучести выше 280 MPa, для агрессивных сред без покрытия или для крупных низкоточных конструкций, где его цена не оправдана.
-
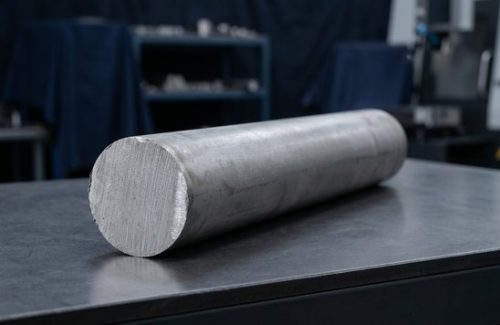 Исходная заготовка
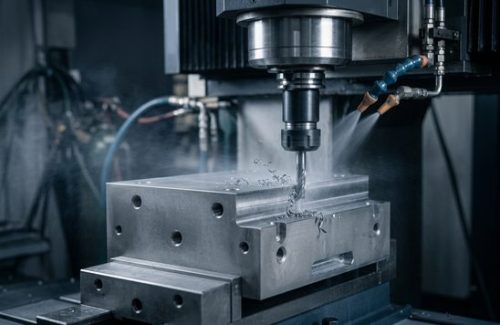 Обработано на станках с ЧПУ
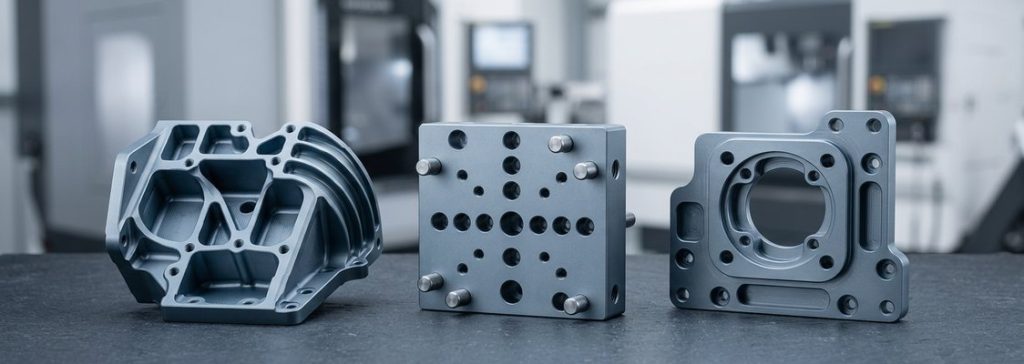 Готовые детали
-
 Исходная заготовка
 Обработано на станках с ЧПУ
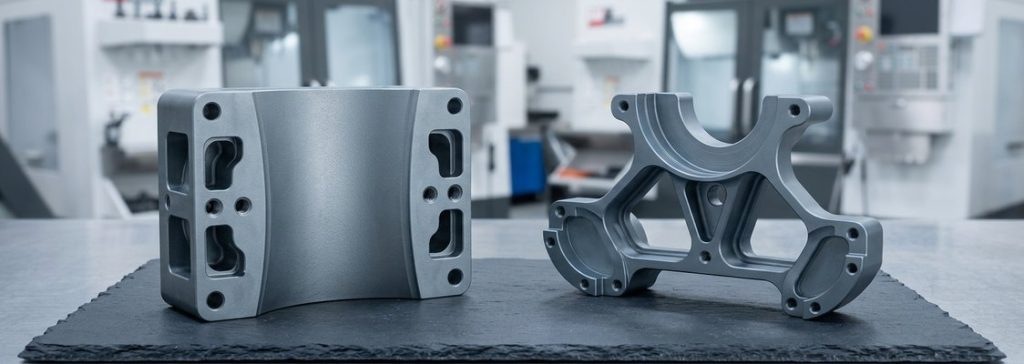 Готовые детали
Часто задаваемые вопросы по обработке Invar 36
Частые вопросы инженеров, подбирающих детали из Invar 36 для обеспечения стабильности.
Другие материалы
-
 Вольфрамовая сталь YG15Вольфрамовая сталь YG15 предпочтительна для прецизионных процессов резания благодаря своим характеристикам.Подробнее
-
 Мягкая сталь S355J2Мягкая сталь S355J2 — низкоуглеродистая конструкционная сталь с отличной свариваемостью и обрабатываемостью.Подробнее
-
 Алюминий 6063Delrin 150 — это особая марка Delrin, которая обеспечивает улучшенные механические свойства по сравнению со стандартной маркой.Подробнее

Готовы масштабировать проект?
Начните со стабильного процесса и контролируемого качества. Давайте обсудим ваш проект.








