


Услуги прецизионной токарной обработки швейцарского типа
Услуги токарной обработки швейцарского типа от DEK позволяют изготавливать длинные тонкие детали из прутка Ø0.5–32 мм с точностью ±0.003 mm на элементах размером менее 10 мм. Каждый расчёт проходит ручную инженерную проверку, без минимальной партии.
-
Ø0,5–32 мм
Диаметр прутка
-
±0.003 mm
Микродопуск
-
3 дня
Срок изготовления прототипа
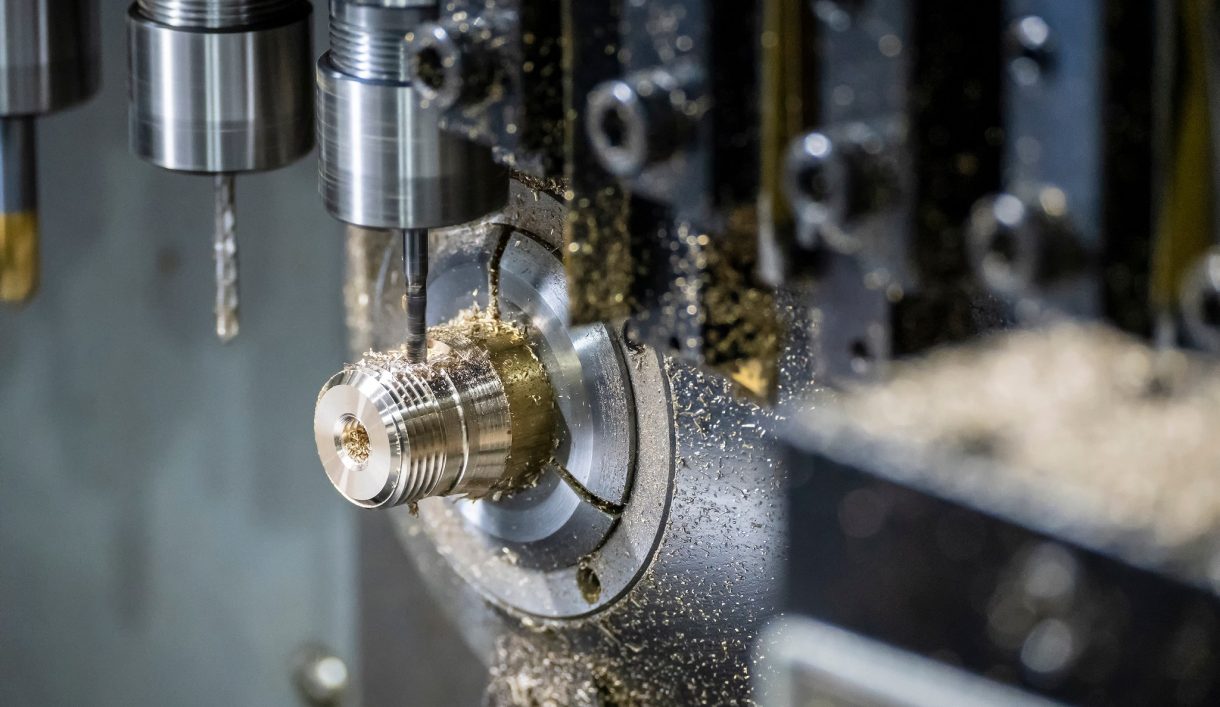

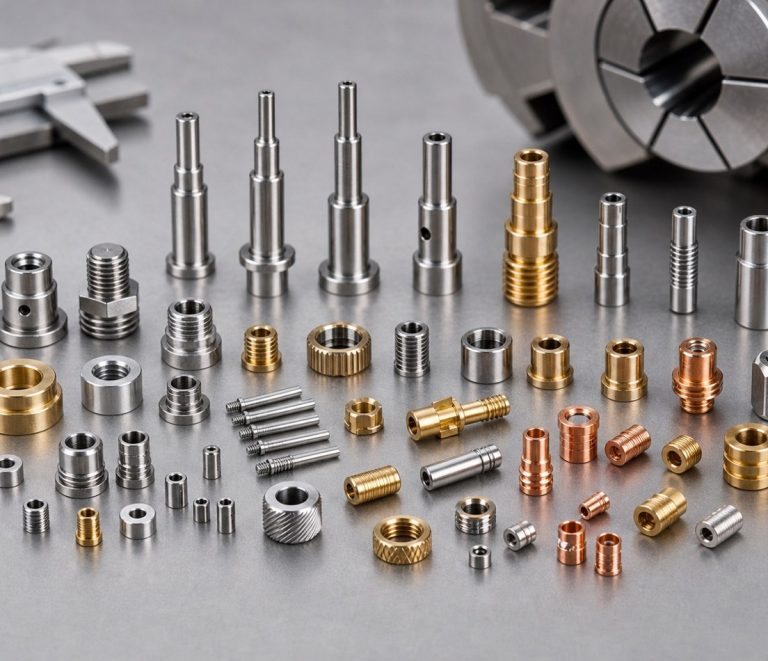
Токарная обработка швейцарского типа для тонких точеных деталей
Токарная обработка швейцарского типа обеспечивает подачу прутка через направляющую втулку вблизи зоны резания, поэтому длинные тонкие штифты, валы и резьбовые детали сохраняют жёсткость и точность на большой длине. Что такое токарная обработка швейцарского типа описывает всю механику процесса.
Точение, фрезерование и сверление выполняются за одну установку без минимальной партии: как единичная деталь для валидации, так и полная серийная партия проходят один и тот же процесс с ручной проверкой. Токарная обработка швейцарского типа выполняется наряду с фрезерованием, электроэрозией и шлифованием в рамках услуг механообработкиDEK, поэтому для дополнительных операций не нужен сторонний подрядчик.
Почему стоит выбрать DEK для токарной обработки швейцарского типа
За каждой деталью, обработанной швейцарским методом, стоят два десятилетия прецизионной механообработки, более 1,2 млн деталей в год и 2 300+ OEM-клиентов.
-

Поставки в срок
Доставка в срок превышает 98,6% благодаря документированным этапам СМК на каждом заказе: IQC, IPQC, FAI, OQC, SPC и CAPA.
-

Сертифицированная система качества
Сертификация ISO 9001, ISO 13485 и AS9100D от TÜV распространяется на детали швейцарской токарной обработки для медицины, аэрокосмической и промышленной отраслей.
-

Собственный контроль на CMM
Собственный контроль на CMM с полной документацией прослеживаемости позволяет подтверждать допуски до ±0.003 mm до отгрузки деталей.
-

Прототипы за 3 дня
После согласования прототипы отгружаются за 3 дня до запуска производственной оснастки, а затем серийные партии проходят те же этапы контроля.

Ручная инженерная проверка
Каждый расчёт проверяет инженер, а не автоматический калькулятор по секундам. Автоматические инструменты расчёта времени резания не учитывают требования к допускам и отделке мелких точеных деталей, что завышает стоимость или долю брака.


Возможности и допуски токарной обработки швейцарского типа
Поддержка направляющей втулкой, комбинированные операции и вторичная обработка с подачей прутка — от единичных прототипов до крупносерийного изготовления на автоматах продольного точения.
Швейцарская обработка и другие процессы точения
Выбирайте токарную обработку швейцарского типа для деталей малого диаметра с большим отношением длины к диаметру, выпускаемых серийно. На странице стоимость токарной обработки швейцарского типа разобраны факторы установки и размера партии.
| Criteria | Этот процессТокарная обработка швейцарского типа | Стандартная токарная обработка с ЧПУ | Обработка микродеталей |
|---|---|---|---|
| Оптимально для | Длинные тонкие мелкие детали | Более крупные валы, корпуса | Элементы менее миллиметра |
| Диаметр | Примерно до Ø32 мм | Примерно свыше Ø32 мм | Элементы менее 1 мм |
| Установка | Направляющая втулка, смена инструмента | Без настройки направляющей втулки | Вне цикла токарного автомата |
| Объём | Серийный выпуск из прутка | Малые серии, единичные детали | По чертежу |
| Когда выбирать | Большое L/D, жёсткий допуск | Крупные детали или малые серии | Элементы менее 1 мм |
Токарные детали швейцарского типа по отраслям
Медицинские инструменты, электроника и разъёмы, флюидные компоненты для полупроводников, а также детали для автомобилестроения и энергетики — всё это опирается на наши компоненты швейцарской токарной обработки.
-

Телекоммуникации
-

Горнодобывающая отрасль
-

Военная и оборонная отрасль
-

Судостроение
-

Потребительские товары
-

Строительство
-

Сельское хозяйство
-

Дроны и БПЛА
-

Электроника
-

Автомобилестроение
-

Нефть и газ
-

Энергетика
-

Промышленное оборудование
-

Полупроводники
-

Робототехника
-

Медицина
-

Аэрокосмическая отрасль
-
 ТелекоммуникацииКомпоненты волноводов, корпуса фильтров и RF-корпуса из алюминия и медных сплавов, с серебряным или никелевым покрытием для проводимости.Подробнее
-
 Горнодобывающая отрасльПлиты износа, втулки, детали дробилок и гидравлические фитинги из закалённой легированной стали, бронзы и нержавеющей стали для условий пыли и вибрации.Подробнее
-
 Военная и оборонная отрасльОптические крепления, корпуса и направляющие для аксессуаров из алюминия, стали и титана с сертификатами на материал и отчётами FAI.Подробнее
-
 СудостроениеГребные валы, детали насосов и палубная оснастка из нержавеющей стали 316, бронзы и алюминиевой бронзы, выбранных в первую очередь за коррозионную стойкость.Подробнее
-
 Потребительские товарыРучки, рычаги, детали корпусов и аудиооборудование, где видна обработанная поверхность — анодирование, дробеструйная обработка или полировка по образцу.Подробнее
-
 СтроительствоКонструкционные кронштейны, анкерный крепёж и гидравлические фитинги из мягкой и легированной стали и алюминия с цинковым покрытием или порошковой окраской.Подробнее
-
 Сельское хозяйствоКорпуса редукторов, валы, корпуса форсунок опрыскивателей и крепления датчиков из чугуна, стали и нержавеющей стали для работы в условиях абразивного износа и влаги.Подробнее
-
 Дроны и БПЛАКрепления двигателей, рамы карданов и фитинги шасси из алюминия 7075, титана и магния для снижения веса без потери жёсткости.Подробнее
-
 ЭлектроникаКорпуса разъёмов, радиаторы, RF-экраны и прецизионные штифты из алюминия, латуни и меди, с допуском ±0.01 mm на контактных элементах.Подробнее
-
 АвтомобилестроениеКорпуса датчиков, корпуса клапанов и валы из алюминия, легированной стали 4140 и 4340, нержавеющей стали и латуни — от прототипов до мелких и средних серий.Подробнее
-
 Нефть и газКомпоненты клапанов, блоки коллекторов, детали скважинного инструмента и фланцы из 4140, 17-4 PH, дуплексной стали 2205 и Inconel, с требованиями по твёрдости.Подробнее
-
 ЭнергетикаКонцевые пластины аккумуляторов, шины, корпуса инверторов и фитинги топливных элементов из алюминия, меди и нержавеющей стали, обработанные плоско и без заусенцев.Подробнее
-
 Промышленное оборудованиеПластины захватов, крепления линейных направляющих, кулачковые ролики и рамы станков из алюминия и стали, с сохранением оснастки для повторных заказов.Подробнее
-
 ПолупроводникиКомпоненты камер, оснастка для обработки пластин и вакуумные фланцы из алюминия 6061, 316L, PEEK и Kovar, с кромками без заусенцев.Подробнее
-
 РобототехникаКорпуса шарниров, фланцы волновых передач и пальцы захватов из алюминия и закалённой стали, с 5-осевой обработкой за один установ.Подробнее
-
 МедицинаВалы приборов, рукоятки и канюли из нержавеющей стали 316L, титана и PEEK по ISO 13485, с прослеживаемостью партии в стандартной комплектации.Подробнее
-
 Аэрокосмическая отрасльНе критичные для полёта кронштейны, детали салона и фитинги по AS9100D из алюминия 7075, Ti-6Al-4V и Inconel 718, с FAI.Подробнее
Типичные детали токарной обработки швейцарского типа и связанные с ними задачи
Токарная обработка швейцарского типа оптимальна для мелких резьбовых, ступенчатых и тонких деталей, которые стандартный токарный станок не удерживает в допуске.
-

Крепёж и метизы на заказ
Винты и резьбовой крепёж на заказ с метрической резьбой M1–M20 или UN/UNF #0–3/4", накатанной или нарезанной за один проход.
-

Костные винты и канюли
Костные винты, канюли и стержни инструментов из 316LVM или Ti-6Al-4V с допуском ±0.003 mm на элементах размером менее 10 мм.
-

Штифты и стойки
Несущие штифты и стойки для некритичной к полётам фурнитуры салона — часть направления производство аэрокосмических деталей.
-

Фитинги UHP
Фитинги из 316L для линий газа и жидкости UHP — работа, лежащая в основе нашего направления прецизионные фитинги сверхвысокой чистоты.
-

Штифты и валы из углеродистой стали
Токарные детали из углеродистой стали сохраняют размер в несущих узлах, где не требуется коррозионная стойкость нержавеющих марок.
-
Втулки, уплотнения и изоляторы
Мелкие токарные втулки, проставки, изоляторы и уплотнения из металлов или инженерных пластиков, таких как PEEK и PTFE.
Типовые задачи, которые мы решаем
-
Длинные тонкие детали
Поддержка направляющей втулкой удерживает прутковую заготовку жёстко вблизи режущей кромки, поэтому детали с большим отношением длины к диаметру обрабатываются без люнета.
-
Микроэлементы
Элементы размером менее 10 мм выдерживаются с допуском ±0.003 mm; субмиллиметровые работы вне стандартного прогона на автомате переносятся в направление обработка микрочастей.
-
Сложные детали за один установ
Точение, фрезерование и сверление объединяются в одном установа, а поперечное сверление, фрезерование пазов и накатка выполняются за один проход без второго установа.
-
Стоимость наладки и объём партии
Наладка швейцарского станка удорожает крупные детали и мелкие партии; пришлите чертёж и годовое количество — инженеры подберут для детали правильный класс оборудования.
Сертифицированное качество на каждом этапе
Сертификация ISO 9001, ISO 13485 и AS9100D через TÜV, собственный CMM и полная прослеживаемость.
-
 СМК, проверенная TÜV, с IQC, IPQC, FAI, OQC, SPC и CAPA по каждому заказу.
Система менеджмента качества для аэрокосмической отрасли
-
 Система менеджмента качества аэрокосмической отрасли
Стандарт системы менеджмента качества
-
 Стандарт системы менеджмента качества
Менеджмент качества медицинских изделий
Более 50 материалов для деталей токарной обработки швейцарского типа
DEK работает с более чем 50 металлами и пластиками. Ниже — материалы, которые чаще всего выбирают для штифтов, валов, втулок и соединителей токарной обработки швейцарского типа.
Металлы
Инженерные пластики
Нужен другой сплав или полимер? Просмотреть все материалы для обработки на станках с ЧПУ
Смотреть всеКак заказать детали, обработанные на швейцарских станках
Часто задаваемые вопросы
Ответы о допусках, процессе и стоимости токарной обработки швейцарского типа от нашей инженерной команды.
Запросить расчёт услуг токарной обработки швейцарского типа
Отправьте CAD-файл и чертёж для ручной инженерной проверки с учётом требований к допускам и отделке мелких точечных деталей.
- Расчёт с инженерной проверкой, без калькулятора
- без минимальной партии, от прототипов до серийного производства
- Прототипы отгружаются за 3 дня после подтверждения
- Контроль IQC, IPQC, FAI и OQC
- Дополнительные операции без нового поставщика
Смежные возможности
-
 Прецизионные услуги проволочной электроэрозииПодробнее
-
 Токарная обработка с ЧПУПодробнее
-
 Прецизионные услуги координатного растачиванияПодробнее
-
 Услуги глубокого сверленияПодробнее
-
 Услуги электроэрозионной обработки высокой точностиПодробнее
-
 Изготовление крупногабаритных деталей на ЧПУПодробнее

Готовы масштабировать проект?
Начните со стабильного процесса и контролируемого качества. Давайте обсудим ваш проект.








